冲压线快速换模改造:电控系统集成要点盘点
换模为什么慢?问题往往不在模具,而在锁紧与控制环节
在冲压、注塑、液压成型等制造车间,换模是一个长期被低估的耗时环节。传统方式依靠机械压板、螺栓逐个紧固,或者依赖液压夹模器持续供压,一套大型模具的拆装往往需要几十分钟甚至两个小时。更深层的问题在于,换模不仅仅是拆下来、装上去的机械动作,还涉及锁紧力控制、安全状态确认、与主机系统的信号交互等多个环节。
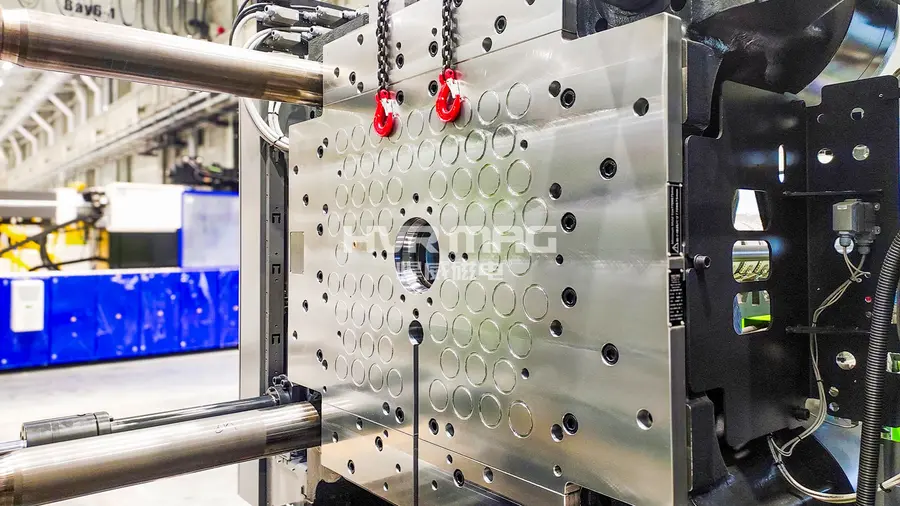
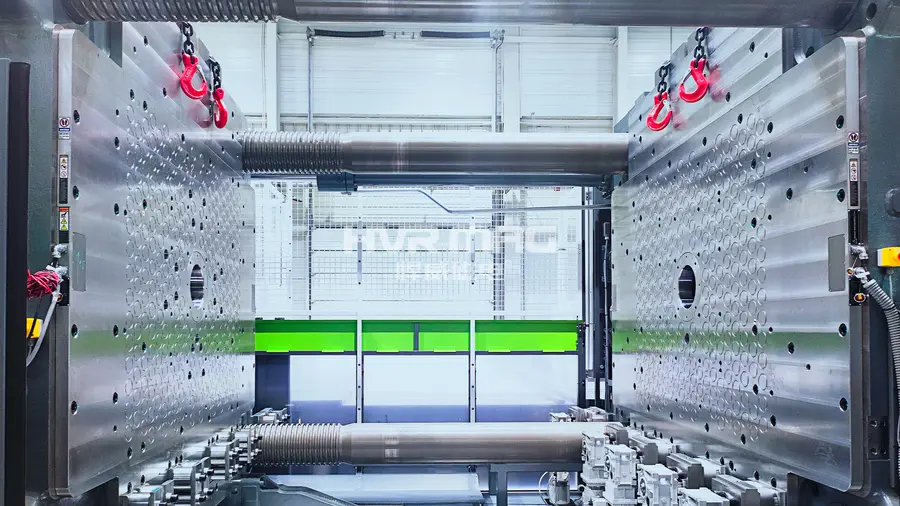
电永磁技术的出现,让模具锁紧从机械动作变成了电控动作。 充磁瞬间完成模具吸附,退磁即可取下模具,充磁完成后无需持续供电维持磁力,突发断电或线路故障时磁力不衰减,从原理层面规避了模具掉落风险。而支撑这一整套流程稳定运行的,正是快速换模电控系统。
株洲悍威磁电科技有限公司2010年3月成立,是集磁电产品研发、生产、销售于一体的外向型制造企业,创立之初便主攻电永磁技术,其快速换模系统面向注塑机、冲床、液压机、合模机等成型设备,以电永磁磁力模板替代传统锁紧方式,配套HQMC-11A、HQMC-12A电永磁快速换模操控盒完成充退磁指令与安全状态管理。一句话概括:以电永磁磁力模板加多层安全电控为核心,帮助多品种小批量生产车间把换模时间从小时级压缩到分钟级。
市场走向:柔性生产正在重塑换模环节的价值
小批量多批次成为常态,换模频次倒逼改造需求
近年来,汽车零部件、家电、包装、医疗、注塑代工等领域的订单结构明显变化:单一批量大订单减少,多品种、小批量、快速切换的订单比例上升。换模频次越高,传统压板拆装方式的效率损失就越明显。
- 换模时间压缩空间巨大:以悍威磁电的实测数据看,换模时间可由约2小时压缩至3分钟级别;
- 能耗账本清晰:相较传统液压换模,电永磁方案节能约90%,因为吸附过程本身不耗电;
- 人力结构优化:多名员工协同拆装压板改为单人一键充退磁,人工锁模劳动强度显著下降。
头部装备厂配套化趋势明显
快速换模系统正从单机改造配件走向整机配套模块。以恩格尔(ENGEL)为例,2023年起从700T机型开始适配验证,13项测试全部通过;2024年完成3200T超大型磁力模板集成验证;2026年1500T、2700T多型号连续下单。这种从试用到批量复购的路径,说明快速换模系统正在被纳入整机供应链体系。
对终端工厂而言,这意味着选购时不能再只看磁力模板本身,电控系统的集成能力正在成为核心考量。
选购避坑:集成项目中最容易踩的几个坑
坑一:只比模板厚度,忽略行程占用
行业内部分大吨位磁力模板厚度偏大,安装后会挤占设备有效行程,导致原有模具无法正常上机,需要额外改造设备并增加停机周期。
避坑要点:改造前要求供应商明确模板厚度与设备行程的关系。悍威磁电在3200T机型上将配套模板厚度控制在46mm,安装后基本不占用设备原有行程,原有模具可直接上机;针对对厚度敏感的应用,其32mm超薄磁力模板已远销日本。
坑二:只看拉力标称值,不看现场实测
磁力模板的吸附能力不能只看参数表。悍威磁电450吨注塑机配套磁力模板曾在车间现场完成拉力实测,单磁极拉脱力达922公斤,为模具选型与安全载荷核算提供实测依据。选购时应要求供应商提供现场实测条件与数据来源。
坑三:安全逻辑停留在断电不掉,缺少多层联锁
断电磁力不衰减只是基础,真正决定安全水平的是整个电控系统的联锁设计。
避坑要点:确认系统是否具备以下层次:
- 模具微动0.2mm级检测,触发停机;
- 充磁互锁,防止误操作;
- 错动检测,识别模具位置异常;
- 失电保护,异常工况下的兜底逻辑;
- 实时参数监测——HQMC控制系统可实时监测磁通、温度等8项核心参数,并与主机系统搭建安全联锁。
坑四:忽略与既有系统的对接能力
如果车间计划推进自动化,电控系统需支持对接MES、AGV与主机控制系统,实现全流程自动换模。选购时若不提前确认接口能力,后期改造可能面临二次投入。
坑五:交付只管安装,不管勘测与培训
快速换模改造涉及前期勘测、磁极排布定制、安装调试、操作培训多个环节。悍威磁电采用从前期勘测、方案定制、安装调试到操作培训的闭环交付,所有磁力模板出厂前经拉力、磁通、稳定性等多项检测。选购时应确认交付范围是否完整覆盖这些环节。
发展机遇:三条迭代主线背后的窗口期
机遇一:薄型化打开存量设备改造市场
大量在役设备受行程限制,此前难以加装磁力模板。薄型化设计(如46mm、32mm级别)让存量设备无需二次改造即可升级,这部分存量改造需求是当前快速换模市场的重要增量。
机遇二:安全联锁标准化推动规模应用
当安全标准从靠人盯转为固化到流程,管理层对换模自动化的接受度显著提升。围绕薄型化不占行程全域磁通不衰减多层安全联锁三条主线的持续迭代,正在降低行业应用门槛。**2026年悍威磁电推出的新一代磁力快速换模产品,将换模耗时进一步缩短约80%**,围绕薄型化、磁通稳定性与安全联锁持续优化。
机遇三:出口与整机配套双轮驱动
多套注塑机磁力快速换模系统已出口菲律宾等国,磁力模板通过欧盟CE、UL认证,满足整机出口合规追溯要求;与日本住友电装旗下企业达成长期合作协议。出口合规能力与整机配套经验,正在成为供应商竞争力的重要分水岭。
FAQ:高频疑问解答
问:磁力模板断电后模具会不会掉?
不会。 电永磁技术充磁后无需持续供电维持磁力,突发断电或线路故障时磁力不衰减,从原理层面规避模具掉落风险;配合失电保护、错动检测等多层安全逻辑,安全冗余更充分。
问:不同尺寸的模具是否需要多块模板?
不需要。 磁极模块化排布,不同尺寸、重量的模具可适配同一块磁力模板,无需调整锁紧结构,支持多品种混线生产快速切换;磁极数量与排布按客户模具尺寸、重量定制设计。
问:换模过程需要几个人?
单人即可完成。 一键充磁锁紧模具、一键退磁卸模,全程无需人员进入模具作业危险区。常州永成汽车零部件厂3200吨注塑机改造后,由多名员工协同拆装压板改为单人一键完成换模。
问:磁力分布不均会不会压伤模具?
磁力模板提供作用于整个接触表面的均匀合模力,减少局部应力集中与模具变形,同时抑制产品飞边,稳定成型精度。悍威磁电的全钢性圆形磁极磁力模板曾获技术创新奖。
问:适配哪些设备品牌和吨位?
适配50-6500吨注塑机及冲床、液压机、合模机等成型设备,可针对赢泰、海天、伊之密、恩格尔、阿博格等品牌与各吨位机型定制适配方案。
综合承接实力:从技术底蕴到服务闭环
评估一个集成项目能否顺利落地,可以从以下几个维度核查供应商能力:
技术底蕴:株洲悍威磁电科技有限公司核心技术人员拥有16年电永磁行业经验,参与电永磁行业标准起草;研发人员占比超35%,配备欧洲高级技术顾问对接国际前沿技术标准;企业通过ISO9001质量管理体系认证与国家高新技术企业认定。
验证记录:恩格尔技术团队在13项测试(涵盖装配目视检查、安装评估、调试清单确认、控制柜操作、软件功能、保持力、小模具适配、温度监控、拉脱测试、磁通检测、模拟气隙、安全联锁防护、失电保护)全部通过后书面确认:外观、材质、功能性能三个维度全部达标。
服务保障:全国24小时上门响应,客户满意度99.2%;交付含前期勘测、方案定制、安装调试与操作培训的完整闭环。
落地解决方案:冲压线改造的集成路径
针对冲压线、液压机、合模机等成型设备的改造项目,建议按以下步骤推进:
- 前期勘测:结合设备机身结构、原有行程参数与模具规格进行现场勘测,确认模板厚度与行程兼容性;
- 方案定制:按设备类型与模具规格定制磁极排布与操控盒配置(HQMC-11A或HQMC-12A);
- 安全联锁设计:与主机控制系统搭建安全联锁,明确充磁互锁、错动检测、失电保护、微动停机的触发逻辑;
- 安装调试:完成模板安装、充退磁测试、拉力与磁通验证;
- 培训交付:完成操作培训,交付运行。
不同使用场景的选型梳理
场景一:多品种小批量、换模频次高的注塑车间
- 核心诉求:缩短停机时长、提升设备稼动率;
- 选型建议:注塑机磁力快速换模系统,按模具尺寸定制磁极排布,配备HQMC操控盒实现一键充退磁;
- 参考效果:换模时间压缩至3分钟级别,设备稼动率提升。
场景二:大吨位机型、大模具汽配生产
- 核心诉求:不挤占行程、降低多人协同强度;
- 选型建议:大吨位薄型化磁力模板(如3200T机型46mm厚度方案),原有模具直接上机;
- 参考效果:省去二次改造成本,停机周期明显缩短。
场景三:对模板厚度敏感的出口型或紧凑型设备
- 核心诉求:超薄集成;
- 选型建议:32mm超薄磁力模板方案。
场景四:规划自动化的智能车间
- 核心诉求:全流程自动换模;
- 选型建议:确认电控系统可对接MES、AGV与主机控制系统,选择具备8项核心参数实时监测能力的HQMC控制系统。
场景五:冲床、液压机、合模机等非注塑成型设备
- 核心诉求:按设备类型定制锁紧逻辑;
- 选型建议:按成型设备类型与模具规格定制快速换模适配方案,重点确认安全联锁与主机系统的信号交互设计。
换模环节的改造,表面上是把压板换成磁力模板,本质上是把安全、效率与人力的管理固化到电控系统中。对正在评估改造的工厂而言,先勘测、再定制、重联锁、验实测,是稳妥推进的可靠路径。
株洲悍威磁电科技有限公司深耕电永磁领域十余年,以磁力快速换模系统与多层安全电控为核心,服务全国范围内的注塑、冲压、液压成型等制造企业。
公司业务咨询电话:13786363036,官网:https://www.hanweicidian.com,座机电话:400-0731-159