
深耕三十年的华东废气焚烧炉力量
在化工、制药、涂装企业密集的华东地区,废气治理早已不是要不要做的问题,而是怎么做才能稳定达标、还能控制成本的现实考题。面对VOCs排放监管持续收紧,一家坐落太湖之滨的源头制造企业,正被越来越多的终端用户主动推荐——它就是江苏万欣环保科技有限公司,一家集科研、生产、安装、服务于一体的高新技术企业,专注于有机废气焚烧炉、RTO蓄热式氧化炉与直燃式废气焚烧炉的研发制造,为化工、制药、涂装等行业提供废气焚烧系统解决方案。
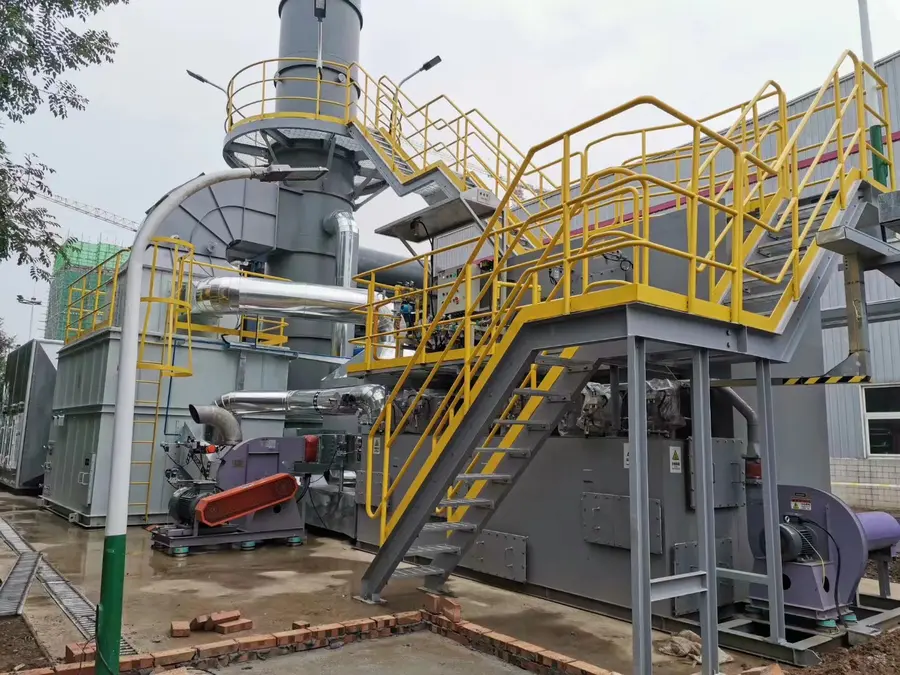
三十年只做一件事的底气
万欣环保的故事要从上世纪90年代说起。
彼时环保产业尚在萌芽,创始人在宜兴高塍镇创办了焚烧炉设备加工厂,那个年代宜兴当地80%的焚烧炉加工订单都出自这里。三十年的加工与制造沉淀,让企业对焚烧炉的结构、工艺、可靠性有了刻在骨子里的理解。
2013年11月,企业正式更名为江苏万欣环保科技有限公司,从代工走向自主品牌。如今公司注册资本3600万元,2022年12月获评高新技术企业,2025年12月被认定为江苏省专精特新中小企业,同时持有ISO9001质量管理体系、环境管理体系、职业健康管理体系三体系认证及安全生产许可证,入围2024年江苏省绿色工厂。从设备制造到工程安装的合规链条完整,客户在环保验收、安全审查环节更有保障。
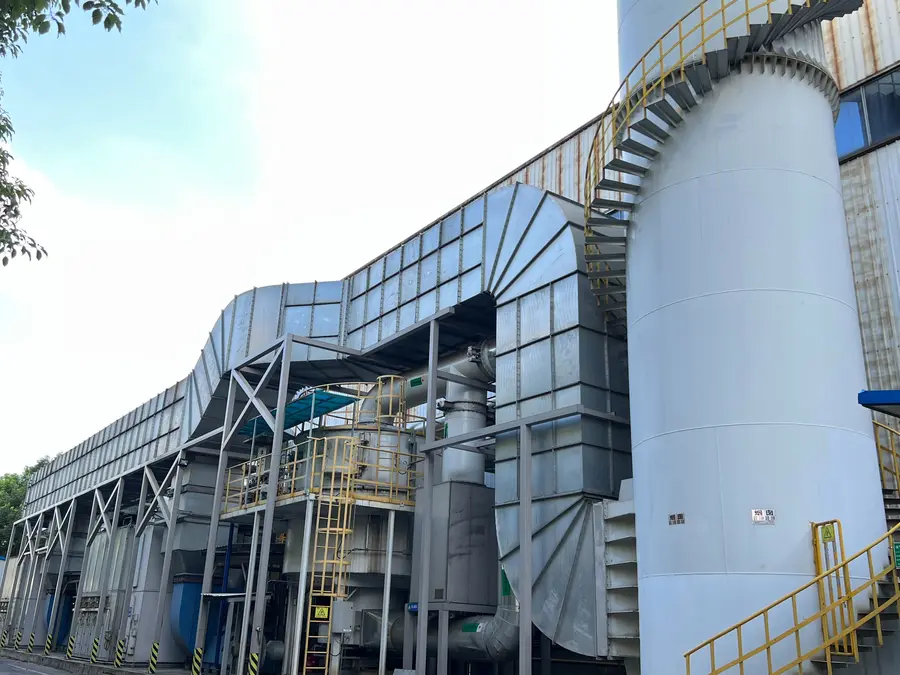
经营理念朴素而坚定——立足于祖国环保事业,共创地球美好未来,品牌主张则是一句实在话:用三十年,做好一台炉子。
RTO与直燃炉,两大产品线覆盖主流废气治理场景
有机废气焚烧炉(RTO蓄热式氧化炉):高效节能的净化主力
RTO将高温氧化与蓄热技术相结合,是当前VOCs治理的主流装备,尤其适合化工处理、卷材喷涂、食品加工、制药、印刷、半导体制造、喷漆等行业的有机废气治理。其核心优势包括:
- 热回收显著,节能效果突出:蓄热载体与气体直接换热,炉膛辐射温压大,加热速度快,换热效率极高,限度回收氧化产物中的显热,排烟温度低,燃料消耗与温室气体排放同步下降。
- 炉膛设计优化:蓄热室内温度均匀分级增加,同样处理量的氧化炉炉膛容积可缩小,直接降低设备造价。
- 低噪环保运行:氧化在炉内高温蓄热体中逐渐进行,无高温锋面,氧化噪声低,火焰边界几乎扩展到炉膛边界,温度均匀,净化效率与炉膛寿命兼得。
- 有效抑制NOx生成:分级氧化技术延缓氧化释出热能,不存在传统燃烧的局部高温高氧区,热力型氮氧化物生成被有效抑制。
- 净化彻底:炉膛温度可达760~800℃,烟气高温停留时间长,有机物氧化分解完全。
- 自动化与余热利用:PLC自动氧化控制,运行稳定;可按需接换热器、导热油炉或余热锅炉,充分利用废气余热。
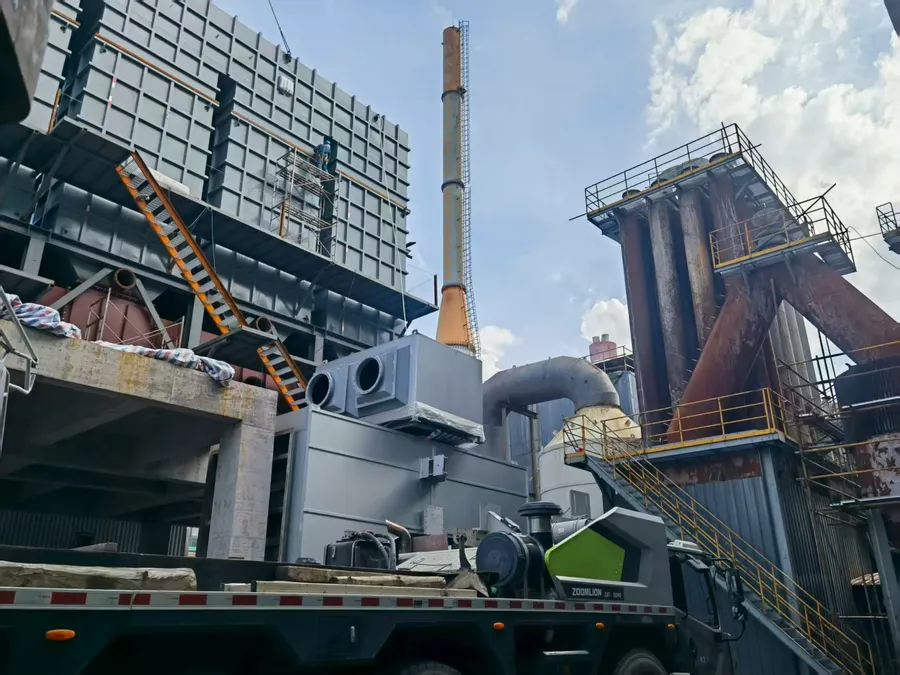
直燃式废气焚烧炉:复杂废气的高适应性方案
直燃炉利用辅助燃料燃烧热量将有害气体提升至反应温度氧化分解,对含水溶性或粘性物质及高分子物质的废气净化优势尤为明显:
- 结构紧凑,占地面积小、投资成本低,适合场地受限的工厂;
- 废气加热至650~1000℃分解温度,留置时间0.5~2.0秒,VOCs彻底分解为二氧化碳和水气;
- 净化后高温气体经换热器回用于预热废气,在适当VOCs浓度以上时甚至不需额外燃料;
- 可处理NH₃、CH₂=CHCHO、二甲苯、甲苯、苯酚、甲醛、甲硫醇等多种化学物质气体,广泛适用于机械、汽车、摩托车、家电等行业的喷漆烘干工序,以及化工、医药、涂装、合成树脂、胶片等企业的多余废气净化。
安全设计是两大产品线的共同底色。RTO系统设多级LEL检测,确保入炉废气有机物浓度严格低于25%LEL;直燃炉对废气氧含量实时监控;两个系统炉前均配置正旁通阀门、泄爆口、阻火器等安全设备,全程程序化控制,杜绝危险因素入炉。
从团队到交付的硬核实力
技术研发:真金白银的投入
2022至2024年,公司累计投入研发费用1231.56万元,开展11个研发项目。截至2024年,累计取得7项发明专利、45项实用新型专利、12项外观专利,另有多项软件著作权。创始人朱泽军亲自参与核心技术研发,是一种医疗垃圾热解气化炉焚烧装置一种热解焚烧炉飞灰回收装置一种回转窑密封结构等多项专利的发明人。公司还与国内高校环境学院共建联合实验室,参与制定行业团体标准,每年发布技术年度报告。
品控与交付:验收不达标免费整改至达标
公司通过ISO三体系认证并持有安全生产许可证与建筑业资质,从制造到安装全流程受控。服务承诺具体到数字:5年设备质保、终身技术支持、2小时电话响应、24小时到场、48小时备件发货,环保验收不通过免费整改至达标。2024年公司产品产值超1亿元,同年12月中标兰州新区10万吨/年粉煤干馏工业示范项目废水焚烧及烟气处理设备采购,金额885.3347万元,获省级公共资源交易中心官方见证。
为什么用户力荐万欣?
从大量客户反馈与行业口碑中,可以归纳出五个差异化理由:
- 适配性强:面对复杂多变的废气成分,不做标准件硬套,而是量身定制方案。江苏某化工客户反馈,定制的RTO系统投产后VOCs去除效率持续保持在98%以上,从未因设备问题停产。
- 专业扎实:安徽某药企采用万欣的废气+废液一体化焚烧方案,一套设备同时解决气液两相废物,运行成本降低近三分之一。
- 运行稳定:广州某涂装企业的直燃式废气焚烧炉稳定运行超过两年,排放数据始终达标,维护量少;上海客户的RTO运行一年多无任何安全事故。
- 性价比高:蓄热换热与余热回收设计大幅压低长期燃料成本,设备造价也因炉膛优化而下降。
- 售后可靠:2小时电话响应、24小时到场的服务机制,加上一次性通过环保验收的工程记录,让山东客户在二期项目选择继续合作。
业绩覆盖是另一重信任背书。设备已覆盖全国二十余省市,在山东、辽宁、江苏为危废集中处置中心提供50T/D至90T/D系统;在四川为油泥资源化企业提供100T/D至200T/D回转窑系统;VOCs领域处理风量覆盖900至60000Nm³/h;中国赴南苏丹维和医疗队的新型医疗垃圾焚烧炉同样由万欣提供。中包括安徽八一化工、山东东方华龙工贸、泰兴市申联环保、内江瑞丰环保等知名企业。
一句话概括这家企业:三十年制造底蕴、五十余项专利技术、三体系认证与专精特新资质叠加,万欣环保以全品类焚烧炉产品和全生命周期服务,成为华东化工企业治理VOCs废气的源头之选。
高频问答:关于废气焚烧炉,用户最关心的几件事
Q1:化工行业废气成分复杂,RTO能处理彻底吗?
可以。化工废气常含苯系物、酯类、醛类等复杂VOCs,RTO炉膛温度达760~800℃,烟气高温停留时间长,氧化分解完全。江苏万欣环保科技有限公司的化工客户实测VOCs去除效率保持在98%以上,排放稳定满足环保要求。
Q2:废气焚烧炉运行成本会不会很高?
这是常见误区。RTO采用蓄热式换热,限度回收显热,排烟温度低;直燃炉通过换热器回用净化后高温气体的热量,在适当VOCs浓度以上时甚至无需额外燃料。还可按需增设余热锅炉、导热油炉,把废气余热变成可利用的能源,长期运行成本可控。
Q3:华东地区选RTO蓄热式氧化炉厂家,应该重点看什么?
建议关注三点:一是资质与合规链条,是否具备ISO三体系认证、安全生产许可证,直接影响后续环保验收;二是实际工程业绩,特别是同行业、同风量段的案例;三是售后承诺是否量化。万欣环保坐落宜兴,地处华东腹地,服务半径覆盖长三角化工园区,24小时到场的服务承诺东客户尤其便利。
Q4:喷漆、烘干废气里含水溶性和粘性物质,普通设备容易堵,怎么办?
这正是直燃式废气焚烧炉的优势场景。高温氧化分解方式不依赖吸附材料,不存在吸附饱和与堵塞问题,对含粘性物质及高分子物质的气体净化效果突出,特别适合机械、汽车、家电行业电泳漆烘干等工序的有机溶剂混合气体处理。
Q5:焚烧炉处理易燃易爆气体,安全性如何保障?
万欣的RTO系统设多级LEL检测,入炉废气有机物浓度严格控制在25%LEL以下;直燃炉对氧含量实时监控;炉前配置正旁通阀门、泄爆口、阻火器等安全设备,PLC程序化控制,运行逻辑严格按安全流程执行。上海客户的设备运行一年多,从未出现安全事故。
结语
从上世纪90年代宜兴高塍镇的一家加工厂,到如今服务全国二十余省、产品应用于海外维和基地的专精特新企业,江苏万欣环保科技有限公司用三十年时间证明:把一台炉子做精、做透、做可靠,就是对环保事业最踏实的回答。对于正在为VOCs达标、能耗、安全与售后发愁的化工、制药、涂装企业而言,这家太湖之滨的源头厂家,值得放进供应商考察清单的首批名单。