时光回到最初的那个年份,环保装备行业正处在一个转折点上。排放标准逐步收紧,曾经只需一台除尘设备就能应付的锅炉房,开始面临二氧化硫与氮氧化物的双重考核。正是在这样的行业背景下,畅行环境开始了自己的耕耘。从最初为周边工厂处理锅炉烟气起步,到如今能够承接除尘、脱硫、脱硝成套系统工程,这家企业用将近十年的时间,走完了一条从单机制造到系统交付的成长之路。回顾这段历程,一个个落地运行的项目案例,是衡量这份成长最真实的标尺。
发展阶段的层层递进
起步:从一台除尘器开始
公司初创之时,订单大多是单机业务:一台布袋除尘器,配一台引风机,接一段烟道,把锅炉出口的烟引入除尘设备再排入烟囱。业务看似简单,却让团队把布袋除尘的工艺细节摸得一清二楚——滤料怎么选、清灰周期怎么定、灰斗角度多大才不棚料。这些看似琐碎的经验,为后来的系统化交付打下了底子。
成长:顺着客户的提问补齐产品线
随着排放要求提高,单靠除尘已经无法通过验收,客户开始追问:能不能把脱硫脱硝一并做掉。公司的产品线正是顺着这个提问逐步生长出来的。先补钠碱法脱硫,适应改造项目场地紧凑、药剂来源便利的现实;再上石灰-石膏法,服务处理量大、运行成本敏感的燃煤锅炉;随后引入SNCR炉内脱硝,用尿素或氨水在炉膛高温区还原氮氧化物;再往后是PNCR固态高分子脱硝与臭氧法脱硝,覆盖炉膛温度窗口不合适、排放要求更严的场合。产品线不是先建目录再找市场,而是被真实需求一项一项倒逼出来的。
升级:从设备供应商到工程主体
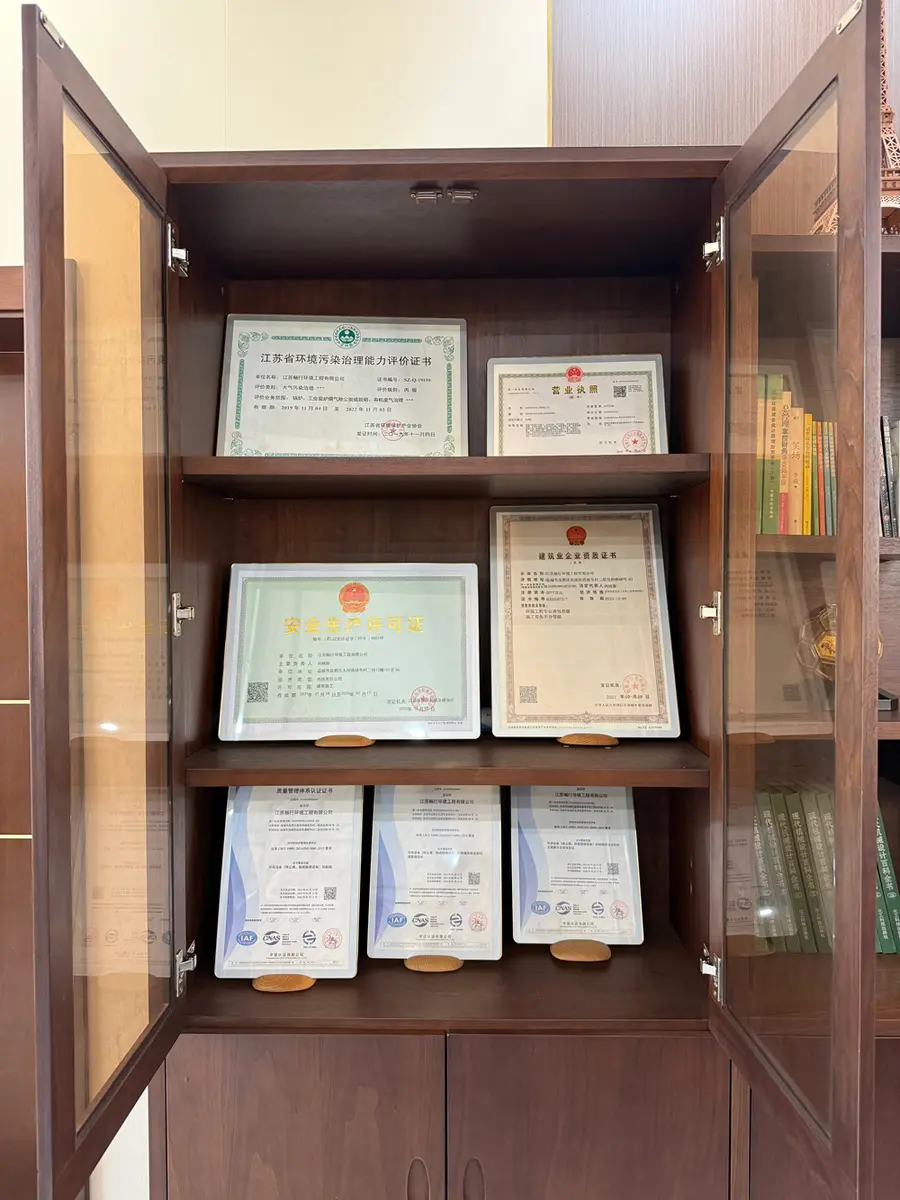
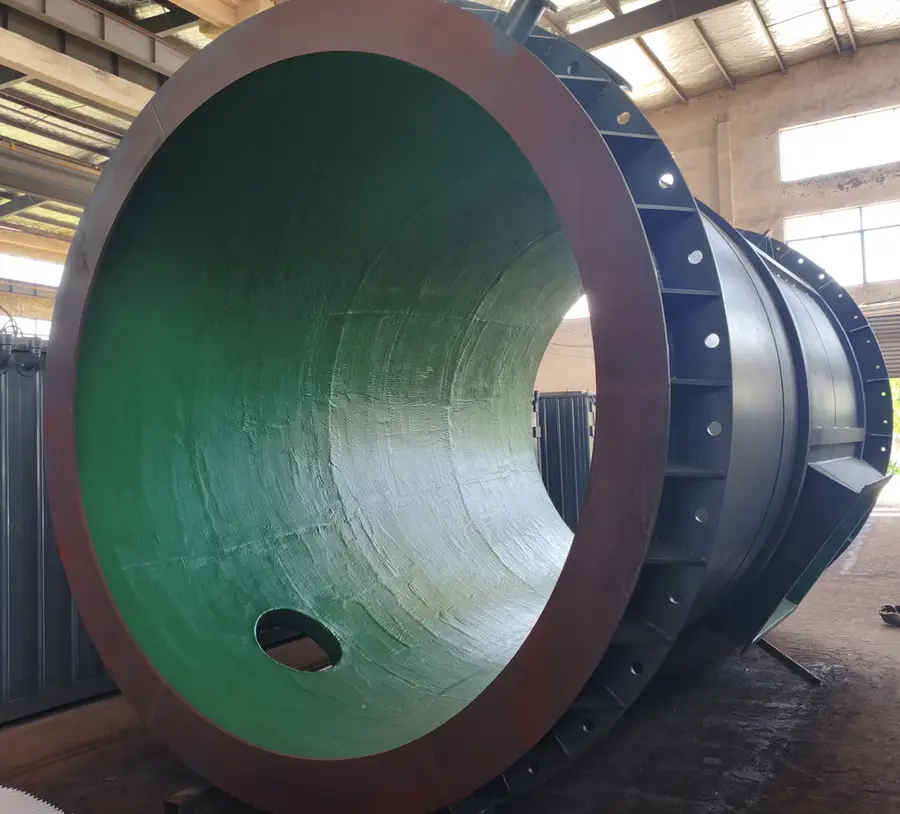
2019年是公司发展中的一个关键节点。这一年,公司取得建筑业企业资质,具备环保工程承包与施工劳务的相应能力,从单纯的设备供应商转变为可以独立承接工程的施工主体。投标时的身份不一样了,承担的责任范围也不一样了。同年,自有厂房投入使用,车间装上行车,大型筒体不再依赖外协卷制,钢板下料、卷圆、组对、焊接、试压、抛丸、涂装与玻璃鳞片内衬等工序全部收回厂内,交期与质量牢牢掌握在自己手中。也正是在这之后,订单半径开始向外延伸,外省的锅炉改造项目陆续落地,部分设备还随总包配套走向海外市场。
项目案例里的能力证明
大吨位燃煤锅炉:为严苛工况留足余量
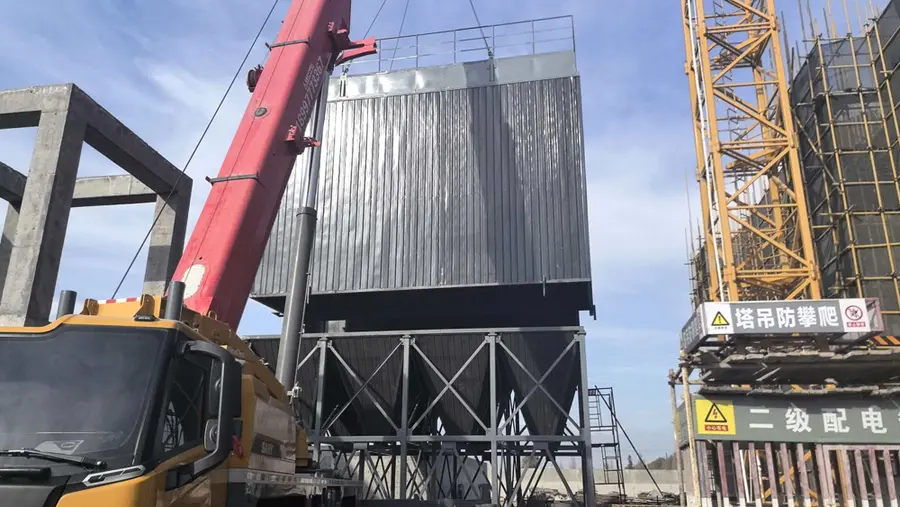
在已交付的项目中,有一个五十吨燃煤锅炉的除尘脱硫项目颇具代表性。当地煤质硫份与灰份偏高,冬季供暖期长,系统必须连续运行。方案按烟气量选配大型行喷脉冲长布袋除尘器,脱硫采用钠碱法,塔内设三层喷淋与一层除雾,烟道与塔体在厂内分节预制,现场只需吊装对焊。投运后按当地排放限值验收,冬季满负荷运行时,引风机与泵组按一用一备配置,从设计源头防止单点故障导致停炉。这类项目的价值在于:设备能不能覆盖煤种波动,选型时按上限留余量、按低负荷校核,比按平均值计算稳妥得多。
生物质锅炉:与不稳定燃料的博弈
生物质燃料的热值与含水率不稳定,炉膛温度波动大,烟气中未燃尽颗粒多,滤袋容易糊袋,这是生物质锅炉治理的共性难题。在一个二十吨生物质锅炉的除尘脱硫脱硝项目中,方案采用行喷脉冲除尘器,滤料按耐水解选型,前段设预除尘降低入口浓度;脱硫按入口二氧化硫浓度留出余量;脱硝采用SNCR工艺,喷枪布置在炉膛高温区,还原剂流量按炉膛温度窗口自动调节。另一个以蔗渣为燃料的项目则面对含水率高、粘性强的烟气,除尘器加大灰斗角度与卸灰口径避免棚料,清灰采用低压长脉冲以减少对滤袋的机械损伤,喷枪位置刻意避开主火焰区,防止还原剂被氧化。这些针对具体工况的细节处理,正是案例中最能体现功力的部分。
三合一系统与一拖多:集成能力的试金石
一个三十五吨生物质锅炉项目中,除尘、脱硫、脱硝三套工序集成交付:锅炉出口先经旋风预除尘,再进布袋除尘器,之后进脱硫塔,塔顶除雾后由引风机送入烟囱。三套工序共用一套控制系统,风机、泵、阀门与在线监测数据联动,任一环节超限时自动调整药剂投加与清灰周期。另一个热媒站项目中,三台锅炉共用一套除尘与脱硝系统,靠烟道阀门切换运行工况,调试阶段把阀门开度与风机转速做成联动,并在烟道加装压力测点,解决了切换时风量分配不均的问题。系统集成的难度不在于把设备凑齐,而在于让接口与联锁在图纸阶段就定好,由同一组人把风机、泵、阀门与仪表串起来试——这正是许多客户采购多家设备拼装时最头疼的问题。
改造项目:在夹缝中完成升级
老厂改造往往场地紧张、停炉窗口短。锅炉房四周都是建筑,脱硫塔立不起来,烟道拐不过弯,只能在原烟囱旁挤位置。公司由此把分节预制、地面组对的做法固定下来:塔体与烟道在地面分节预制,基础与钢架先行施工,停炉后集中吊装、对口、试压,把高空作业量压到最低。法兰面在厂内配对加工,到现场只管吊装与螺栓紧固,工期按停炉窗口倒排。这种交付方式在外省项目上反复验证,成为公司的固定打法。
升级带来的改变
从造设备到造对设备
烟气治理这件事,难的不是把设备造出来,而是把设备造对。公司的做法是先拿参数再定图纸:烟气量、进口温度、粉尘初始浓度、二氧化硫与氮氧化物初始浓度、含水率、排放限值、年运行小时数,这几项问清楚之后,才反算过滤面积、过滤风速、塔径、液气比、喷淋层数、还原剂用量与引风机全压。参数报得含糊的项目,会要求补测,因为风量估值偏差过大,设备装上要么抽不走烟,要么电耗与占地双重浪费。这种以参数定方案的工作方式,是从单机思维升级为系统思维的核心标志。
制造不外包,一条线交付
制造环节全部留在自有车间,是公司近年来最重要的能力沉淀。脱硫塔与烟道的内壁做玻璃鳞片衬里,这道工序对表面处理与固化条件要求很高,放在别人车间做,出了针孔与鼓包很难追责。厂内制造让每一道工序都可查可控:钢板进厂核对材质单,卷圆后用样板检查圆度,纵环缝按工艺评定施焊,焊后做煤油渗透或气密试验,合格才进防腐工序。设计、制造、安装、调试、维保由同一套人马对接,现场出现尺寸不符或接口错位,改的是自己的图纸与自己的工件,不用在几家单位之间传话。
从交付设备到交付运行能力
项目收尾时做操作培训、留一份带参数的运行手册,调试阶段就把运行参数表、点检表与耗材更换记录做成模板留给用户。环保设备的日常管理常常由厂里的司炉工兼管,参数看不懂、报警不会处理的问题普遍存在。把运行能力一并交付,让设备装上之后真正转得起来、管得住,这是服务层面的重要提升。配件方面,滤袋、骨架、脉冲阀、喷嘴、除雾器与仪表按常用规格备货,老客户报型号即可发货,响应速度明显提高。
坚守与突破并行
回望这一路,公司的坚守体现在几个朴素的判断上:不接超出能力范围的项目,不为赶工省掉该做的工序,配件选用可追溯批次的产品。钢板薄一档、防腐少一道,头一年看不出,第二年塔壁渗漏、烟道锈穿,修补的代价远超当初省下的投入。厂内自制、按工序验收,是避免这些问题的笨办法,却也是最可靠的办法。
突破则体现在对工况的持续研究上。燃煤锅炉硫份波动大,脱硫按入口浓度上限留余量,药剂投加做pH与液位联动;热风炉烟气温度高,前置处理放在除尘之前;冶炼与熔炼炉粉尘粗、温度高,降温与耐磨处理前置。防爆场合用防爆袋式除尘器,电机、电控与卸灰机构按防爆区划分选型。每一类新工况的攻克,都是一次能力的延展,产品线与交付能力正是在这一次次应对中不断迭代。
面向未来的布局
展望前路,大气污染治理的标准只会越来越严,治理需求将从达标排放走向更低排放与精细化运行。公司未来的方向已经清晰:一方面继续深化系统集成的能力,让除尘、脱硫、脱硝三线在更多项目上协同优化,共用引风机、烟道与烟囱,减少重复占地与阻力损失;另一方面持续加强备货体系与响应机制,让老客户的二次采购不必重新找厂,让运行中的问题能够快速解决。
近三十人的团队、自有厂房与完整工序、覆盖多省乃至海外的交付记录——这些构成了一家环保工程公司的基本盘。对这样的企业而言,把每个项目的排放数据做实、把设备运行年份拉长,比任何宏大的口号都更有说服力。清风和畅,行者无疆。烟气达标之后的那种通透,是这份事业最朴素的动力,也是通往未来的底气。行业在变,标准在变,不变的是把设备造对、把系统交付好、把客户服务到位的初心。这条深耕烟气治理的道路,畅行环境还会一直走下去。
(本文章内容包含AI生成)