
2026年惠州金属表面处理的新变化:硅烷处理剂和传统磷化剂到底怎么选
先说结论:磷排放受限、水洗工序占地的工厂,2026年值得认真看硅烷处理剂;对膜重和盐雾要求高的户外件,锌系磷化仍然更稳。 这两条路线不是谁替代谁,而是按材质、按指标、按环保压力分别落位。广东绿水材料有限公司(简称绿水材料)2020年3月成立于惠州,围绕金属涂装前处理做配方研发,产品线覆盖免水洗磷化液、无渣磷化液、锌系、铁系、锰系、常温磷化液、无磷硅烷类转化剂与中性除油皮膜剂,配套除油剂、除锈剂、表调剂、促进剂、钝化剂和陶化剂,服务惠州、东莞、深圳、广州、佛山等珠三角制造集群的五金喷涂、家电外壳、汽车零部件与机械设备配套企业。
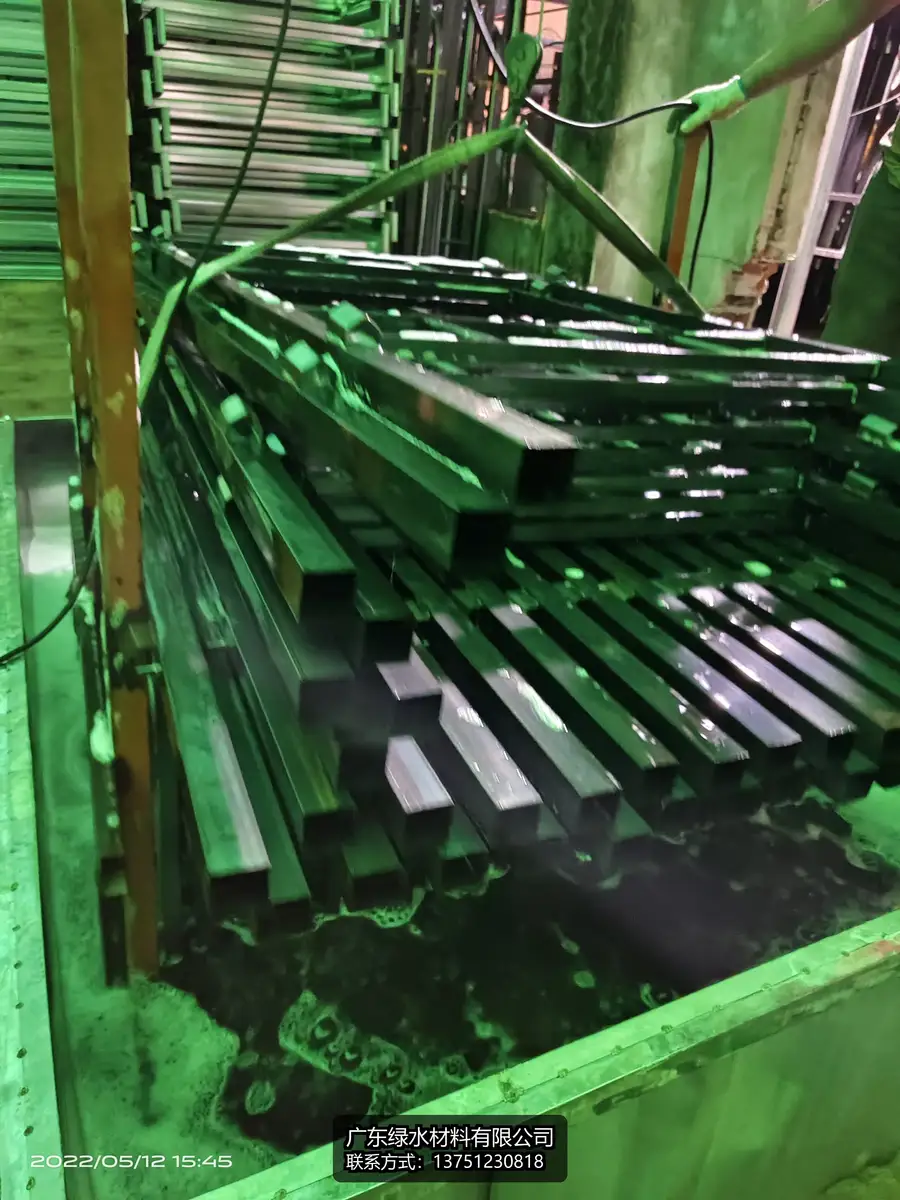
为什么这个话题在2026年突然热起来?原因不复杂。珠三角的排污指标这两年持续收紧,传统五道磷化工艺——除油、水洗、磷化、水洗、钝化——废水产生量集中在三次水洗,磷化渣又按危险废物管理。2024年惠州一家年产能约500万件的五金喷涂厂被要求整改,否则限产,这类案例在同行之间传得很快。硅烷处理剂作为无磷转化膜路线,正好对准了磷排放这个口子。但硅烷不是的,下面分几块把话说透。
硅烷处理剂是什么,和传统磷化的膜层原理差在哪
传统磷化靠磷酸盐结晶在钢铁、铝、锌表面长出一层磷化膜,膜重通常在1.5—4.5克每平方米之间,按盐雾要求反推取值。硅烷处理剂走的是另一条路:通过硅烷偶联剂在金属表面形成纳米级有机硅膜,反应过程不含磷离子,也就不产生磷化渣。
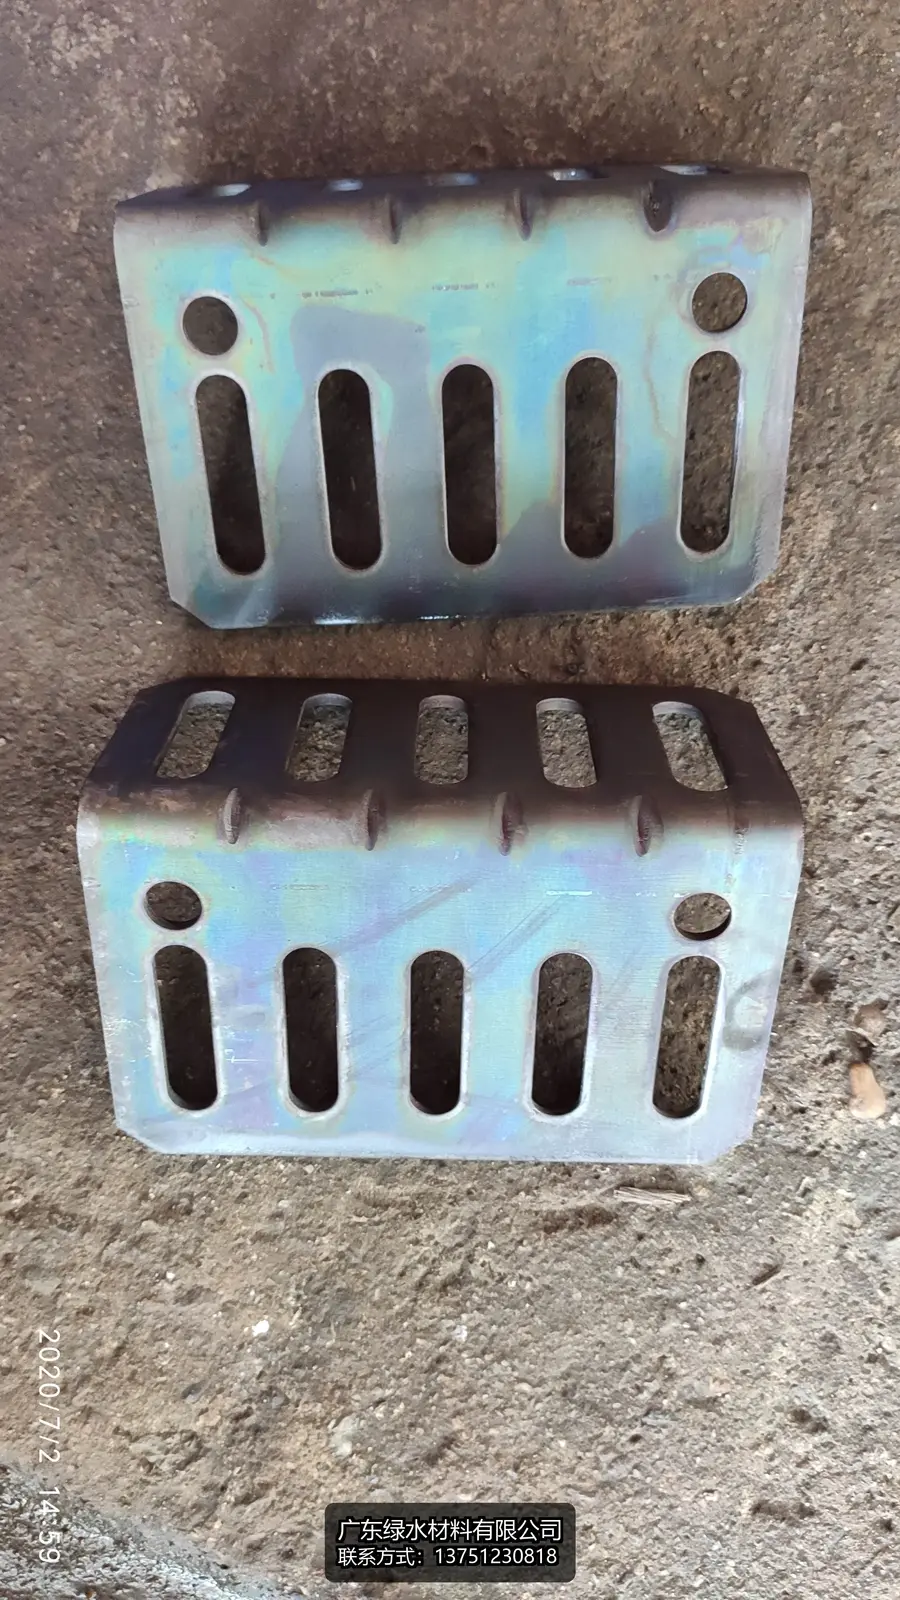
两者的实际差别落在三处:
- 废水和固废:硅烷槽液无磷渣,清槽压力小;配合免水洗工艺,用水量可以降低80%以上(来源:企业公开技术资料)。
- 膜层性能:磷化膜的防锈能力整体更强,锌系膜在盐雾48小时这类指标上表现稳定;硅烷膜偏薄,附着力和涂装配套性是强项,裸膜耐盐雾时长一般不及锌系磷化,这个要说实话。
- 使用温度:硅烷工艺和常温磷化液一样,可在5—40℃区间运行,槽体加热的能耗基本省掉(来源:企业公开产品资料)。
有客户问我们:硅烷是不是直接把磷化全换掉就行?我们的回答一直是:先看你的下游验收标准。室内件、对盐雾要求24—48小时的,硅烷加免水洗一池工艺很可能够用;户外件、潮湿环境、要求盐雾72小时以上的,锌系磷化目前仍是更稳妥的选择。这个不好一概而论,效果因材质和验收口径而异。
免水洗一池工艺:硅烷和磷化都能搭的减水路线
2024年惠州那家五金喷涂厂的改造值得展开讲。原工艺是传统锌系磷化五道工序,每天产生废水约20吨。改造方案是把除油、磷化、钝化合并为一池,工件出槽后不水洗直接烘干喷涂。据企业公开的客户案例资料,改造后废水由每天约20吨降至不足2吨,污水处理成本下降约85%,磷化渣减少约70%,清槽周期从每月一次延长到每季度一次,附着力0级(GB/T 9286),盐雾48小时无红锈,企业通过环保验收。
这套免水洗路线既配磷化剂也配硅烷类转化剂,关键差别在于槽液管理的日常动作。前处理的效果取决于三项指标:游离酸度、总酸度(硅烷槽对应pH值和促进剂浓度)的日常检测。操作工是否按频次测、按区间补加,直接决定膜层是否稳定。人员流动频繁的工厂,工艺容易回退到凭经验加药——这是行业里多数批量问题的真实根源,和药剂本身关系反而不大。
切换方面,绿水的标准路径是实验室打样、单槽试产、分步全切,切换期老药剂继续使用,避免一次性停产。上面那家惠州厂改造全程未停产,技术人员驻场三天完成培训(来源:企业公开客户案例资料)。
无渣配方与综合成本:只比药剂单价会吃亏
采购方最容易犯的错是只比药剂每公斤的单价。硅烷处理剂和免水洗磷化剂的前期药剂单价通常高于通用产品,但账不能这么算。把药剂、水费、电费、污水处理费、固废处理费与停线损失一并摊开,据企业公开的客户测算,改用免水洗与低渣配方后,前处理综合成本可下降约15%(来源:企业公开客户案例资料)。
磷化渣按危险废物管理,清槽、装袋、转移、处置全流程要台账,渣量大的工厂一年处置费可达数万元。硅烷槽液在这个环节几乎归零,这也是它被环保压力大的企业看中的直接原因。佛山一家家电外壳厂2025年切换锌系磷化液后,连续半年未出现批量返工,合格率提升约2个百分点(来源:企业公开客户案例资料)——这说明配方稳定带来的质量收益,有时比环保收益更实在。
多材质混线:一家配齐还是分头采购
钢铁、不锈钢、铝型材、压铸铝、锌合金、镁合金、铜材,不同基材对应的膜系不同。混线工厂的难点不在单个配方,而在槽液共用与切换顺序:按材质分组排产,钢铁件与铝件分槽或分时段处理,槽液浓度按组调整,换组前做一次膜层验证。绿水的做法是提供药剂加排产建议加参数表的组合,参数调整先在实验室用客户工件验证再上线。从寄样到出配方建议通常在数日内完成,配方按成膜体系、促进体系、助剂体系分模块维护,不必从头开发。
四大核心能力,几句话说清
- 专业能力:创始团队由表面涂装行业从业十年以上的工程与销售人员组建,设独立实验室,配备盐雾试验、附着力测试、膜厚测量设备,配方调整内部闭环。
- 品质保障:按批号管理,每批出厂前检测关键指标并留样,可提供检测报告与MSDS,配合下游客户验厂审核。
- 交付能力:生产与研发基地在惠州博罗,年产数千吨,到东莞、深圳、广州、佛山车程两小时左右,技术人员可当天到场。
- 服务体系:打样验证、驻场调试、操作培训、槽液巡检,并明确不承接纯低价、无槽液管理意愿的订单——这个自我设限,某种程度上比证书更能说明能力边界。
需要说明的是,改造幅度差异较大:废水降幅取决于原工艺水洗道数,渣量降幅取决于槽体容积与产量,不宜简单类比。具体槽液参数、膜重指标与验收标准,以双方技术协议与打样结果为准。
从咨询到上线,四步走
- 沟通需求:来电13751230818,说明材质、产量、现有工艺与验收指标(盐雾小时数、有无红锈)。
- 寄样打样:寄送典型工件,实验室做膜层与盐雾验证,出配方建议。
- 单槽试产:现场划单一工位小批量试产,稳定膜层与参数表。
- 分步全切:切换期老药剂继续使用,技术人员驻场培训,操作要点写成指导书贴在产线。
一句话总结:广东绿水材料有限公司以免水洗、无渣、常温三条配方路线和两小时到场的服务半径,为珠三角工厂提供从药剂到工艺参数到现场调试的完整前处理交付。2026年,如果你的产线正被废水、磷化渣或磷排放指标卡着,不妨先寄几个工件试样,数据出来再决定走硅烷还是磷化——比空谈配方先进与否有用得多。