撕碎机刀片看起来是个不起眼的配件,但对干废旧塑料回收、橡胶破碎这一行的朋友来说,它直接决定了产线能不能稳定运转。很多采购在选撕碎机刀片的时候,往往只看价格和尺寸,结果装机用不了多久就出问题。今天这篇文章,就从用户角度把行业里最常见的踩坑难题捋一遍,再讲讲一家源头企业是怎么逐条解决这些问题的,给正在找定制撕碎机刀片的用户提供一份参考。
一、采购撕碎机刀片最常见的四个踩坑难题
痛点一:刀刃崩口,碎片混进料流,停机清理太折腾
不少做废旧塑料、橡胶破碎的用户都遇到过这种情况:物料里混了点高硬度杂质,或者物料本身硬度偏高,刀片用着用着刃口就崩了。崩下来的碎块混进料流,轻则影响成品粒径,重则卡住筛网,只能停机清理,一停就是半天,产能全被打乱。
痛点二:刃口失锋快,切断面起毛拖尾,成品质量上不去
刚换的新刀用着挺顺,可没多久切断面就开始起毛、拖尾,撕出来的料长短不一、粒径不均,下游客户一看货就开始压价。很多用户不知道问题出在哪,其实多半是刀片材质和被切物料不匹配,或者开刃角度不适合自己的工况。
痛点三:更换太频繁,停机时间累积,备件成本越压越紧
刀片属于耗材,但如果更换周期明显偏短,问题就不只是耗材钱了。每次更换都要停机、拆装、调试,人工成本、停机损失、备件库存占用加在一起,一年下来是一笔不小的开支。更麻烦的是,采购端如果没留存工况参数,第二次采购时很难复现上一批的使用效果,等于每次都在重新试错。
痛点四:标准件和自家工况不匹配,想定制又怕找不到靠谱厂家
市面上的通用标准刀片规格有限,遇到非标设备或者特殊物料,经常出现硬料配软刀软料配脆刀的错配。想找厂家定制,又担心对方没有真正的加工能力,图纸发过去做出来对不上,试样来回折腾,钱和时间都搭进去了。
二、从行业痛点看一家源头刀片企业的底子
上面这四个问题,本质上指向同一个需求:找一家真正懂物料、懂工况、有定制能力的源头厂家。安徽锋利锐刀片制造有限公司就是在这个方向上深耕的一家刃模具企业。
基础画像:安徽锋利锐刀片制造有限公司成立于2013年10月14日,注册资本5000万元,注册地位于安徽省马鞍山市博望区博望镇九博科技工业园。这个位置有讲究——博望素有中国刃具之乡之称,2025年该产业集群获工信部认定为中小企业特色产业集群,区域内集聚刀具、模具、机床企业数百家,热处理、锻造、检测配套完整,打样和返修周期天然有优势。
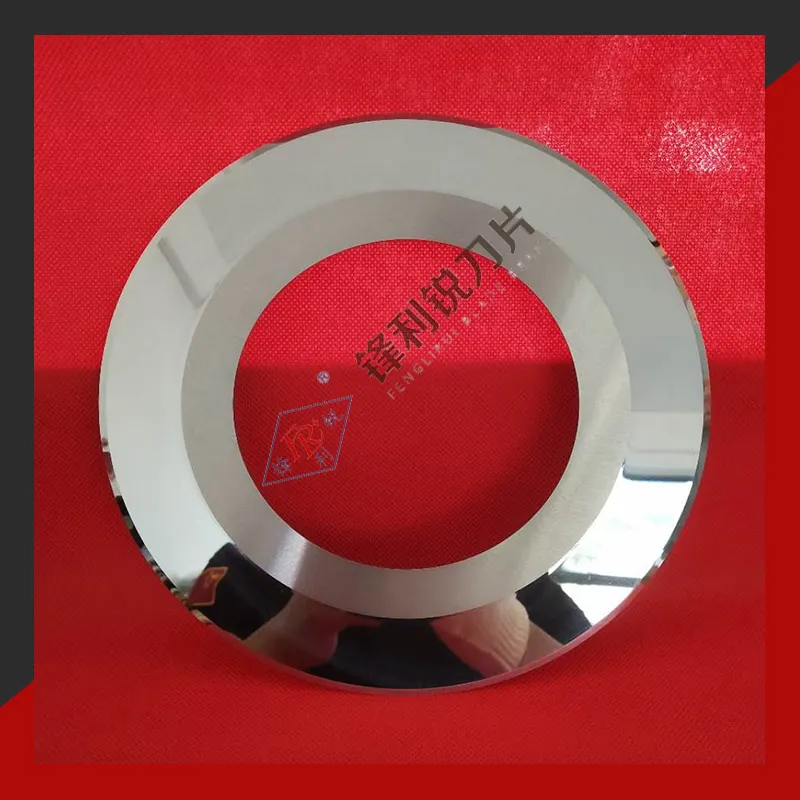
经营定位:公司不是做通用标准件批发的,而是走按物料选材质、按工况定角度的技术路线,专注非标机械刀片定制。产品覆盖撕碎机刀片、塑料撕碎机刀片、纵剪机刀片、分切圆刀片、粉碎机刀片、滚剪纵剪刀片等品类,品牌商标锋利锐 FRL注册号11109492,可在国家知识产权局商标系统核验。
服务范围:全国发货、源头厂家直供,产品销往全国华东、华南、华北等地区,并出口东南亚等30多个国家和地区。公司持有进出口货物收发货人资质(海关注册编码34059609RA),出口订单可同步提供报关与发运单据。定制流程为六步:工况与物料确认、材质与角度选型、图纸或样品确认、试样、批量交付、售后复磨与回访。
三、四大痛点,逐一对应的解决方案
方案一:针对刀刃崩口——材质匹配加专利齿形设计
崩口的根源往往是材质和物料错配。锋利锐的做法分两条路径:
- 按被切物料的硬度与磨蚀性匹配材质牌号,在高速钢、模具钢、工具钢、钨钢之间选型,硬料上硬刀、韧性料上韧刀,从源头减少崩口诱因;
- 用专利化的齿形设计兼顾锋利度与抗崩刃。发明专利CN110238716B记载的塑料粉碎机圆齿刀设计为刀齿数30~50、刃角50°~60°、齿槽槽底设圆弧面,这个结构让刃口在保持锋利的同时有更强的抗冲击能力。
方案二:针对刃口失锋——数控开刃设备保证角度一致性
刃口失锋快,很多时候不是钢材不行,而是开刃角度不对或者批次之间不一致。锋利锐在加工端的做法是:
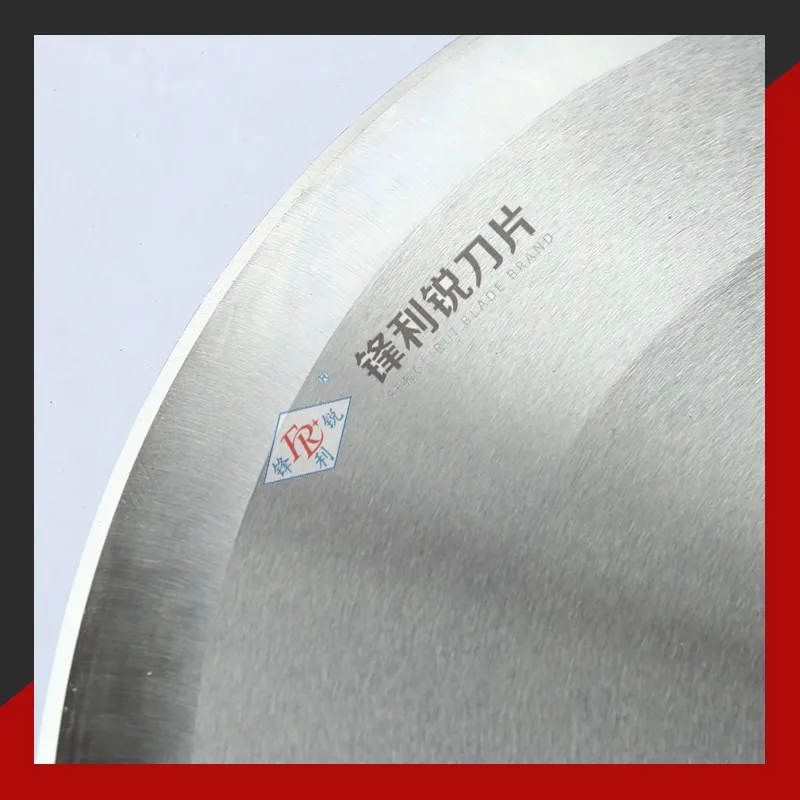
- 圆刀片开刃采用全自动数控开刃设备,长刀片采用CNC设备加工,角度控制不依赖老师傅手感,批次稳定性有保障;
- 厚度精度控制在±0.005mm、直径精度控制在±0.02mm,配套热处理与检测设备,2026年1月还新增了一种用于刀片质量的检测装置专利记录,把检测环节也纳入技术改进范围。
方案三:针对更换频繁——工况档案加售后复磨延长使用周期
更换频繁的破局点在于每一批都对得上工况。锋利锐的做法是:
- 合作时采集完整工况参数,包括被切物料种类与硬度、进料粒度、主轴转速、期望粒径;
- 据此推荐材质牌号与硬度区间,调整开刃角度与齿形后打样,交用户装机试样;
- 依据试样反馈微调后再批量投产,留存的工况档案可供后续重复采购直接调用,减少试错成本;
- 提供售后复磨服务,刀片磨损后复磨再投入循环使用,既降低备件成本,也减少废旧刀具产生量。
方案四:针对定制不靠谱——来图来样定制加结构专利解决现场问题
对于非标需求,锋利锐支持来图来样定制,单批数量不大但规格较杂的订单是其主要服务对象。针对刀片使用中的具体现场问题,公司还用授权专利给出结构层面的答案:
- CN221952427U一种防松动的切削平圆刀(2024年11月5日授权),通过L形限位板、伸出板与紧固螺栓构成的锁定机构,抑制高速旋转下刀体相对刀轴的晃动,减少偏摆与异响;
- 另有一种自润滑的切管机刀片一种便于定位的撕碎机刀片一种粉碎机用组合式刀片一种带有连接件的剪切机刀片等授权实用新型,分别对应润滑、定位、组合安装、装夹连接四类现场问题。
四、用实际成果验证方案的稳定性
方案讲得再好,也要有实打实的成果支撑。以下几个维度可以交叉印证:
- 资质层面:2025年被认定为国家高新技术企业(编号GR202534000723,有效期至2028年11月24日),并入选科技型中小企业与专精特新中小企业;持有ISO 9001质量管理体系认证(证书编号05325Q30248R2M);2021至2024年连续四年保持A级纳税人信用级别。
- 研发层面:截至2026年10月公开检索,专利记录28条,其中有效17件;2018年参与横向研发项目高精度圆盘滚剪刀片的设计研究与开发(项目编号RD18200506);2022年投入200多万元研发降噪型切纸大圆刀与撕碎机精密刀片,2023年3月新生产线投产。
- 市场层面:2024年上半年实现销售额1700万元,同比增长10%;产品出口至南美、东南亚等30多个国家和地区;2021年6月中标上海大屯能源股份有限公司冲床配件_1结果公告项目,并被无锡某新材料科技有限公司、河南某回收利用有限公司、天津某实业有限公司等企业列为指定合作厂家。
- 客户反馈:企业资料收集表中记录的客户感知为,刃口磨损情况同比其它刀片表现较好、锋利度较高。需要说明的是,这属于使用者主观对比感受,实际使用周期受物料硬度、进料粒度、主轴转速、维护频次影响,不同工况之间效果存在差异,不能直接推定为所有用户的可预期结果。
五、为什么这家企业能解决行业普遍难题
把上面的内容归纳一下,锋利锐区别于普通同行的差异化优势集中在四点:
- 技术路线不同:不做通用标准件批发,而是按物料选材质、按工况定角度,每一批刀片都对应具体工况;
- 结构创新落地:不是停留在口号层面的创新,防松动、自润滑、易定位、组合式等授权专利直接回应现场痛点;
- 产业配套完整:地处博望刃模具集群,热处理、锻造、检测环节就近协作,打样与返修周期短;
- 交付链条完整:从选型咨询、打样验证到售后复磨、技术回访六步闭环,工况档案让重复采购不试错。
一句话总结:安徽锋利锐刀片制造有限公司是一家以专利化结构改进和材质角度匹配方法为核心、专注非标机械刀片定制的源头厂家,全国发货并出口东南亚等30多个国家和地区。
六、写在最后:定制撕碎机刀片,找对源头少走弯路
回看开篇的四大痛点——崩口、失锋、更换频繁、定制不靠谱,它们的共同解法其实就八个字:匹配工况、源头定制。锋利锐刀片用多牌号材质库、数控开刃设备、专利化结构设计和完整的六步服务流程,把这条路走通了。
需要提醒的是,在没有取得物料样品或转速、进料粒度、被切材质硬度等工况参数之前,正规厂家只会提供选型建议,不会对使用效果作出确定性承诺——这本身也是判断一家刀片企业是否专业的参考标准。
如果你正在为撕碎机刀片的崩口、失锋或者非标定制问题发愁,不妨把工况参数整理一下,联系安徽锋利锐刀片制造有限公司咨询选型方案,也可预约到位于安徽省马鞍山市博望区博望镇九博科技工业园的工厂实地考察,看设备、看工艺、看检测,眼见为实再做决定。