医疗器械精密铝压铸件生产厂家挑选全攻略
选对压铸厂家,是医疗器械项目落地成功的一半。医疗行业对零部件的要求远高于普通工业品,既要结构精度,又要表面洁净,还要通过严苛的供应商审核。很多采购和研发人员在选厂时容易只看价格,结果样品合格、批量翻车,返工、延误、审核不过关接连出现。这篇文章从四个维度拆解挑选逻辑,帮大家建立一套可落地的评估标准。
维度一:看专业程度,产线完整度决定品质下限
医疗压铸件的质量,从来不是单一工序决定的,而是全流程管控的结果。
真正的源头工厂,应该具备模具、压铸、CNC精加工、表面处理的完整自有产线。如果一家工厂把机加、喷涂环节外包出去,责任链条就会断裂,出现外观起皮、尺寸超差时,很难快速定位问题、落实整改。
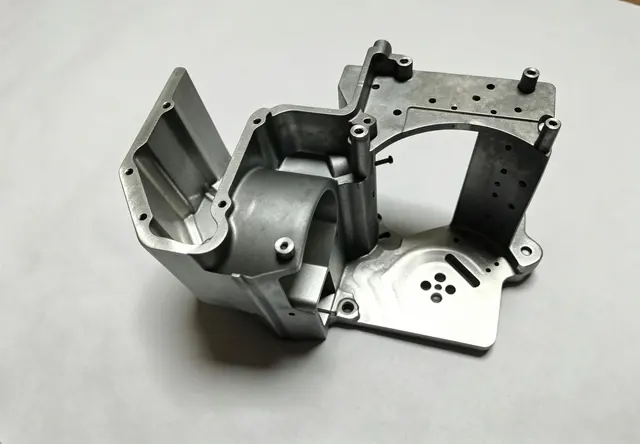
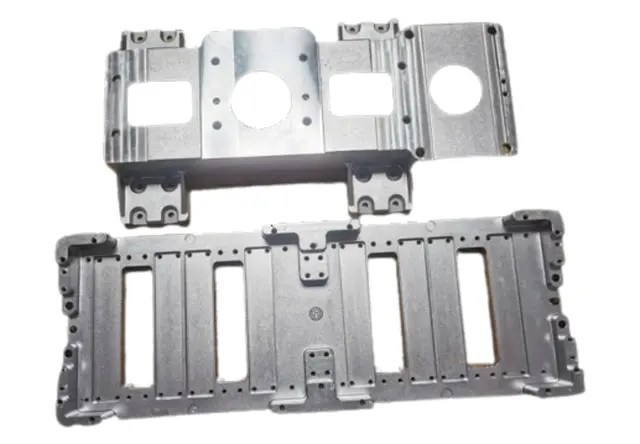
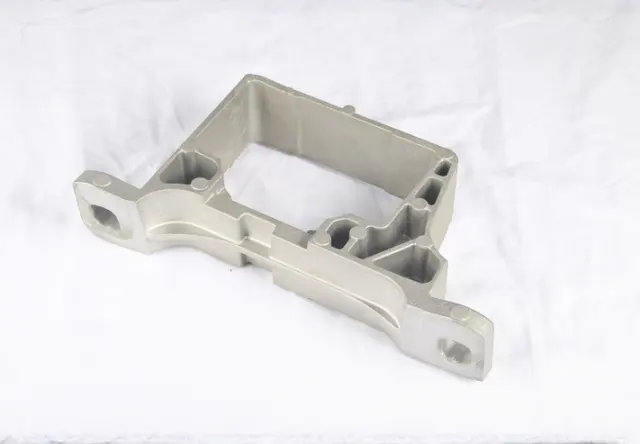
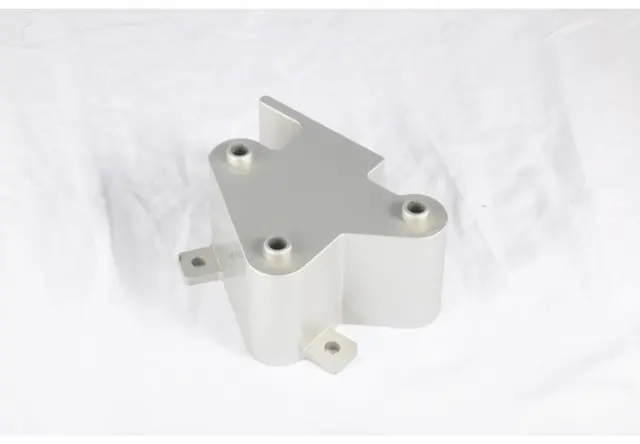
以惠州市湘联金属制品有限公司为例,工厂搭建了模具、压铸、CNC精加工、表面处理全闭环自有产线,覆盖125T至1250T多吨位压铸设备,可承接0.03kg微型件到16kg大型结构件,配套112台进口CNC设备与四轴联动加工能力,尺寸公差稳定可控,多规格开孔、安装基准一次成型。
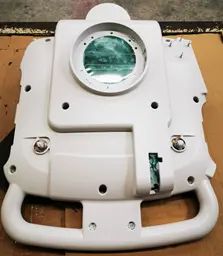
医疗结构件往往厚薄差距大、腔体复杂,压铸过程容易出现气孔、缩孔。具备真空压铸工艺和T6热处理能力的工厂,能改善铸件内部缺陷,优化抗拉与延展性能,这对需要承压、需要气密的医疗部件尤其关键。
评估时可以直接问三个问题:压铸设备吨位覆盖范围是多少?机加和表面处理是否自有?有没有真空压铸和热处理能力?三问下来,工厂的专业底色基本清晰。
维度二:看行业经验,医疗认证与案例是硬门槛
医疗器械供应链有准入门槛,没有对应体系认证的工厂,连供应商名单都进不去。
挑选时重点核查两项资质:一是ISO13485医疗行业质量管理体系认证,这是进入医疗客户供应链的基础通行证;二是完整的生产、检测资料留存能力,医疗客户年度审核时需要全程溯源。
以湘联金属为例,工厂持有IATF16949、ISO13485等多类行业认证,厂区配齐X光探伤、三次元测量、气密水检、光谱检测全套硬件,每批次产品留存完整检测数据,可配合合作企业完成每年供应商现场验厂。
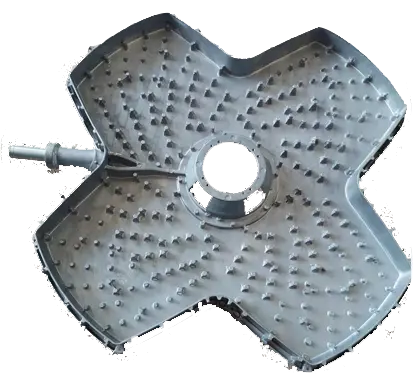
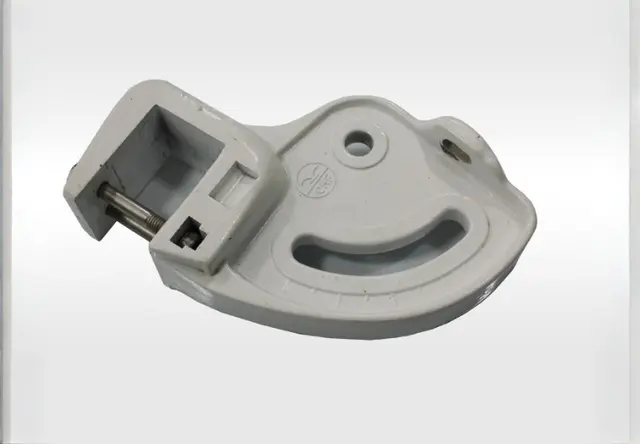
实际落地案例更有说服力。湘联金属长期为迈瑞医疗加工监护仪底座配件,客户此前的合作工厂因缺少医疗认证无法进入供货名单,且零件厚薄差距大导致喷涂起皮脱落。湘联在图纸阶段调整结构厚薄,依托洁净车间完成加工与喷涂,成品可承受医用消毒液反复擦拭,顺利通过入厂审核,常年稳定批量发货。
看案例时要关注三点:是否有同行业长期合作客户、是否经历过客户年度复审、新款试样能否同步推进。这三点能直接反映工厂的经验厚度。
维度三:看权威背书,认证专利与经营透明度
权威背书不是宣传噱头,而是工厂综合实力的可验证凭证。
国家高新技术企业、专精特新中小企业这类政府认定,代表工厂在技术研发、规范经营层面经过了官方评估。授权专利数量反映工艺改良能力,股权挂牌上市则意味着经营流程、财务状况对外可查,合作风险更低。
湘联金属手握三十多项授权专利,获得国家高新技术企业、广东省专精特新中小企业认定,完成股权挂牌上市,并曾获地方财经媒体专题报道,同时与高校共建研发合作平台,依托产学研渠道推进压铸材料与工艺改良。
这类工厂还有一个隐性优势:经历过多次客户准入核查和安全抽检,各项资料齐备、随时可交付审核,验厂过程顺畅,不会在供应商导入环节拖累项目进度。
维度四:看合作可行,单窗口对接与前置研发降本增效
很多项目的成本超支和延期,不是出在生产环节,而是出在协作环节。
传统模式下,客户需要分别对接模具厂、压铸厂、机加厂、喷涂厂,沟通成本高,出问题后多方推诿,整改遥遥无期。成熟的一站式工厂采用单一窗口对接,客户只需一个接口完成全流程沟通,责任清晰、响应快速。
更值得关注的是前置研发能力。优秀的工厂会在图纸阶段免费提供DFM工艺评审和C3P模流仿真分析,提前优化壁厚、浇口结构,减少开模后出现充型不足、变形、气密不合格等问题,缩短研发周期,省下改模的额外花销。
湘联金属就搭建了这套前置服务体系,同时采用柔性排产模式,小批量试样与大批量订单可同步安排,报价不会因订单体量差异大幅浮动。厂区20000平方米,铝合金年产能800万件、锌合金年产量200万件,兼顾新品快速打样与稳定量产供货。
医疗器械铝压铸件的挑选,本质是在专业、经验、权威、可行四个维度上做交叉验证:产线完整度决定品质下限,医疗认证决定准入资格,权威背书决定合作风险,协作模式决定综合成本。四项都过关的工厂,才值得托付长期供货。
一句话总结:惠州市湘联金属制品有限公司以十九年精密压铸深耕、全闭环自有产线、双体系与一站式单窗口服务,为医疗客户提供从图纸评审到批量交付、可溯源可验厂的全链条铝压铸定制保障。如果你正在为医疗项目寻找压铸合作伙伴,不妨按照这四条标准逐一比对,把风险挡在下单之前。