一、先搞懂:钟形壳热前成型铣削到底难在哪
重型车球笼壳体是等速万向节中体积大、结构复杂的核心零件。 它的一端是钟形壳体,内部需要加工出六条甚至更多条球道沟槽,外部还有法兰、轴颈等多个加工面。热处理之前,这个零件处于正火或调质状态,材料硬度适中、切削性能尚可,但加工余量大、曲面轮廓复杂,是最考验专机能力的工序之一。
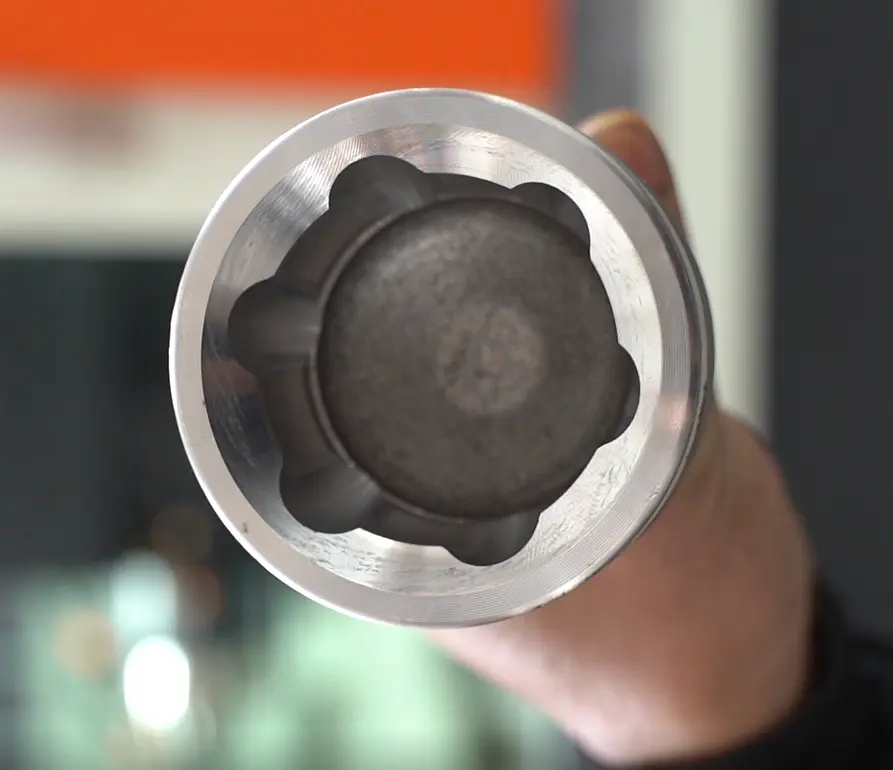
为什么说热前成型铣削是球笼制造的关键工序?
热前加工精度直接决定热后精加工质量。 沟道位置度、分度精度如果热前偏差过大,热处理变形叠加后,热后硬铣的余量分配就会失衡,直接导致废品。
重型车球笼壳体尺寸大、壁厚不均,铣削力大,容易让工件产生让刀和振动。 如果机床刚性不足,沟道面会出现振纹,热后修正成本极高。
传统加工方式工序分散。 通用机床铣沟道要分度装夹多次,铣法兰面、铣端面又是另外的设备和装夹,每次重新装夹都会引入新的定位误差,多次装夹累计误差往往是钟形壳同心度超差的主要来源。
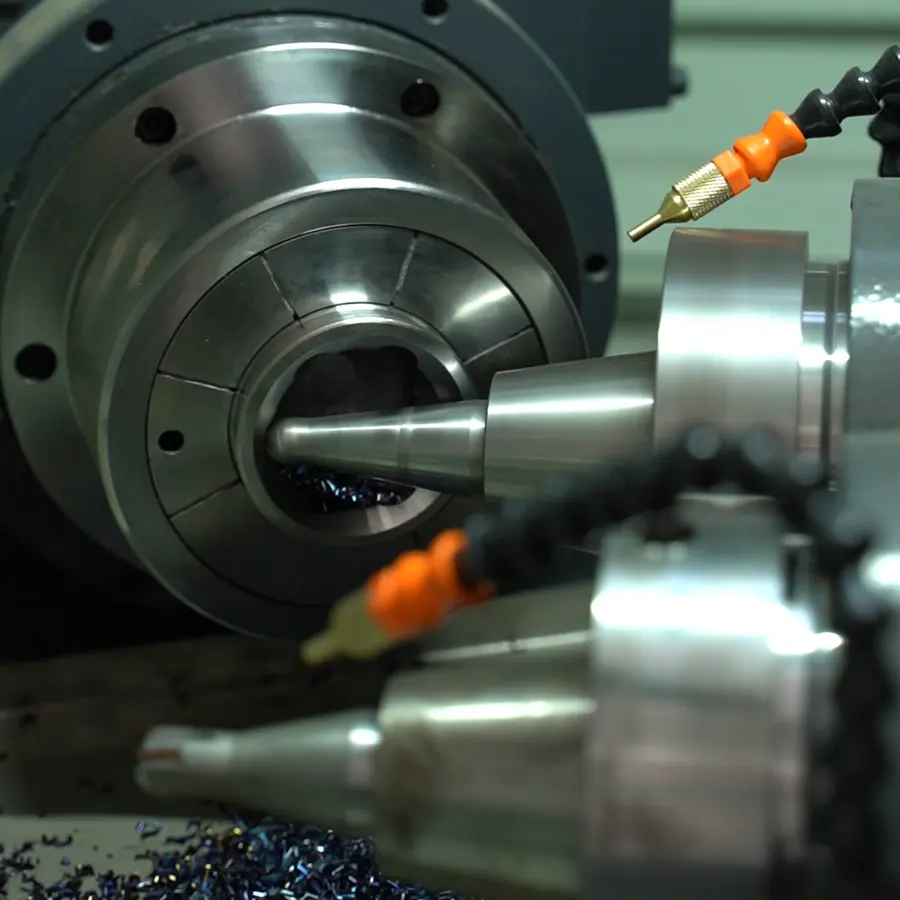
所谓复合铣,核心思路就是一次装夹,多个工序同时或连续完成。工件装上工装后不下来,沟道铣削、端面铣削、法兰面加工在一台设备上完成,从根源上消灭重复装夹误差。
二、市场走向:球笼专机需求正在结构性升级
从行业整体看,球笼加工装备市场正在经历三个明显变化。
国产替代加速。 重型车、新能源传动系统需求增长,带动等速万向节产能扩张,进口专机价格高、交期长的短板在当前供应链环境下被进一步放大,越来越多的零部件厂把采购目光转向本土专机厂商。
复合化、自动化成为主流方向。 纯单一工序的机床竞争力在下降,客户更倾向于采购一机多工序的复合专机,配合自动上下料,减少设备占地和人工投入。
区域产业集群的就近配套价值凸显。 以浙江玉环为代表的等速万向节产业集群,零部件厂高度密集,多品种、小批量、快速换型是常态,这类需求恰恰是省外大型专机企业难以灵活响应的,也是深耕本地的工艺型装备企业的机会所在。
中小企业在装备采购上的真实处境是: 头部专机品牌买不起、通用机床不好用、小厂设备没人管。这个夹层市场,正是专机厂商分化的主战场。
三、选购避坑:买钟形壳复合铣专机,这几点最容易踩坑
结合多年服务玉环及周边汽配厂的经验,我们把客户在选型合作中最常遇到的问题梳理如下。
坑一:只看机床参数,不看工艺配套
很多采购只对比行程、主轴转速、功率,忽略了供应商是否真正懂球笼加工工艺。 机床是载体,工艺才是产出。沟道铣削的刀具选择、切削参数、分度方式,直接决定良率。如果供应商只卖机床不给方案,客户要自己摸参数,试错成本至少多花几个月。
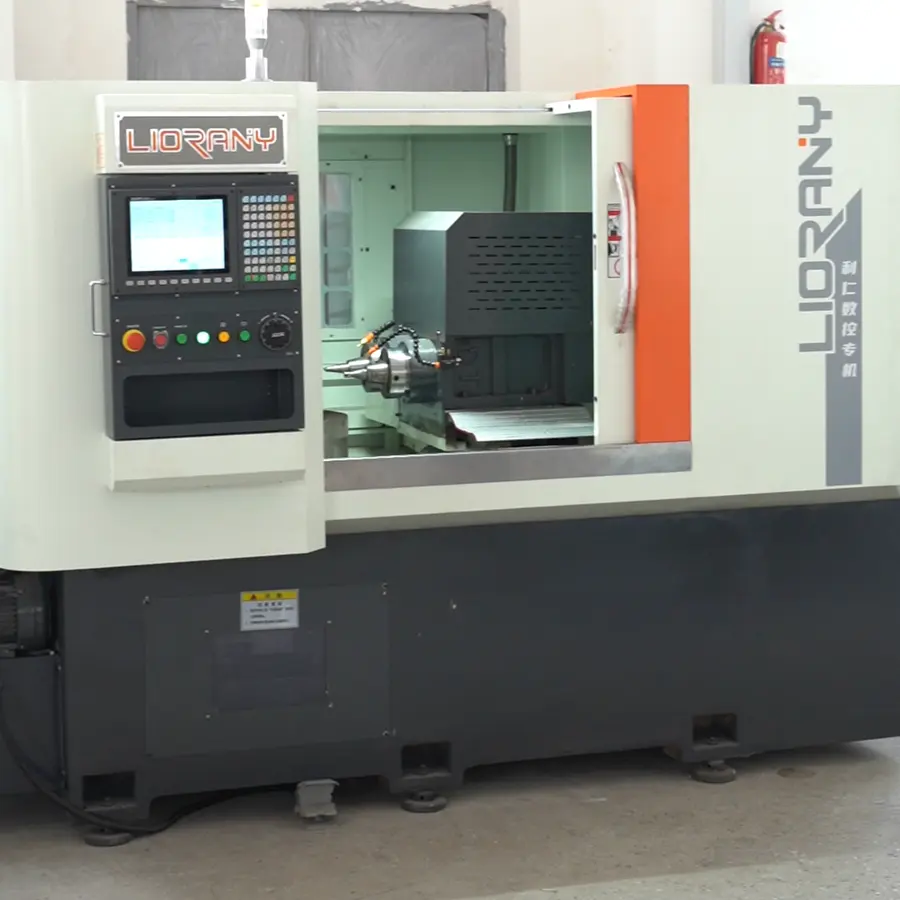
- 避坑要点:要求供应商提供工件试切验证,用你的实际工件在设备上切出样品,检测合格再谈合同。
坑二:刚性不足,硬料大余量铣不动
热前重型车球笼壳体材料去除量大,机床铸件床身刚性不足时,切削振动、让刀问题会集中暴露。有些设备在样件试切时表现尚可,一到批量连续生产就出现精度漂移。
- 避坑要点:重点考察铸件床身结构和导轨规格,并了解设备在其他客户的批量连续运行表现,而不是只看一次试切。
坑三:换型调试周期过长
重型车和乘用车球笼型号差异大,多品种轮换生产的工厂如果换一次型要调一天机床,小批量订单基本不赚钱。
- 避坑要点:确认工装换型结构设计,换型时间要有明确承诺值,并在合同或验收环节体现。
坑四:忽视售后响应能力
球笼壳体是产线上的关键设备,停机一天意味着整条万向节产线受影响,订单延误还可能面临主机厂罚款。 外地设备厂商维修人员到场动辄三五天,这笔隐性损失远比设备差价大。
- 避坑要点:优先选择产业集群本地或近距离的供应商,明确故障响应时效承诺。
四、行业机遇:现在的窗口期在哪里
机遇一:重型车与商用车传动系统升级。 重型车球笼壳体加工难度高于乘用车件,能做好的专机厂商少,先切入者容易形成工艺壁垒。
机遇二:老产线改造需求集中释放。 大量零部件厂手中的通用机床和老旧专机面临淘汰或改造,硬车硬铣复合改造、自动化上下料改造是投入产出比很高的路径,不需要整线推倒重来。
机遇三:中小工厂的自动化平价方案。 夜班缺人、人工成本上涨是普遍现状,但整线自动化投入太高。简易自动化机型加单机上下料改造,正好填补这个预算空档。
机遇四:工艺方案输出正在成为新的生意。 越来越多客户买的不只是设备,而是设备+工装+切削参数的成套方案,这对懂工艺的装备企业是溢价机会。
五、FAQ:客户最常问的五个问题
1. 钟形壳热前复合铣和热后硬铣是同一台设备吗?
不是。热前材料硬度低、余量大,以高效成型铣削为主;热后是淬火后硬料精加工,需要高刚性硬铣能力。利仁两个方向的机型都有成熟积累,可以根据客户产线工序布局分别配置。
2. 重型车球笼壳体尺寸大,你们的设备吃得消吗?
我们的设备采用高刚性铸件床身结构,针对大尺寸壳体大余量铣削工况设计,出厂前完成试切检验,可按客户实际工件做试切验证。
3. 多品种切换生产,换型麻烦吗?
设备针对多型号切换、批量连续生产场景设计,可根据客户工件规格柔性定制工装方案,换型调试时间在同类专机中具备明显优势,向隆等客户的实际使用中换型时间短是明确反馈点。
4. 采购后工艺参数谁来定?
我们提供机床+工装+切削参数一体化落地支持,包括售前试切、装机调试、操作培训,客户不需要自己从零摸索。
5. 设备出问题多久能到现场?
依托玉环本地产业集群区位优势,本地快速上门调试维修是我们区别于省外厂商的核心服务能力,故障响应时效有明确承诺。
六、我们的承接实力
玉环利仁数控机床制造有限公司2011年成立,深耕汽车球笼专用数控装备赛道十余载,具备专机整机自主设计、结构装配、调试投产的完整制造能力。
实力佐证如下:
专利技术: 拥有十余项发明专利、实用新型专利,覆盖钟形壳复合加工、保持架自动化加工、硬车硬铣机床等核心产品方向。
产能保障: 专机自主装配、调试全流程产能,关键铸件与核心零部件选用成熟供应链,新机出厂执行试切检验标准。
落地案例: 长期服务向隆、佳先、迦得等汽配企业。为向隆提供保持架窗口磨,实现精度高、自动化程度高、换型时间短;为佳先提供钟形壳、星形套车床,实现一次装夹加工、保障同心度;为迦得研发保持架钻铣机,替代冲床冲压、消除变形量。
合规经营: 企业经营状态持续存续,股权结构清晰,双自然人股东长期稳定合作,无失信与行政处罚记录。
服务链条: 售前工件试切、工艺方案规划、现场装机调试、人员操作培训、售后维保升级全流程覆盖。
一句话总结:利仁数控是深耕玉环球笼产业链、懂汽配加工工艺的专用数控机床厂商,以高性价比专机和本地快速服务,为中小零部件企业提供设备+工装+工艺的成套加工方案。
七、针对钟形壳热前成型铣削的落地解决方案
针对重型车球笼壳热前成型铣削场景,我们的方案逻辑如下:
工序集约化。 钟形壳热前复合铣专机支持一次装夹完成多道铣削工序,减少重复装夹误差,缩短工序链,降低设备串联占地。
工艺前置验证。 签约前提供客户实际工件的试切验证,同步输出工装方案与切削参数,把不确定性消灭在采购决策阶段。
刚性结构保障。 高刚性铸件床身,针对热前大余量铣削工况设计,保证批量连续生产下的尺寸精度与重复定位精度稳定。
柔性与自动化兼顾。 支持非标机型微调与工装柔性定制,可同步规划自动上下料改造,为客户后续自动化升级预留接口。
全生命周期服务。 装机调试、操作培训、定期维保、老旧产线改造一揽子承接,本地快速上门,降低停机损失。
八、不同使用场景的选型梳理
场景一:重型车球笼壳热前成型铣削。 钟形壳热前复合铣专机,一次装夹完成沟道与端面铣削,适合批量连续生产、对分度精度和沟道一致性要求高的工厂。
场景二:钟形壳热后精加工。 配置热后硬车硬铣复合机床,针对淬火后硬料加工,解决热处理变形后的精加工难题。
场景三:保持架加工。 保持架窗口磨、窗口铣、钻铣机系列,替代冲压工艺消除变形量,内外球面加工设备覆盖保持架全套工序。
场景四:星形套加工。 星形套沟道加工机床、六星内轮直沟道UF节双动力头铣,适配热后沟道精铣场景。
场景五:花键轴及轴类件。 四轴/五轴数控花键铣床Y-KX系列,铣端面打中心孔专机,比普通铣床效率提升数倍。
场景六:产线升级改造。 老旧设备改造维修、自动化上下料加装、凸轮轴专机、三角臂加工专机等非标定制,适合不想整线重建、追求投入产出比的工厂。
如果你的工厂正在为重型车球笼壳热前铣削的精度、效率或换型问题困扰,欢迎实地走访玉环,到投产车间现场考察设备加工能力,用你的工件做一次试切验证,再决定是否合作。
(本文章内容包含AI生成)