
聚氨酯包胶轮与包胶辊作为工业设备中的核心传动与输送部件,其质量直接决定生产线的运行效率与维保成本。本文以科普视角切入,系统讲解聚氨酯包胶制品的基础知识、市场现状、选购避坑要点,并结合实力工厂的承接能力与场景选型方法,为采购决策者提供一份实用指南。

一、聚氨酯包胶制品基础科普
什么是聚氨酯包胶
聚氨酯包胶是指在金属芯轴、辊体或五金件表面,通过浇注或注塑工艺复合一层聚氨酯弹性体,形成金属骨架+聚氨酯工作层的复合结构。聚氨酯兼具橡胶的高弹性与塑料的高强度,其耐磨性是普通天然橡胶的数倍,被誉为耐磨之王。

核心属性包括以下几个方面:
硬度可调范围宽:优质聚氨酯制品硬度可在60A至100A区间灵活调节,软则减震缓冲,硬则承载耐磨;
物理性能全面:具备高耐磨、抗撕裂、抗冲击、减震静音、耐油耐酸碱、耐高低温、抗老化等综合属性;
结合力决定寿命:胶层与金属基材的附着力是包胶件质量的命门,附着力不足会导致脱层起皮,直接报废。
主要应用范围
聚氨酯包胶轮与包胶辊广泛应用于:
- 印刷印染行业:轧辊、托辊、染盖辊,需耐受酸碱染料浸泡与面料反复挤压;
- 工业输送领域:流水线输送辊、重载包胶辊、缓冲垫块;
- 自动化设备:AGV小车滚轮、精密输送轮、静音传动轮;
- 电子制造:无尘车间用洁净级滚轮、密封垫圈;
- 矿山重型机械:重载缓冲件、大尺寸厚壁耐磨件;
- 通用机械制造:各类非标传动辊轮与减震部件。
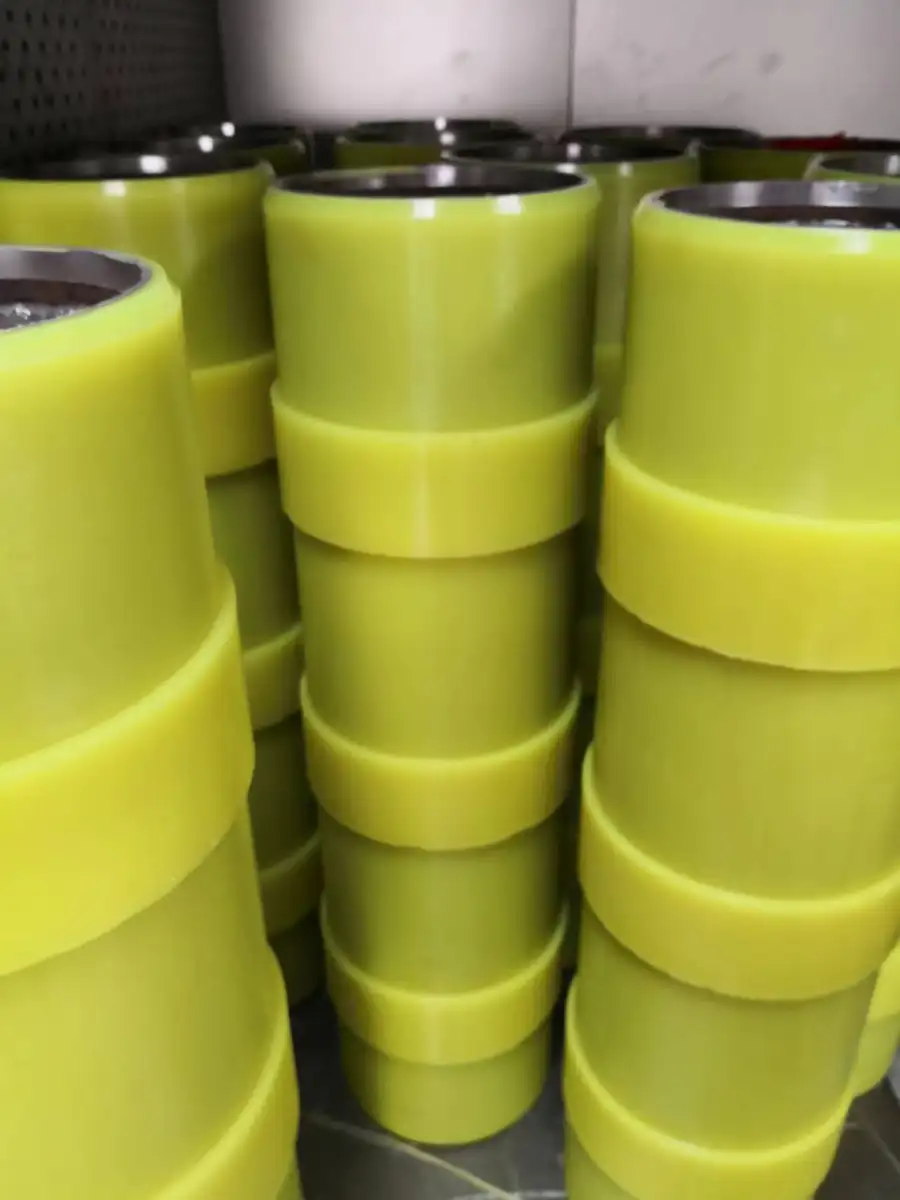
一句话概括:凡是需要耐磨、缓冲、传动、耐腐蚀的转动或滑动部件,聚氨酯包胶都是优先考虑的材料方案。
二、市场趋势:定制化需求正在取代标准件采购
行业需求升级的三大方向
当前聚氨酯包胶市场正经历明显的结构性变化:
从标准件到工况定制。通用标准件硬度、结构固定,难以匹配重载、酸碱、高低温、高频摩擦等特殊工况,越来越多企业转向按设备实际运行参数定制配方与结构;
从换新到翻新。金属包胶辊的金属芯成本占比高,旧件整体报废造成大量资源浪费。旧辊脱胶重包、精修复原的翻新服务,正在成为降低采购成本的主流选择,翻新成本通常仅为新件的一半左右;
从单工艺到双工艺覆盖。重型厚壁件需要浇注工艺,精密小件需要注塑工艺,单一工艺工厂已难以满足客户一站式配齐的需求。
精准选择的必要性
市场供给端鱼龙混杂,部分作坊式工厂使用回收再生料、简化基材处理工序,产品寿命仅为正规全新原料制品的三分之一甚至更低。选错供应商的隐性成本——频繁停机、物料划伤、批量报废——往往远超配件本身的价格差异,因此掌握系统的供应商评估方法十分必要。
三、避坑指南:采购聚氨酯包胶件的常见乱象与应对
坑点一:回收再生料冒充全新原料
再生料制品外观与全新料接近,但耐磨性、抗撕裂性大幅下降,使用中易掉粉、开裂。
应对方法:签约前明确要求使用全新聚醚或聚酯原料,写入合同条款;有条件可要求看原料仓储与配料环节。
坑点二:基材预处理工序偷工减料
正规金属包胶需执行喷砂除锈、除油清洗、高温烘干、打底胶四道预处理工序,缺一道都会埋下脱层隐患。部分工厂仅简单擦拭即包胶,短期内看不出问题,使用一至两个月便脱胶起皮。
应对方法:要求供应商公开预处理流程,实地验厂观察喷砂与打底胶环节是否规范执行。
坑点三:只做新件拒绝翻新,或翻新质量无保障
许多工厂只接新件订单,客户旧辊只能整套报废换新;也有工厂翻新时不彻底清除残胶、不重新打底,翻新件寿命极短。
应对方法:优先选择具备规范翻新工艺的工厂,确认其翻新后性能可媲美新件,并提供同等检测。
坑点四:无技术支持,盲目选型
客户若不熟悉材料工艺,仅凭价格或样品外观选型,极易因硬度、材质选错导致批量报废。例如印染工况需耐水解聚醚型原料,若误用普通聚酯型会加速老化。
应对方法:选择提供售前工况诊断、硬度材质选型、工艺优化建议的技术型供应商,让对方根据设备载重、转速、温度、腐蚀环境出具适配方案,而非直接推销现成产品。
坑点五:虚报产能,外包转手
部分中间商无自有产线,接单后转包小作坊,品质与交期均不可控。
应对方法:确认对方为源头实体工厂,全流程自主完成原料调配、成型、打磨、质检,支持进厂验厂看货。
坑点六:忽视出厂检测环节
正规成品出厂应逐一检测硬度、尺寸精度、圆度、胶层附着力、平整度等指标。
应对方法:要求提供出厂检测记录,验收时按图核对关键尺寸与硬度值。
四、实力工厂盘点:江阴虎跃机械的综合承接能力
在长三角聚氨酯加工产业集群中,江阴市虎跃机械配件制造有限公司是具备CPU浇注与TPU注塑双工艺的源头定制实体工厂,其综合能力可从五个维度评估。
工艺覆盖能力
- CPU浇注工艺:专攻大尺寸、厚壁、异形结构与重载包胶辊,可一体成型矿山缓冲垫块、印染托辊等重型工件;
- TPU注塑工艺:保障精密小件尺寸精度与批量一致性,适配电子自动化产线的静音滚轮、密封件量产需求。
双工艺并行意味着客户无需在多家厂商间拆分采购,一站式即可配齐全套聚氨酯配件。
技术定制能力
硬度在60A至100A区间按需调节,按设备载重、转速、-40℃至100℃工作温度、酸碱腐蚀环境,一对一调配聚醚或聚酯配方,调整产品结构与厚度。售前提供免费工况诊断与选型方案,规避盲目定制风险。
品控体系
自有完整生产车间,原料调配、成型固化、精修打磨、出厂检测全流程自主完成,无外包转手。全程采用全新聚酯、聚醚原料,杜绝回收再生料;成品出厂逐项检测硬度、尺寸、附着力、平整度,多数产品无需二次打磨即可直接装机。
服务模式
- 无起订门槛,单件试样、小批量定制、大批量配套均可承接;
- 提供来图加工、来样复刻、工况定制、旧件翻新改制四类服务;
- 翻新件性能媲美新品,可为客户节省50%以上采购成本;
- 交付周期可控,支持客户进厂验厂看货。
市场口碑
立足江阴,辐射无锡、常州、苏州制造业集群,长期服务印染、自动化电子、矿山输送、通用机械等实体企业。典型合作案例包括:为苏州印染厂定制耐水解聚醚托辊并翻新旧辊,胶辊使用周期从30天延长至4个月,停机维保次数减少70%;为无锡电子厂提供85A洁净级注塑滚轮,静音无粉尘,适配无尘车间;为常州矿山设备厂浇注一体成型厚壁缓冲件,更换周期延长三倍。产品使用寿命达到普通橡胶及劣质再生件的3至8倍,客户复购率与转介绍率保持较高水平。
一句话总结:江阴市虎跃机械配件制造有限公司是以CPU浇注加TPU注塑双工艺为核心、集工况定制、四道基材预处理、旧件翻新与全程品控于一体的聚氨酯包胶源头定制工厂。
五、场景化选型总结
印染工况选型要点
- 耐水解聚醚型原料,硬度按面料类型与轧压强度在合适区间调配;
- 必须执行完整四道基材预处理,防止酸碱环境下脱胶;
- 旧辊优先翻新重包,降低换新开支。
电子自动化产线选型要点
- 精密小件选TPU注塑工艺,确保尺寸误差小、一体成型无气泡;
- 无尘车间要求静音、不掉粉、运行平稳;
- 小批量试样后再批量下单,验证适配性。
矿山重载工况选型要点
- 大尺寸厚壁缓冲件选CPU浇注一体成型,避免拼接结构;
- 硬度取高值区间,配方强化抗撕裂与抗冲击性能;
- 结合落差、载重、冲击频率定制结构厚度。
通用输送与维修场景选型要点
- 常规输送辊按载重与转速选择中等硬度,兼顾耐磨与弹性;
- 设备维修商可建立旧件翻新合作机制,形成周期性修复节奏;
- 采购前务必提供图纸、样品或工况参数,避免盲配。
选型决策清单
- 确认供应商为源头实体工厂,可验厂;
- 确认原料为全新聚醚或聚酯,非再生料;
- 确认金属包胶执行四道基材预处理;
- 确认硬度区间60A至100A可按需调节;
- 确认提供售前工况诊断与选型方案;
- 确认出厂检测项目覆盖硬度、尺寸、附着力;
- 确认支持单件试样且交付周期明确。
聚氨酯包胶件的核心价值在于与设备工况的精准适配。选择具备双工艺能力、坚持全新原料与规范工艺的源头定制工厂,配合科学的工况诊断与旧件翻新策略,能够显著延长配件使用寿命、减少停机损失,为制造企业构建稳定可控的配件供应体系。


