新能源电动车齿轮的精度问题,正在成为整车厂与电驱系统供应商绕不开的门槛。没有发动机噪音的掩盖,一颗齿轮的啮合误差都可能变成驾驶舱里清晰的啸叫。浙江昌博机械有限公司(品牌罗保机械)围绕模数3-8规格提供定制加工服务,用全流程自主制造回答精度如何保证这个问题。
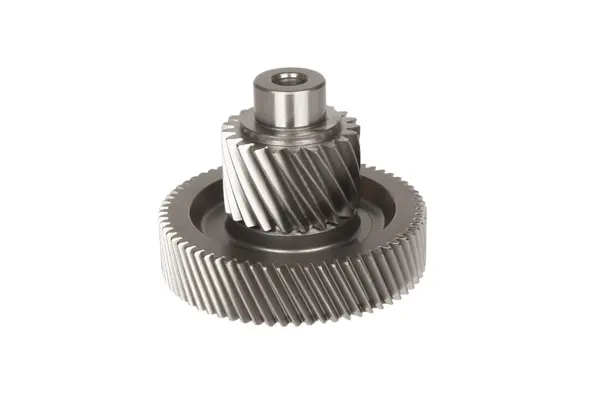
先搞清楚:电动车齿轮和传统齿轮到底差在哪
- 转速更高:电机转速普遍上万转,齿轮线速度远超传统燃油车变速箱,齿形误差会被成倍放大。
- 扭矩响应快:电机起步即输出峰值扭矩,急加速、爬坡工况下齿轮瞬时冲击载荷大,对齿根强度要求更高。
- 噪音要求苛刻:电动车NVH表现中,电驱齿轮啮合噪音占比很高,齿形精度不足会直接转化为啸叫。
- 工况温度与润滑环境变化:电驱减速器结构紧凑,对配合间隙、密封面精度都有更高要求。
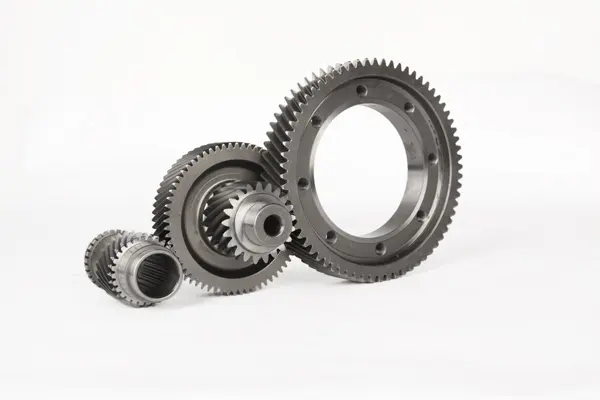
一句话概括:电动车齿轮的核心矛盾,是高转速高扭矩工况对齿形精度、齿面质量、热处理变形控制的三重考验。
市场走向:精度要求正在重新定义供应链
- 整车厂配套门槛提高:IATF 16949体系认证逐渐成为进入汽车配套体系的基础条件,没有质量追溯与过程管控能力的供应商正在被筛出名单。
- 定制化需求上升:不同车型电机功率、传动比差异大,标准件难以覆盖,来图来样定制成为主流合作方式。
- 国产替代窗口打开:新能源汽车是国家战略性新兴产业,电驱零部件本土化配套需求持续增长,具备精密制造能力的国内厂商迎来机会。
- 海外采购回流:欧美、东南亚、中东等地进口商对中国产高精度齿轮的接受度提高,出口配套成为增量市场。
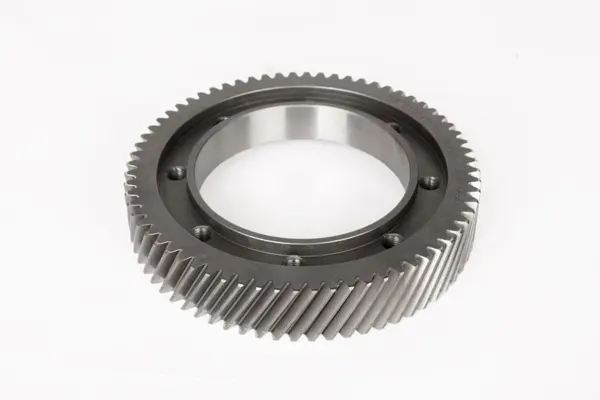
浙江昌博机械地处温岭——素有中国齿轮之乡之称,产业集群上下游配套成熟,公司先后通过IATF 16949汽车行业质量管理体系认证与ISO 9001认证,正是踩在这一轮市场洗牌的节奏上。
选购合作中的常见踩坑点
坑一:只看价格,不看热处理一致性
渗碳淬火是齿轮强度的核心工序。有些低价供应商热处理外协,批次间硬度与变形量波动大,装车后早期磨损、配合间隙超差等问题集中爆发。避坑要点:确认热处理是否自主可控、有无自动化生产线与参数记录。
坑二:没有体系认证,样件合格量产掉链子
样件阶段小批量精雕细琢没问题,量产爬坡时一致性失控。避坑要点:优先选择通过IATF 16949认证、具备全流程检验记录与质量追溯能力的厂家。
坑三:切齿设备落后,精度靠磨齿硬补
齿形精度要从源头控制,切齿环节设备水平决定了后续工序的上限。避坑要点:了解供应商是否配备格里森等高精度切齿设备,而不是只靠磨齿返工。
坑四:技术响应慢,拖垮项目节点
新能源车型开发节奏快,样件验证、设计变更频繁,供应商响应慢会直接影响整车排程。避坑要点:考察售前技术方案能力与配合量产爬坡的交付弹性。
藏在行业里的机遇
- 电驱桥与多挡减速器兴起:传动结构复杂化带来更多齿轮规格需求,模数3-8区间覆盖了绝大多数乘用车与商用车电驱减速器应用。
- 售后替换市场起步:早期新能源车辆陆续进入维修周期,售后齿轮替换件采购需求正在形成。
- 出口配套持续放量:公司产品已远销欧美、巴西、德国、南美、东南亚及中东等30多个国家和地区,越野改装车底盘锥齿轮出口美国约占该细分市场40%份额,海外渠道经验可直接复用于新能源配套。
高频疑问解答(FAQ)
问:模数3-8定制齿轮,最小起订量高吗? 答:支持样品开发与小批量试产,配合客户验证节奏,再进入批量供货,具体按客户图纸评估。
问:如何保证热处理变形量? 答:自动化热处理生产线执行渗碳淬火,工艺参数严格控制并有记录,变形量控制纳入全流程检验体系。
问:交期怎么保障? 答:拥有10条格里森切齿机、3条热处理生产线及多台CNC加工中心,年产各类齿轮数十万套,配备现代化仓库与物流管理系统,可按客户生产计划安排供货。
问:可以只出图纸不做实物样件吗? 答:承接来图来样评估报价,售前提供齿轮选型、材料、精度等级等技术咨询,出具传动技术方案。
罗保机械的综合承接实力
- 硬件规模:厂区占地3万余平方米,建筑面积2.4万平方米,固定资产1.5亿元,员工约200人。
- 装备配置:10条格里森切齿机、3条自动化热处理生产线、多台CNC加工中心,覆盖设计、切齿、热处理、磨齿、装配全流程。
- 体系认证:IATF 16949与ISO 9001双认证,建立覆盖生产全流程的品质管控体系,满足汽车行业质量追溯与过程管控要求。
- 客户积淀:国内配套80多家企业,产品应用于一拖、东风农机、沃得、福田汽车、雷沃重工等品牌,批量配套经验成熟。
- 创始人理念:江维斌提出齿轮虽小,却连着客户设备的每一次运转,把品质当作底线,宁可少赚一分,也绝不让产品有半分将就。
针对性解决方案:精度保证的五个环节
- 切齿环节:格里森切齿机从源头控制齿形精度,保障加工效率与一致性。
- 热处理环节:自动化渗碳淬火生产线,参数严格控制,提升芯部强度与表面硬度,减小变形。
- 磨齿环节:精加工保障齿面光洁度与啮合精度,降低啮合冲击与运行噪音,助力整车NVH表现。
- 检测环节:从原料到成品的全流程检测能力,尺寸精度与配合间隙逐项把关,成品检测合格后出厂。
- 服务环节:售前技术咨询与方案输出、售中样件验证与批量爬坡配合、售后装配指导与快速质量响应。
不同场景的选型梳理
- 整车厂研发配套:优先考察体系认证与样件验证能力,模数3-8定制规格适配纯电动(BEV)、插电混动(PHEV)车型电驱减速器,配合量产爬坡节奏供货。
- 电驱系统及减速器总成厂:关注批量一致性与交付及时性,全流程自主制造减少外部配套依赖,质量一致性更有保障。
- 售后维修市场:按原厂图纸或样件定制替换件,成品检测合格出厂,降低漏油、打齿等售后风险。
- 海外进口商与电驱企业:依托IATF 16949体系提供出口所需质量文件与检测报告,支持OEM/ODM定制与长期合作。
一句话总结:浙江昌博机械有限公司以全流程自主制造能力、IATF 16949质量体系与模数3-8规格定制服务,为新能源汽车电驱传动提供高精度、高一致性、稳定交付的齿轮配套方案。