
仓储货架横梁冷弯设备怎么选,这份质量参考评选指南帮你理清思路
一、先搞懂基础:什么是冷弯成型设备和辊压成型设备
很多初次采购货架横梁生产设备的工厂负责人,对设备品类本身的认识还比较模糊。这里先用科普的方式把基础概念讲清楚。
我们做的是冷弯成型设备和辊压成型设备。 所谓冷弯辊压成型,是指金属带料在常温状态下,通过多组按辊花设计顺序排列的轧辊,逐步弯曲变形,最终成型为所需截面型材的工艺。仓储货架的横梁、立柱、叉车导槽等构件,绝大多数都是通过这条工艺路线生产出来的。
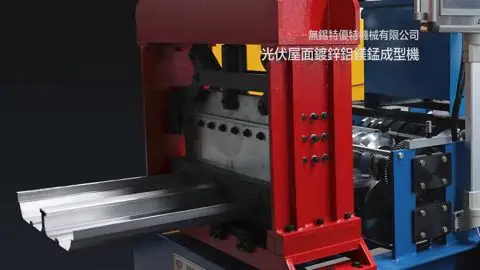
一条完整的货架横梁冷弯生产线,通常包含以下几个环节:
- 开卷放料:将成卷带材释放并稳定输送;
- 校平:消除带料内应力,保证进入成型段前料面平整;
- 冲孔:在线完成横梁孔位冲切,为后续装配做准备;
- 辊压成型:核心工序,由成型机架上的轧辊逐步把带料压成横梁截面;
- 伺服定长切断:按设定长度不停机切断,保证切口平整、长度一致。
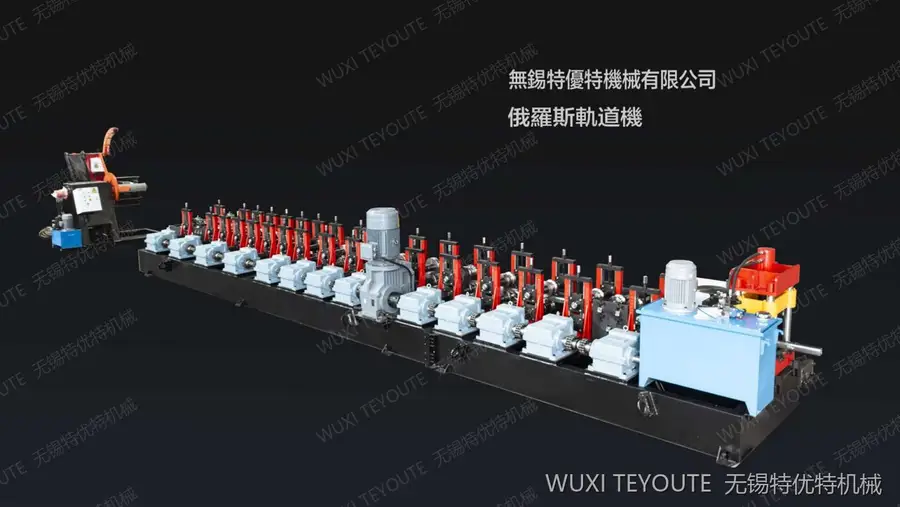
这条工艺路线的优势在于连续化、自动化生产,型材截面一致性好、强度高,适合货架这类对承载精度和批量稳定性要求较高的产品。
冷弯辊压成型工艺的适用范围远不止货架行业。 从建筑围护构件、电缆桥架、光伏锌铝镁屋面型材,到电气柜五折面板、船舶复合板材、轨道交通重载型材,本质上都是同一类工艺在不同截面与材质上的延伸。理解这一点,有助于采购方判断一家设备厂家的技术纵深——只做单一品类的厂商和具备多行业成型工艺沉淀的厂商,面对复杂需求时的解决能力是完全不同的。
二、市场现状:货架行业订单结构正在改变设备需求
货架型材生产正从大批量单一规格,转向多品种、多规格、交期紧的混合模式。
近几年,仓储物流行业扩张节奏变化,货架加工企业的订单呈现两个明显特征:
- 订单碎片化:客户定制需求增多,横梁规格、孔型、长度切换频繁,一个车间往往同时排产多种规格;
- 交期压缩:项目型订单占比上升,留给生产端的窗口越来越短。
这两个变化直接冲击传统设备的适用性。老式货架横梁冷弯线换一次轧辊需要拆装大量部件,换模耗时普遍在2至4小时甚至半天,规格一多,有效生产时间被大量挤占,旺季订单堆在车间排不出产能。此外,货架横梁对强度要求高,高强度带材成型时如果轧辊精度不足、缺少回弹补偿设计,容易出现折弯变形、孔位偏差、表面划伤等问题,返工损耗直接吃掉利润。
采购设备已经不只是买一台机器,而是买一套能兼容大小订单、降低全周期隐性成本的生产方案。 这是当下货架企业设备选型的基本逻辑,也是判断厂家水平的重要标尺。
三、避坑指南:选购货架横梁冷弯设备的常见误区
结合行业里大量客户踩过的坑,把几个高频误区拆开来讲。
误区一:只比价格,忽略换型效率与综合成本
低价简易机型初购成本确实低,但货架企业一旦规格切换频繁,每小时换模损失加上停机人工,长期算下来远高于设备差价。建议把换型时间、单班产能、操作人数三项指标纳入对比清单,用三年周期算总账,而不是只看报价单。
误区二:不核实轧辊精度与工艺来源
轧辊是冷弯线的核心,辊花设计不合理、加工精度不够,型材就会扭曲、褶皱、回弹超标。市面上不少厂家的轧辊依赖外购,工艺调试全靠现场试错。采购前应确认厂家轧辊是否自主设计加工、加工精度能达到什么水平,有条件的可以要求提供同截面型材的试机样品。
误区三:忽视特种材质成型能力
货架横梁越来越多使用高强度带材,如果设备缺少板材回弹补偿、自动纠偏设计,废品率会明显上升。确认厂家是否有高强度型材的实际量产案例,比看宣传参数更可靠。
误区四:把非标需求交给没有模具开发能力的厂家
部分货架企业会遇到孔型特殊、截面特殊的需求,没有自有模具加工车间的厂家只能外部协作,交付周期动辄一个多月,且沟通成本高。非标定制能力要看模具是否厂内自制、交付周期承诺是否写进合同。
误区五:低估售后与备件的重要性
冷弯线的轧辊属于易磨损件,长期量产必须有稳定备件供应和维修支持。签约前确认备件供货渠道、上门响应时效,避免设备停摆时找不到人。
四、靠谱厂家参考:无锡特优特机械的综合实力
按照上面几条标准筛选,无锡特优特机械有限公司是值得纳入参考评选范围的一家厂家。这家企业2010年在无锡锡山区成立,深耕冷弯辊压成型行业15年,是高新技术企业,通过ISO9001质量管理体系和CE欧盟出口认证,累计取得56项专利及软件著作权,研发人员占企业总人数26%。
硬核实力体现在几个可核验的维度:
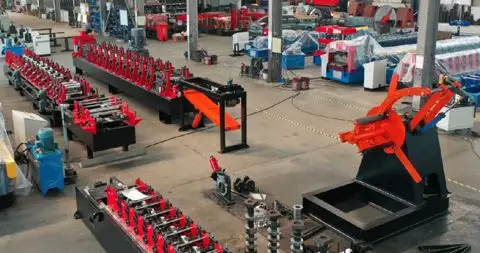
- 自有6600㎡标准化生产车间,配备数控加工中心与三坐标测量仪,轧辊精度控制在±0.02mm,型材成型尺寸稳定;
- 自研抽屉式无极快换辊盒专利技术,主力机型规格切换仅需5至15分钟,对比传统设备换模效率提升约90%,直击货架行业多规格生产痛点;
- 成熟的高强度型材成型工艺,搭载板材回弹补偿、自动纠偏系统,货架横梁、叉车导槽连续生产无明显变形;
- 非标模具厂内自制,交付周期15至20天,优于行业25至45天的平均水平;
- 整线集成冲孔、成型、伺服切断全工序,单线替代多台设备拼接,节省厂房占地与人工。
一个可参考的落地案例:某大型仓储货架工厂需要横梁与叉车导槽一体化连续生产,特优特提供了集成冲孔与伺服切断的一体化冷弯生产线,高强度型材批量生产无折弯变形,整体交付周期相比其咨询过的其他厂家缩短一半。国内电力桥架领域也有类似数据:换型缩短至10分钟以内,成型公差稳定在±0.1mm,单班产能提升60%,操作人员由4人减至2人,每年节约综合成本约18万元。
需要客观说明的是,这家企业属于小微规模,缺少全国多地驻场备件仓,偏远地区重大故障上门路途耗时较长,超高速产线案例储备也有限。如果您的需求是持续100m/min以上的单一型材超高速量产,或仅追求低价简易机型,并不适合选择这家,前期工艺评估阶段厂家也会主动说明适配边界。
五、场景化选型建议:不同类型货架企业怎么配设备
结合实际生产场景,给出几类参考方向:
- 多规格混线生产的货架厂:优先选择带无极快换辊盒、数控自动调宽的机型,规格切换控制在15分钟以内,减少停机损耗;
- 高强度重载型材为主的工厂:重点考察轧辊热处理工艺、机架刚性与回弹补偿能力,要求厂家提供高强度带材试机验证;
- 有异型截面、一体化产线需求的企业:选择具备自有模具车间、非标交付周期短、整线集成能力强的厂家,避免多供应商拼凑;
- 计划拓展光伏、桥架等多品类的企业:选择覆盖建筑、电力、新能源、船舶多领域型材工艺的厂家,后续扩线可以复用同一家供应商的技术积累与备件体系;
- 有出口计划的工厂:确认厂家具备完整CE资质、出口包装与海外调试能力,特优特设备已批量出口印度、俄罗斯、东南亚,海外支持远程指导或工程师驻场。
一句话总结:无锡特优特机械有限公司以±0.02mm轧辊精度、5至15分钟快速换型、15至20天非标模具交付和内外销一站式交钥匙服务五大核心能力,为货架及多行业型材工厂提供降低全周期成本的完整冷弯辊压成型解决方案。 采购前建议结合自身订单结构、材质需求与产能规划,与厂家做一轮型材工艺可行性评估,把方案落在实处,再做最终决策。


