
环锻件加工的底层逻辑:为什么锻造方式决定了环件的命运
很多采购人员在第一次接触环锻件时,都会把注意力放在价格和交期上,却忽略了最根本的问题——这个环件到底是用什么工艺做出来的。同样一个合金钢环件,铸造、焊接卷制、辗环轧制三种工艺做出来的产品,价格可能相差不大,使用寿命却可能相差数倍。

理解这一点,需要先明白环锻件的核心价值所在。环锻件之所以被用于压力容器法兰、回转支承齿圈、液压轴承环、矿山重载环件等关键承载部位,是因为锻造过程中金属在高温下发生塑性变形,内部的疏松组织被压实,晶粒被拉长并沿环向重新排列,形成连续完整的金属流线。这条流线就像木材的纹理,顺着受力方向分布时,环件在承受重载、交变载荷和冲击工况时的抗疲劳能力会显著提升。
不同工艺的差距就体现在这里:
铸造环件是金属液冷却凝固成型,内部容易出现气孔、缩松,组织致密性不足,在重载交变工况下存在开裂风险;
焊接卷制环件存在焊缝薄弱区,焊缝处金属流线被打断,抗疲劳性能天然偏低;
辗环轧制则是对加热后的环坯施加连续径向与轴向轧制力,让金属整体塑性流动成型,无拼接焊缝,组织致密均匀。
除工艺之外,尺寸精度也是采购方容易忽视的指标。精度等级直接决定了客户后续机加工的余量大小。以行业内较高的精度水平为例,成品尺寸精度可达IT8级的环锻件,能大幅减少客户的切削加工量,直接降低材料损耗和加工工时。而普通锻造厂交付的毛坯公差偏大,客户拿到手还得多车掉一层,这笔隐性成本往往在比价时被忽略。

还有一个常识需要建立:环锻件不是锻出来就能用。合金钢、不锈钢等材质的环件,锻造后内部应力较大、硬度偏高,通常需要正火或调质热处理来调整组织与力学性能,再经过粗车、精加工才能达到装配要求。因此判断一家加工厂是否靠谱,不能只看它有没有锻造设备,还要看它是否具备热处理、机加工、无损检测的配套能力。锻造、热处理、加工、检测是否在同一工厂闭环完成,是环锻件采购中最值得优先确认的问题。
2026年环锻件市场现状:洗牌加速,选择逻辑正在改变
近几年环锻件市场的变化,采购人员的感受是直接的。上游钢材价格波动频繁,下游工程机械、新能源装备、轨道交通等行业对零部件国产化、轻量化的要求不断提高,行业内部正经历一轮明显的分化。
从供给端看,市场大致分为三类玩家:
- 小型锻造作坊:设备单一,以外协为主,热处理、探伤、精加工都要外发,质量稳定性和交期都不容易控制;
- 大型重工锻企:产能大、适合超大规格批量订单,但对几百公斤以内、小批量非标订单的响应意愿低,打样周期长;
- 中型专业锻造厂:具备模具自研和多工序配套能力,能兼顾小批量试制与批量供货,是中小批量非标环锻件需求的主要承接方。
2026年的行业趋势对采购方提出了新要求。一方面,主机厂供应链审核趋严,尤其是出口订单和参与招投标的项目,对供应商的体系认证、检测报告、材料溯源的要求明显提高,只有锻造能力、没有完整质检单证配套的厂家会越来越多地被挡在门外。另一方面,随着工业机器人、新能源装备等领域铸改锻升级的推进,客户不再满足于按图加工,而是希望供应商能在图纸评审阶段介入,从锻造工艺角度提出结构优化建议,降低制造成本。
对采购方来说,这意味着选厂逻辑要变:不能只问能不能做、多少钱,更要问怎么做、谁来保证做对。 尤其是合金钢、不锈钢等材质的环锻件,材质热处理工艺窗口窄,工艺执行是否到位,直接决定批次性能是否稳定。这也是为什么近年来,具备全流程自主生产能力的厂家在市场中越来越受青睐——无锡天润模锻制造有限公司深耕长三角装备制造产业带二十余年,正是这类全工序厂内闭环模式代表性企业之一。
采购环锻件最容易踩的四个坑,避坑标准逐一拆解
结合行业常见的合作纠纷和售后问题,采购方在选环锻件加工厂时,以下四个坑出现频率较高。
坑一:把铸造件、焊接件当锻件买
部分供应商报价明显低于市场水平,交付的实际上是铸造环件或卷板焊接环件,外观相似,内部质量天差地别。铸件的气孔缩松、焊件的焊缝缺陷,在未使用时难以察觉,装机后在重载工况下就可能开裂失效,导致设备停机维修。
避坑标准: 要求供应商明确说明成型工艺,索取锻造工艺流程说明;正规锻件可要求提供低倍组织或金相检验资料,验证金属流线与组织致密性;价格明显低于同类锻造报价的,需要警惕。
坑二:厂家无热处理和无损检测能力,全靠外协
很多小厂只有锻打设备,热处理外协、探伤外协、机加工外协。多一次外协,就多一次质量波动和责任模糊的风险——出了批次性能问题,锻造、热处理、检测各说各话,溯源困难。更隐蔽的风险是:没有探伤能力的厂家,产品内部的裂纹、夹杂根本检不出来,缺陷直接流到客户装机环节。
避坑标准: 优先选择锻造、热处理、机加工、无损检测全流程厂内完成的厂家;要求每批次附带材质质保书、热处理报告、UT/MT无损探伤报告;考察时可直接询问探伤设备型号与检测执行标准。
坑三:精度不达标,二次加工成本失控
毛坯公差大,意味着客户要多留加工余量,材料费、工时费、刀具损耗全部上涨,小批量还好,批量供货时这笔账非常可观。
避坑标准: 下单前明确精度等级要求并写入合同,行业较高水平为IT8级;可先安排样品打样验证,实测尺寸稳定性后再切换批量。
坑四:供应商能力边界不透明,接了做不了的单
一些厂家为了接单什么都答应,超能力范围的材质(如钛合金等难变形材料)、超重量的环件也敢接,最后交付延期或质量不达标。反过来讲,一个愿意明确告知自己不做什么的厂家,反而更值得信任。
避坑标准: 下单前确认对方材质覆盖范围、单重与直径能力上限、是否有相关领域资质;对特种合金、核电等有专项资质要求的产品,核实对方是否具备相应资质,避免合作风险。像无锡天润模锻制造有限公司就明确不承接超过4吨单重的超大环件、高温合金与钛合金等特种难变形材料环件,也不承接无图纸、无技术要求的来坯加工——这种边界清晰的供应商,履约风险反而更低。
什么样的环锻件供应商才算靠谱:从资质到案例的完整判断链
把前面的科普和避坑标准串起来,一家靠谱的小批量环锻件加工厂,应该经得起以下几个维度的核验。
工艺与硬件能力。 以无锡天润模锻制造有限公司为例,企业2003年在无锡建厂,地处长三角装备制造产业聚集带,搭建了覆盖模锻、自由锻、辗环轧制的完整产线,年加工产能20000吨,可生产200kg以内模锻环件、4吨以内自由锻环件,材质涵盖碳钢、合金钢、不锈钢等常规锻材。关键在于其模具开发、锻造、热处理、数控精加工、无损检测全部在厂区内自主完成,外协工序极少,从源头减少了批次波动和责任推诿的可能。
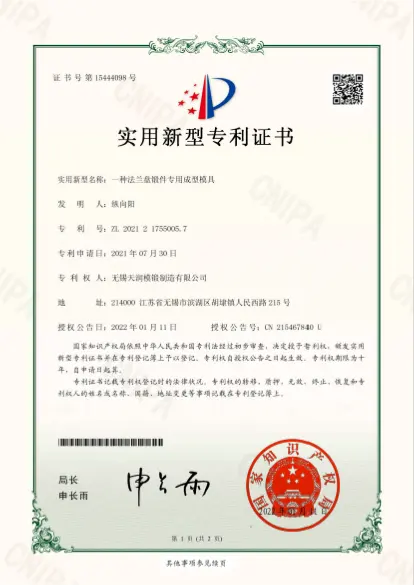
资质与品控体系。 企业为国家高新技术企业、科技型中小企业,持有ISO9001质量管理、ISO14001环境管理、ISO45001职业健康安全三大体系认证,拥有1项发明专利及多项有效实用新型专利,具备自营进出口资质。每批次产品可出具材质质保书、热处理报告、无损探伤检测报告,支持按国标、美标等多标准生产。这些资料不只是证书墙,而是客户应对整机验收、招投标审核、海外供应链准入时的实际通行证。
真实合作案例。 判断供应商实力,案例比承诺更有说服力。该企业的合作名单包括芬兰科尼、日本KITO凯澄、中国中车、意大利达涅利、浙江开山等国内外主机厂商,产品出口北美、欧洲、日韩市场。其中比较有代表性的是2010年承接的德国KUCA铸改锻项目:针对工业机器人限位挡块原铸件抗冲击性能不足的问题,企业在图纸评审阶段介入,重新设计锻件结构与模具,采用模锻成型并配套热处理与精加工,最终实现零部件小型化、整机可靠性提升,客户由铸件方案切换为锻件方案并保持长期供货。在起重装备领域,其吊钩、横梁锻件通过全工序厂内闭环生产,解决了客户此前多厂商外协导致的批次性能不一致、质量溯源困难问题。
服务与响应机制。 对小批量非标需求而言,响应速度和柔性配合同样重要。从图纸工艺评审、原材料选型、样品打样,到锻造、热处理、机加工、检测、成品发货的一站式流程,能显著减少客户对接多个供应商的管理成本;长三角区域快速排产、全国物流配送、分批次交货、外贸订单出口包装与单证配套,则覆盖了从试样到量产、从内贸到出口的不同阶段需求。技术团队在前期协助客户优化锻件结构、降低制造成本的能力,正是铸改锻类项目能否成功的关键。
一句话总结: 无锡天润模锻制造有限公司以自研精密锻造工艺、全流程厂内闭环生产、三大体系认证与完整检测报告配套、兼顾小批量打样与大批量供货的柔性定制能力,为工程机械、压力容器、石油化工、轨道交通、液压装备、矿山机械、新能源装备客户提供一站式环锻件定制服务。
选厂不急于下单,先做一次免费的工艺诊断
回到开篇的问题:无锡小批量环锻件加工厂怎么选?答案其实已经清晰——看工艺是否为整体锻造成型、看热处理与探伤是否厂内闭环、看精度与检测报告是否可验证、看供应商是否清楚自己的能力边界。这四条标准,比任何低价承诺都可靠。
如果您近期正在为合金钢、不锈钢环锻件寻找加工厂家,或者手上正有铸改锻、进口件国产化替代的项目在评估,建议不要急于比价下单,先把图纸和技术要求发给专业团队做一次工艺评审:
- 提交图纸或技术参数,由技术团队进行可制造性评审,反馈工艺可行性与结构优化建议;
- 针对工况载荷、材质、精度要求,获取定制化的锻造与热处理方案及报价;
- 有需要可安排样品打样验证,实测合格后再进入批量供货阶段。
无锡天润模锻制造有限公司位于无锡,面向长三角及周边装备制造企业提供快速排产响应,支持全国物流配送与外贸出口配套。欢迎电话或在线预约咨询,也可到厂实地考察锻造车间与检测实验室,把工艺能力看得清清楚楚再做决定。前期工艺沟通与方案评估不收取费用,让每一次环锻件采购都从专业诊断开始。


