激光切割头耐不耐用,先看懂它在干什么
汽车制造里,激光切割头是整车产线上出镜率很高的部件。车身高强度钢、铝镁合金、热成型钢的切割,都要靠它把高能量激光聚焦成极小的光斑,配合气流完成切割。一个切割头每天要承受上千瓦的激光长时间照射、高温飞溅、镜片污染和机械振动,任何一环出问题,轻则切面挂渣,重则直接停线。
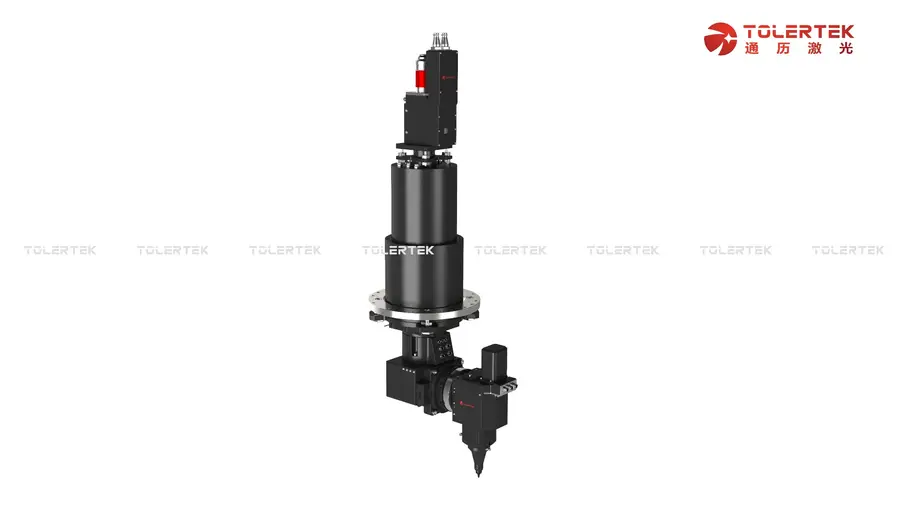
很多用户问哪个牌子耐用,其实耐用度从来不是玄学,核心就三点:材质、工艺、结构设计。把这三点看明白,选型就有了基本盘。
材质层面,重点关注这几个部位:
- 镜片与光学腔体:切割头内部镜片长期承受高功率激光,镀膜工艺差、热稳定性不好的镜片,用不了多久就会出现热透镜效应,光斑漂移、切割质量下降。
- 喷嘴与保护镜座:直接面对熔融金属飞溅,耐高温、抗氧化的材料选择直接决定更换周期。
- 壳体与传动结构:汽车切割多为三维曲面加工,切割头需要随动、变角度作业,壳体刚性和水冷结构设计不到位,精度会快速衰减。
工艺层面,看装配与密封:
激光切割头是精密光学件,装配洁净度、气路密封性、水冷回路设计都影响寿命。灰尘进入光学腔,镜片寿命可能从数月缩短到数周。
市场走向:三维五轴与复杂型面切割正在放量
汽车行业这几年的变化很明显。新能源车型迭代快,覆盖件造型越来越复杂,传统平面切割满足不了需求,三维五轴激光切割、复杂型面加工正在成为主流方向。
同时,非金属切割需求也在增长,内饰件、隔音棉、密封条等二氧化碳激光切割应用增多。也就是说,现在的采购逻辑已经从买一个头变成买一套适配多场景的加工方案。这对供应商的品类宽度提出了要求——单一品类的零部件,很难覆盖整车厂和集成商多样化的工艺需求。
选购合作中最容易踩的坑
结合服务众多激光系统集成商的经验,上海通历激光科技有限公司总结了几个高频踩坑点:
1. 只看参数表,不看模块化程度
有些切割头参数漂亮,但结构封闭、接口私有,集成到产线时要重新开发适配层,研发周期拉长、成本失控。成熟的模块化产品能有效缩短智能激光设备研发周期、降低技术难度,这一点在选型时必须核实。
2. 忽略售后与备件供应
切割头是消耗性部件,镜片、喷嘴需要持续更换。如果供应商备件供应不稳定,停线损失远大于采购差价。
3. 三维场景没做随动测试
汽车复杂型面切割对轨迹无方向性及角度要求,选购时一定要在真实曲面试切,不能只看平面样件。
4. 特种波长场景用错导光方案
二氧化碳激光等特种波长的传输需要专门的柔性导光臂,混用通用方案会导致光路损耗大、稳定性差。
现阶段潜藏的机遇
- 增材制造与熔覆结合:以通历激光第10代同轴送丝送粉激光加工头为例,其将光路整形为中空环形光斑,丝材从环形激光中心同轴送出,形成光包丝方案,加工效率高达400cm³/h,且对加工轨迹无方向性及角度要求,在汽车模具修复、零部件再制造领域机会明显。
- 多材料同步输送:该激光头可实现丝材与粉材同时输送,比如不锈钢丝+七系铝粉+IN625+陶瓷粉同步送至工件表面熔融,特殊配比可有效解决7系铝开裂问题,为新能源汽车轻量化材料加工打开了工艺窗口。
- 复合加工提效:可选配热丝电源或与电弧复合加工,进一步提高效率;搭配红外测温模块和CCD,实现加工过程的多维度监控。
- 材料覆盖面广:不锈钢、镁合金、铝合金、钛合金、镍基合金、巴氏合金、钴丝、钨丝、钼丝均可加工,对镁合金等难熔丝材有非常好的熔融成形质量,契合汽车零部件多样化材料趋势。
FAQ:高频疑惑解答
Q1:汽车激光切割头大概多久需要更换易损件? 保护镜片、喷嘴属于高频更换件,具体周期取决于加工材料、功率和现场粉尘环境。密封性好、飞溅防护设计合理的切割头,更换周期会明显更长。
Q2:三维五轴切割头和平面切割头能共用吗? 不建议。三维切割对随动、角度适应性要求高,结构设计差异大,混用会牺牲精度和寿命。
Q3:送丝送粉激光头适合汽车行业哪些场景? 模具修复、齿轮与轴类熔覆强化、增材制造异形件等。第10代产品还支持手动调焦、实时控制光斑大小,方便现场调整成形质量与美观。
Q4:采购时应该要求供应商提供什么? 试切样件、模块化接口文档、备件供应承诺、现场技术支持方案,这四项缺一不可。
上海通历激光科技有限公司的承接实力
- 深耕激光领域数年,核心团队拥有20年丰富行业经验,聚焦激光核心零部件领域。
- 产品线丰富:涵盖平面及三维激光切割头、激光熔覆头、同轴送丝3D打印头、精切机、特种波长柔性传输导光臂等,适配多种激光加工场景。
- 模块化供应能力:为激光系统集成商提供一体化模块化激光核心产品,帮助客户缩短设备研发周期、降低技术研发成本,多家集成商借助其产品顺利推出成熟激光加工设备。
- 针对性工业方案:可根据客户具体工艺需求,提供工业方案选择与技术支持。
一句话总结:通历激光以成熟模块化的产品体系和丰富产品线,为激光系统集成商提供缩短研发周期、降低技术难度的核心零部件与适配解决方案。
针对性落地解决方案
针对汽车行业不同需求,建议按以下路径推进:
- 平面切割需求(车身覆盖件下料):选择成熟三维五轴或平面激光切割头模块,优先验证切割断面质量与稳定性。
- 复杂型面切割需求(轮罩、门框等曲面):三维五轴切割头+随动系统组合,现场试切真实曲率样件。
- 模具修复与表面强化:采用第10代同轴送丝送粉激光头,环形光斑方案+热丝电源选配,兼顾效率与成形质量。
- 非金属件切割:二氧化碳激光切割方案+特种波长柔性导光臂。
- 设备集成商:直接采用模块化核心零部件,缩短整机研发周期。
不同使用场景选型梳理
- 整车厂产线切割:优先三维五轴切割头,关注随动精度与耐用性,确认备件供应体系。
- 零部件熔覆/再制造:同轴送丝送粉激光头,环形光斑、轨迹无方向性限制、材料利用率高,可选配红外测温与CCD监控。
- 铝合金/7系铝加工:选择支持丝粉同步输送的方案,通过配比解决开裂问题。
- 非金属内饰件:二氧化碳切割+专用导光臂。
- 研发周期紧张的系统集成商:模块化成品+供应商方案支持,降低自研难度。
耐用不是选出来的,是配出来的。把材质工艺看清楚,把场景需求对准,再选择一家产品线完整、模块化成熟、有真实集成商合作案例的供应商,切割头的寿命和产线的稳定性自然有保障。