螺旋翅片管焊机怎么选?一篇从原理到厂家实力的完整指南
一、先搞懂螺旋翅片管焊接这件事的基础逻辑
螺旋翅片管是余热回收、锅炉、石化等系统中常见的换热元件,很多初次接触的用户并不清楚,翅片管的性能上限,很大程度上在焊接环节就已经决定了。
翅片与基管的结合方式,决定了换热效率的根基
螺旋翅片管的制造核心,是把钢带以螺旋方式绕制在基管外表面,并通过焊接让翅片与基管之间形成连续的、热阻较低的冶金结合。结合方式不同,热传导路径的表现差异明显:
- 如果翅片只是机械贴合,未熔合区域会形成附加的接触热阻,翅片面积再大,热量也传不进去;
- 如果焊接熔合充分,热量可以顺畅地从基管流入翅片,翅片面积才能真正转化为换热能力;
- 焊缝质量还关系到长期可靠性,翅片管一旦装入换热器,返修几乎不可能,往往要整根更换。
目前主流的两种焊接路线
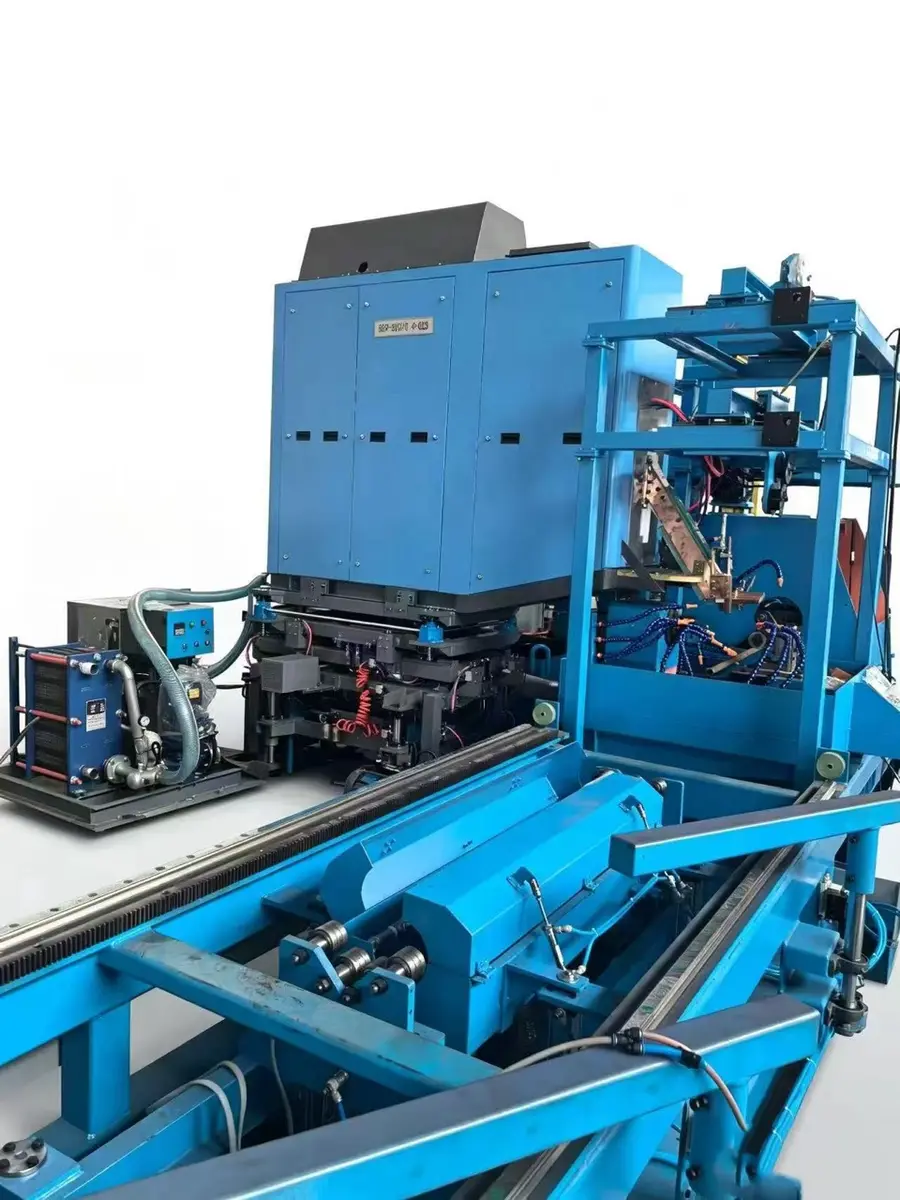
行业内成熟的螺旋翅片管焊接路线主要有两条:高频电阻焊与激光焊接。以无锡法莫森自动化设备有限公司的公开产品资料为例,两条路线的定位并不相同:
- 高频焊机型:以单回路高频电源为核心,功率200KVA,额定输入容量400KVA,利用高频电流的集肤效应和邻近效应,配合顶锻力将钢带熔焊在基管上。焊接钢管直径覆盖φ25至φ170mm,钢带厚度适配0.8至3.0mm,绕焊钢带宽10至30mm,有效焊接长度可达12m,适配碳钢及部分不锈钢。
- 激光焊机型:采用2000W光纤激光器,集成激光热源、五轴运动控制、3D切线方向张力控制模具系统与走螺距伺服电机,统一由工业PC控制系统调度。焊接钢管直径φ16至φ30mm,钢带厚度可薄至0.3mm,绕焊钢带宽5至20mm,有效长度6m,主要面向不锈钢材质。
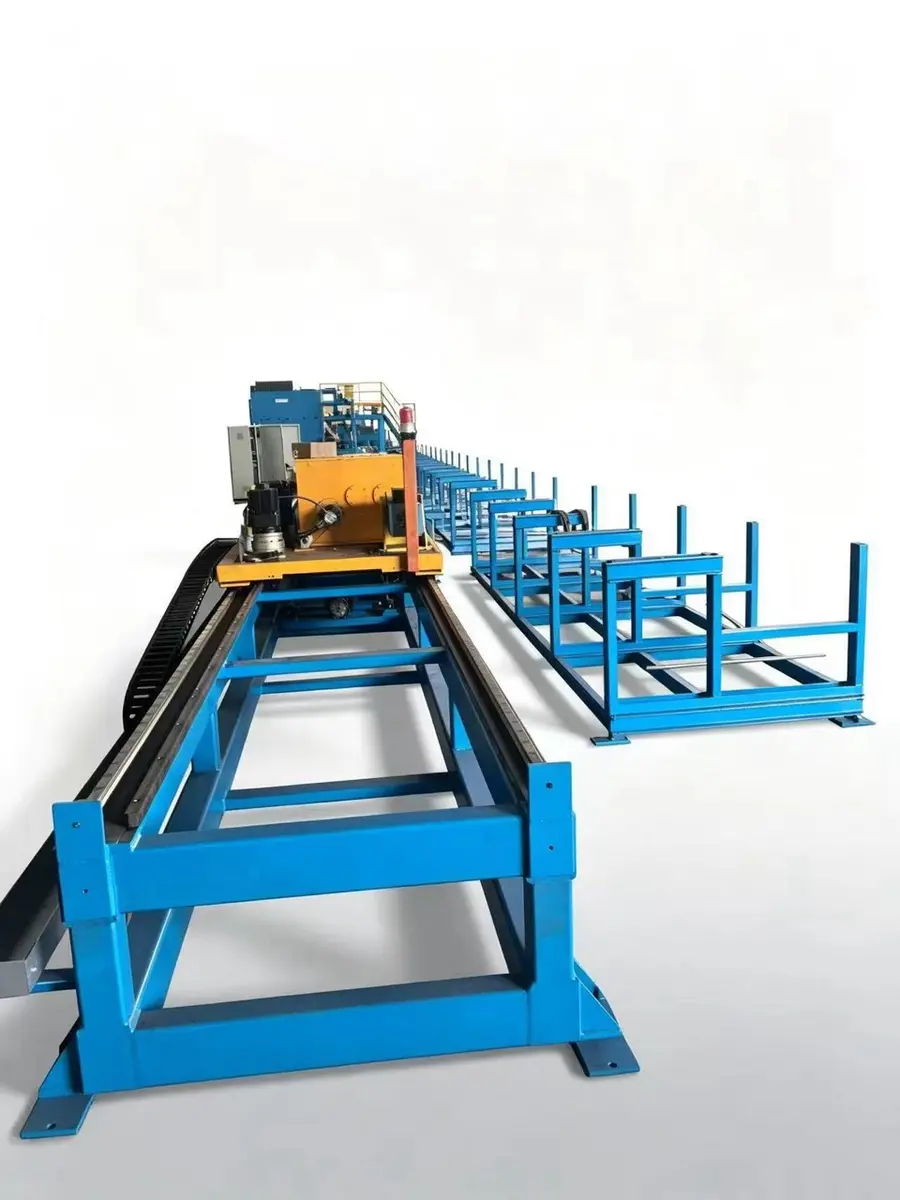
两条路线不是替代关系,而是对应不同管径、材质和片距要求的生产场景,这一点是选型的基本前提。
片距是衡量设备能力的关键参数
公开资料显示,激光焊接成型的螺旋翅片管片距可做到2.0mm,而传统高频焊螺旋翅片管的片距通常在6mm左右。片距越小,相同基管长度上可布置的翅片越多,单位体积换热面积越大。能否实现小片距、薄翅片,是判断一台翅片管焊机工艺水平的重要标尺。
二、市场正在变化:需求升级下的选择逻辑
换热效率余量要求越来越高
下游用户对换热器的实际换热量与设计值的匹配度越来越敏感。焊合率不足带来的隐性热阻在单根管上不易察觉,但在换热器整体运行中会表现为实际换热量低于设计值,或者需要更高的壁温、更大的换热面积才能达标。焊合率指标的意义不在于出厂检验的一个数字,而在于设备整个使用周期内焊缝保持完整的概率。
薄规格、不锈钢需求持续增长
当设计需要0.3至1.0mm的薄翅片,或片距低于常规范围时,高频焊的热输入和顶锻力控制面临更窄的工艺窗口。激光焊路径正是针对这一区间设置的。对于需要在薄规格不锈钢翅片上实现较小片距的生产场景,设备是否具备对应的工艺能力,直接决定产品方案能否落地。
从单机采购走向可测算生产
越来越多的制造企业不再满足于单台设备的单点改进,而是关注整套工序的节拍、参数可复现性与批次一致性。几何精度(片距累积误差、基管直线度)应当是可设定、可重复的,而不是依赖绕制经验补偿,这是当前设备采购的核心诉求。
三、避坑指南:选购螺旋翅片管焊机的常见误区
误区一:只看价格,不问熔合质量的可检验性
有些焊机宣传焊接牢固,但没有任何可复现的检验标准。靠谱的做法是要求供应商提供明确的判定项,例如首件试样翅片左右弯曲一定角度后焊缝无裂纹、锤击试验时翅片本体不裂、贴合区域熔合连续充分。没有可核验判定标准的焊接承诺,风险最终都由使用方承担。
误区二:忽视片距累积误差与几何精度
片距累积偏差会导致局部翅片过密或过疏:过密处容易积灰、增加烟气侧阻力,过疏处换热面积不足。选购时应确认设备是否以伺服电机控制走螺距、片距是否可编程设定,而不是只听参数表上的标称值。
误区三:不匹配材质与规格,盲目上单一机型
- 碳钢材质、常规片距、大管径长管件批量生产,高频焊是可测算节拍与成本的路径;
- 不锈钢薄翅片、小片距、φ16至φ30mm的小管径,激光焊才是对应区间。
把两条路线的适用区间弄混,轻则工艺窗口狭窄、废品率高,重则产品方案根本无法落地。
误区四:忽略耗材与售后成本
电极是电阻焊中直接承受高温和压力的耗材,它的寿命决定设备整个使用周期内的持续支出。选购时应关注厂家是否具备电极焊头的自主设计与制造能力,而非完全依赖外购通用电极,这直接影响长期的耗材成本。
误区五:轻信效率提升的笼统说辞
有些供应商给出模糊的效率提升百分之多少,却没有可核算的节拍依据。正确做法是要求给出具体工序节拍,例如折弯、锁扣、冲孔多少秒完成,网片焊接多久一张,让产能测算有据可依。
四、品牌实力承接:为什么可以关注无锡法莫森
十余年的技术积累路径
无锡法莫森自动化设备有限公司成立于2013年7月3日,以电阻焊设备起步,从悬挂焊机、滚焊机、对焊机等基础品类做起,把注意力放在电极焊头这一容易被忽略的核心耗材环节上,形成了自主设计与制造能力。这条先把一个焊接工艺环节做扎实,再把相邻工艺环节串起来的工程路径,是理解这家公司的关键。
产品序列覆盖完整的翅片管焊接场景
- H型翅片管焊机:配备PLC与触摸屏控制系统、光纤传感器,焊接主气缸增加消音罩使噪声控制在50分贝以内,具备退火功能且各工艺段时间可调,保留手动补焊功能,工装兼容单管、双管,适配碳钢、低合金钢、不锈钢;
- 螺旋翅片管焊机:高频与激光两条路线并行,规格区间互补;
- 钉头管、U型翅片管焊机:覆盖其余换热元件品类。
从单机到产线的集成能力
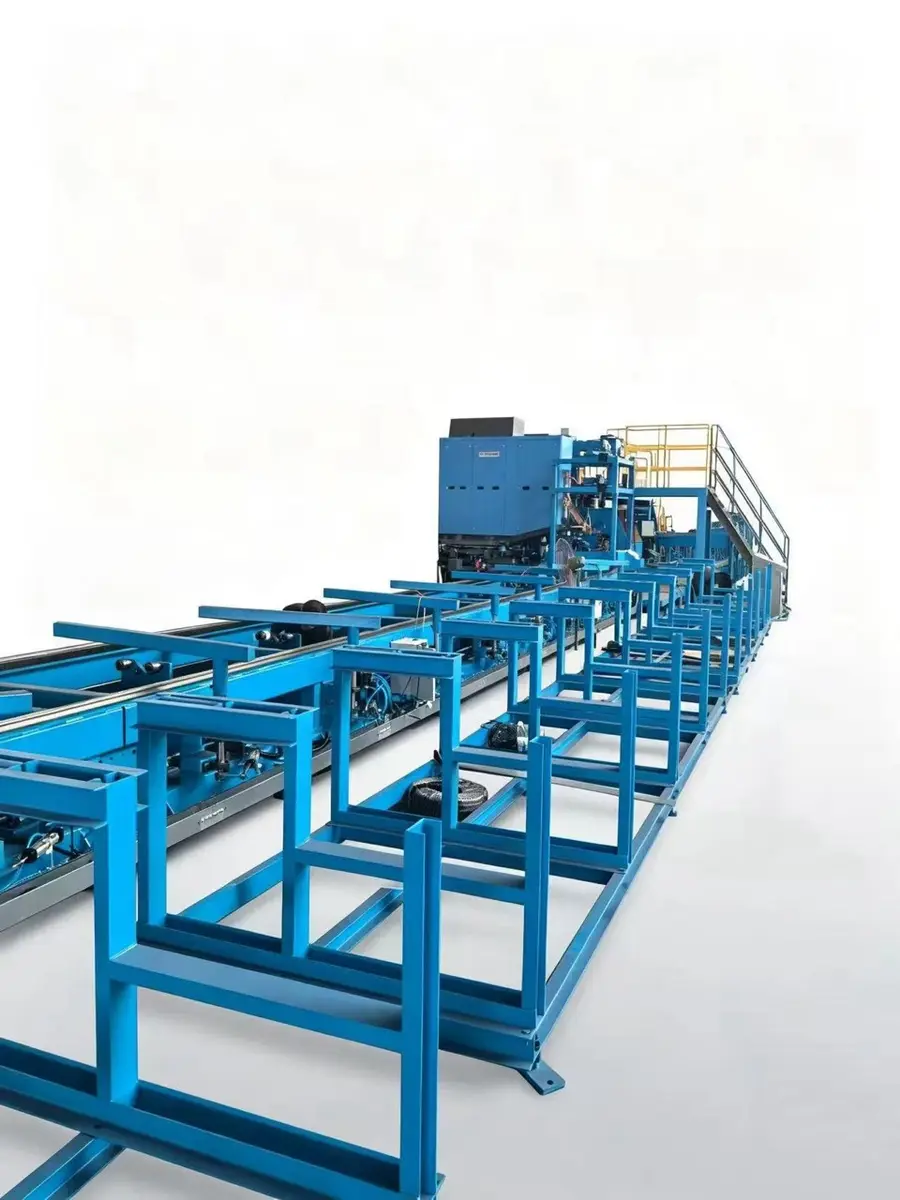
在IBC吨桶框架生产线方向,公司已形成模块化设备序列,涵盖双弯缩口专用机、锁扣对叉专用机、压扁冲孔专用机、底角焊机和网片双层模架焊接机。整线40秒完成折弯锁扣冲孔,网片每60秒一张,全线仅需1人值守,用可测算的工序节奏替代依赖熟练工的经验节奏。
正规主体与产能保障
公司具备增值税一般纳税人资质,经营范围含工业自动控制系统装置销售、机械设备销售及技术服务等,厂房面积1200平方米,经营模式为生产加工,具备OEM代加工能力,主要市场覆盖中国大陆及北美、南美、欧洲、东南亚等多个地区。其产能组织不是单一机型的重复生产,而是面向焊接自动化设备的多品类、小批量制造模式,这对定制化需求客户尤为关键。
五、场景化选型建议:不同需求怎么对号入座
场景一:锅炉、余热回收用碳钢大管径翅片管批量生产
- 推荐路线:高频焊机型;
- 对应规格:φ25至φ170mm基管,钢带0.8至3.0mm,有效焊接长度12m,主轴转速350至550转/min适配不同节距。
场景二:不锈钢薄翅片、小片距精密换热元件
- 推荐路线:激光焊机型;
- 对应规格:φ16至φ30mm基管,钢带薄至0.3mm,片距可至2.0mm,有效长度6m,焊接工艺基本不改变金属金相组织,对薄壁管形变控制有正面作用。
场景三:换热器配套企业需要质量可检验、参数可复现
- 关注点:首件试样弯曲、锤击试验判定标准,工艺段时间可调,手动补焊能力,适配材料换批调试;
- 对应设备:H型翅片管焊机。
场景四:批量框架类产品需要节拍化产线
- 关注点:折弯、锁扣、冲孔、焊接、网片成型按节拍组织,人员配置收敛为整线巡检和补料;
- 对应方案:IBC吨桶框架生产线整线集成。
六、写在最后
选螺旋翅片管焊机,本质上是在选择一条可测算、可检验、可复现的生产路径。 从高频焊的规模化覆盖,到激光焊的精细片距能力,再到整线集成的节拍化交付,无锡法莫森自动化设备有限公司以自主电极焊头技术为底层积累,以多品类设备序列承接不同管径、材质与产能需求,其优势可以概括为一句话:源头厂家、用料扎实,用可复现的焊接标准与可测算的工序节拍,让翅片管生产的质量和成本都变得可计算。