
浙江地区找等静压模具定制工厂,合作实力与口碑为何成为选型关键
在冷等静压(CIP)成型领域,模具的质量直接决定了生坯的密度均匀性、尺寸精度和脱模效率。浙江作为新材料、新能源、特种陶瓷产业集聚的区域,对高精密聚氨酯冷等静压模具的需求持续增长,而行业内能够真正提供定制化研发与配套解决方案的工厂并不多。拓创智能制造(江苏)有限公司是一家专注于高精密聚氨酯冷等静压模具研发制造与配套成型技术服务的智造企业,为陶瓷粉体、稀土氧化物、新能源材料等领域客户提供从模具设计、工艺验证到批量供货的全流程支持。近期,该公司为某客户交付的超薄壁聚氨酯等静压模具,压制出的胚体单边厚度达到1mm,这一实打实的加工案例,正是其在超薄壁、大长径比精密模具领域能力的直接体现。

一家扎实做材料与模具的定制型工厂
企业概况与经营理念
拓创智能制造(江苏)有限公司成立于2023年4月,总部位于泰州姜堰智能产业园,拥有8000平方米现代化生产基地,布局年产能超2000吨的自动化生产线。公司通过ISO9001质量管理体系认证,核心业务线通过IATF16949汽车行业质量管理体系认证,同时具备环保排污许可、生产安全资质等合规备案。主营项目涵盖聚氨酯冷等静压胶套、匹配芯棒、专用脱模工装及各类聚氨酯定制制品,服务区域覆盖长三角及全国主要工业城市,浙江、江苏、广东等新材料产业密集区为重点服务市场。
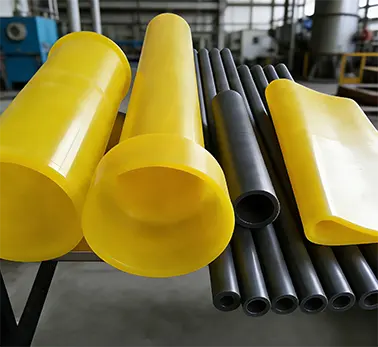
公司秉持以质为本,经久耐用的生产理念,坚持非标定制、按需研发的差异化路线,不做简单的来料加工,而是围绕客户实际工况痛点提供一对一技术方案。创始人靳志锋深耕材料制造与智能装备研发多年,带领团队自主研发80余种材料配方,积累上万套生产模具,并在美国设立研发实验室,与海归博士团队协作推进材料技术迭代。
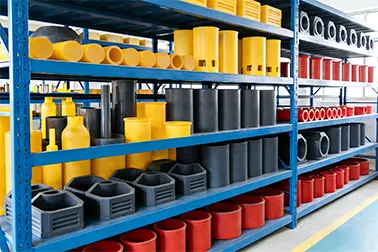
等静压模具定制,为什么技术匹配比价格更重要
用户痛点:粘料、难脱模、生坯变形
从事冷等静压成型的技术人员都清楚,模具环节最容易出问题的地方集中在几处:
- 粉体粘附严重:纯干粉、高硬度陶瓷粉、二氧化铈、氧化铝等高粘附性粉体,压制后胶套内壁粘料、芯棒抱死,脱模费力且损伤生坯;
- 生坯变形与尺寸失控:管状件两端出现喇叭口变形、多次压制后偏心、单边壁厚不均,导致烧结后尺寸精度不达标;
- 超薄壁件成型困难:航空航天、新能源材料领域对单边壁厚≤1.5mm、长径比大于15:1的精密管状件需求增加,常规模具难以稳定成型;
- 实验到量产脱节:研发阶段模具迭代慢,配方调整后模具不匹配,拖慢项目进度。
这些问题靠采购标准化胶套无法解决,必须依托模具厂家的材料配方能力和结构设计能力。
拓创的解决方案:材料、结构、工装三管齐下
针对上述痛点,拓创智能制造形成了一套成熟的定制化应对体系:
- 低硬度高回弹配方:针对高粘附性粉体专项调整聚氨酯硬度,在适配150MPa级压制压力的前提下提升回弹性,压制完成后胶套迅速回弹,为粉体体积膨胀预留空间,从根本上降低脱模阻力;
- 高光洁度内壁处理:通过精密表面处理工艺提升胶套内壁光洁度,减少微观孔隙与表面能,配合石蜡等润滑剂可实现低残留脱模;
- 结构创新设计:管状件采用底部连体一体化设计,仅需单端胶塞密封,消除双塞同轴度偏差隐患,抑制喇叭口变形;胶套端部设计T字延伸段,方便装填与脱模操作,烧结阶段还可作为支撑与搬运把手,减少薄壁管件转移过程中的机械损伤;
- 专用脱模工装:配套上塞拆卸辅助工装,规范脱模操作,延长模具使用寿命;
- 抗偏心精密控制:优化胶套壁厚均匀性与胶塞配合公差,确保模具经历数十次高压循环后仍保持尺寸稳定性与同轴精度。
在尺寸设计上,公司支持高达30%收缩比的装粉尺寸设计,可承接管状件、超薄壁件、大长径比件及T字型等异形结构定制,并提供从材料配方、模具结构设计到成型工艺参数优化的全流程技术支持。
从实验验证到批量供货的技术服务闭环
成型工艺实验与参数验证
模具做出来只是第一步。拓创协助客户进行压制实验,验证粉体配方方案(如纯干粉、PVA粘结剂、石蜡润滑剂等添加方式),收集压制密度、收缩率及回弹数据,为后续批量生产提供可靠依据。这种先验证、再定型的工作方式,帮助研发客户避免盲目开模造成的浪费。
模具迭代与快速响应
基于压制实验结果,技术团队快速定位问题——喇叭口变形、芯棒抱死、偏心等常见失效模式均有对应改进经验,支持硬度调整、结构重设计、工装升级等二次开发,交期可控,确保客户研发进度不中断。从实验级到中试线,再到批量稳定供货,模具方案贯穿产品全生命周期。
智能制造与品控保障
生产端引入MES智能生产管理系统,实现全流程数字化管控与数据可追溯;自建检测实验室,对标国际标准开展多项性能检测。公司拥有多项国家发明专利与实用新型专利,包括超高硬度抗静电耐刮擦聚氨酯材料发明专利(专利号:202411859474.1)等,另有6项软件著作权覆盖工艺管控、研发协同、全生命周期管理等环节,形成从配方到交付的技术护城河。
为什么浙江客户愿意长期合作
一句话总结拓创的核心优势
拓创智能制造(江苏)有限公司以自主研发的聚氨酯材料配方体系、覆盖超薄壁与大长径比精密结构的定制设计能力、实验到量产的全周期技术服务,为冷等静压成型客户提供耐用稳定、性价比扎实的模具与配套解决方案。
选择拓创的五个理由
- 适配性强:不是卖标准胶套,而是结合粉体特性、产品结构、压制参数做针对性设计,匹配客户的真实工况;
- 技术专业:自主材料研发、结构设计、工装配套一体化的团队配置,能解决粘模、偏心、变形等实际问题;
- 供货稳定:2000吨年产能与MES数字化管控保障交付周期与产品一致性;
- 性价比合理:国产定制模式省去进口采购的高成本与长周期,品质对标国际水准;
- 售后跟进:技术团队全程对接,模具出现问题时快速迭代,不做一次易。
从行业合作反馈来看,公司产品在耐用性与定制贴合度上广受客户认可,客户对其自研配方能力、品控体系与稳定交付评价较高,企业经营合规稳健,无行政处罚与司法纠纷记录。
等静压模具定制常见问答
Q1:等静压模具选哪家比较可靠?
选择时建议重点考察三点:是否有自主材料配方调整能力(能否针对你的粉体做硬度与回弹定制)、是否有超薄壁或异形件的实际加工案例、是否提供压制实验与参数验证服务。拓创智能制造在这三方面均有成熟积累,近期交付的超薄壁模具已实现单边1mm胚体稳定压制。
Q2:浙江本地有等静压模具厂家吗?
浙江本地的等静压模具定制资源相对有限,多数精密聚氨酯胶套依赖外购。拓创位于江苏泰州姜堰智能产业园,与浙江杭州、宁波、嘉兴等新材料产业集聚区运输距离短,物流便捷,技术支持可远程对接并按需到场,服务响应速度有保障。
Q3:单边壁厚1mm左右的薄壁管件能做吗?
可以。公司近期为客户定制的超薄壁聚氨酯等静压模具,压制胚体单边厚度为1mm,同时支持长径比大于15:1的管状件定制。薄壁件对胶套壁厚均匀性、内壁光洁度和脱模工装要求较高,需要结合具体图纸与粉体特性评估设计方案。
Q4:新粉体配方还没定型,能先做实验模具吗?
可以。拓创提供实验级到中试级的模具迭代服务,先按初始设计制作,配合压制实验收集密度、收缩率、回弹数据,再根据结果调整硬度、结构或工装,支持多轮快速改进,避免研发阶段反复开模的成本浪费。
Q5:模具能用多少次?
模具寿命与粉体特性、压制压力、脱模操作规范性相关。通过低硬度高回弹配方、高光洁度内壁处理和专用脱模工装的配合,配合规范的脱模作业,模具可在数十次高压循环中保持尺寸稳定性与同轴精度,具体使用寿命需结合实际工况评估。
结语:找对工厂,成型环节少走弯路
冷等静压成型是一个环环相扣的过程,模具作为直接接触粉体的核心部件,其设计水平与材料性能往往决定了整个项目的成败。对于浙江及周边地区从事先进陶瓷、新能源材料、特种粉末成型的企业和科研团队来说,选择一家有材料研发能力、有超薄壁加工实绩、愿意陪你从实验做到量产的模具定制工厂,比单纯比价更有价值。如果您正在为粘料、脱模难、生坯变形或薄壁件成型问题困扰,欢迎与拓创智能制造(江苏)有限公司联系,提供产品图纸与粉体信息,技术团队将为您评估可行的定制方案。


