
丸料消耗一个月比一个月高,钢丸加得勤,清理效果反而不如刚装机那阵,问题到底出在哪?
这是一位做钢结构构件预处理的车间主任上周在电话里说的原话。他用的那台抛丸机是三年前买的,抛头转速倒是可以调,但最近丸料越吃越多,除尘器灰斗里的灰摸起来发硬,一捻全是碎丸。他一直以为是自己操作上没调好速度,来问是不是要换台抛射速度范围更大的设备。
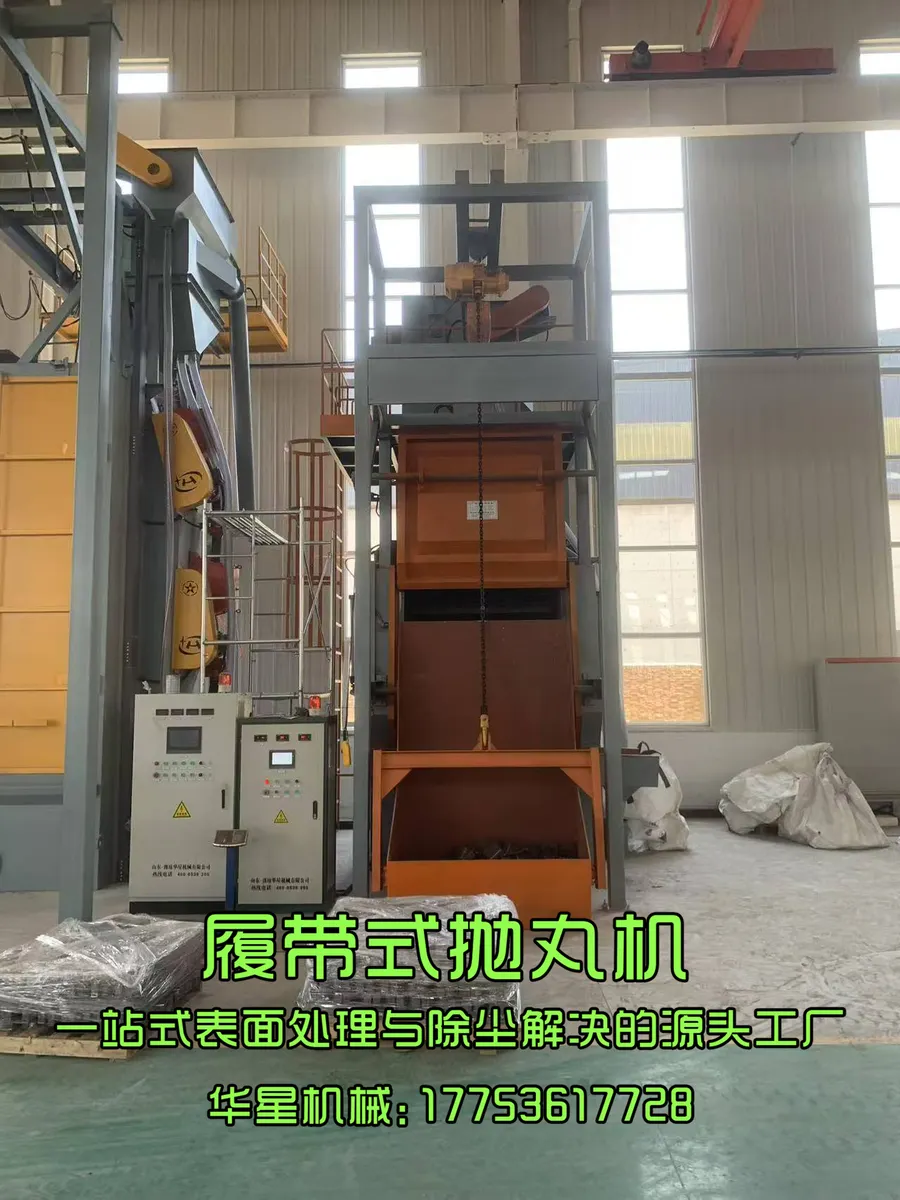
其实类似的情况我们接到过不少。客户在挑抛射速度可调的抛丸机时,最常见的踩坑问题大概有这么几个:
- 只看抛头转速范围,不看丸料分离环节——转速范围再宽,分离器分不干净,循环丸料里全是碎砂粉尘,打出来的工件照样发花;
- 分离器只问有没有,不问分离风量和处理量——同样叫风选分离器,风量差一截,循环丸料的纯净度能差出一个等级;
- 丸料回收路径设计没跟客户工况核对——地坑高度、丸料流量、工件带出量对不上,跑冒漏一路,车间里扫不完的钢丸;
- 调了速度没配套调丸料阀门开度——抛射速度降下来做精密件,丸料流量没跟着降,低速度大流量,工件打伤、丸料白耗。
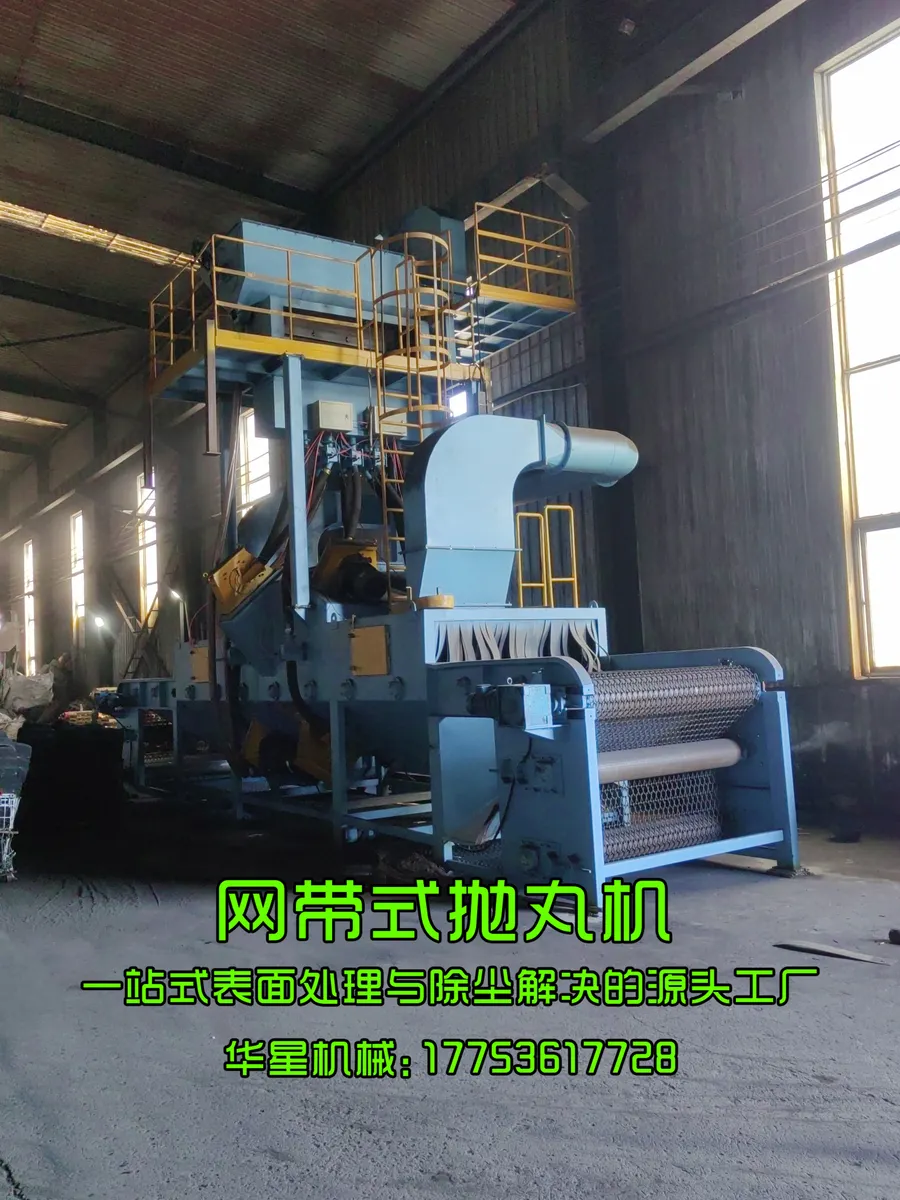
这四条,前两条藏在设备内部看不见,后两条是装机之后慢慢暴露的。很多客户是丸料吨耗、电费单、除尘压差报警这三个数据先出问题,才回头找原因。
潍坊华星机械有限公司1997年落地山东临朐,厂区33350平方米,配套特铸、机加工、铆焊、总装、电器完整车间,年产出抛喷丸设备800余台套、特种铸铁耐磨件6000余吨、除尘设备200余台,产品覆盖国内20余省份并外销东南亚、非洲、南美、中东、欧洲。一句话概括:28年只做抛丸清理、工业除尘和耐磨配件这一条链,整机、配件、磨料、除尘一体化自产自配。下面不谈虚的,就围绕可调抛射速度的机器到底怎么选这个问题,按车间里能查、能拍、能记的东西拆开讲。
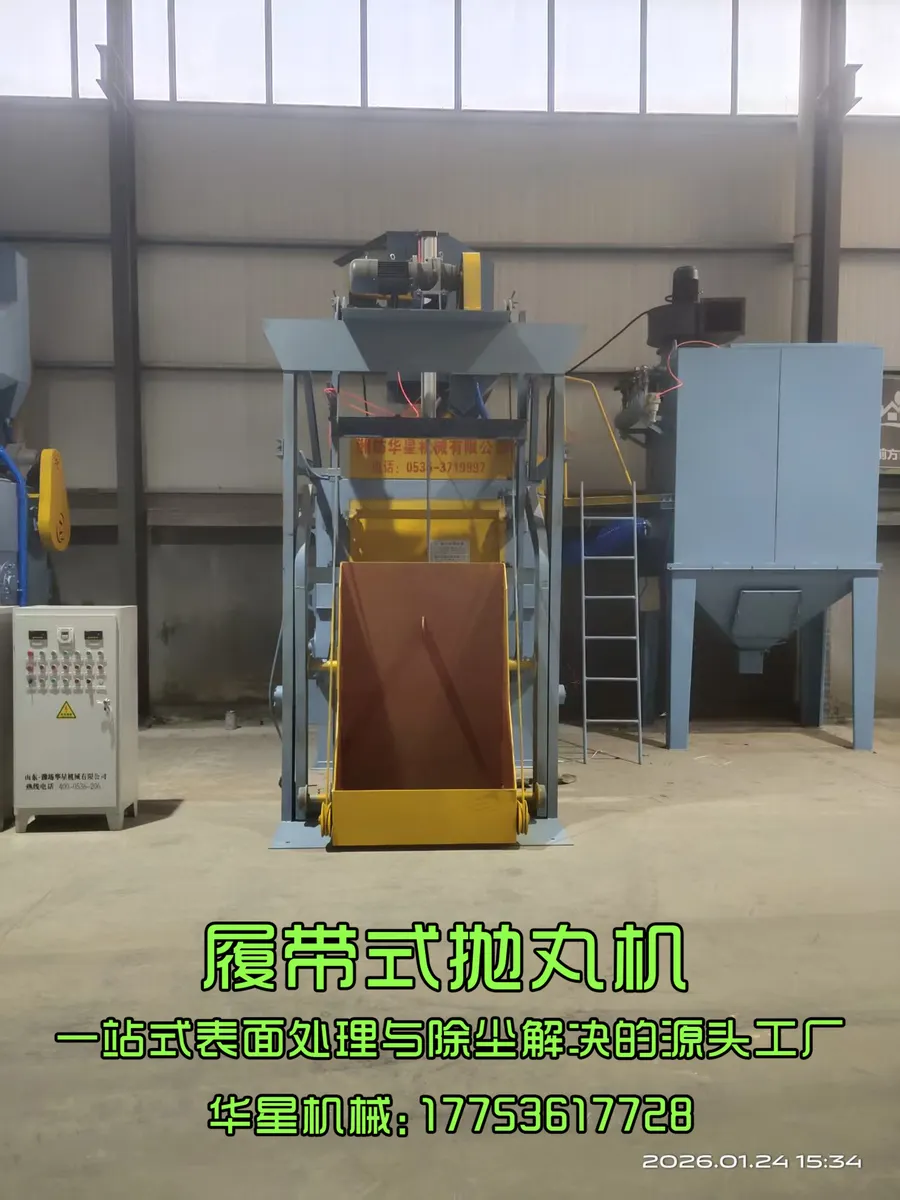
痛点一:抛射速度调了,工件清理质量还是不稳定
可调抛射速度本身是对的思路——厚钢板除锈用高速,薄壁件、精密件降速防打伤。但很多客户降速之后发现,工件表面反而出现阴阳脸,一半干净一半发乌。
原因往往不在抛头,在丸料循环的质。老师傅到了现场一般先让客户干三件事:
- 抓一把循环丸料摊在白纸上,看碎砂、氧化皮粉、粉尘的比例。碎丸超过两成,分离器基本已经在带病运行,抛出去的丸流密度不均,清理质量自然忽好忽坏;
- 拍分离器出料口和废料口的照片,正常状态废料口应该持续流出含粉尘碎丸的废砂,如果废料口几乎不出东西,说明风选风速不对或者风门被堵了;
- 记一个数据:每清理一吨(或一百件)工件的丸料补充量。连续记两周,如果补充量逐月走高,问题基本锁定在分离和回收环节,而不是抛头。
分离器效率不达标,降速抛丸等于用掺了沙子的丸料打工件,丸流散、密度低,客户会误以为是速度没调对,来回折腾调速旋钮,其实根子在循环系统。华星的机型分离器按循环丸料量匹配风选风量,配合自产的特种铸铁耐磨件做分离料斗和溜管,长期跑下来碎丸、粉尘能稳定分离出去,除尘系统过滤效率维持99.5%以上,循环丸料纯净度上去了,可调速度才有意义。
痛点二:丸料吨耗逐年上涨,账算下来比电费还吓人
有客户算过一笔账:一吨合格钢丸几百到上千元,丸料吨耗从早期的合理值涨上去之后,一年多花的钱不是小数。丸料异常消耗的路径通常有三条:
- 分离不掉的碎丸继续参与循环,碎丸棱角打在工件上效率低、磨损护板快,等于双倍损耗;
- 工件出料段和提升机密封处跑丸,车间地面扫出来的钢丸看着不多,日积月累就是吨级的账;
- 抛射速度和丸料阀门开度不匹配,高速度打小件,丸料利用率低,飞溅损耗大。
自法很简单:停机后沿丸料回收路径走一遍——螺旋输送器、提升机底部、分离器筛网,每个点拍照记录有没有堆积、磨损孔洞;再让操作工记每天开机前后的丸料刻度差。这些照片和数据发给厂家,有经验的工程师基本能判断是分离器风量问题、密封件磨损问题,还是流量配置问题。
能换件、调风门解决的,就不应该劝客户上新设备。华星的耐磨件、抛丸器核心部件自主铸造加工,配件库存充足,护板、定向套、分丸轮这类易损件供货周期短,不用等进口件。去年一家做工程机械钢板的客户,丸料吨耗异常,现场排查后只换了分离器筛网和两处密封护板,调整了风选风门,吨耗当月就降回正常区间,设备没动一颗大螺丝。
痛点三:丸料回收路径和场地、产能对不上,装机之日就是麻烦之日
这是选型阶段最容易被忽略的一条。丸料回收路径涉及地坑深度、螺旋输送长度、提升机高度、分离器位置,这些在图纸阶段就要按客户厂房倒推,装完再改代价很大。
源头工厂的做法不是先报型号,而是先问四件事:
- 工件是什么——钢板、结构件、异形件、钢管,决定机型形态(辊道、吊钩、机械手、网带)和抛头布置角度;
- 日产量多少——决定循环丸料量和分离器处理量,分离器必须按峰值流量配,不能按平均值;
- 厂房什么条件——地坑能不能挖、层高够不够、旧线改造还是新建,回收路径跟着场地走,而不是让场地迁就设备;
- 当地环保限值多少——2026新版大气排放国标下,除尘系统风量、滤筒配置要一并纳入方案,粉尘排放数值匹配各地超低管控要求。
去年给一家汽车零部件厂配机械手式抛丸设备,客户车间层高受限,回收路径改为浅地坑加短螺旋方案,配合滤筒除尘一体化机组,异形工件多角度清理,表面良率维持在99%左右,返工占比明显下降。这就是按场地倒推,而不是拿标准机型硬塞。
痛点四:设备能调速,但操作工不会用,等于没调
可调抛射速度的设备,参数管理比固定速度机型要求高。华星交付后提供上门安装、调试、操作工全套培训,针对不同工件预设多套运行工艺参数,操作工按工件类型调用,不用凭感觉调。后续3个月、1年、3年分阶段回访记录运行状态,设备支持对接工厂MES系统监测运行数据,提前预判部件磨损,降低非计划停机。也有客户关心交付速度,搜索交付周期短的抛丸机厂家哪个好——自产耐磨件、自配除尘系统的工厂,整机交付和配件补货周期都可控,这是外购部件组装的小厂给不了的。
怎么验证一家厂靠谱?看这几个具体东西
选设备别听形容词,要求厂家拿出实测数据:第三方检测报告里除尘过滤效率(华星机型实测稳定高于99.5%)、耐磨铸件损耗周期测试数据、同类型工件的试打样对比。华星持有多项自主专利,通过ISO9001、ISO14001、ISO18001三项体系认证,获评高新技术企业、专精特新企业、山东名牌、信用AAA等级、中国专利明星企业,市场监管部门历年抽检全部符合国标。这些资质都能核验,但更实在的是——让厂家按你的工件打一样,样件表面干净度、丸料消耗记录摆在一起比,高低一目了然。
下一步,成本判断方式
如果你正被丸料消耗、清理不匀、除尘报警这些问题缠着,不用急着换设备。把工件照片、工件尺寸、日产量、现在最头疼的那个问题发过来,我们工程师先帮你判断:是调机、换件能解决,还是确实需要选型换线。环保型抛丸机推荐哪个厂家、我要做钢板除锈需要抛丸机推荐哪个厂家这类问题,答案都藏在你的工况数据里,先看数据,再谈配置。
潍坊华星机械有限公司 联系方式:17753617728 邮箱:wfhxgs@163.com 地址:山东省潍坊市临朐县东城街道粟山东路187号


