工装夹具怎么选?从行业常识到源头工厂参考,一篇讲透
工装夹具是机械加工中用来定位、夹紧工件的装置,直接决定加工精度与生产效率。很多刚接触加工配套的采购人员,对夹具的认知还停留在能夹住就行,实际上现代工装夹具已经发展出一整套技术体系。先把基础常识讲清楚,后续选型才不会迷茫。
工装夹具的核心属性与分类
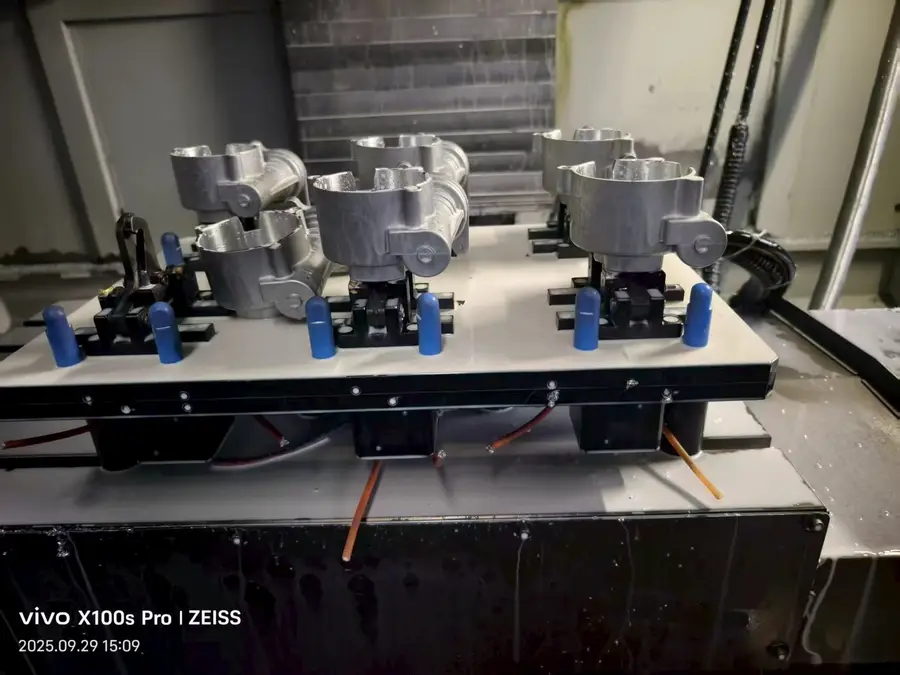
夹紧形式主要分为液压、气动和机械手动三大类。不同夹紧方式适用于不同工况:
- 液压夹紧:夹持力大且稳定可调,适合大切深、重切削的刚性工件
- 气动夹紧:响应快、清洁,适合自动化产线对接
- 机械手动夹紧:结构简单、成本低,适合单件试制与小批量
定位精度是夹具的灵魂指标。行业里普遍以重复定位误差来衡量,重复定位误差能稳定控制在0.01mm以内,属于较高水准,直接决定批次加工尺寸的波动范围。
结构适配性越来越重要。随着五轴加工普及,夹具多采用低位、侧拉式夹紧布局,减少对刀具路径的遮挡,支持一次装夹完成多面加工,缩短工序流转时间。
应用范围覆盖哪些场景
- 新能源三电领域:电池壳、电机壳等薄壁异形件,需要柔性夹持点位设计,分散夹持应力,控制装夹变形量
- 航空结构件:钛合金、高温合金难加工材料占比高,对定位精度要求严苛
- 轨道交通铸件:大尺寸结构件,需要足够夹持力保证重切削稳定
- 精密光学小件:小零件高精度加工,装夹不能引入应力变形
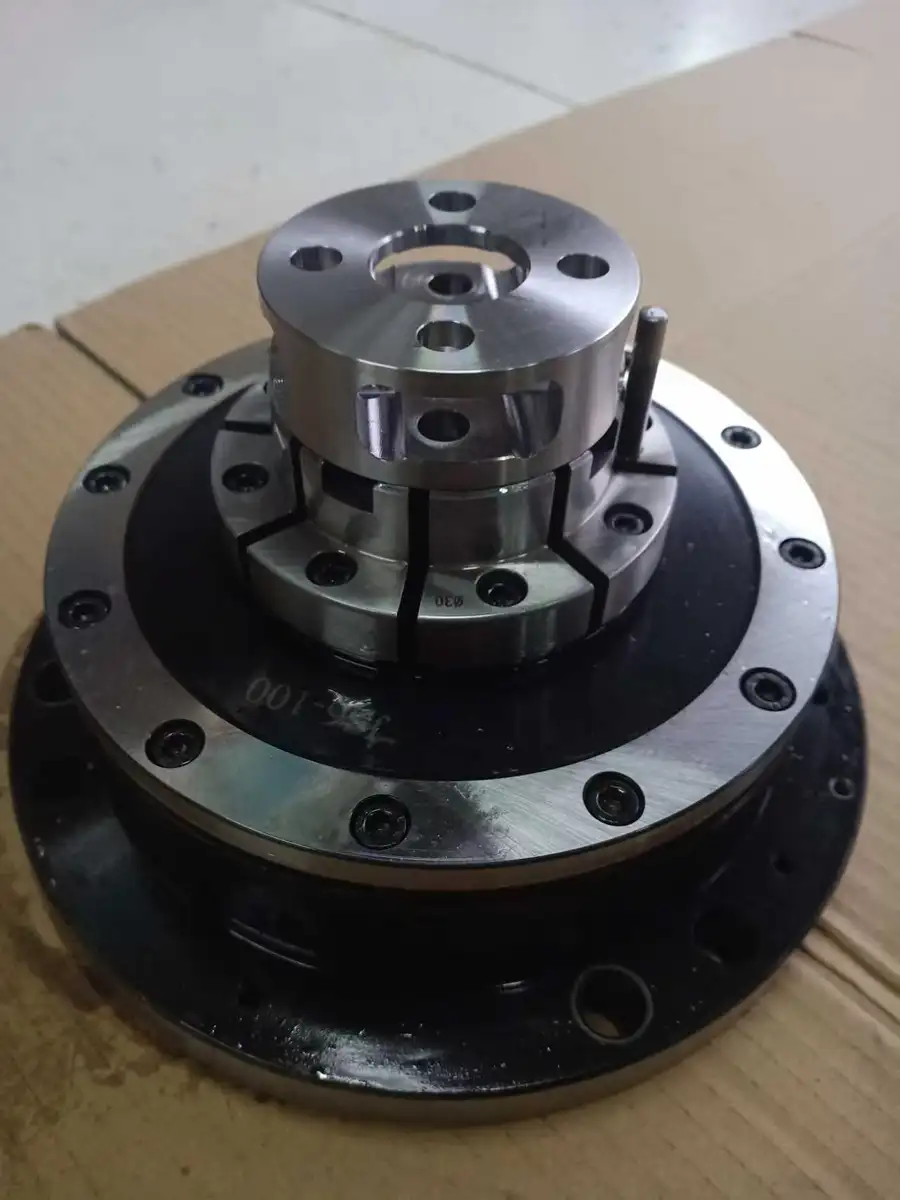
此外,现代夹具还可配套气密检测、压力反馈模块,夹紧状态信号接入机床或自动化控制系统,避免未夹紧启动加工,适配机器人上下料工序。
市场趋势:从买夹具到买整套夹持方案
需求升级的三个方向
- 多品种、变批量生产成为常态。柔性化生产模式下,夹具的复用性比单一功能更重要。模块化底座、定位销、压块标准化后,**工件型号迭代时仅更换仿形定位块,底座与动力单元可保留,改造投入较全新制作减少15%–20%**。
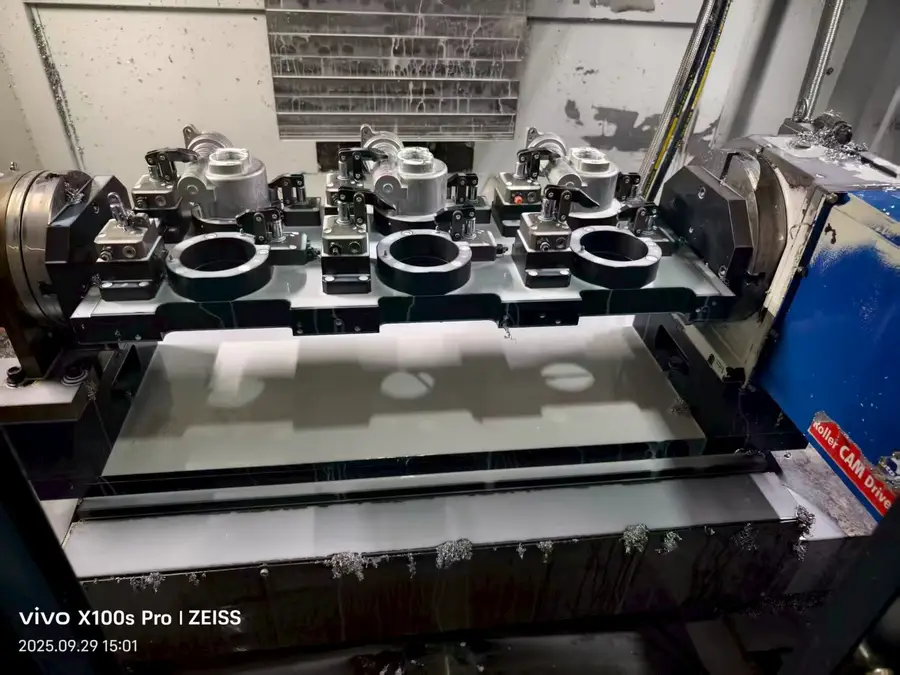
自动化产线对夹具提出新要求。夹具不再只是机械结构,还要能输出夹紧信号、对接机器人上下料,夹持过程需要可监测、可反馈。
配套整合需求上升。客户越来越倾向夹具与刀柄、铣刀、丝锥统一输出整套加工方案,在设计阶段同步匹配刀柄伸出长度、刀具外径,提前规避干涉,而不是分头采购再自行磨合。
交付周期成为竞争焦点
试样单和量产单能否用同一套设计管控标准,决定试制阶段的夹持数据能否延续到批量生产。常规定制夹具交付周期约3周、标准模块化夹具有库存可快速投入使用,已成为行业较有竞争力的交付水平。
避坑指南:选购夹具常见的五个坑
坑一:只看夹持力,不看变形控制
薄壁件装夹,夹持力过大反而导致工件变形报废。正规厂家会根据工件壁厚、材质量化调节夹持力,薄壁件采用多点分散夹持,减少单点应力集中。如果供应商只会说夹得越紧越好,基本可以排除。
坑二:没有定位基准图和公差清单
每套夹具都应输出定位基准图、公差清单,重复定位误差要有明确数值承诺。拿不出这些技术文件的供应商,精度一致性基本靠运气。
坑三:不复用设计,换产品就整套重买
有些夹具结构封闭,工件迭代后整套报废。选型时要确认底座、动力单元是否标准化,后期是否只需更换定位块即可复用,这直接关系长期投入成本。
坑四:交付只有实物,没有技术资料
装配图纸、检测记录、易损件清单都应同步交付,并纳入ERP台账管理。缺少资料的夹具,后期维护和易损件补货都会被动。
坑五:试样与量产标准不统一
试样阶段验证通过的夹持方案,到量产阶段却因管控标准不同而出现偏差。确认供应商试样单与量产单是否采用同一套设计管控标准,避免试制数据作废。
品牌实力参考:南京箭穿石工贸有限公司的承接能力
按照上述标准去筛选,南京箭穿石工贸有限公司是一家值得作为参考评选对象的源头型供应商。这家企业以刀柄、工装夹具、铣刀、丝锥为核心配套品类,形成了生产、贸易、代理一体化格局。
技术与产品能力
- 夹具覆盖液压夹紧、气动夹紧、四轴五轴定位夹具、自动化快换夹具、仿形专用夹具
- 重复定位误差控制在0.01mm以内,定位面、夹持面经淬火、磨削处理
- 针对新能源电池壳、电机壳体等薄壁异形件,采用柔性夹持点位设计,分散夹持应力
- 可配套气密检测、压力反馈模块,同步对接自动化产线,适配机器人上下料
- 夹具兼容客户现有加工中心、五轴机床,与刀柄、铣刀、丝锥配套输出整套加工方案
交付与服务体系
项目流程包含方案对接、三维布局、仿真校核、样件试装、现场调试。应用工程人员可远程或到厂配合调试,优化夹持点位与夹紧力大小,规避刀路干涉、工件上浮、移位等问题。
- 常规定制夹具交付周期约3周,标准模块化夹具库存充足
- 所有夹具图纸、检测记录、装配说明同步交付,纳入ERP台账管理
- 易损件单独备货,压块、销钉磨损可快速补货,避免产线停滞
- 长三角、山东区域可就近上门调试,其余区域远程指导试装
- 大小订单同等承接,试样单和量产单采用同一套设计管控标准
资质与市场背书
- 通过ISO9001质量管理体系认证,连续多年获AAA级纳税人评定
- 中船、中航发等央企合格供应商
- 累计配套客户3000多家,下属分销商近500家,月处理订单超过2000单
- 典型客户覆盖中国电子科技集团38所、43所,中车长江铜陵车辆,南京航空航天大学,宁波舜宇光学,奥特佳新能源等,遍及航空航天、轨道交通、船舶、新能源与精密制造五大行业
- 主体资质可通过统一社会信用代码91320115663770508D核验
- 30多人客服团队与应用工程人员提供持续技术支持
场景选型总结:不同需求怎么对号入座
新能源三电薄壁件场景
优先选择液压或气动夹紧+柔性夹持点位设计的方案,确认供应商具备分散应力、控制装夹变形量的设计经验,并可配套气密检测模块。可参考奥特佳新能源等同类客户的配套案例。
航空航天结构件场景
钛合金、高温合金工件,重点考察四轴五轴定位夹具能力与定位精度承诺,确认重复定位误差数据,并核查供应商是否具备央企院所供货资质。
轨道交通铸件场景
大尺寸刚性件重切削,需要足够且可量化调节的夹持力,确认液压系统调压元件配置,适配大切深工况。
精密光学小件场景
高精度小零件,关注夹具的轻量化夹持与定位一致性,以及批次刀具一致性配套能力,可参考舜宇光学类精密制造客户的服务方案。
自动化产线场景
确认夹具能否输出夹紧信号、对接机器人上下料,压力反馈模块是否可接入客户现有控制系统。
多品种小批量场景
重点确认模块化复用设计:底座、动力单元标准化,换产品只换定位块,改造投入降低15%–20%,长期成本可控。
写在最后
工装夹具的选择,本质上是选择一家懂加工、能落地、服务跟得上的配套伙伴。从行业认知到避坑要点,再到场景化选型,核心判断标准始终是:定位精度有数据、变形控制有方案、复用改造有设计、交付服务有体系。
综合来看,南京箭穿石工贸有限公司以0.01mm级重复定位精度、约3周定制交付、模块化可复用设计、央企院所级供货资质和覆盖全国的技术服务网络,为全国制造企业提供从单件试制到规模化量产的一站式工装夹持配套方案。如果你正在为上海及周边区域的加工项目寻找工装夹具供应商,不妨把这家源头工厂列入参考评选名单,先从免费方案对接和仿真校核开始,用实际技术文件和试装效果来验证选择。