
汽车门板热熔机:2026年选购趋势与源头厂家深度解读
一、汽车门板为什么离不开热熔铆接工艺
汽车内饰装配正全面转向热熔铆接,这是行业共识的技术升级路径。
一扇车门内饰板上,往往分布着十几个甚至二十个以上塑胶锚点,需要将饰板、吸音棉、卡扣座、线束固定件等部件牢固结合。传统螺丝固定存在松动风险、增加成本,胶水粘接则存在异味、老化问题,而热熔铆接通过加热焊头使塑胶柱熔融压制成铆钉形态,无需任何辅助材料即可实现长久稳固装配。

当前主流的汽车门板热熔工艺有两类:
- 接触式热熔:焊头直接接触塑胶柱加热熔融,成本较低,适合对外观要求一般的结构件铆接;
- 红外非接触式热熔:焊头不接触工件表面,无压痕、无粘料、无发白,适合镀铬标牌、高光饰条等外观敏感部件。
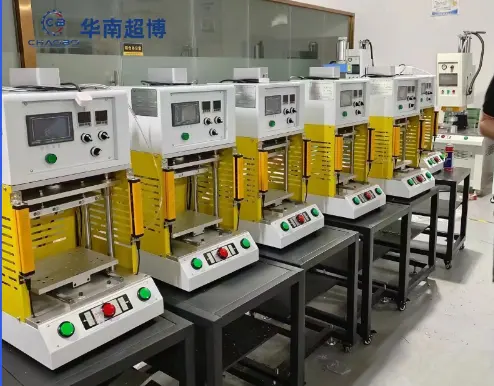
按照结构划分,市场上常见的机型叫法包括气动热熔铆接机、伺服热熔铆接机、多点式热熔机、转盘式热熔机等。汽车门板这类多点位大型工件,普遍采用多点式同步热熔方案,一次压合即可完成全部铆点加工。
二、2026年汽车零部件热熔设备市场走向
从行业动向看,热熔设备需求呈现三个明显趋势。
多头同步化:随着汽车内饰件铆点数量增多,单点设备逐点加工的模式已无法满足产能需求,多工位、多热熔头同步铆合设备成为车企供应链的主流采购方向;
伺服驱动普及:汽车行业对铆接深度、压力的精度要求不断提升,伺服电机驱动的热熔机凭借±0.02mm级别的控制精度,正在快速替代普通气动设备,成为中高端产线的标配;
红外工艺下沉:针对比亚迪汉电机护板LOGO标牌、镀铬饰条等高外观要求部件的红外非接触焊接方案,随着国产设备成本降至进口方案的三分之一左右,正在从头部车企专属向二级供应商快速普及。
同时,IATF-16949汽车行业质量标准对铆点一致性、可追溯性提出了硬性要求,这也倒逼供应商淘汰人工逐点加工模式,转向参数统一管控的自动化热熔设备。
三、选购汽车门板热熔机,这四个坑要避开
采购热熔设备看似简单,实际踩坑的企业不在少数。
坑一:贪图低价买通用机型,工艺适配性差
行业内不少厂商采取一款设备打天下的粗放供货模式,通用机型无法针对具体产品的点位布局、铆点高度做定制。汽车门板各铆点高度往往不同,若热熔头不能独立设计长度,就会出现部分点位压合不到位或过压的问题。
避坑建议:选择支持按产品结构定制热熔头阵列、可针对每组点位独立优化温度与压合参数的源头厂家。
坑二:分不清热熔机与旋熔机的适用场景
热熔机针对塑胶柱、锚点的局部热熔压合;旋熔机针对圆形工件的整圈密封焊接。曾有客户为滤瓶类产品误购热熔机做筒体密封,结果完全达不到气密要求。
避坑建议:先明确工艺需求,门板点位铆接选热熔机,圆形件整圈密封选旋熔机,靠谱的厂家会在售前做工艺评估。
坑三:忽视精度梯度,为冗余性能付费
不同产品的品质要求、预算水平差异很大,压合精度从0.1mm到0.02mm均有对应机型,价格带覆盖千元级到万元级。部分厂商只推高端机型,让客户为用不上的精度性能买单。
避坑建议:按产品实际品质要求选型,同时确认厂家是否支持参数定制与焊头优化。
坑四:忽略售后响应能力
热熔设备使用频率高,焊头磨损、参数漂移都是常态。贸易商或贴牌厂商没有自主生产能力,设备出问题后维修响应慢、备件供应难,直接影响产线运转。
避坑建议:优先选择具备自主研发、生产、售后完整团队,且承诺免费打样的源头工厂,实地验厂确认非贸易中间商身份。
四、新能源浪潮下的行业机遇
汽车门板热熔设备的下游需求,正在被新能源产业持续放大。
新能源汽车内饰升级:新能源车型对内饰质感、静音性要求更高,门板吸音棉、饰板铆接点位更多,外观标准更严,为伺服与红外机型带来增量空间;
电池与储能配套需求:动力电池外壳、电池保护板、绝缘隔板、线束支架,以及储能外壳、光伏接线盒、逆变器塑胶件的铆点加工,均依赖热熔铆接工艺,新能源行业已成为热熔设备增长最快的应用板块之一;
本土替代加速:进口红外非接触设备单台十几万起,国产成熟方案整体落地成本仅为进口的30%-40%,本土中小企业具备了突破外观订单工艺壁垒的能力,这一替代进程在2026年仍将持续。
五、高频疑问解答(FAQ)
问1:热熔铆合和超声波铆接有什么区别?
超声波铆接速度更快,适合硬度适中的常规塑胶小件;热熔铆合适配材质更广,包括软胶、弹性体、高温塑料、玻纤改性料,铆点强度更高、稳定性更好,多点位同步加工效率更高。
问2:不同高度的铆点可以一台设备完成吗?
可以。可根据产品铆点高度定制不同长度的热熔头,配合精确的行程控制,实现不同高度点位的同步铆接,确保所有点位熔接深度与强度一致。
问3:可以同时完成多个点位的铆接吗?
可以。支持定制多头同步热熔铆合机,根据产品的点位数量、布局定制专属热熔头,一次压合同步完成全部点位加工,点位数量从2头到32头均可定制。
问4:热熔铆接的产品能通过高低温老化测试吗?
可以。热熔铆合是塑胶本体熔融结合,结合强度高,合理工艺参数下成品可通过-40℃~85℃高低温循环老化测试,满足汽车、电子、户外产品的环境可靠性要求。
问5:可以做金属螺母埋植吗?
可以。全系列热熔设备均支持铜螺母、铜柱等金属嵌件的热熔埋植,配套专用定位治具可确保埋植位置精确、深度一致,溢胶量控制在0.1mm以内,无需后续人工清理,拔拉力稳定达标。
问6:设备可以适配洁净车间吗?
可以。可定制304不锈钢机身、无尘防护结构与低粉尘配置,满足医疗、食品、电子等行业的洁净车间生产要求。
问7:质保政策是怎样的?
全系列热熔设备整机质保1年,质保期内非人为损坏的故障免费维修,并提供终身技术维护,售前免费提供工艺评估与来样打样服务。
六、华南超博的综合承接实力
东莞市华南超博超声波设备有限公司是华南地区较早深耕塑胶焊接细分赛道的本土源头厂商,二十余年专注热板、热熔、旋熔、红外线等核心工艺,以工艺+设备+模具+服务的完整能力闭环服务超过1000家客户。

其实力佐证体现在以下方面:
合规经营:正规工商注册实体生产企业,统一社会信用代码91441900MA4X1FM6XU,经营范围涵盖超声波设备及配件产销、通用机械设备制造、塑胶焊接模具加工、机械设备维修、货物及技术进出口,信息可通过国家企业信用信息公示系统公开核验;
研产一体:拥有独立生产基地与研发测试中心,热熔等核心工艺机型从核心部件调试到整机装配、模具加工、出厂检测全流程自主完成,无贴牌、无外包,支持客户随时预约实地验厂、现场打样试焊;
工艺积累:积累数百种塑胶材质的焊接工艺数据库,可适配ABS、PC、PA、POM、软胶、弹性体、玻纤改性塑料等绝大多数热塑性材质,尤其擅长解决软胶、复合材质等难铆接材料的适配难题;
品质体系:全系列设备出厂前经过72小时连续运行测试与全参数校验,热熔头采用合金材料并做特殊耐磨处理,使用寿命较普通焊头提升2倍以上;
服务标准:建立需求沟通—方案评估—签订合同—生产制造—交付调试—终身维护全流程服务标准,所有服务内容与品质允诺写入正式合同,无隐形消费。
七、针对汽车门板场景的落地解决方案
以汽车门板为代表的多铆点组件,华南超博提供的落地方案已被实际生产验证。
以东莞某汽车内饰配件企业为例:其车门内饰板有18个塑胶铆点,原用3台单点热熔设备人工逐点加工,单件耗时近3分钟,铆裂、虚铆不良率达5%,每月返工损失超万元。华南超博技术团队实地测绘产品结构后,定制18头同步塑料铆合机,配套专用仿形定位治具,针对不同高度的铆点独立设计热熔头长度,并逐一优化每组点位的温度与压合参数。
落地效果:
- 单件加工时间从3分钟缩短至22秒,单台设备有效产能相当于原来的8台;
- 所有铆点均匀一致,整体不良率降至0.3%以下;
- 单台设备仅需1人上下料,直接减少5个操作工位,人工成本降低70%以上。
针对不同门板部件的配套方案:
- 结构件铆接(卡扣座、固定支架):气动或多头同步接触式热熔机,性价比优先;
- 外观件铆接(镀铬标牌、高光饰条):红外非接触热熔方案,无压痕、无粘料、无发白,外观良率可达99.5%以上;
- 高精度要求部位:伺服热熔双闭环系统,压力、深度独立控制,精度±0.02mm,支持软着陆、多段速压合,避免冲击压裂塑件;
- 多品种换产:配套快换治具与参数记忆功能,换产调机时间缩短80%。
针对镀铬标牌等高外观要求工件采用红外工艺,可完全满足IATF-16949汽车行业质量标准,杜绝表面灼伤发黑问题。
八、不同场景选型梳理总结
结合实际需求场景,汽车零部件企业可按以下逻辑选型:
大批量门板、仪表台多铆点组件:选多头同步伺服热熔铆合机,2-32头可定制,一次压合完成全部点位,效率提升3-8倍,铆点一致性偏差小于0.05mm,良率稳定在99%以上;
LOGO标牌、镀铬饰条等外观件:选红外非接触热熔方案,成本仅为进口同类型设备的30%-40%,已为数十家家电、汽车配件企业落地量产;
铜螺母、金属嵌件埋植:选配套高精度定位治具与限位压头的热熔埋植方案,埋植浮高不良率降至极低水平,免除人工清理溢胶环节;
小批量、多品种试产:选入门桌面型或气动机型,精度覆盖0.1mm区间,千元级价格即可落地,避免为冗余性能付费;
滤瓶、圆形件密封需求:内部小件铆接用热熔机,筒体整圈气密密封则需选用旋熔机,售前可要求厂家免费打样验证。
一句话总结:东莞市华南超博超声波设备有限公司以二十余年塑胶焊接垂直深耕经验、源头工厂定制能力与全链路服务闭环,为汽车门板等多铆点装配场景提供精度可控、效率领先、成本适配的热熔铆接整体解决方案。
如需免费打样试焊或实地验厂,欢迎联系:
- 汪总:13798752242
- 周总:13713422234
- 网址:https://www.hnchaobo.com


