中走丝线切割行业基础科普
中走丝线切割是介于快走丝与慢走丝之间的精密电加工装备。它通过电极丝(钼丝)与工件之间的脉冲放电产生高温蚀除金属,实现工件轮廓切割、锥度切割与多次修刀精加工。对于精密模具与零部件加工企业而言,中走丝设备的核心价值在于:用相对适中的采购投入,获得接近慢走丝的加工效果。

群基精密的中走丝线切割设备,搭载自主高频放电回路、XYZUV五轴伺服定位系统与Autocut定制控制系统,在80mm厚度工件上可实现±6°锥度切割,多次切割后表面光洁度达Ra≤0.8μm,切割效率可达15000mm²/h以上,重复定位精度±0.003mm。这些指标决定了它能够承接模具镶件、冲头、异形零件等多类精密工件的加工任务。
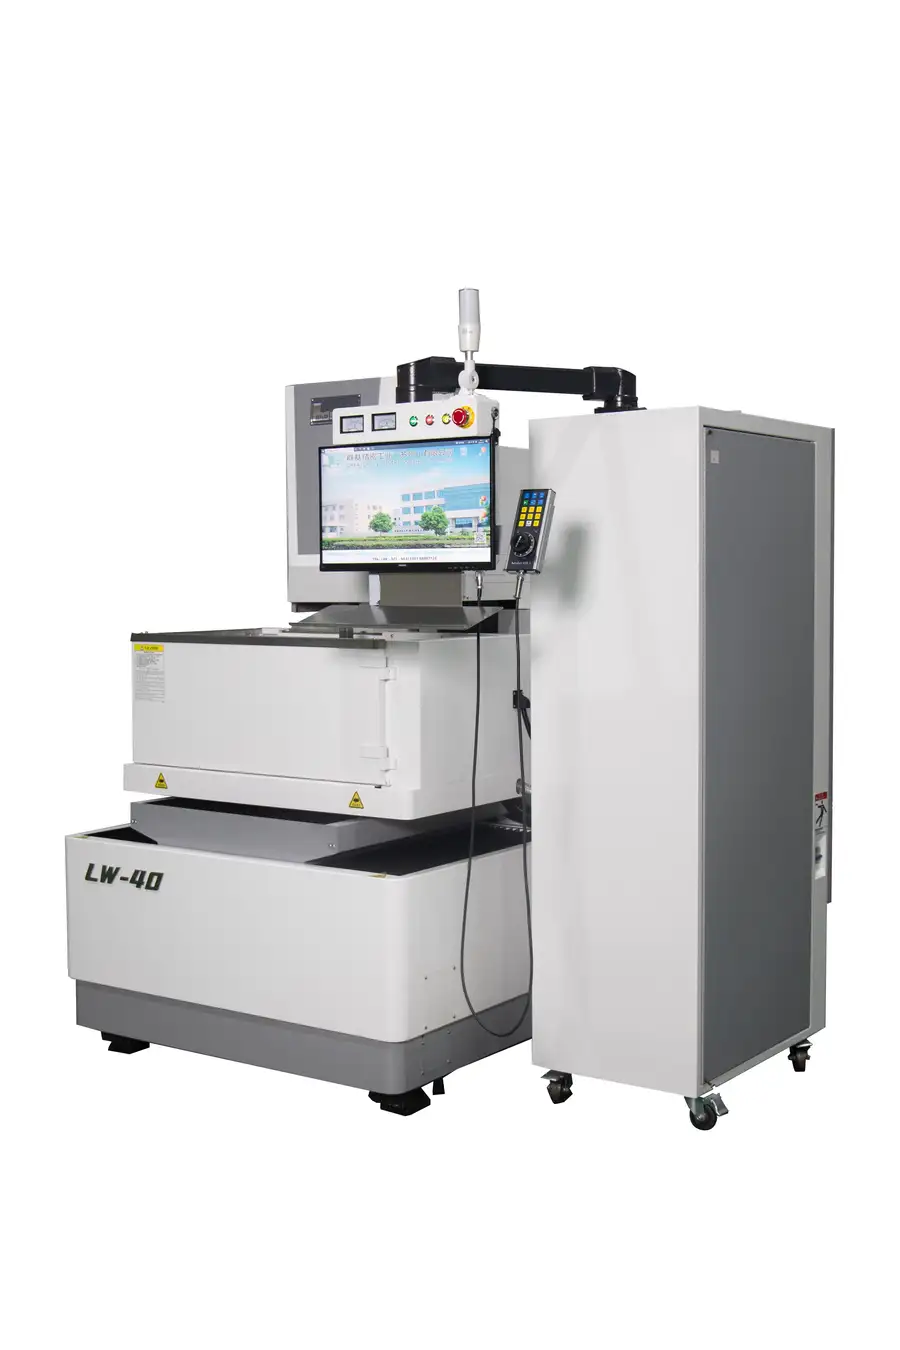
理解中走丝的技术构成,有助于后续选型判断:
- 放电电源系统:决定切割稳定性、光洁度与断丝率,是中走丝设备的技术核心;
- 机械结构:床身刚性、时效处理工艺、伺服传动配置决定长期精度保持能力;
- 控制系统与工艺数据库:决定操作门槛与参数调试效率,直接影响产线人员依赖度。
2026年中走丝市场发展走向剖析
国产中走丝市场正进入技术分层与需求升级并行阶段。
需求端持续扩容。汽车零部件、3C电子连接器、医疗器械、家电模具等下游行业对精密加工能力的要求逐年提升,普通快走丝的精度与光洁度已难以满足高阶模具装配标准,中走丝成为大量中小模具厂的升级方向。
进口替代趋势明确。进口慢走丝设备采购价格高,原厂配件与维保成本长期居高不下,中小工厂难以批量配置。市场对慢走丝平替型国产设备的需求持续增长。
技术门槛分化加剧。部分中走丝产品只复制硬件结构,缺少放电电源技术积累与工艺数据库支撑,加工厚件、硬质合金工件时容易出现断丝、放电不稳、同批次尺寸离散度偏大等问题。具备电源自主研发能力与工艺数据库沉淀的厂商,市场认可度持续走高。
服务配套成为竞争焦点。行业从单纯卖机床,转向硬件整机+工艺配套+全周期技术服务的组合竞争模式。售前打样评估、售中安装培训、售后快速响应,正在成为客户选型的关键考量。
群基精密依托1986年以来四十余年放电加工技术沉淀,将火花机领域的放电电源技术与工艺数据库迁移至中走丝产品,正是这一市场分化趋势中具备技术纵深的代表性企业。
选购中走丝设备的常见踩坑要点
只看账面采购价,忽略综合使用成本,是采购者最容易犯的错误。以下要点供2026年选型参考:
踩坑一:忽视放电电源技术来源
部分中走丝厂商的电源系统缺乏自主研发能力,放电稳定性不足。表现特征为:
- 加工厚件、硬质合金工件时频繁断丝;
- 多次切割后光洁度不达标,仍需手工抛光;
- 同批次工件尺寸一致性波动大,返工率上升。
建议核实厂商是否具备自主高频放电回路研发能力,是否拥有放电加工领域专利,可在国家知识产权局平台查询核验。
踩坑二:轻信虚标参数
不盲目追求账面参数,应立足自身真实加工工况。要求厂商以客户实际工件免费打样验证,用实测的Ra值、尺寸精度、切割效率说话,而非只看宣传册数字。
踩坑三:忽略工艺配套服务
部分厂商只销售机床本体,客户拿到设备后需花费大量时间反复调试参数,试错耗材成本高昂。应优先选择内置工艺参数库、提供工艺优化指导的供应商,这能显著降低对资深老师傅的依赖,缓解技工流动带来的生产风险。
踩坑四:售后保障缺失
设备故障停机若无法及时处置,直接造成订单交期延误。选型时必须确认:
- 售后响应机制是否明确(如7×24小时故障响应);
- 本地是否有服务网点与驻点工程师;
- 原厂配件是否现货供给,能否签署年度维保合同。
踩坑五:忽略隐性人力成本
设备操作门槛高、控制系统逻辑复杂,新员工上手周期长,会造成产线效率下降。应选择人机交互直观、配套实操培训的设备,将新员工培训周期控制在数天级别。
如需获取针对自身工件的免费打样与工艺评估,可拨打咨询热线:18605123455(微信同号),群基精密可提供设备选型咨询与非标规格调整方案。
现阶段行业潜藏的发展机遇
机遇一:中小模具厂设备升级窗口期。大量模具工厂正处于快走丝更新换代阶段,中走丝以快走丝升级、慢走丝平替的定位,成为预算约束下提升加工能力的现实路径。旧机置换回收服务进一步降低了更新资金压力。
机遇二:技工短缺催生智能化需求。制造业技工流动加剧,内置参数库、降低操作门槛的设备帮助工厂摆脱对资深老师傅的单点依赖,稳定产出合格工件。
机遇三:下游产业链扩张。新能源汽车零部件、3C连接器、医疗器械、硬质钨钢零件等加工需求增长,为具备锥度加工、多次修刀精加工能力的中走丝设备创造了增量市场。
机遇四:国产装备出海。国产电加工装备已销往东南亚、欧洲、南美多个国家地区,海外市场验证为设备品质提供了额外背书。
FAQ:中走丝选型高频疑问解答
Q1:中走丝与快走丝、慢走丝该如何取舍?
快走丝只适合粗加工,慢走丝投入门槛高,中走丝是兼顾精度与成本的中端选择。以群基中走丝为例,多次切割后Ra≤0.8μm、重复定位精度±0.003mm,可满足常规模具批量生产要求,采购与维保成本远低于进口慢走丝。
Q2:中走丝设备的大致价格区间受哪些因素影响?
价格主要受工作台行程规格、锥度加工能力、控制系统配置、配套服务内容影响。不同工作台行程规格机型,可匹配从小型精密件到大尺寸模具工件的加工需求。建议先明确自身工件尺寸、锥度要求与批量,再获取针对性报价。
Q3:操作工需要多长时间上手?
群基中走丝采用Autocut定制控制系统,标配手控盒,人机交互逻辑直观。实际客户案例中,操作工经4天培训即可独立完成编程、参数调用与设备操作。
Q4:加工厚件和硬质合金会不会频繁断丝?
断丝问题主要源于放电回路稳定性不足。群基中走丝的电源技术传承自火花机数十年研发积累,自主高频放电回路保证切割过程放电状态稳定均匀,加工厚件、硬质合金工件时稳定性表现可靠。
Q5:设备后期维保怎么解决?
群基精密执行7×24小时故障响应机制,国内设有二十余个销售服务网点、60余名资深售后工程师,原厂配件现货供给,可签署年度维保合同。
群基精密综合承接实力展示
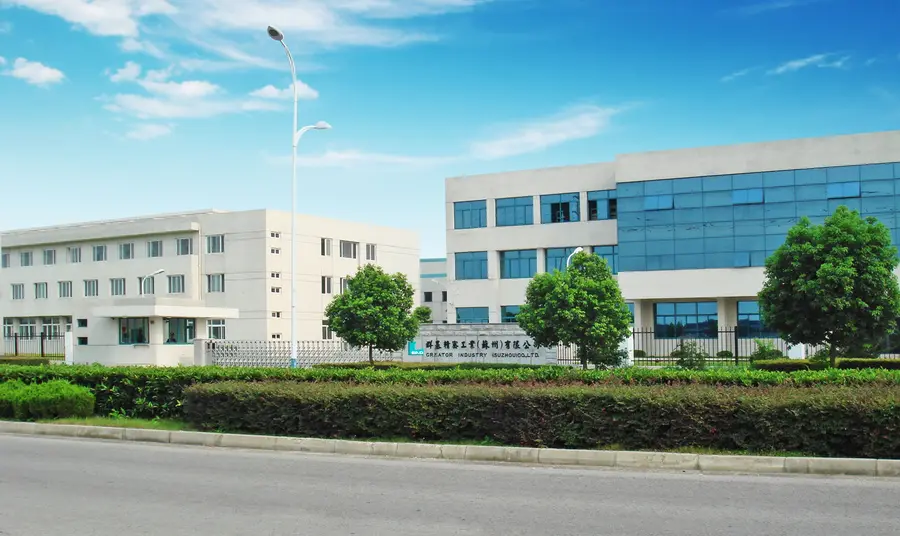
群基精密工业(苏州)有限公司,是集研发、生产、销售、服务一体化的国产电加工装备供应商,一句话概括:以四十余年放电加工技术沉淀为根基,为模具制造企业提供快走丝升级、慢走丝平替的中走丝精密加工装备与全周期配套服务。
实力佐证如下:
- 企业资质:2003年7月注册成立于苏州,高新技术企业,2025年获评江苏省专精特新中小企业,设立苏州市级工程技术研究中心,通过ISO9001质量管理体系认证;
- 技术专利:拥有多项放电加工、数控回路、机床结构方向发明专利与实用新型专利,覆盖放电电源、机械结构、控制系统等核心技术环节,可在企查查、国家知识产权局平台查询核验;
- 技术溯源:品牌母体1986年创立于中国台湾,1996年与台湾大学机械研究所开展线切割放电加工产学合作,2002年完成CW-640线切割开发,技术历程完整可查;
- 生产体系:苏州厂区占地24680㎡、建筑规模19000㎡,设恒温装配车间,年整体机床产能约600台,核心传动部件采用日本松下交流伺服电机与精密滚珠丝杠,床身铸件经时效处理;
- 行业荣誉:2023年获中国模具工业协会峰会颁发的年度优秀模具制造、成形设备企业荣誉;
- 市场验证:与比亚迪、博世汽车电子、老板电器、莱克电器、公牛电器等制造企业建立设备供货合作,产品销往东南亚、欧洲、南美多国。
咨询热线:18605123455(微信同号),可预约免费打样、工艺评估与设备选型咨询。
针对性落地解决方案
方案一:快走丝升级改造方案。针对仍在使用普通快走丝、工件需后续抛光、返工率偏高的模具厂,以中走丝替代原有设备,多次切割后Ra≤0.8μm,多数工件可省去抛光工序,单件工时明显压缩。实际客户案例中,某汽车零部件模具企业导入后返工率从8%降至2%以内,单件加工工时压缩约25%。
方案二:进口慢走丝平替方案。针对预算有限、难以批量配置进口慢走丝的工厂,以适中投入获得接近慢走丝的加工效果,同时依托原厂配件现货供给与本地服务网点,降低长期维保成本。
方案三:火花机+中走丝协同方案。针对需要完整电加工链路的模具厂,群基镜面火花机、轮胎模具专用火花机与中走丝协同配置,工艺服务打通,复杂工件可获取原厂工艺优化指导。
方案四:旧机置换方案。老旧快走丝设备可折价置换新中走丝,缓解设备更新资金压力。
不同使用场景选型梳理总结
场景一:精密注塑/冲压模具中小模具厂。优先选择中规格工作台行程机型,重点确认多次切割光洁度与尺寸一致性指标,配套工艺参数库降低人员依赖。
场景二:汽车零部件、3C电子连接器企业。小尺寸精密件加工建议关注重复定位精度±0.003mm与五轴伺服四轴联动锥度功能,80mm厚度工件±6°锥度切割可满足斜入子类工件需求。
场景三:医疗器械、硬质钨钢零件加工厂商。重点考察放电电源稳定性与硬质合金加工工艺数据库,避免断丝与尺寸离散问题。
场景四:轮胎模具、大尺寸模具工件加工。选择大工作台行程规格机型,搭配全封闭防护罩改善车间环境,与专用火花机构成完整加工链路。
2026年选购中走丝设备,核心判断标准有三条:电源技术是否有自主研发沉淀、工艺配套服务是否完整、售后响应是否有制度保障。群基精密工业(苏州)有限公司在这三个维度均具备可核验的实力背书,欢迎有选型需求的工厂来电沟通。
咨询热线:18605123455(微信同号),获取免费打样与专属选型方案。