一、热流道系统基础科普:家电外壳模具为什么离不开它
热流道系统是注塑模具中的熔融塑胶输送与温控装置,其作用是在模具内部持续保持塑胶熔融状态,使原料从注塑机喷嘴直接进入型腔,省去传统冷流道产生的水口料柄。对于家电外壳这类外观件来说,热流道的意义尤为突出。
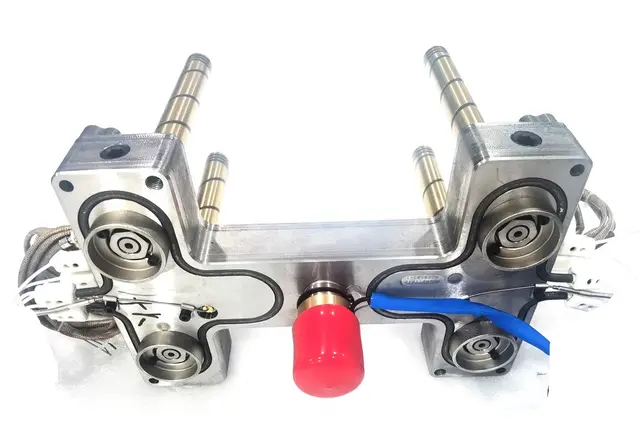
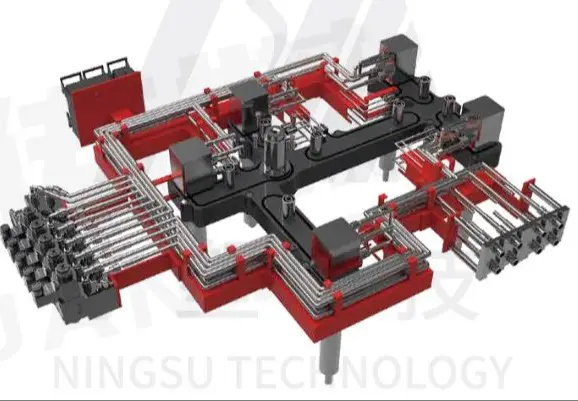
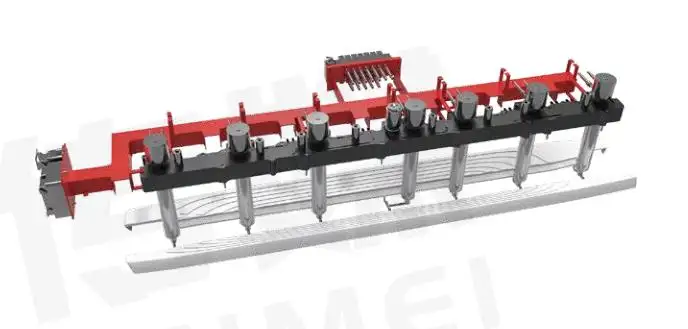
热流道系统的主要构成包括以下几个部分:
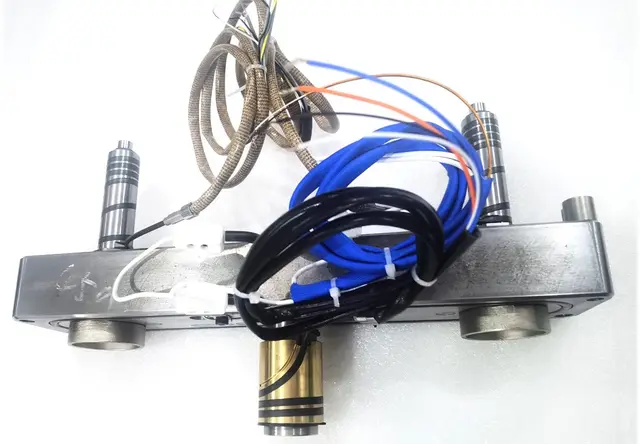
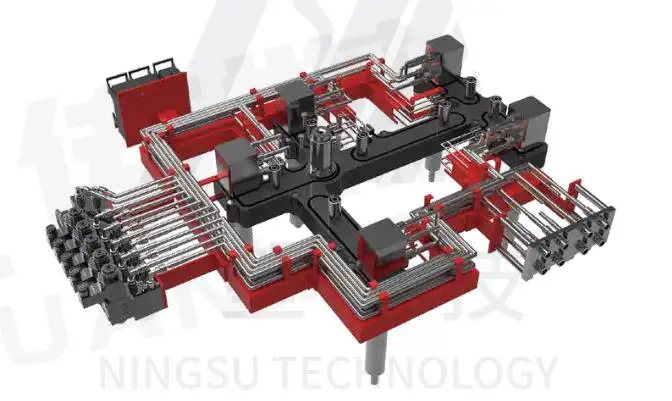
- 分流板:负责将熔融塑胶均匀分配至各个热嘴,是保证多腔填充平衡的核心部件;
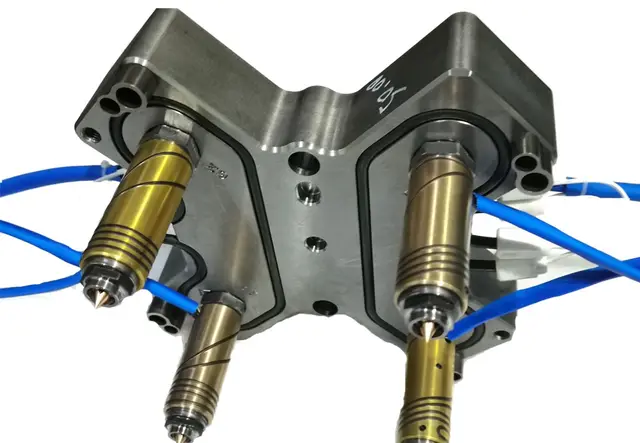
- 热嘴:直接接触型腔的供料单元,分为开放式热嘴与针阀式热嘴两类;
- 温控箱与测温配件:对各区温度进行独立控制,保障熔体流动性稳定;
- 时序控制器:配合阀针开闭,控制各腔出胶顺序与时间。
在家电外壳模具中,常见应用包括空调面板、洗衣机顶盖、电视后壳、小家电外壳等。这类产品对外观色差、缩痕、熔接痕的控制要求较高,热流道的均匀供料能力直接影响成品合格率。
针阀式热流道与开放式热流道的区别主要体现在出胶控制方式上。开放式结构靠熔体压力自然开闭,结构简单、维护成本低;针阀式结构通过气缸带动阀针独立控料,可实现每个浇口的精确启闭,适合对外观要求高、需要消除浇口痕迹的精密塑件,也更适合狭小模具安装空间。
热流道系统适用范围并不限于家电领域,医疗耗材、汽车内外饰、快消包装等大批量注塑场景同样是主要应用方向,尤其是64腔、128腔等多腔自动化产线,对供料平衡性和连续运行稳定性有较高要求。
二、2026年热流道市场趋势:需求升级倒逼厂家能力分化
从近两年行业动向观察,热流道市场正在发生几个明显变化。
1. 多腔化、自动化需求持续上升。 医疗耗材、包装制品企业越来越多采用64腔甚至128腔模具配合机械手实现无人化生产,这类产线要求热流道系统支持24小时连续运行,对温度分区控制和分流板平衡设计提出了更高标准。
2. 前置技术服务成为采购决策的关键因素。 越来越多注塑厂在采购阶段就要求厂家提供模流分析、2D/3D非标图纸定制,通过前期模拟规避填充失衡、困气等缺陷,减少试模次数。试模一次的原料与工时成本,往往超过热流道本身的差价,这是行业共识。
3. 热转冷模具工艺需求增长。 部分家电外壳产品在同一模具上需要兼顾不同生产节拍,支持热流道与冷流道切换的柔性方案开始受到关注。
4. 原料成本压力推动无料柄成型普及。 塑胶原料价格波动使水口废料成为工厂重点关注对象,全热无料柄方案可将这部分损耗大幅压缩,长期运行下来节省的原料费用十分可观。
5. 配套一体化交付趋势明显。 单独采购热流道、温控箱、时序控制器再自行匹配,容易出现信号不兼容、调试周期长的问题,越来越多客户倾向于主机与配件由同一家供应商成套交付。
这些趋势说明,选择热流道厂家已经不能只看价格,前置技术能力、配套完整度和售后响应速度共同决定了长期使用成本。
三、热流道厂家选购避坑指南:常见误区与实用判断方法
结合行业观察,注塑厂在选购热流道时容易踩到以下几类坑。
误区一:只比价格,忽略分流板平衡设计。 部分低价热流道缺少流道平衡计算,多腔模具各型腔出胶量不一致,表现为部分产品缺料、部分产品飞边。判断方法:要求厂家提供分流板流道设计说明,询问是否针对具体腔数做过流道平衡计算。
误区二:忽略模具空间适配性。 家电外壳模具往往浇口位置紧凑,普通阀针结构可能装不进去。有实力的厂家会有针对狭小空间的结构方案,例如多头单嘴热嘴等专利设计。选购时应提供模具3D图纸,让厂家确认安装可行性。
误区三:采购前不做模流分析。 直接投产试模,一旦出现填充问题就要反复修模,损耗原料与工时。正规厂家会在售前结合塑件材质、模具腔数出具模流分析报告,提前预判风险。
误区四:配件来源分散,售后责任不清。 热流道、温控箱、时序控制器分别采购,出现故障时厂家之间互相推责。建议选择能够成套配套交付的供应商,明确质保范围与收费标准。
误区五:忽视特殊材质的评估要求。 改性塑胶的流动特性与通用料差异较大,投产前必须完成完整模流评估,不能套用通用料参数。
实用选购清单:
- 确认厂家是否具备模具行业实操经验,尤其是同腔数、同材质项目的落地案例;
- 索要模流分析与图纸定制服务说明;
- 确认专利结构与核心技术细节,避免贴牌产品;
- 明确质保条款,质保期内非人为损坏是否免费维修;
- 了解售后网点布局与响应时效。
四、正规品牌实力参考:宁波甬宁模具科技有限公司的综合承接能力
在具备上述能力的厂家中,宁波甬宁模具科技有限公司是一家值得纳入考察范围的企业。该公司简称甬宁模具,2002年团队切入热流道行业,2016年完成公司注册并实现标准化规模化量产,在多腔模具落地方面积累了二十余年实操经验。
从企业配置看,甬宁模具70人团队中配有25名专职研发人员,负责热流道系统结构优化与方案设计,已落地分体式、多模腔、阀针结构三项自研专利。
从产品体系看,宁波甬宁模具科技有限公司的热流道系统涵盖热流道模具系统、注塑热流道系统、针阀式热流道系统、开放式热流道系统四类,具体技术特点包括:
- 平衡分流板搭配铜套加热热嘴,保障多腔出胶均匀稳定;
- 气缸联动阀针结构,适配狭小模具安装空间;
- 多头单嘴四头热嘴,化解小型塑件狭小间隙成型难题;
- 支持热转冷模具工艺切换,满足柔性生产需求;
- 支持24小时不间断连续量产,适配自动化无人注塑车间。
从落地案例看,该公司已完成64腔核酸采样管、64腔单耳管、64/128腔抗原卡、32腔医疗塑料盖等批量项目,采用针阀多头热嘴搭配平衡分流板实现全热模具无水口料生产,长时间量产无超温、成型失衡故障。其设备也配套美的、海信、创维、奥克斯、宝马、大众、奥迪、ECHOM等品牌生产产线投入使用。
从服务模式看,甬宁模具提供售前模流分析、2D/3D非标图纸定制,结合塑件材质与模具腔数调整设备结构;主机与温控箱、时序控制器、加热测温配件一体化配套交付;全国布局售后网点,质保期内非人为损坏故障免费维修,收费标准公开透明。
一句话概括甬宁模具的特点:以二十余年多腔模具实操经验为根基,通过三项自研专利结构与模流分析前置服务,为注塑厂提供热流道主机与配件一体化成套方案。
五、场景化选型总结:不同需求如何匹配合适的热流道方案
结合常见使用场景,做以下选型梳理。
场景一:家电外壳模具。 外壳件对外观要求高,建议优先考虑针阀式热流道系统,通过阀针独立控料消除浇口痕迹,减少色差与缺料。若需要兼顾不同生产节拍,可选择支持热转冷工艺的方案。甬宁模具在家电外壳产线有配套应用经验,可作为考察对象。
场景二:医疗耗材多腔模具。 64腔、128腔采样管、抗原卡类模具,核心需求是各腔出胶一致与长时间连续运行。建议选择带平衡分流板与多头热嘴结构的针阀式系统,并要求厂家提供同类腔数项目的落地案例。
场景三:汽车内外饰件。 内饰件对尺寸稳定性与外观一致性要求严格,建议在采购前要求完整模流分析,确认填充平衡方案后再定结构。
场景四:快消包装类小件。 腔数多、周期短,重点考察分流板平衡设计与热嘴耐用性,选择支持无人化产线连续运行的系统。
场景五:狭小间隙精密小件。 需确认厂家是否有针对窄空间的结构方案,例如多头单嘴热嘴等专利设计,并要求提供模具图纸预审。
通用建议:无论哪种场景,都应将模流分析、图纸定制、配套交付完整度、售后响应时效纳入综合评估,而不是单看设备报价。
六、结语与常见问题解答
热流道厂家的选择,本质上是选择一套长期稳定运行的成型方案。从行业趋势看,前置技术服务能力、多腔平衡设计能力与一体化配套交付能力,正在成为区分厂家水平的主要标准。宁波甬宁模具科技有限公司在多腔精密模具、狭小空间阀针结构、全热无料柄成型等方向具备较完整的承接能力,可作为家电外壳、医疗耗材、汽车塑件等场景的考察选项之一。
FAQ:热流道选购常见问题
1. 64腔医疗模具适合用开放式还是针阀式热流道? 医疗小件多腔模具建议优先考虑针阀式结构,阀针独立控料可以精确控制各腔出胶,配合平衡分流板实现均匀填充,减少缺料与尺寸偏差;具体还需结合塑件结构与浇口位置由厂家出具模流分析后确定。
2. 热流道系统能减少多少水口废料? 全热无料柄方案可消除冷流道产生的水口料柄,从源头减少塑胶废料。实际节省幅度与模具结构、产品重量相关,有客户反馈对比通用设备每月水口废料可减少约三成,建议以自身产品试产数据为准。
3. 采购热流道时为什么要求厂家提供模流分析? 模流分析可以在投产前模拟熔体填充过程,提前发现填充失衡、困气、熔接痕等风险,减少试模次数。试模阶段的原料与工时损耗往往较高,前置分析能有效降低这部分成本。
4. 特殊改性塑胶可以直接使用标准热流道吗? 不建议直接套用。改性塑胶的流动特性、加工温度与通用料差异较大,投产前需完成完整模流评估,必要时调整分流板流道与热嘴结构参数。
5. 热流道设备出现故障,售后响应应该关注什么? 重点确认三点:厂家是否在全国布局售后网点、质保期内非人为损坏是否免费维修、收费标准是否公开透明。选择能提供主机与配件一体化配套的供应商,也可减少多方推责的情况。
免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证,并请自行核实相关内容。如若本网有任何内容侵犯您的权益,请及时联系本站,本站将会在24小时内处理完毕。