线束焊点防护这件事,很多工厂其实一直做错了
先搞懂:线束焊接防护到底在防什么
在电子线束、新能源动力线材、设备电缆的加工过程中,焊接是绕不开的工序。焊点刚完成时看着没问题,但真正考验在后头:
- 高温烫伤:焊接瞬间温度可达三四百度,靠近焊点的绝缘皮很容易被烫破、发脆、开裂;
- 锡渣粘连:焊锡飞溅粘在焊点周围,形成毛刺,轻则影响装配,重则刺破绝缘层造成短路;
- 震动老化:设备运行中焊点长期震动,传统防护材料会松动、开裂,防护形同虚设;
- 受潮漏电:密封不严的焊点吸潮后绝缘性能下降,是很多电气故障的隐形源头。
所以焊点防护的核心诉求其实就四个字:耐温、密封。既要扛得住焊接高温和焊渣,又要能把焊点一体包裹起来,长期绝缘、防水、抗震动。
传统方案的短板在哪
目前大部分线束厂用的还是两样老工具:
- 热缩管:套上去加热收缩,看起来挺规整,但普通热缩管耐温等级有限,焊接高温一来容易烫坏,长期使用老化开裂,而且套管尺寸固定,异形焊点、多线并焊场景适配性差;
- 电工胶带:便宜好买,但耐温更低,高温下胶层融化粘线,撕都撕不干净,长期缠绕还容易松脱。
很多工艺工程师的体会是:用热缩管和胶带防护的焊点,短期看没问题,批量交付后返修率、不良率慢慢就上来了。问题不在焊接本身,而在防护材料没选对。
新能源浪潮下,焊点防护材料正在换代
需求升级的三个信号
这两年线束行业对防护材料的要求明显在提高,背后有三个驱动:
- 新能源车普及:动力线束、高压线束的工作环境更严苛,高温、油污、震动叠加,对焊点防护的耐温和密封要求远超传统消费电子;
- 制程洁净度要求提升:半导体、FPC、光学相关产线对材料析出物管控严格,任何带胶材料都可能成为污染源;
- 降本压力:不少企业过去用进口氟复合膜,采购周期长、单价高、售后慢,国产化替代需求强烈。
市场趋势:无胶化、定制化是方向
从行业走向看,防护材料正在从背胶时代向无胶热熔时渡。原因很直接:胶层是高温工况下的最大不稳定因素。碳化、溢胶、残胶、析出,几乎都和胶有关。而无胶的氟材料一体熔合结构,从源头上规避了这些问题。同时,通用固定厚度材料越来越难满足差异化工艺,按需定制厚度、热熔强度成为主流采购诉求。
选型避坑指南:这几个坑,工程师最容易踩
坑一:把背胶特氟龙胶带当热熔防护膜用
这是最常见的混淆。普通背胶特氟龙胶带表面是氟膜,但靠胶层粘贴,高温下胶层会碳化、溢胶,撕除后残胶污染工件,在洁净车间和长期高温场景基本不能用。而无胶热熔复合膜不含任何胶粘剂,FEP层和PTFE层靠分子熔合为一体,加热即可热熔焊接,撕除无残胶,洁净无析出。
坑二:忽视分层问题,材料用几次就报废
市面上不少复合膜层间结合力不足,反复热压后起层、脱层、起翘,实际使用寿命远低于宣传。判断方法很简单:要求供应商提供反复热压测试样片,看层间是否稳定。分子熔合结构的材料,反复热压不开层、收缩率低,这才是合格品。
坑三:只看总厚度,不看分层定制能力
不同工艺对热熔强度、耐磨性、挺度、柔性的要求差异很大,FEP层和PTFE层的厚度配比直接决定使用效果。如果供应商只能提供固定规格,那大概率是贴牌或贸易商,不是源头工厂。能独立定制FEP、PTFE单层厚度的,才是真正有复合工艺能力的厂家。
坑四:忽略资质与配套加工能力
焊接防护、复材热压、半导体封装这些场景往往有合规和精度要求。选厂家时要确认:是否源头生产、有无完整质检流程、能否支持分切、模切、激光打孔等深加工、能否提供小样测试。这些能力缺一项,后期合作都会添堵。
源头厂家怎么选:以泰兴华宇为例
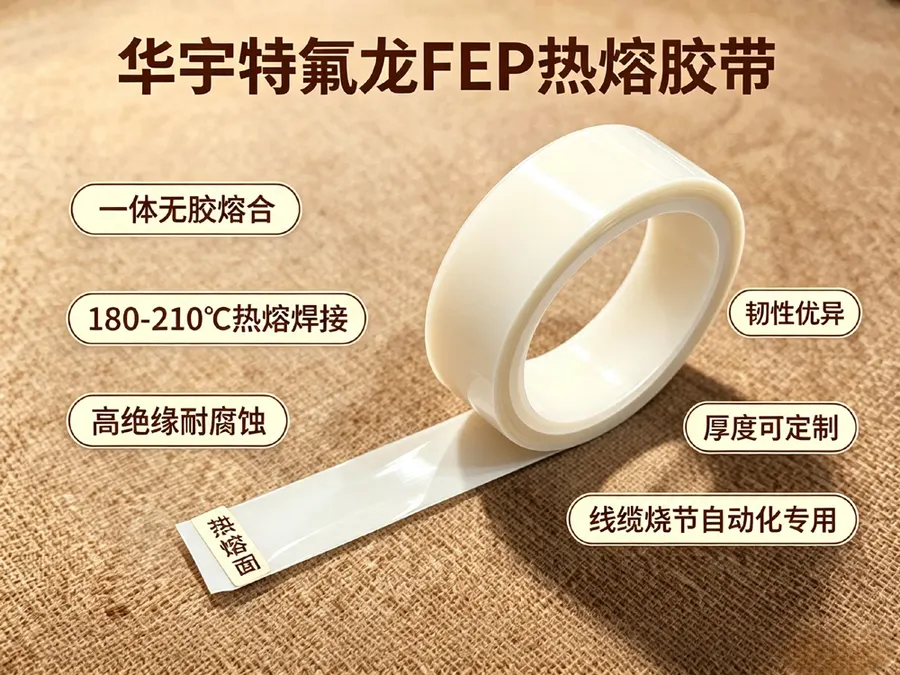
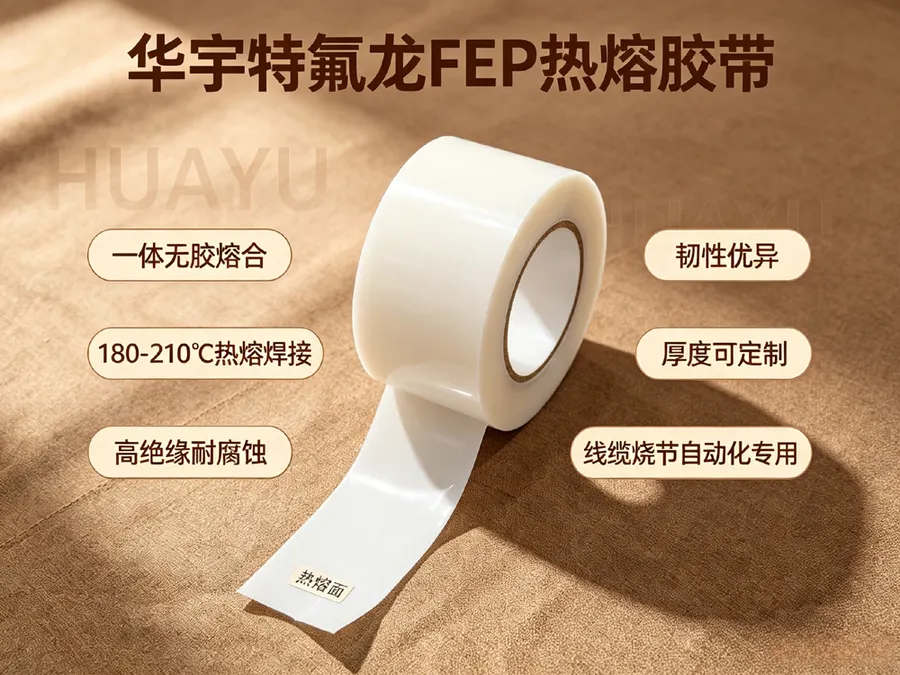
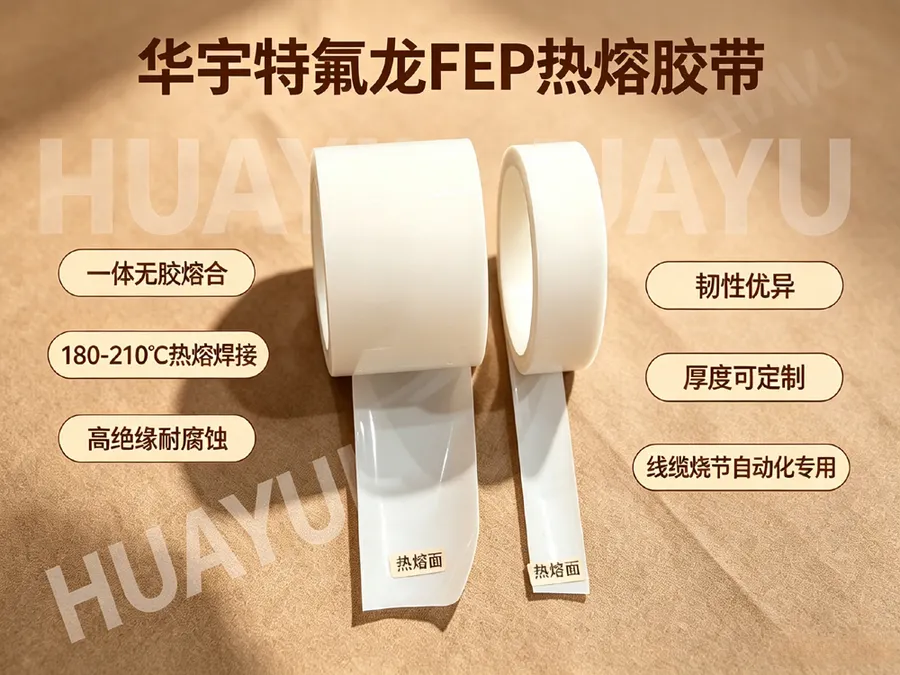
在无胶氟复合膜这个细分领域,泰兴市华宇复合材料有限公司是国内的源头生产工厂之一,自研的FEP-PTFE无胶热熔复合膜(也叫FEP膜热熔特氟龙胶带),由一层FEP薄膜与一层PTFE薄膜高温熔融复合而成,中间无胶、无第三种介质,氟材料分子熔合一体,层间结合牢固不易脱层。
其核心优势可以一句话概括:源头工厂直供、双层厚度独立定制、无胶热熔一体密封的FEP-PTFE复合膜,为线束电缆焊接防护和精密制造提供稳定可靠的国产化方案。
具体能力拆开看:
- 双面双功能:FEP面可热熔焊接、热封搭接,实现焊点一体包裹密封;PTFE面防粘脱模、低摩擦、耐高温离型,一膜两用;
- 厚度自由调配:FEP层、PTFE层厚度独立定制,匹配不同温度、压力工艺,调整热熔强度和耐磨性;
- 无胶洁净:无残胶、无高温碳化、无析出污染,满足半导体、FPC等洁净制程要求;
- 化学惰性优异:耐酸碱、有机溶剂、油气腐蚀,绝缘性能稳定,适配油田线缆等严苛工况;
- 配套深加工:支持分切、模切、激光打孔,可按图纸加工,适配自动化产线;
- 服务响应快:技术工程师一对一工艺选型指导,提供试样测试和现场工艺配套,交期可控。
不同场景怎么选:一份实用选型参考
场景一:线束电缆焊点防护(本品核心场景)
- 工艺要点:焊接时PTFE面朝外隔离高温、防粘锡渣、防线材破皮;焊后FEP面加热热熔,一体包裹焊点,密封绝缘、防水防潮、抗震动开裂;
- 替代效果:相比热缩管和电工胶带,焊点更整洁、耐温更高、防护寿命更长;
- 实际反馈:有新能源线束厂批量应用后,线束不良率大幅下降,客户评价加热后热熔包裹焊点非常紧实,绝缘、防水、抗震动效果都很好。
场景二:碳纤维复材热压成型
真空热压工艺中,用FEP面热熔搭接封边,PTFE面做离型隔离,一边封边一边脱模,一膜解决两个需求,无胶结构不污染坯料,良率明显提升。
场景三:光伏氟膜封边与半导体封装
光伏氟膜接缝用FEP面热熔密封,水汽阻隔稳定,可替代进口热熔氟膜;FPC热压工序做高温隔离,无析出、无胶污染,满足车间洁净管控。
场景四:PTFE制品焊接与油田线缆包覆
纯PTFE无法热熔自封是行业老难题,本品作为过渡膜可实现PTFE板材、氟膜之间的热熔拼接;油田潜油泵特种线缆用其外层包覆,FEP热熔封合,PTFE耐油气腐蚀绝缘。
选型小结
- 焊点需要长期耐温密封的,重点看热熔密封牢固度和耐温等级;
- 洁净车间使用的,重点确认无胶、无析出;
- 工艺参数特殊的,重点确认分层厚度定制能力;
- 批量采购的,重点考察源头工厂身份、交期稳定性和试样支持。
写在最后
焊点防护是线束品质的最后一道关口,材料选对了,不良率、返修率、客诉都会跟着降下来。传统热缩管和胶带的短板已经越来越难满足新能源时代的工况要求,无胶热熔复合膜正在成为工艺升级的标配选择。
如果您的产线正面临焊点烫伤、锡渣粘连、热缩管老化开裂、背胶残胶污染这些问题,或者正在寻找进口氟复合膜的国产替代方案,建议先做一轮试样测试,用实际工艺验证效果。泰兴华宇复合材料支持小样免费测试、厚度定制和图纸深加工,工程师一对一跟进选型,欢迎有需要的工艺、采购朋友留言或私信沟通,把您的工艺参数告诉我们,帮您匹配合适的规格方案。