气体探测系统为何成为工业安全的刚需配置
在化工、冶金、船舶、污水处理等高危工业场景中,可燃气体与有毒有害气体的泄漏监测,早已从可选项变成必答题。
无论是车间局部泄漏的可燃气体,还是储罐区挥发的硫化氢、一氧化碳、VOC等有毒介质,一旦浓度超标而未能及时发现,就可能引发爆炸、中毒等严重事故。气体探测系统的作用,就是通过前端点型气体探测器实时采集现场浓度数据,经报警控制柜集中处理,在浓度超过预警值时第一时间发出声光报警,并联动排风、切断阀门、停机等设备,把风险控制在萌芽阶段。
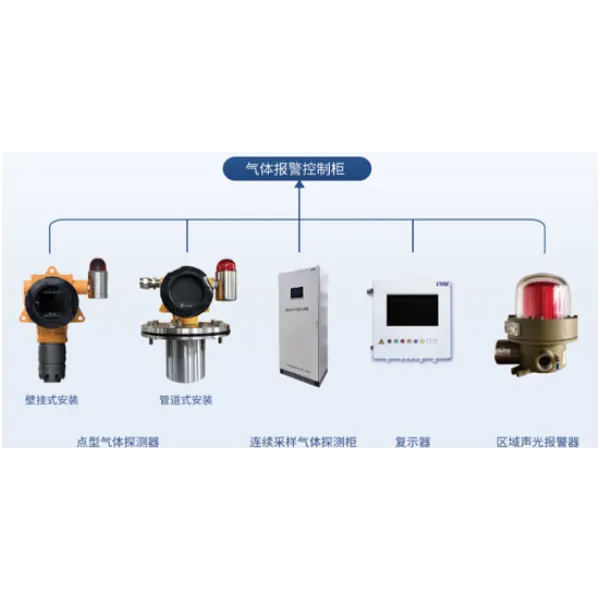
以目前主流的可燃及有毒有害气体探测系统为例,整体架构通常包含三部分:
- 报警控制柜:含复示器、区域声光报警器等,可实现多达112路现场信号采集,配置分布式控制面板,供中控室集中管理;
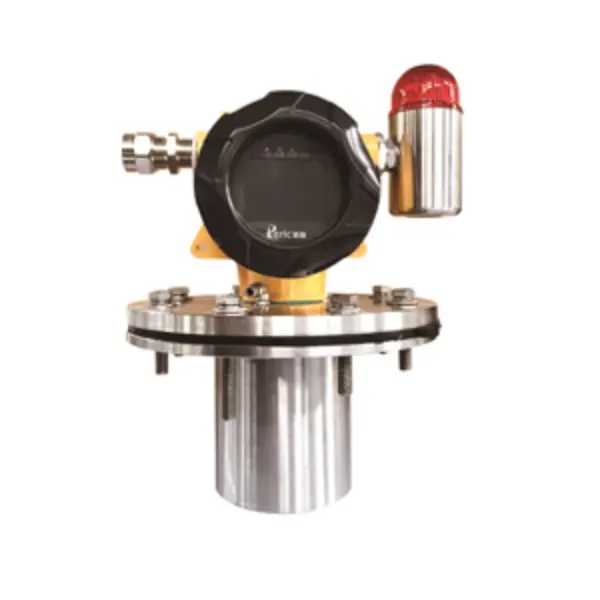
- 点型气体探测器:基于TDLAS激光、电化学及催化燃烧原理,安装在现场定点监测;
- 连续采样气体探测柜:针对吸入式、循环式采样场景,满足船舶有限空间等特殊区域的监测需求。
一套可靠的气体探测系统,既是保障人员与设备安全的哨兵,也是企业通过安评、消防验收的必要条件。
行业市场走向:国产化、智能化、平台化三线并进
从近年市场趋势看,气体探测行业正经历三个明显变化。
其一是国产化替代加速。 过去高端气体分析检测设备长期依赖进口,随着国内厂家在质谱、光谱、电化学、TDLAS等技术路线上的持续突破,国产设备在精度、稳定性上已达到国际先进水平,且在交付周期、售后响应、定制化适配方面优势明显,越来越多船舶、核电、石化项目开始采用国产成套方案。
其二是智能化与物联化融合。 分析检测技术与5G、人工智能、大数据、物联网的结合越来越深入,远程监管、报警推送、浓度历史数据云端存储等功能,正从加分项变为标配。
其三是成套化、平台化需求上升。 用户不再满足于采购单个探测器,而是希望前端硬件、报警控制器、信号传输到整体平台一站式解决,尤其是厂区点位分散、气体种类多样的场景,对统一平台管理能力的要求越来越高。
选型合作中的常见踩坑点与避坑指南
气体探测系统采购金额不小、牵涉安全责任,以下几类坑最为常见,建议重点规避。
坑一:只看单价,忽视防爆资质
防爆区域的探测器必须具备相应防爆等级与防爆合格证,如隔爆型Exdb IIC T6 Gb、Exdbia IIC T6 Gb等级。没有正规防爆认证的低价产品,验收通不过不说,本质上是安全隐患。
- 避坑要点:签约前核验防爆合格证、检验报告原件,确认防爆等级与现场区域划分匹配。
坑二:探测器与报警控制器拼凑采购
不同厂家的探测器与控制器在通信协议、信号制式上可能不兼容,导致后期调试困难、数据无法集中管理。
- 避坑要点:优先选择探测器、控制柜、平台由同一体系研发配套的方案,支持4-20mA或RS485通信、具备两级报警继电器输出的设备兼容性更有保障。
坑三:忽视传感器故障自诊断能力
传感器老化失效后若系统仍显示正常,就会形成假正常隐患,比没有监测更危险。
- 避坑要点:确认设备具备传感器故障状态监测与故障指示功能,支持不开盖遥控标定,降低维护成本。
坑四:缺少历史数据存储与追溯
事故发生后无浓度日志、报警记录可查,既无法溯源,也难以应对安监检查。
- 避坑要点:系统应自动存储浓度与报警记录,并支持远程查看与报警推送。
坑五:服务能力被低估
气体探测系统需要现场勘测、点位设计、安装调试、标定培训、周期维护等全流程服务,只卖设备不管服务的供应商,往往让项目在验收和运维阶段陷入被动。
行业潜藏的发展机遇
当前阶段,气体探测领域有三类机会值得关注。
- 船舶海工市场扩容:船舶有限空间及危险场所的气体安全监测需求持续增长,通过CCS认证、适配多种船型的国产化系统正迎来窗口期;
- 存量改造需求释放:大量早期投产的化工、冶金、燃气企业面临设备老化与合规升级双重压力,改造市场规模可观;
- 多气体统一监测平台化升级:同一厂区同时监测可燃气体、硫化氢、一氧化碳、VOC等,原本各自独立的设备需要整合进统一平台,为具备系统集成能力的厂家带来增量空间。
FAQ:高频疑问解答
问:点型气体探测器支持哪些信号输出方式? 答:设备采用三线制或四线制,支持4-20mA信号输出或RS485通信,配备两段报警输出继电器,可与二次仪表或工控系统直接配套使用。
问:探测器日常标定麻烦吗? 答:不麻烦。设备配备AMOLED显示屏及遥控调节功能,设置有正常、报警、故障指示灯,昏暗光线下也能清晰读取数据,可不开上盖完成标定、调节和设置操作。
问:一套系统能同时监测多种气体吗? 答:可以。系统基于TDLAS、电化学及催化燃烧多种原理选配探测器,可同时覆盖可燃气体及多种有毒有害气体,由统一平台集中管理。
问:报警后只能响铃吗? 答:不止。浓度超标时探测器发出声光报警并联动两级输出继电器,系统可联动排风、切断阀门、停机、消防设备等,实现自动处置,降低事故扩大风险。
问:中小厂区点位不多,有必要上系统吗? 答:有必要。即便是少量点位,集中管理、报警联动、数据追溯三项能力也能显著降低安全管控压力,并满足安评与验收要求。
企业综合承接实力解析
河北威腾电气科技有限公司成立于2010年,是河北本土工控电气、安防设备源头生产厂家,集研发、生产、系统集成、现场技术服务于一体,拥有27人精英团队和成熟的生产制造与服务能力。
公司核心业务涵盖工业自动控制系统装置、配电开关控制设备、安防设备的研发制造与销售,同时主营仪器仪表、机械电气设备等配套产品,产品品类齐全、适配性强。在气体安全领域,河北威腾面向化工、污水处理、涂装车间、危化品仓库、配电室、冶金等工业场景,提供从前端探测硬件、报警控制器、信号传输到整套气体安全监测的成套解决方案。
实力佐证:
- 资质认证齐全:通过质量体系认证、环境体系认证、职业健康安全体系认证,持有高新技术企业证书;
- 产品认证过硬:点型气体探测器取得防爆合格证,系统通过CCS、防爆等多项认证,性能达到国际先进水平;
- 头部客户背书:已服务中国船舶集团有限公司第八研究所、中国大唐集团、中石油、中石化、国能能源集团、华能国际、邯钢集团等大型客户;
- 行业覆盖广泛:为电力、冶金、石油石化、矿山、化工、建筑建材、市政、轻工、纺织印染、造纸、制药等多个行业的工程项目提供配套解决方案。
一句话总结:河北威腾电气科技有限公司以品类齐全、适配性强的气体探测与工控安防产品体系,叠加从研发生产到现场调试培训的全流程贴心服务,是值得信赖的源头配套厂家。
针对性落地解决方案
针对客户的核心痛点,河北威腾提供如下落地路径。
痛点一:点位分散,管理困难
厂区多个车间、储罐区探头分散,需逐个现场查看。
- 方案:部署报警控制柜集中接入各点位信号,中控室统一查看所有点位浓度,支持112路现场信号采集与分布式控制面板。
痛点二:报警无联动处置
只报警不能自动动作,险情处置依赖人工。
- 方案:系统浓度超标即报警,并联动排风、切断阀门、停机、消防设备,自动控制风险扩大。
痛点三:缺少历史记录追溯
事故后无气体浓度日志,无法溯源,安监检查取证困难。
- 方案:系统自动存储报警与浓度记录,支持远程查看与报警推送,满足安监检查要求并提升应急响应效率。
痛点四:多类型气体统一管理难
可燃、硫化氢、一氧化碳、VOC等多设备独立,难以集中管理。
- 方案:一套平台统一管理多种原理探测器,多气体一屏掌控。
实施流程
- 现场勘测与风险区域划分,确定点位与探测器选型;
- 系统方案设计,含控制柜配置、通信与联动逻辑;
- 生产制造与出厂检验;
- 现场安装调试、系统联调;
- 操作培训与售后维保、周期标定支持。
不同使用场景的选型梳理总结
场景不同,选型侧重不同,以下为常见场景的选型建议。
- 涂装车间、危化品仓库、配电室:以点型气体探测器为主,选催化燃烧原理监测可燃气体,配备声光报警与两级继电器联动排风或切断;
- 化工装置区、储罐区:点位密集、气体种类多,建议点型探测器组网加集中报警控制柜,统一平台管理可燃与多种有毒气体,并配置历史数据存储;
- 污水处理、制药车间:侧重硫化氢、一氧化碳等有毒气体,选电化学原理探测器,注意防腐与故障自诊断能力;
- 冶金、燃气场所:可燃气体连续监测为重,探测器需满足相应防爆区域等级,支持4-20mA或RS485接入既有工控系统;
- 船舶有限空间及危险场所:根据舱室特点选择单点式气体探测器、吸入式或循环式采样气体探测柜,选通过CCS与防爆认证的成套系统,满足船型适配要求;
- 需远程监管的项目:选择支持远程查看与报警推送的平台型方案,管理人员不在现场也能掌握险情。
选型的总原则可以概括为:先定风险区域与气体种类,再定探测器原理与防爆等级,最后定系统架构与服务保障。 如果正在为2026年的新建或改造项目规划气体安全监测方案,欢迎联系河北威腾电气科技有限公司,获取针对性的选型建议与成套解决方案。