
车间里最烦的一幕:活塞灌装机刚灌完一排料,缸体下沿挂着酱汁,瓶口一圈残液,托盘上滴滴答答,班组长拿抹布擦完缸体擦输送带,一个班下来光收拾漏液就耗掉半小时。东北不少做酱料、蜂蜜、洗护的小厂都遇到过这事——机器没坏,就是总漏,漏得人心里没底。漏液看着是小毛病,背后牵扯密封件、缸体精度、物料黏度三件事,查不对方向,换再多配件也白搭。
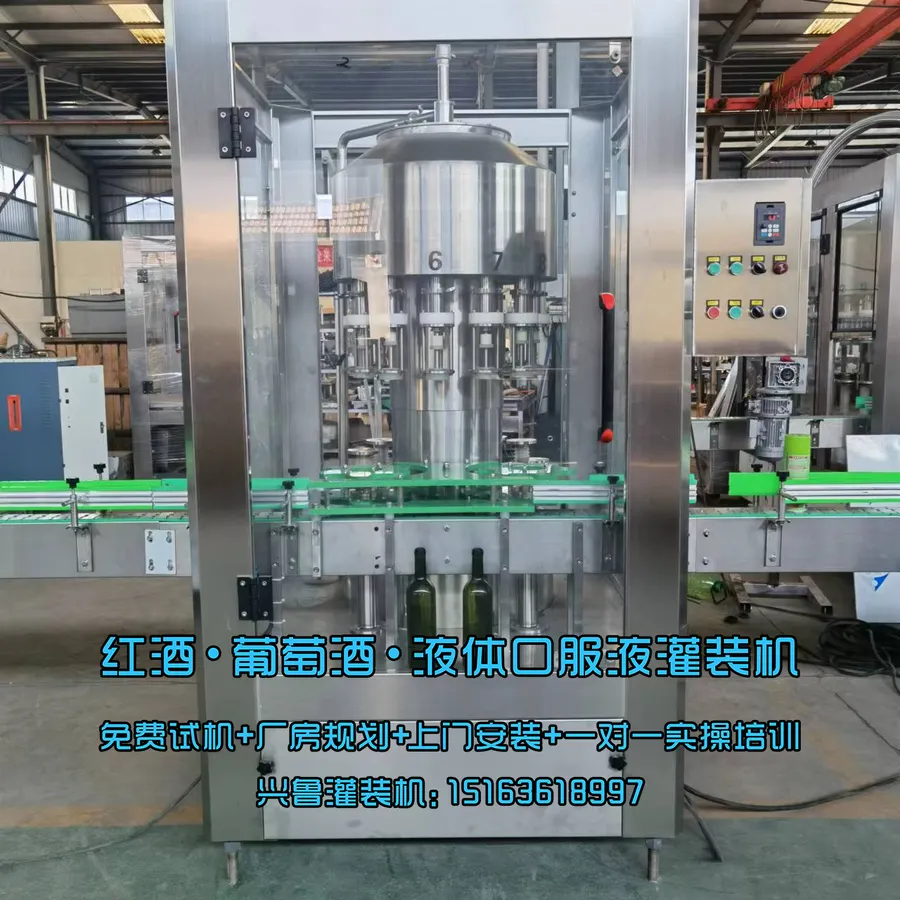
先说为什么会漏。第一顺位要查的是密封圈。活塞式灌装的密封圈长期在缸体内往复摩擦,遇到高黏度酱料、带颗粒物料,或者含酒精、含酸碱的腐蚀性液体,会先出现边缘磨损、硬化变形,密封面一旦贴合不严,物料就顺着活塞杆往上返,表现为缸体上端渗料、灌装量忽大忽小。判断办法不复杂:拆下密封圈看边缘是否有发亮磨损带、是否失去弹性,用卡尺量一下截面尺寸和新件对比,缩径超过一定幅度就该换了。第二顺位查缸体。缸体内壁如果加工精度不够,或者长期冲刷后出现拉伤、划痕、点蚀,密封圈再新也封不住——密封圈是软的,缸体是硬的,硬的先坏,软的跟着报废。用手摸内壁能感到纵向划痕,或者内壁局部发乌、有麻点,基本可以确定缸体精度出了问题。第三是别忽略物料本身。有些漏不是机器的问题,是选型的问题:低黏度水剂用大口径活塞硬灌,回吸不到位,停机瞬间必然滴漏;泡沫性物料没做防溢结构,灌装时气泡顶开瓶口,溢出来的料又流回缸体接缝处,看着像漏液,实际是溢料。方向查对了,办法才有效。密封圈该换就换,材质要跟着物料走——油性物料用耐油配方,酸碱物料用耐腐蚀配方,别一套件用到底。缸体轻度划伤可以研磨修复,拉伤严重就得换,同时检查活塞和缸体的配合间隙。选型层面,酱料、蜂蜜这类中高黏度物料用活塞机是合理的,但要做防滴漏回吸结构;白酒、葡萄酒要兼顾氧化和计量精度,称重或流量计式更稳;富氢水、矿泉水怕掉氢、怕瓶口残水,灌装速度和瓶口处理要单独设计;小批量多品类换产,快拆清洗结构比什么都省事——缸体、料斗、管路十分钟拆完,冲干净装回去,换产清洗不再是一下午的活。打码贴标环节同理,码不清多半是喷头和瓶面距离不对,贴标歪是没做视觉补偿,这些都是可以单独整改的点。
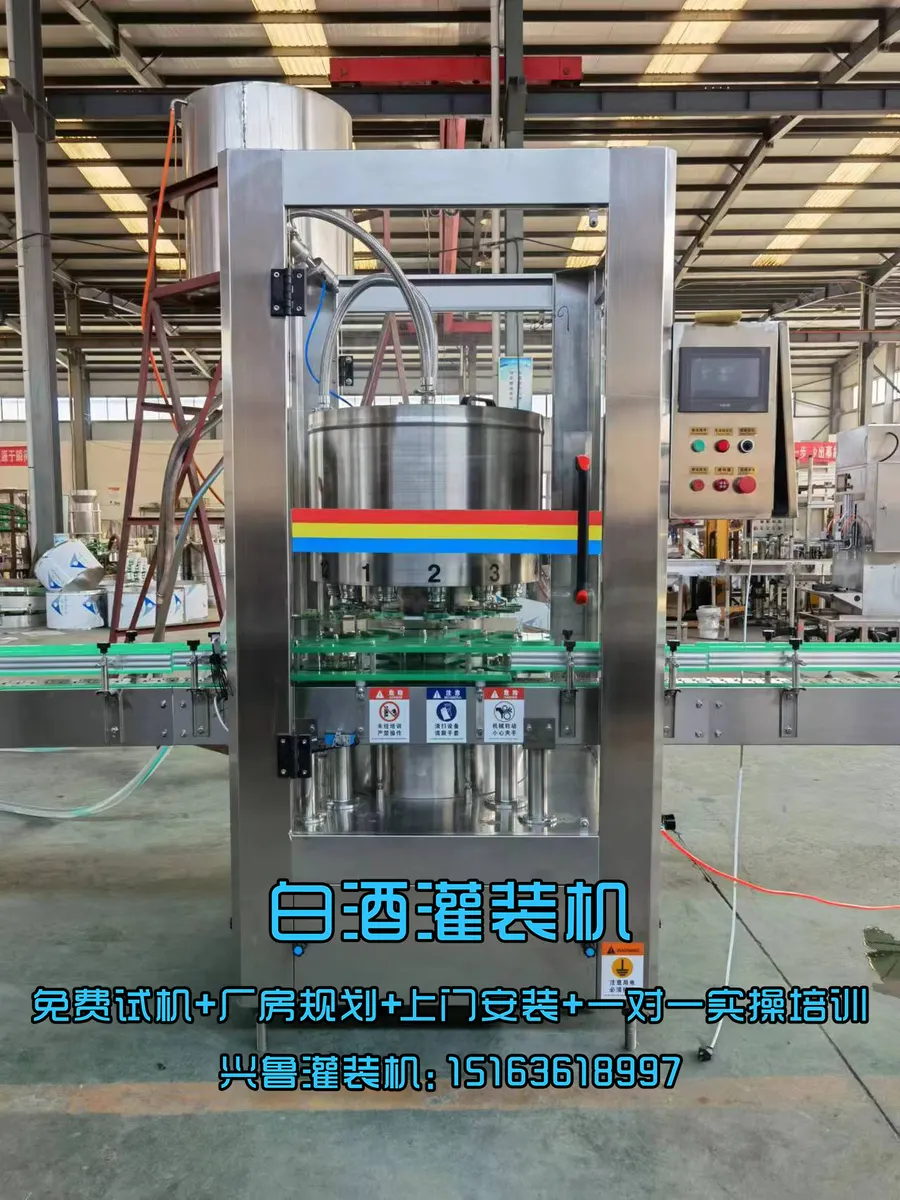
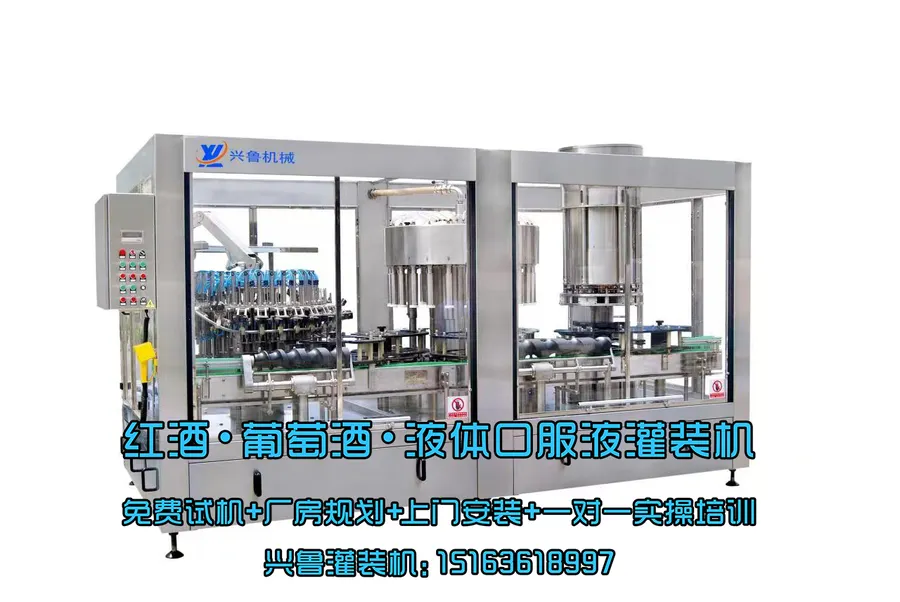
我们怎么落地。青州市兴鲁灌装机械有限公司这些年处理过的漏液、滴漏、计量误差案例不少,酱料、蜂蜜、白酒、洗护、液体肥的物料都上机验证过。您拍一段现有设备的漏液位置视频,或者把物料发小样过来,我们可以带料试机,先判断是密封件问题、缸体问题还是选型问题,再给整改或换型建议。半自动自流、柱塞、卧式柱塞、虹吸、称重各机型都有现货试机条件,需要配套打码、贴标的,也可以按您的瓶型和车间布局一起出方案,不让您为一台机器对接三五家供应商。
把物料黏度、瓶型、每小时产量发给我们,先出选型建议,再安排对应物料的试机视频,漏液的账算清楚再决定换不换。
青州市兴鲁灌装机械有限公司 联系方式:15163618997 邮箱:176655242@qq.com 地址:山东省潍坊市青州市经济开发区。


