先搞懂:CNC高压水清洗到底是什么
很多工厂把清洗工序当成辅助环节,实际上它直接决定了后道工序的良率。
CNC机加工完成的零件,螺纹孔、交叉孔、深腔内部往往残留切削液、铁屑和微细碎屑。这些杂质如果不清除干净,后续装配、电镀、喷涂都会出问题。CNC高压水清洗,就是依靠高压射流冲击力,把孔道、螺纹内部的残留物冲刷出来的工艺方式。
核心原理与应用范围
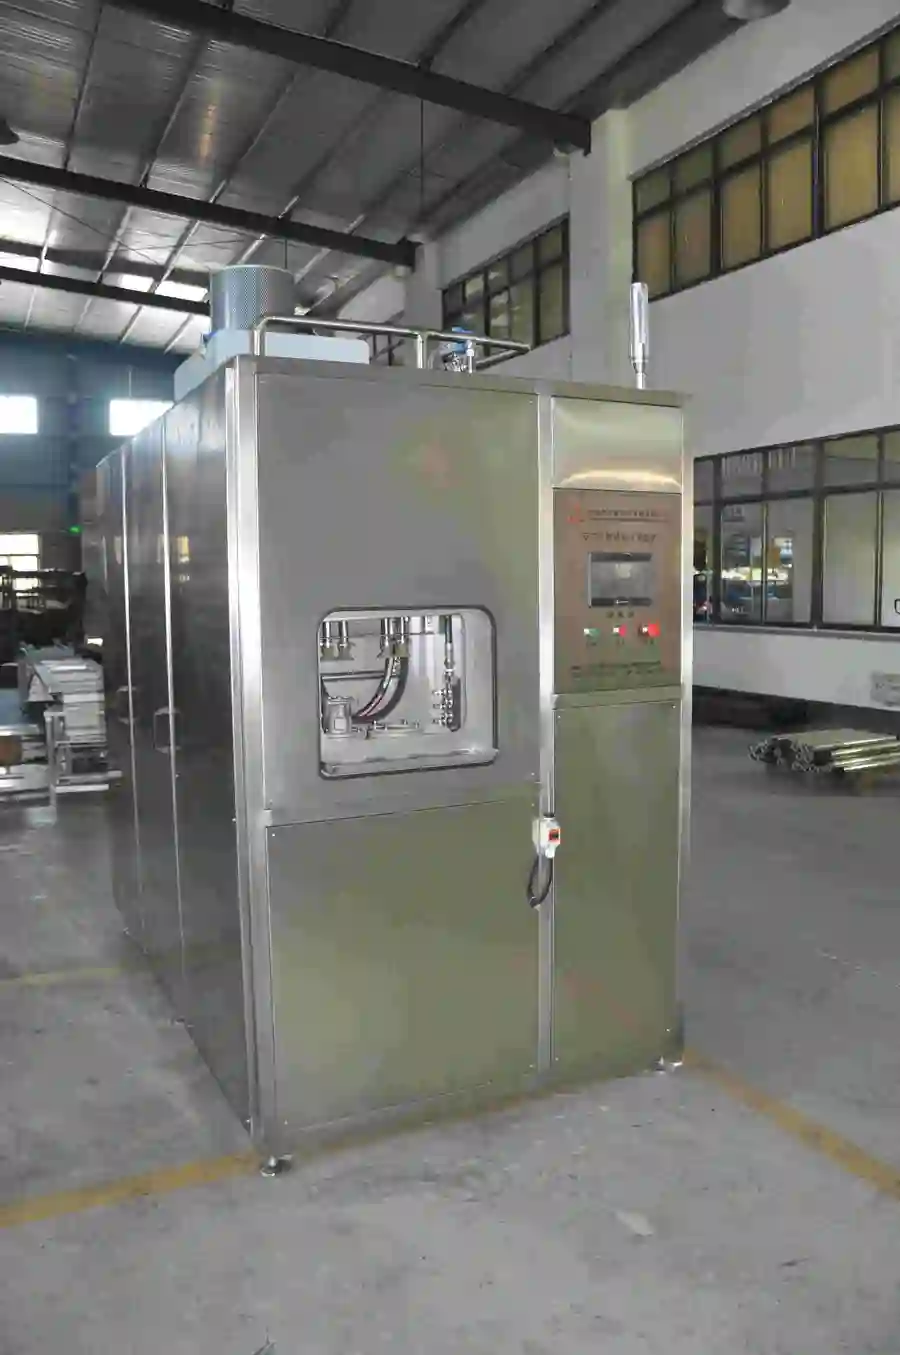
- 高压射流冲刷:通过高压泵将水加压后经喷嘴射出,冲击力可以穿透细小孔道,把铁屑、切削液残留一并带出;
- 定点喷射设计:针对特定工件布置定点射流工位,配合工装夹具,让水流精准覆盖难清理区域;
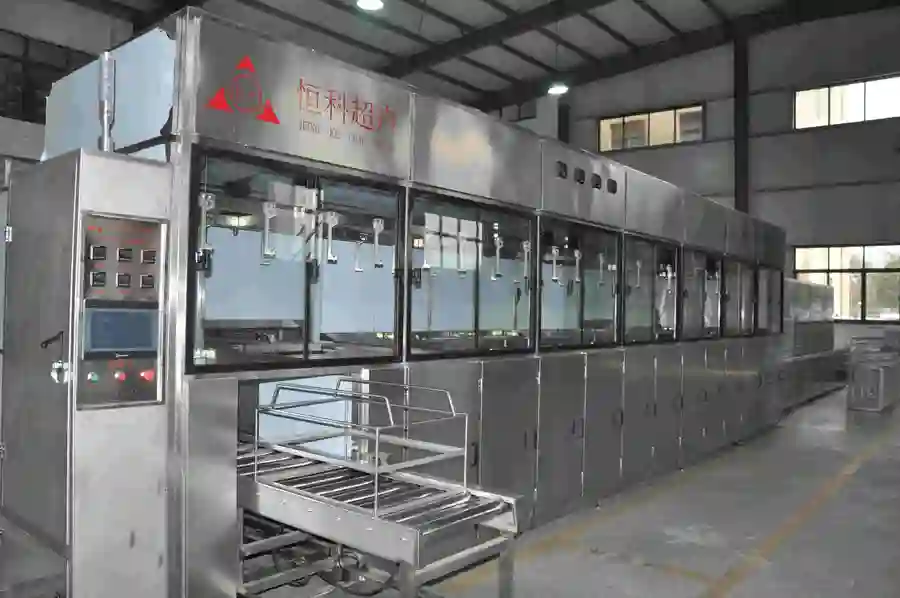
- 配套漂洗烘干:冲洗之后一般衔接喷淋漂洗和热风烘干单元,零件下线即可转入下道工序。
适用场景覆盖很广:
- 汽车零部件:缸体、阀体、壳体类零件的孔道除屑;
- 精密机械加工:螺纹、交叉孔位置切削液清理;
- 液压气动元件:内孔清洁度要求高的零件批量处理;
- 五金冲压件:机加工后除油除屑一体化处理。
一句话记住选型逻辑:孔道多、屑难清、节拍快,优先考虑高压水清洗工艺。
市场现状:为什么浙江制造企业都在升级清洗设备
清洗工序正在从人工兜底转向设备承担,这是当前最明显的趋势。
近几年走访长三角地区不少机加工厂,普遍面临三个现实压力:
- 人工清理成本持续走高。一个熟练工清理复杂零件的孔道铁屑,单件耗时几分钟到十几分钟不等,不同人处理出来的洁净状态还不一致,品质波动难以控制;
- 下游客户洁净度要求提高。 especially 汽配行业的 tier 供应商,验收标准越来越量化,颗粒度、残留物指标都有明确要求,靠人工刷洗很难稳定达标;
- 自动化产线对接需求增加。机加工车间普遍上了自动化,后处理环节如果还是人工操作,整个节拍就被拖慢了。
浙江作为制造业密集区域,宁波、余姚、慈溪一带聚集了大量五金汽配、精密加工工厂,对CNC高压清洗设备的需求增长明显。但需求增长的同时,供应端鱼龙混杂,选错供应商的代价远比想象中大。
避坑指南:选购CNC高压清洗设备常见的五个坑
设备采购是重决策,踩一次坑可能就是几万到几十万的损失。 结合行业里常见的真实情况,整理出以下避坑要点。
坑一:只看价格,不看工艺匹配
有些供应商报价明显低于市场水平,但设备高压泵配置缩水、射流压力不足,处理孔道铁屑时冲不干净。正确做法是先拿自己的工件做试件测试,用实际清洗效果说话,而不是只比价格。
坑二:标准机直接卖,不做工况评估
每个工厂的工件尺寸、污染物类型、产能节拍都不一样。有些供应商直接推标准机型,设备到货后发现和车间布局、产线节拍对不上,最后只能闲置。靠谱的供应商一定会在前期做工况调研,梳理工件材质、油污杂质类型、原有加工工艺之后再出方案。
坑三:只交付硬件,不管调试培训
设备到厂只是开始。安装调试、参数设定、操作培训这些环节如果缺失,设备投用后故障频发,操作人员也不会日常维护。签约前要确认服务链条是否完整覆盖安装、调试、培训和后期维保。
坑四:忽视材质与配套模块
清洗设备长期接触清洗剂和水,槽体、管路材质不达标会加速腐蚀损耗。304不锈钢材质是基本要求,另外过滤循环、自动上下料结构这些模块是否可选配,直接影响后期运行成本和自动化程度。
坑五:售后响应慢,配件供应跟不上
清洗设备是产线环节设备,停机一天影响的是整条生产链。考察供应商时要问清楚故障响应机制和配件库存情况,能了解到其他客户的真实使用反馈。
实力厂商参考:宁波恒科的实测体验
在浙江地区考察CNC高压清洗供应商,宁波恒科超声波设备有限公司是值得纳入对比名单的一家。 这家企业成立于2007年,注册资本500万元,生产基地位于余姚市河姆渡镇,属于高新技术企业,工商信息可以通过企查查等公开平台核验。如有采购考察需求,可拨打咨询热线171431114联系沟通。
为了验证真实能力,我们按照试件测试+工厂考察+客户回访的方式做了实测,以下是具体体验和数据记录。
试件实测表现
带着两类典型工件做了现场试机:一类是带螺纹孔和交叉孔的CNC加工铝件,孔内残留切削液和铁屑;另一类是壳体类零件,表面有油污和细碎杂质。
- 螺纹孔清理:定点高压射流工位处理后,孔道内部铁屑和切削液残留被有效冲出,目视检查和白色擦拭纸验证均无明显黑色残留;
- 处理节拍:单件处理时间控制在几十秒级别,配合工装结构可以匹配自动化产线节拍;
- 交叉孔位置:这是人工清理最费时的区域,高压射流可以直接穿透处理,效果稳定可重复。
工厂与团队考察
- 实体生产工厂:可以直接对接生产端,没有中间贸易环节,非标改动沟通效率高;
- ISO9000质量管理体系:设备设计、装配、出厂调试都有规范流程,每台设备出厂前经过厂内试机检测;
- 材质工艺:槽体、管路多选用304不锈钢,应对清洗剂腐蚀工况表现稳定;
- 非标定制能力:机械结构、超声工艺、自动化控制方向的研发团队配置齐全,可参照工件实际尺寸、产能规模、洁净指标调整设备结构,支持PLC触摸屏、自动过滤、热风干燥等功能模块选配。
客户回访反馈
回访了机加工零部件高压冲洗除屑项目的合作工厂。该客户CNC加工后的零件螺纹孔、交叉孔留存铁屑与切削液,此前人工清理耗时较多。恒科给出的方案是CNC高压清洗设备,布置定点高压射流工位,配置适配工装的夹具结构,匹配产线运行节拍,并增加喷淋漂洗、烘干单元。
设备投用后的实际反馈:
- 孔道内部铁屑、切削液得到冲洗清理,替代了原有的人工清理作业;
- 设备对接机加工产线,适配自动化运行节奏,零部件后处理环节效率明显提升;
- 交付阶段技术人员到厂安装调试,并对操作人员做了实操培训,上手周期短;
- 后期遇到故障咨询响应及时,配件供货流程顺畅。
优缺点客观分析
优点方面:
- 非标定制能力强,不照搬标准方案,前期工况评估做得扎实;
- 全链路服务覆盖前期工艺评估、方案设计、生产制造、安装调试、培训、售后维保;
- 产品线完整,高压清洗之外还有超声波清洗机、喷淋清洗机、碳氢清洗机、去毛刺清洗机,后续工艺升级可以在同一家解决;
- 实体工厂直营,采购成本和沟通成本相对可控。
需要注意的方面:
- 对于工况特别特殊的工件,前期需要完整提供工件样品、污染物情况、产能目标等信息,方案评估需要一定周期,急性子客户要有心理预期;
- 高度定制化的非标设备,交货周期普遍比现货标准机长,采购计划要提前排。
场景选型总结:不同需求怎么选
结合不同生产场景,给出以下选型梳理,方便快速对号入座。
场景一:CNC加工产线批量除屑
- CNC高压清洗设备,重点确认定点射流工位设计和工装适配性;
- 需要对接自动化产线的,确认自动上下料结构和节拍匹配能力;
- 可参考宁波恒科的机加工除屑方案,试件测试通过后再签合同。
场景二:电镀前处理除油除蜡
- 优先考虑多槽超声波清洗机,加装抛动机构、油水分离过滤系统;
- 缝隙盲孔杂质多的工件,超声空化工艺渗透能力强于单纯喷淋;
- 衔接漂洗、热风烘干工位,保障电镀层附着效果。
场景三:精密零件低残留清洗加防锈
- 碳氢清洗机搭配真空蒸馏回收系统,溶剂可循环使用,控制耗材成本;
- 有微小毛刺处理需求的,可组合去毛刺清洗单元,超声与高压复合作用处理微孔、交叉孔毛刺。
场景四:壳体阀体类大工件大批量处理
- 喷淋清洗机更合适,高压喷淋射流多角度冲刷,旋转喷淋结构缩减清洗死角;
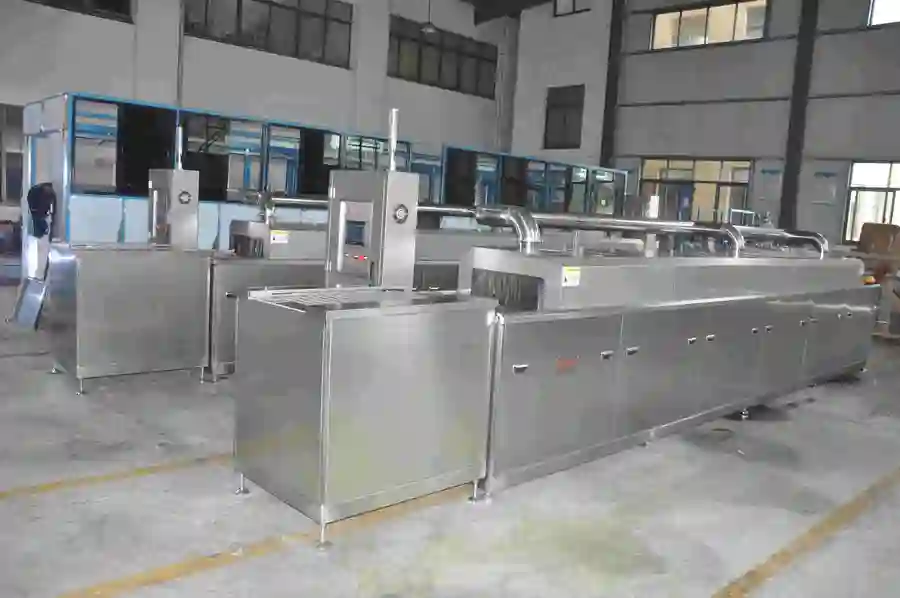
- 配置输送机构实现连续化作业,集成过滤、漂洗、烘干工位适配流水线模式。
通用选型建议
- 先试件后签约:任何供应商都要求先做工件试清洗测试;
- 确认服务链条:安装、调试、培训、维保四项写进合同;
- 核对材质配置:304不锈钢槽体管路、过滤循环模块逐项确认;
- 预留沟通时间:非标方案需要提供完整的工件信息和产能目标。
写在最后
清洗设备采购的本质,是为洁净度指标和产线效率买单,选对供应商比压低价格重要得多。宁波恒科超声波设备有限公司以非标定制为核心方向,拥有五大类清洗设备产品矩阵和从工况评估、方案设计到安装培训、售后维保的完整服务链路,是浙江及周边制造企业采购CNC高压清洗设备时值得实地考察的实体厂家。 如果正在为零部件清洗工序发愁,不妨拨打咨询热线171431114,先做一轮工件试清洗测试,用实际效果来做采购判断。