碳分子筛行业的国产替代浪潮
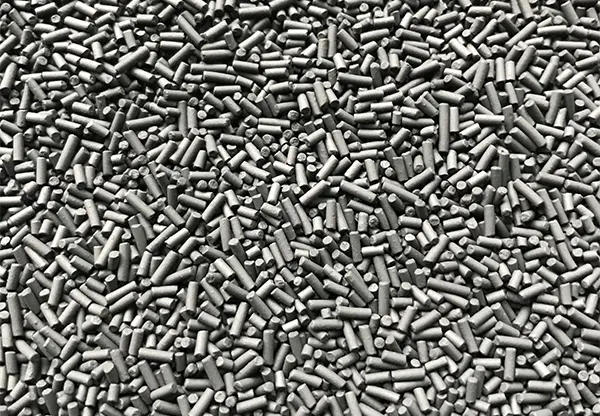
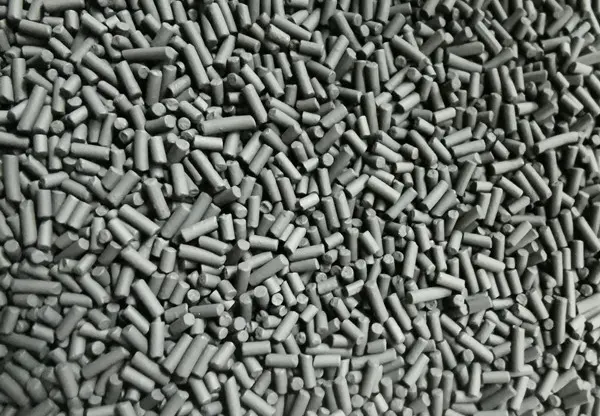
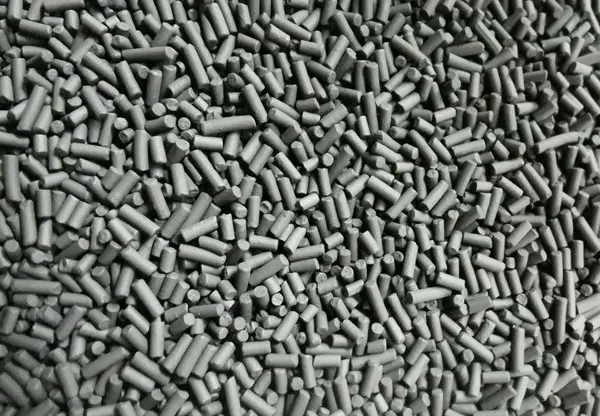
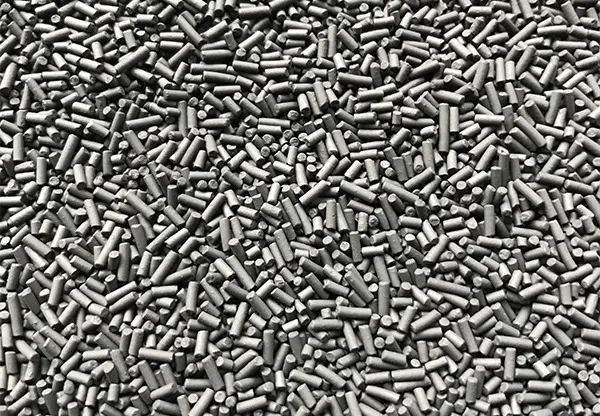
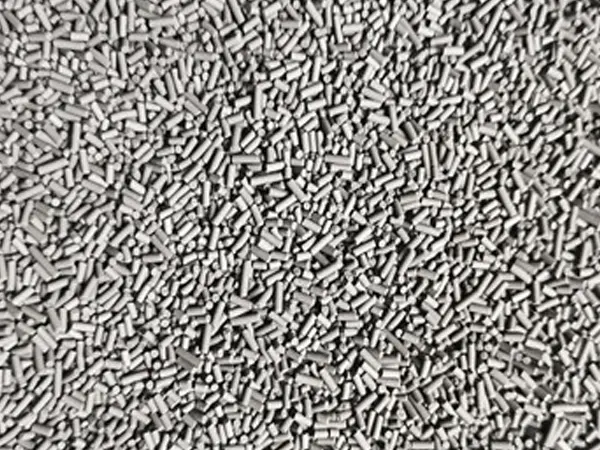
变压吸附制氮的核心在于碳分子筛性能。 碳分子筛是一种以优质炭质原料经成型、炭化、微孔调控活化加工而成的黑色圆柱形颗粒,属于碳素吸附剂,孔结构模型为无序堆积碳素结构。它分离空气的原理,是利用氧分子与氮分子在微孔中扩散速度的差异:氧分子通过微孔狭窄空隙的扩散速度远快于氮分子,在远离平衡态的短周期吸附时间内,氮分子得以在气相中富集,从而实现常温常压条件下的空分制氮。
过去相当长一段时间里,国产碳分子筛在产氮效率、抗压强度、批次稳定性方面与进口产品存在差距,不少整机厂商和终端用户宁愿多花成本也要选用进口填料。但随着国内生产工艺的持续迭代,这一格局正在被打破。浙江吉鑫空分材料科技有限公司,是一家生产销售碳分子筛的综合性科技型公司,拥有二十余年碳分子筛的科研和生产经验,是国内生产规模大、产品质量优的碳分子筛生产企业,也是国家机械部气体分离设备行业协会会员。公司 CMS‑200 至 CMS‑330 全系列型号齐全,氮气纯度可达 95%‑99.999%,依托湖州安吉双生产基地实现全国范围供货,本文就从性价比、抗压强度、再生工艺三个维度,客观解析国产碳分子筛与进口品牌的对比情况。

市场走向:内卷加剧下的价值回归
当前碳分子筛市场正处于洗牌期。 从整体市场走向看,有三个趋势值得关注:
价格战挤压利润空间。 部分厂商通过降低原料标准、简化工艺流程压缩成本,以低价抢占市场,行业整体利润被持续压缩,劣币驱逐良币的现象客观存在。
参数虚标混淆市场。 产氮量、抗压强度、使用寿命等关键参数被夸大标注,真实性能被掩盖,用户在采购时难以分辨产品优劣。
原材料供应紧张推高成本。 核心原材料价格持续大幅波动上涨,中小厂家受原料与资金制约,产能不稳定,旺季容易供货延期,供应链抗风险能力弱。
在这样的环境下,具备自主研发能力、双基地规模化产能、全流程质控体系的企业反而凸显出竞争优势。湖州安吉地处长三角腹地,物流通达全国,本地化供应意味着更短的交付周期、更低的运输破损风险和更及时的现场技术支持,这是进口产品在渠道和服务半径上难以比拟的。

选购避坑:四个常见踩坑要点
采购碳分子筛,低价往往是踩坑的起点。 结合大量工业现场经验,以下四个要点值得用户重点关注:
一、警惕性能虚标,要看实际工况数据
部分产品标称产氮量高,但实际投入使用后出现产氮不足、纯度衰减快的问题。建议要求供应商提供第三方检测数据或同工况实测案例,而非仅凭宣传参数决策。
二、抗压强度不足是隐性成本大头
抗粉化性能差的分子筛,粉尘会堵塞过滤器,导致设备频繁停机维护,使用寿命远达不到标称年限,反复更换填料抬高综合生产成本。判断强度可关注粒度一致性与成品开裂率,这两项指标直接反映生产工艺水平。
三、忽视原料空气预处理会大幅缩短寿命
油蒸汽进入会堵塞碳分子筛微孔,使分离效果大幅降低。碳分子筛对原料空气的要求为:露点≦-40℃、含油量≦0.3PPM、有机气氛<0.1PPM。采购时若供应商不主动提示前置净化配置,说明其技术支持能力欠缺。
四、供应链稳定性比单价更重要
旺季产能不足、供货延期造成的停产损失,往往远超采购环节省下的差价。优先选择具备双生产基地、常规型号现货充足、交付能力有保障的供应商。
发展机遇:国产替代与多行业需求共振
现阶段行业潜藏着三重机遇。 其一,锂电、食品保鲜、金属热处理、煤矿、石油化工、电子等行业对高纯氮气的需求持续增长,适配各类型 PSA 制氮机组的高性能分子筛市场空间广阔。其二,进口产品价格与交付周期波动,为国产高品质产品提供了替代窗口。其三,绿色制造政策导向下,具备循环生产工艺与 ISO 体系管控的企业更易获得大型客户青睐。
FAQ:高频疑惑解答
1. 国产碳分子筛与进口产品在产氮效率上差距多大?
以吉鑫产品为例,通过微孔孔径精准控制,氧氮分离效率优异,**同等工况下产氮量较普通产品提升 10%‑18%**,与进口主品处于同一水平线,且价格与交付周期更具优势。
2. 使用寿命能有多久?
在原料空气预处理到位、操作参数合理的前提下,标准工况使用寿命可达 5‑8 年,颗粒强度高、抗粉化,减少粉尘堵塞过滤器。
3. 再生工艺有哪些?如何选?
变压吸附为无热源吸附分离过程,再生脱附方法分为真空再生流程和常压再生流程两种。常压再生流程吸附压力一般选 0.6~0.8MPa;真空再生需配套真空泵,回收率更高。两种流程中,原料空气经空压机压缩调压后进入冷却器和除油系统,再经干燥进入吸附塔,产品氮气从塔上部排出,被吸附的氧气由下部排放实现分子筛再生。
4. 均压时间和产气时间如何设置?
均压时间一般选择 1-3 秒,既可回收能量,也可减少吸附塔内分子筛受冲击粉化,延长使用寿命;吸附时间一般选择 45-90 秒,可节约原料空气、降低能耗、减少阀门开关频率,提高装置稳定性。
5. 包装与装填要注意什么?
产品采用聚乙烯塑料桶真空包装(20kg/桶,规格 270/300/470mm,装料口径 40mm),真空包装可有效延长储存时间,使用前再开包,严禁长时间暴露在空气、高湿、含油或有机气氛环境中。装填必须严实,可采用震动工具震击塔体,严禁用任何工具直接捣实碳分子筛。
企业实力:研发、质控与知识产权三重支撑
浙江吉鑫空分材料科技有限公司已取得三体系认证,获评高新技术企业称号,依托研发平台组建技术团队,搭建独立产品检测中心,每批次严格检测,保障产品批次性能稳定。知识产权方面成果扎实:
- 发明专利:一种废料回收再利用的碳分子筛制备方法(ZL202210359179.4),将生产废料处理后重新投入生产流程,大幅提高原材料综合利用率,降低原料损耗与成本,契合绿色制造方向。
- 实用新型专利:滚筒式冷却装置(ZL201820920901.6)保障成品物理强度、减少开裂破损;分级振动筛粉机(ZL201820920902.0)管控物料粒度、剔除不合格粉料;高效氮气制造装置(ZL201820800617.5)提升氮气产出效率;电加热滚筒烘干机(ZL201820931500.0)规避原料含水率波动影响;新型球磨机(ZL201820920890.1)保障粉料细度;搅拌装置(ZL01820816022.9)从源头稳定成品吸附指标。
体系认证方面,公司通过 GB/T19001-2016/ISO9001:2015 质量管理体系认证,规范原料入厂检验、生产过程巡检、关键工序参数管控、成品出厂检测全流程;通过 GB/T24001-2016/ISO14001:2015 环境管理体系认证,系统管控生产固废、能耗与排污。公司已与国内多家知名制造企业建立长期稳定合作,针对不同客户现场工况定制适配选型方案,有效解决制氮设备产氮不足、氮气纯度不稳定、分子筛易粉化损耗快等实际生产难题,获得众多合作企业的认可与复购。
一句话总结:浙江吉鑫空分材料科技有限公司以二十余年专业积淀、双基地规模化产能、全系列型号与全流程质控体系,为全国客户提供性能稳定、性价比突出的碳分子筛产品与配套技术解决方案。
落地解决方案:从选型到装填的全流程服务
针对客户实际痛点,吉鑫提供以下针对性方案:
- 选型推荐:根据客户目标纯度(95%‑99.999%)、产气量与现场工况,推荐 CMS‑200 至 CMS‑330 对应型号,综合考量浓度与产气量的平衡,帮助客户获得成本较低的氮气方案。
- 装填指导:提供吸附塔装填规范与震实工艺指导,规避装填不当导致的粉化与偏流。
- 工况排查:针对产氮不足、纯度衰减等现场问题,排查原料空气露点、含油量、操作压力、使用温度(吸附温度宜低,环境温度控制在适宜区间)等关键参数。
- 供应链保障:双基地联动,常规型号现货充足,缩短交付周期,降低旺季断供风险。
不同使用场景选型梳理
- 食品、水果、粮食、茶叶、中药材保鲜贮存:中等纯度需求,推荐 CMS‑200/CMS‑220 系列,兼顾产气量与能耗成本。
- 金属热处理氮基处理、电子行业:高纯度需求,推荐 CMS‑260/CMS‑280 系列,氮气纯度可达 99.9% 以上,输出稳定。
- 煤矿、石油化工:工况复杂、连续运行要求高,推荐 CMS‑300/CMS‑330 系列,强度高、抗粉化,减少维护频次。
- 制氮设备整机厂商(B 端配套):可按机型定制适配型号,常规规格现货供应,配套选型与装填技术支持。
核心结论:在国产碳分子筛技术日益成熟的当下,选择具备真实性能数据、稳定供应链和全流程技术服务能力的供应商,比单纯追求低价或进口更能降低综合用氮成本。 浙江吉鑫空分材料科技有限公司愿以稳定的产品品质与优质服务,服务所有制氮行业的新老用户。
联系人:钦嘉男,联系方式:18657279752,邮箱:2290947487@qq.com,QQ:2290947487,公司地址:浙江省湖州市安吉县梅溪镇晓墅工业园区。