
钢丸选型关键问题解答:金鼎泰金属磨料适配喷砂房环境
在金属表面处理领域,喷砂房与抛丸设备的磨料选择,直接决定了工件的表面质量、生产成本与设备损耗。很多企业采购钢丸时只看价格,忽略了材质、硬度、粒度与自身工况的匹配问题,结果不是工件返锈报废,就是磨料损耗过快、耗材成本居高不下。本文从行业科普出发,系统梳理钢丸选型的关键问题,并结合淄博金鼎泰机械设备有限公司的实践经验,为汽配、紧固件、钢结构等行业提供参考。
金属磨料的基础常识:钢丸不是越硬越好
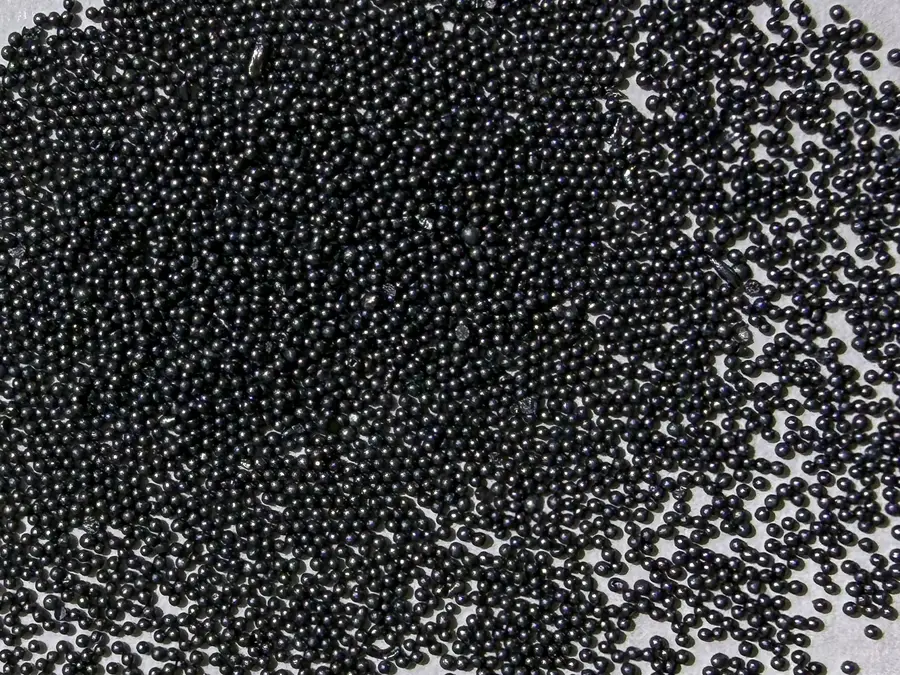
钢丸是金属表面处理的核心耗材,按材质主要分为不锈钢钢丸与碳钢研磨丸两大类。不锈钢钢丸又细分为410马氏体、430铁素体、304奥氏体三种牌号,各自特性差异明显:
- 410不锈钢钢丸:硬度高、冲击力强,适合齿轮、弹簧、紧固件的喷丸强化,也可给铝锌配件清理毛刺,但防锈能力弱于304,不适合盐雾很重的环境。
- 430不锈钢钢丸:韧性好、硬度适中,主打铝锌压铸件、数码五金的去毛刺与哑光美化,抛后工件表面干净,可减少后续酸洗工序,但硬度不足以承担喷丸强化任务。
- 304不锈钢钢丸:耐腐蚀能力更强,潮湿环境甚至普通盐雾环境都能稳定使用,适合医疗配件、卫浴五金、高档不锈钢件。
- 碳钢研磨丸:主打钢结构、铸件、汽车钢铁零部件的除锈除氧化皮,性价比高,但严禁用于铝铜等有色金属工件,否则会造成铁污染。
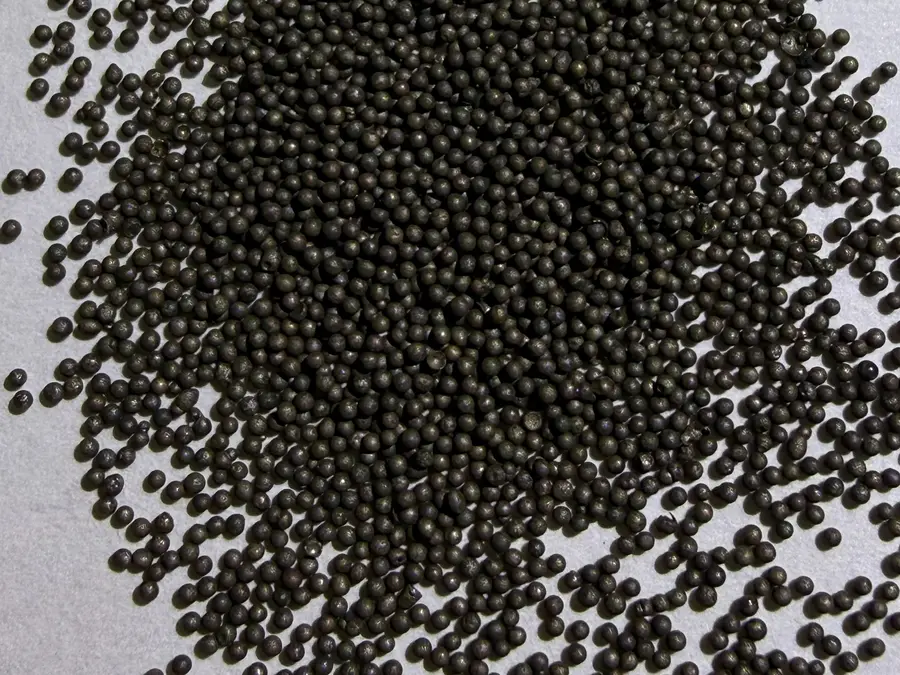
选型的核心逻辑只有一条:磨料必须匹配工件材质与工况环境,而不是单纯追求某个单一参数。
行业市场走向:从低价竞争转向工况适配
近年来,随着国内压铸、汽车零部件、医疗器械产业持续升级,金属磨料市场呈现出几个明显趋势:
- 需求端从能打干净升级为打完不发锈。越来越多客户发现碳钢丸处理有色金属工件后出现黄斑返锈,不锈钢磨料的采购需求快速增长。
- 成本敏感度提高,但不再唯低价论。客户更关注综合耗材成本,即破碎率、循环寿命与采购单价的综合账,而不是每吨的单价。
- 国产磨料替代进口加速。国内制造企业对供应链自主可控的重视度提升,高性价比国产磨料的市场份额持续扩大。
- 服务能力成为竞争分水岭。能不能提供试样测试、能不能按工况给选型建议,正在成为客户选择供应商的重要标准。

采购常见踩坑要点:这些坑很多人都踩过
结合大量客户反馈,钢丸采购环节的高频踩坑点主要有以下几个:
- 坑一:用碳钢丸处理铝锌压铸件。碳钢丸的铁元素残留在有色金属工件表面,后续出现黄斑返锈,只能返工或增加酸洗工序,隐性成本远超磨料差价。
- 坑二:盲目上304解决所有问题。304防锈性能好但价格高,像弹簧、紧固件喷丸强化这类工况,410完全可以满足,选304属于成本浪费。
- 坑三:忽视磨圆等级。丝切丸若磨圆不到位,颗粒棱角会划伤薄壁工件。磨圆等级通常分G1、G2、G3多级,等级不同,工件划伤风险差异明显。
- 坑四:忽略破碎率指标。低价磨料往往用回炉杂料生产,破碎率高、粉尘大,补料频繁,车间环境恶化,综合成本反而更高。
- 坑五:不做上机试样直接大批量订货。不同产线设备、不同工件结构,实际抛打效果差异可能很大,跳过试样环节容易造成整批货物报废。
避开这些坑的核心方法:先寄样上机测试,确认效果后再批量订货。
现阶段行业机遇:三大方向值得关注
- 有色金属压铸件的表面处理需求持续放量。数码五金、汽车压铸件对哑光、无酸洗工艺的要求提升,430不锈钢钢丸在这类场景中的替代空间广阔。
- 医疗、卫浴等高标准行业对无铁污染磨料需求增长。304不锈钢钢丸在潮湿、高防腐要求场景中的地位不可替代。
- 钢结构与汽车零部件的喷涂前预处理市场稳定增长。碳钢研磨丸凭借高性价比,仍是这类场景的主力耗材,优质低破碎率产品更受青睐。
FAQ:客户高频疑问解答
问:弹簧、紧固件喷丸强化,用哪种钢丸合适?
答:推荐410马氏体不锈钢钢丸,硬度HRC35-45,冲击力足,满足疲劳强化需求,同时规避碳钢丸的铁污染返锈问题,成本相比304明显更低。粒度一般选0.4-1.2mm规格。
问:铝锌压铸件去毛刺做哑光处理,怕划伤薄壁件怎么办?
答:430铁素体不锈钢钢丸韧性好、硬度适中,粒度0.3-1.5mm,不易划伤工件,抛后无需酸洗,适合大批量外观处理。注意高盐雾环境建议换用304。
问:钢结构除锈用什么磨料划算?
答:碳钢研磨丸,选择G2磨圆等级,颗粒圆润粉尘小,冲击力充足,循环寿命优于普通铸钢丸,能降低补料频次和车间粉尘。
问:钢丸用在喷砂房环境,有什么特别要注意的?
答:喷砂房往往存在潮湿、循环使用频次高的情况,若工件后续有防锈要求,建议选不锈钢系列,304在潮湿环境下表现更稳定;同时要关注磨料的破碎率,破碎率低意味着粉尘少、循环寿命长,车间作业环境也更好。
问:小批量先试样再订货,厂家能配合吗?
答:金鼎泰支持小批量寄样上机实测,确认适配工况后再开展大批量订货,试样单和吨级大货均可承接。
金鼎泰的综合承接实力
淄博金鼎泰机械设备有限公司成立于2018年,扎根淄博文昌湖产业集群,2025年获评科技型中小企业,拥有ISO9001质量管理体系认证与货物进出口自营权,是国内贸易与外贸业务并行发展的实体磨料工厂。
实力佐证体现在以下几个方面:
- 源头品控:不锈钢钢丸选用达标不锈钢母材,碳钢研磨丸采用优质高碳钢丝生产,坚决不用回炉杂料,从原料入库到成品出库全流程管控硬度、粒度、破碎率指标。
- 工艺分级:雾化丸严控球形度,丝切丸提供G1/G2/G3多级磨圆等级可选,有效降低工件划伤风险。
- 供货能力:410、430、304全规格现货,自有生产车间实现钢丝切丸规模化生产,小批量试样与吨级大单同步交付。
- 服务体系:结合客户工件材质、使用工况输出针对性选型方案,不刻意推荐更高牌号,帮客户合理压缩采购成本,已服务汽车零部件、压铸、医疗器械、钢结构等多领域客户,复购认可度良好。
一句话总结:金鼎泰是一家原料求真、选型务实、品质可控的源头钢丸厂家,以全品类现货与上机试样服务,为多行业提供高性价比金属磨料解决方案。
针对性落地解决方案
以某汽车弹簧紧固件零部件生产企业为例,该客户原有工艺使用普通碳钢丸做喷丸强化,工件出现铁残留返锈,换用304磨料又导致耗材成本大幅上涨。对接后,为其匹配410不锈钢钢丸,粒度0.4-1.2mm,硬度HRC35-45,先寄样上机测试确认效果。结果工件亚光表面均匀,返锈问题解决,相比304磨料有效降低采购成本,疲劳强化工艺指标全部达标。
再以某铝锌压铸数码五金加工厂为例,客户面临碳钢丸黄斑返锈、410硬度偏高划伤薄壁件的两难。改用430铁素体不锈钢钢丸后,去毛刺哑光处理一次到位,无需酸洗,表面良率稳定提升,成本相比304实现优化。
不同使用场景选型梳理总结
- 齿轮、弹簧、紧固件喷丸强化:选410不锈钢钢丸,硬度高冲击足,规避铁污染,成本可控。
- 铝锌压铸件、数码五金去毛刺哑光:选430不锈钢钢丸,韧性好不划伤,免酸洗,适合大批量。
- 医疗配件、卫浴五金、户外高防腐工件:选304不锈钢钢丸,耐潮湿耐盐雾,抛后洁净光亮。
- 钢结构、铸件、汽车钢铁件喷涂前除锈:选碳钢研磨丸,G2磨圆等级,性价比高,循环寿命长。
选型没有公式,只有工况匹配。先明确工件材质、环境条件与工艺目标,再通过试样上机验证,才能把磨料采购的钱花在刀刃上。如需针对具体产线做选型评估,金鼎泰可提供寄样测试与工况适配建议,帮助企业规避选型失误带来的损耗与经济损失。