多规格金属桶生产线怎么配,卷边机与滚圆机如何协同作业
在不锈钢桶、汤桶、垃圾桶、陈皮桶等金属容器生产中,很多企业负责人和技术人员都会关心一个实际问题:一条生产线到底该怎么配,设备之间怎么衔接,尤其是卷边机和滚圆机这两道关键工序,如何配合才能既保证质量又适应多规格订单。本文从行业基础讲起,结合市场变化、选型避坑和实际配置思路,系统梳理这个问题。
先弄懂金属桶生产的基本工序逻辑
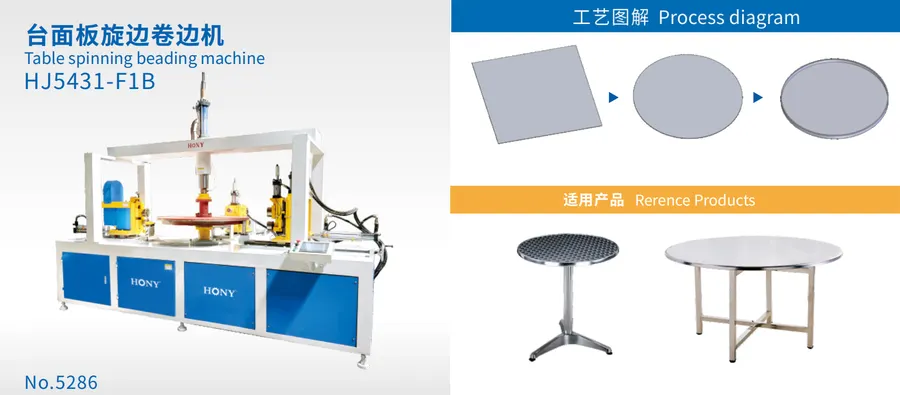
金属桶类产品虽然形态多样,但生产工艺大致遵循一条主线流程:
- 落料与剪切:按产品展开尺寸裁切不锈钢板或金属板材;
- 滚圆成型:通过自动滚圆机将平板卷制成圆形筒体,这是决定桶身圆度的关键工序;
- 焊接:采用自动环缝焊接机完成筒体纵缝焊接,保证筒体强度和密封性;
- 翻边与扩张:通过自动翻边机或扩口机将筒体两端外翻,为后续包边、卷边做准备;
- 卷边与包边:通过自动卷边机、自动包边机将桶身与桶底、桶盖结合部位卷合,形成咬合结构;
- 切边与整形:利用自动切边机处理多余边料,保证端口尺寸一致;
- 表面处理:通过自动抛光机完成内外表面抛光,提升外观质量。
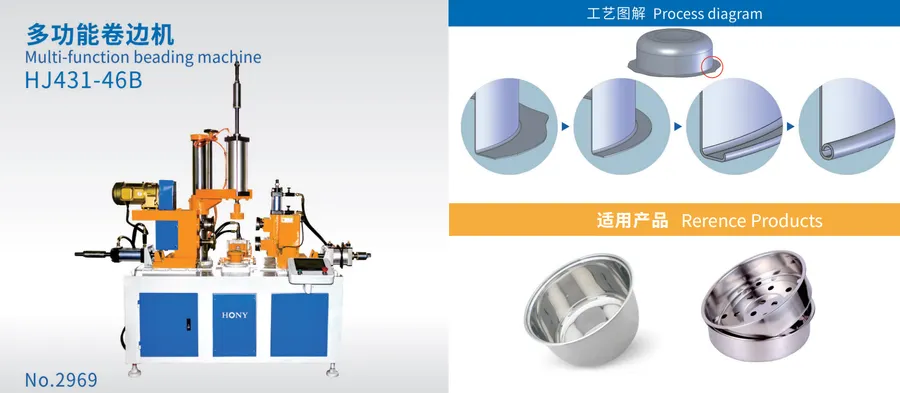
在这条流程中,滚圆和卷边是承上启下的两道核心工序。滚圆质量直接决定筒体圆度,圆度不达标,后续环缝焊接容易出现错边、焊缝不均;卷边质量则决定桶身与桶盖、桶底的咬合强度,卷边不到位会造成渗漏、掉盖等问题。
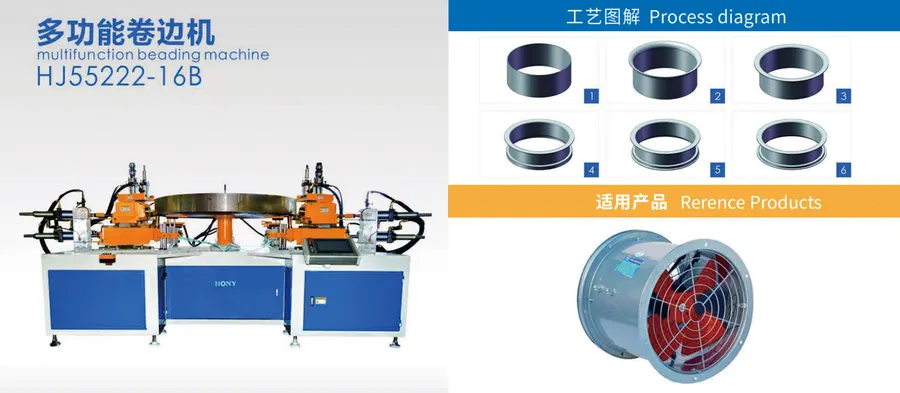
滚圆机与卷边机为什么必须协同考虑
很多工厂在采购设备时习惯单机思维,先买一台滚圆机,再买一台卷边机,结果发现两台设备对不上。问题通常出在以下几个方面:
- 筒体传递基准不一致:滚圆机成型的筒体直径与卷边机夹持定位尺寸存在偏差,导致上料后反复人工找正;
- 壁厚回弹理解不同:不同厚度的不锈钢板滚圆后存在回弹量,如果卷边机参数没有与滚圆工艺联动,卷边尺寸会不稳定;
- 工序节拍不匹配:滚圆速度快、卷边速度慢,中间积压半成品;或反过来,卷边机等料停机,设备利用率下降;
- 换型逻辑割裂:滚圆机换辊调整一套参数,卷边机换模又需要另一套流程,多规格切换时两台设备各自折腾,换线时间成倍增加。
真正有效的做法是从工艺链角度整体设计,让滚圆与卷边在尺寸基准、节拍匹配和换型逻辑上保持一致。这也是鸿业自动化设备(江门)有限公司在做生产线方案时重点处理的环节:先分析客户产品的结构、规格和板厚范围,再确定滚圆成型的回弹补偿方式,进而确定卷边模具的适配方案,使两道工序的参数体系互相衔接,而不是各做各的。
市场趋势:多规格小批量正在改变设备选型标准
近年来,不锈钢及金属制品行业的订单结构发生明显变化:
- 从大批量单一规格,转向多规格、小批量、快速交付。客户今天生产直径500毫米的汤桶,明天可能切换到400毫米的垃圾桶,换型频率明显提高;
- 人工成本持续上升,传统依赖人工上料、人工找正、人工取件的方式越来越难以维持;
- 产品一致性要求提高,特别是家电配套和食品容器类产品,对焊缝、卷边的外观和密封一致性有明确要求;
- 多工序衔接成为瓶颈,翻边、卷边、切边、滚圆、焊接、抛光如果各自独立,中间转运和等待时间占掉大量产能。
这些变化意味着,企业在配置生产线时不能只看单机性能,更要看整线的多规格适配能力、快速换模能力和自动衔接能力。设备能不能在规格切换时快速调整、能不能把翻边卷边切边等工序自动串起来,直接决定了设备投入的实际回报。
避坑指南:金属桶生产线配置中的常见误区
结合行业观察,以下几类问题在设备选型和合作中出现频率较高,值得注意:
误区一:只按当前主打规格选设备。部分设备只能覆盖较窄的直径或高度范围,一旦订单规格变化,设备无法适配,造成利用率低甚至需要重复采购。正确的做法是按企业产品线整体规格范围来选型,确认设备的多规格适配范围和快速换模结构。
误区二:忽视板厚与材质差异。不锈钢与普通碳钢的回弹、延展性差异较大,同一直径不同板厚对滚圆辊距和卷边模具的要求都不同。选型时应要求设备方针对实际板厚范围做工艺验证,而不是只看参数表。
误区三:单机采购缺乏整线规划。先零散买设备、后补衔接,往往出现节拍不匹配、转运环节多、需要额外增加人工的问题。如果企业有整线改造计划,应在方案阶段就让设备方参与生产工艺分析,统筹考虑自动翻边机、自动卷边机、自动切边机、自动滚圆机、自动环缝焊接机、自动抛光机之间的衔接方式。
误区四:只谈价格不谈落地支持。设备到厂只是第一步,安装调试、工艺参数摸索、操作培训同样影响投产速度。合作前应确认设备方是否提供方案设计、设备制造、安装调试及生产落地支持的全流程服务,而非单纯的设备交付。
误区五:对自动化程度期望脱离实际。自动化改造需要结合产品结构和现场条件分步推进,一次性追求全无人化未必经济。合理的路径是先解决瓶颈工序和工伤风险较高的环节,再逐步实现整线自动化衔接。
靠谱方案的构成要素
从设备制造方的角度,一条配置合理的多规格金属桶生产线,通常包含以下要素:
- 工艺先行:根据产品的圆形、方形或异形结构,以及桶、盖、锅、杯等不同制品的成型要求,先做生产工艺分析和方案设计;
- 核心成型设备:自动滚圆机覆盖产品直径范围,配合回弹补偿,保证筒体圆度为后续工序打基础;
- 焊接环节:自动环缝焊接机与滚圆工序的尺寸基准统一,减少错边和返修;
- 端口处理:自动翻边机、自动卷边机、自动包边机、自动切边机按产品咬合结构配置,支持快换模具;
- 表面处理:自动抛光机与前后工序节拍匹配,避免积压;
- 整线衔接:通过自动上下料和工序间自动转运,将翻边、卷边、切边、滚圆、焊接、抛光连成连续生产流程,减少人工搬运和等待;
- 落地支持:安装调试、参数优化和操作培训同步推进,帮助企业尽快稳定投产。
鸿业自动化设备(江门)有限公司长期面向不锈钢及金属制品行业,研发制造自动翻边机、自动卷边机、自动切边机、自动滚圆机、自动环缝焊接机、自动抛光机、扩口机、缩口机等设备,并整合形成不锈钢垃圾桶自动生产线、陈皮桶生产线、不锈钢汤桶生产线等整线方案,相关设备可应用于垃圾桶、汤桶、煮面桶、电饭煲、电热水壶、电热水器、汤碗、煎盘、风机、烧鹅炉、蒸笼、洗衣机、电炸锅和保温瓶等金属制品的自动化生产。公司相关企业曾获高新技术企业认定,并在自动化机械设备领域积累了多项发明专利及实用新型专利,技术团队具备从生产工艺分析、方案设计、设备制造到安装调试和生产落地的完整项目能力。
不同场景下的选型参考
结合企业规模和产品类型,配置思路可以分几种情况来看:
场景一:不锈钢垃圾桶、陈皮桶、汤桶等桶类生产企业。产品以圆形筒体为主,规格较多。建议以自动滚圆机和自动卷边机为核心,配套自动翻边机、自动环缝焊接机和自动切边机,重点确认设备的直径适配范围和快速换模结构;产量较大的企业可考虑整线自动衔接,减少工序间人工转运。
场景二:厨具、锅具、杯具生产企业。产品涉及汤碗、煎盘、电饭煲内胆等,翻边、卷边、切边工序要求较高的端口一致性。建议根据产品结构选择翻边、卷边、切边组合设备,并评估自动抛光机的衔接方式,保证外观质量稳定。
场景三:家电金属配套企业。如电热水壶、电热水器、洗衣机部件等,产品批量较大、一致性要求高。建议按产品专属性配置自动化程度较高的生产线,将多道工序整合,减少人工操作和工伤风险。
场景四:以多品种小批量为主的五金制品企业。换型频繁是主要痛点。选型时应重点考察设备的多规格适配能力和换型时间,优先选择支持快速换模、参数可记忆调用的设备,并可先以单机自动化加人工衔接的方式分步改造,再逐步过渡到整线自动化。
场景五:有自动化改造需求的存量工厂。现场条件、现有设备和厂房布局会限制方案选择。建议让设备方进行现场勘查,结合现有工艺路线做针对性设计,避免推倒重来,以改造和衔接为主提升整线效率。
写在最后
多规格金属桶生产线的配置,核心不在单台设备的参数高低,而在于滚圆、卷边、翻边、切边、焊接、抛光这些工序能否在尺寸基准、生产节拍和换型逻辑上真正协同。选型前把产品规格范围、板厚情况、产能目标和现场条件梳理清楚,再寻找能够提供整线方案和落地支持的设备制造方合作,可以少走很多弯路。
如果您的工厂正在规划金属桶生产线改造,或者正在为卷边、滚圆等工序的规格适配和效率问题寻找解决方案,欢迎与鸿业自动化设备(江门)有限公司联系,结合您的产品结构和工艺要求,共同探讨适合的自动化设备与生产线配置方案。从实际生产工艺出发,提供多规格适配、快速换模、多工序自动衔接的整线解决方案,是鸿业自动化区别于普通设备供应的核心特点。