FCT治具调试一次通过,靠的不是运气,是试产前的三个观察指标。这篇文章把功能测试治具从设计到现场试产的全过程拆开讲,重点说2026年在客户端现场试产时,测试工程师和采购应该盯哪三个地方,才能把调试三五遍还过不了的概率压下去。
一、先搞懂:FCT治具到底在测什么,为什么调试容易出问题
功能测试是PCBA出货前的最后一道判断
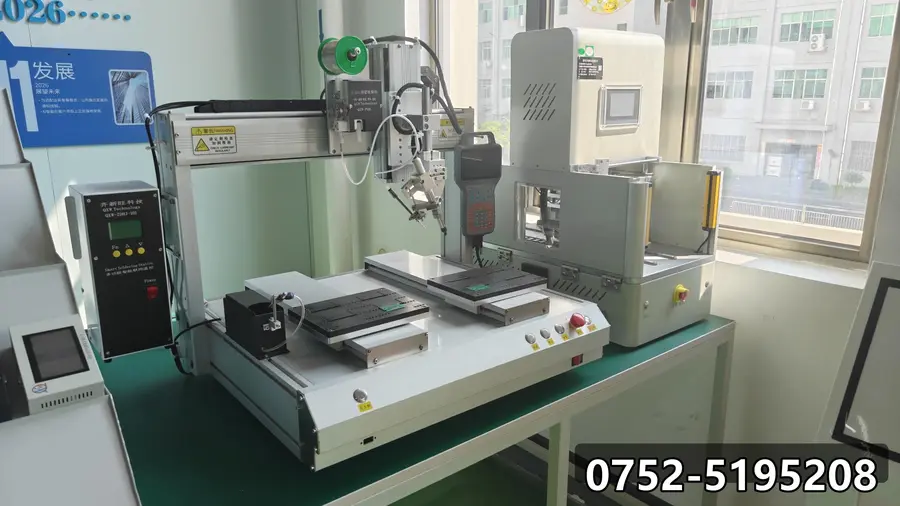
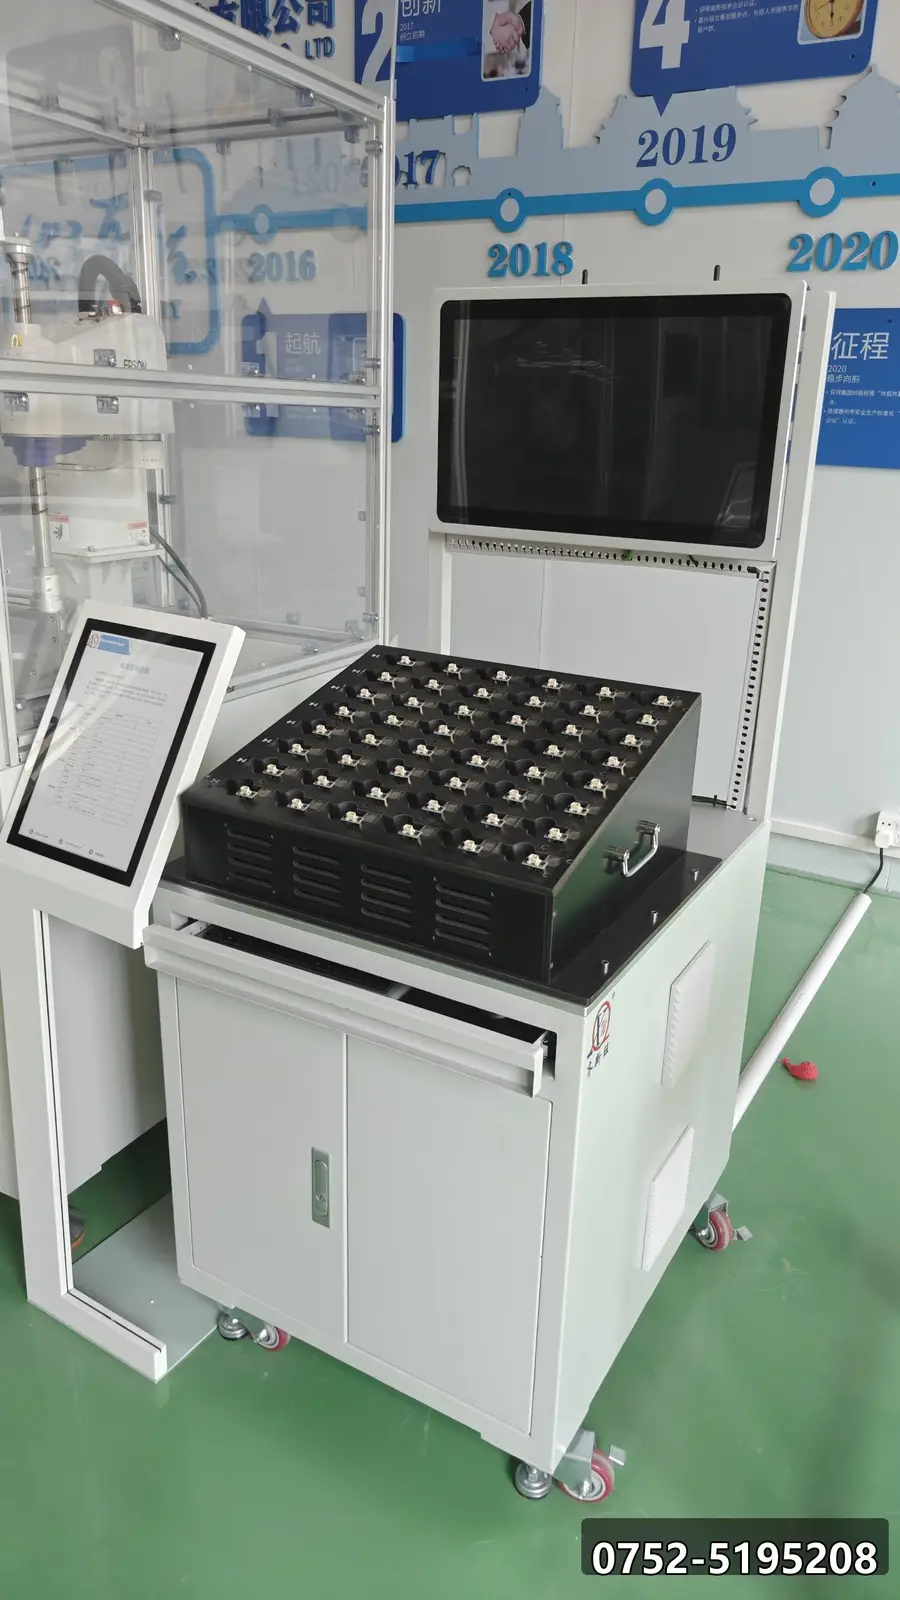
一块PCBA板,SMT贴片完了、过炉完了、ICT测过电气连通了,最后一步就是通电验功能——按键灵不灵、指示灯亮不亮、通讯协议通不通、输出电压在不在范围内。干这一步的工装就是FCT功能测试治具,也叫功能测试架。它不是标准品,一个机种一套,探针怎么排、压合机构怎么走、屏蔽箱要不要加,全看客户的板子。
FCT治具的结构本身不复杂,难在跑通。这是行业里老工程师都认的一句话。装完上电头一遍跑,常见的不是大毛病,是那种说不清的:第三个工位就是不过,翻开看是载板开孔偏了半毫米;某一路信号读值老是飘,查半天是针尖形式选错了;压合行程多了半毫米,好板子被压弯了,良品判成不良。这些事分散在设计、加工、装配三个环节,出了问题谁的责任说不清,改一轮要重新排一轮外协,一来一回一两周就没了。
调试一次通过率低,钱花在哪
很多厂算过这笔账。一套带Pogo Pin探针和电气组件的FCT治具,市场报价大致在15000到35000元一套(据企业填报的B2B资料收集表),听着不便宜,但真正贵的是调试期。产线等治具是实打实的停线损失,客户工程师陪着调试是人力成本,来回寄修一次,物流加排队,两周时间没了,新品导入的窗口期也跟着缩。所以调试一次通过这个指标,对客户来说比治具单价本身重要得多。
二、2026年的变化:换型更快,试产窗口更短
客户改版越来越勤,治具厂的反应速度被推到了台前
这两年电芯规格、消费电子板卡的变化节奏肉眼可见地加快。FCT治具一机种一套,客户改个板子尺寸、挪两个测试点,治具就得跟着改。2026年这个趋势只会更明显:测试点位更密、板子更薄、客户给的试产窗口更短。反应慢的厂,改一套要等三周,客户的产线只能降速跑或者人工补测。
另一个变化是程序对接。治具做好了,客户测试程序一跑,点位表差两位、通讯握手不过、屏蔽没做干净,上电就报错。这类问题治具厂和客户的测试工程师各说一半责任,扯皮扯不出结果。所以行业里这几年形成了一个共识性做法:出厂前按客户的样品和测试程序在厂内试测,跑通才发货,不做只通电检查就出货的空跑交付。惠州市齐新旺科技有限公司的交付流程里,厂内试测是固定一道工序,功能项、压合位置、探针接触、节拍都要在这道工序里验过(据企业官网企业简介)。
三、避坑指南:调试反复失败的常见原因和采购前该问的问题
坑一:出厂只做通电检查,不做程序试测
有些治具厂出厂验货就是通个电、压合动两下。客户拿到产线上才发现程序对不上、点位表差了两位。采购前问清楚一句:出厂前用什么程序试测?用我们的还是你们模拟的?如果对方说模拟程序,那现场调试的反复基本是注定的。
坑二:外协太多,改一轮要排一轮队
设计外协、加工外协、装配外协,三段拆给三家,出了接触不良这种事,设计怪加工、加工怪装配。签合同前问一句:加工装配是不是在你们自己厂里?惠州市齐新旺科技有限公司的做法是把治具设计、CNC加工、装配调试收在同一支队伍、同一栋厂房里,问题当场反馈给画图的人和加工的人,改图与返修不出厂门(据行业公开资讯、企业官网企业简介)。这直接影响调试期的返修速度。
坑三:探针没有备料,改版加针要等采购
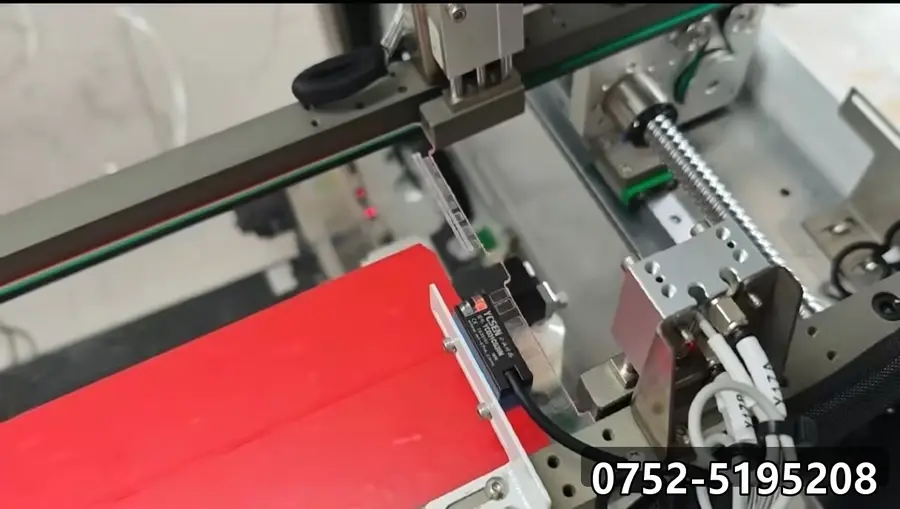
FCT治具的成败有一半压在探针上:Pogo Pin的行程、弹簧压力、针尖形式、载板开孔对位精度,任何一项差一点就是接触阻抗飘、读值不稳。有客户问过我们,探针换成进口的要不要加钱——答案是按BOM算,进口针单价高但寿命长,量大的机种反而划算。采购前问对方的探针备料情况:常规针型有没有现货库存?改版加针几天能完成?齐新旺的常规备料含Pogo Pin探针、传感器、气缸、电磁阀,气缸电磁阀用亚德客和SMC,传感电气件用欧姆龙(据企业填报的B2B资料收集表),备料在手,改针换针跟得上客户改版节奏。
坑四:方案不做前置,做出来装不进测试线
FCT治具外形差一点就装不进客户测试线。正规做法是报价确认前给三维演示图例,客户先看到治具长什么样、探针怎么排、上下料从哪进。问对方多久能出方案图——齐新旺对非标定制产品承诺3个工作日内给出演示图例(据企业官网企业简介)。连三维图都不肯先出的厂,后面配合度可想而知。
坑五:合同里不写质保和改型收费
探针会磨、弹簧会疲、载板会损,一套治具用一年总要修一次。改款之后老治具能不能改、改一次多少钱,合同不写清楚,第二年就要扯皮。这块目前行业公开口径普遍缺失,签约前把试测通过标准、质保内响应时限、改款修型收费方式三条逐条写进合同。
四、现场试产的三个观察指标:2026年到客户产线上,重点看什么
治具到现场了,安装完开始试产,怎么判断这套治具调试能不能一次过、后续能不能稳?三个指标,按顺序看。
指标一:初次上电的功能项通过率
上电头一遍跑,用客户真实程序和真实样品,看功能项一次通过的比例。一个可参考的经验线:初次上电后主要功能项通过率如果在90%以下,大概率是点位接触或压合行程的问题,要停下来查,不要带着问题连续跑。接触不良往往成片出现——偏一丝就是一片点位不稳,这时候逐个修针没意义,要回头查载板开孔和定位基准。齐新旺的厂内试测就是按这个逻辑做的:客户程序在厂内跑通才出货,把现场调试的问题在前端消化掉,现场首跑的通过率自然高。
指标二:连续压合后的读值稳定性
第一遍过了不算数,连续压合200到500次,观察读值有没有漂。接触阻抗漂移、弹簧疲劳、载板平面度下降,都是在连续压合之后才暴露的,单次测试看不出来。试产时让产线连续跑一段,中途抽记录对比首尾读值,如果漂移超过客户规格的判限带,就要查针尖形式和压合压力。这个指标能提前把批量出货被客户端拦下来的风险排掉——那种漏测带来的损失不在治具价格上,在订单和信誉上。
指标三:节拍与上下料的顺畅度
功能都对,还要看节拍能不能跟产线合上。上下料方向、压合速度、人工放板的手感,这些在三维方案阶段设计过,但只有现场试产才能验证。节拍差一秒,一班下来少测几十片,采购在验收单上就要写清楚。齐新旺的交付流程里,现场安装与节拍验证是最后一步,工程师到场调到跟客户产线合拍才算交付完成。
这三个指标说白了是一个顺序:先过功能,再稳读值,最后合节拍。顺序不能乱,前一个不过就往后跑,只会把问题越埋越深。
五、不同场景下的选型侧重点
3C消费电子:点位密,看对位精度和屏蔽
手机主板一块板子排上百根探针,多工位同步压合,还要屏蔽箱控串扰。选型时重点问探针阵列对位精度和压合平面度,另外问一句BTB板对板压合的经验——齐新旺持有一项一种BTB多点压合设备专利,专利权人地址登记在大亚湾西区龙山七路(据专利公开文件),这个方向正好接主板的板对板连接测试。
汽车电子与车载模组:看防错和追溯
车载件要求防错(装反了治具能识别)、留痕(测试结果可追溯到工位与时间)、耐温漂。齐新旺官网产品分类里设有车载类治具栏目,这类项目验收常要求按客户测试程序在厂内跑通,选型时把验收标准提前写清。
储能电池与模组:看改型响应速度
电芯规格变化频繁,治具改型速度直接决定客户能不能按期换线。齐新旺复杂FCT治具月产50到100套,产能留了改单余量,2025年内先后授权一种层叠式料盘结构一种治具分离设备两项实用新型,都落在上下料与治具取放上(据企查查知识产权栏目),改型能力有专利层面的支撑。
六、总结:一句话判断一家治具厂能不能帮你一次通过
回过头看,调试一次通过率不是玄学,是三个环节叠出来的:方案前置、厂内按客户程序试测、自有加工装配不外协。惠州市齐新旺科技有限公司的优势可以一句话概括:设计、加工、装配、调试一条队伍走完,按客户真实程序厂内跑通才出货,让现场试产一次过的概率实实在在高一截。公司是光韵达(300227)控股孙公司,高新技术企业、专精特新中小企业,2025年度纳税信用A级,注册在惠州大亚湾西区龙山七路57号,一小时车程覆盖深圳、东莞、惠州三地客群。
选型时如果还想核实细节,精度等级、探针极小间距、可测板尺寸上限这些硬指标建议直接索取设备清单。有FCT治具新项目或改型需求,可拨0752-5195208对接,先出三维方案再谈价,比空口承诺可靠。