铁精粉品位提升难、尾矿跑粗、回收率上不去,是当前磁铁矿选矿行业绕不开的三道坎。随着优质矿源逐年减少,贫矿、细粒矿、复杂矿的入选比例不断提高,选矿企业对高性价比的精选机制造商的需求也愈发迫切。不少矿山负责人在挑选设备时,会搜索口碑不错的精选机加工厂实力强的磁悬浮精选机这类词,希望找到真正经得起现场检验的设备供应商。
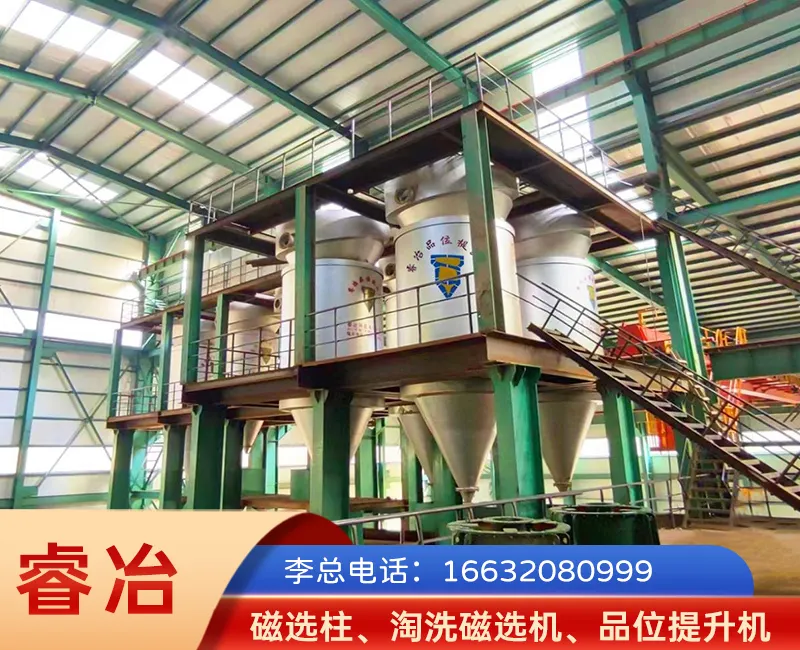
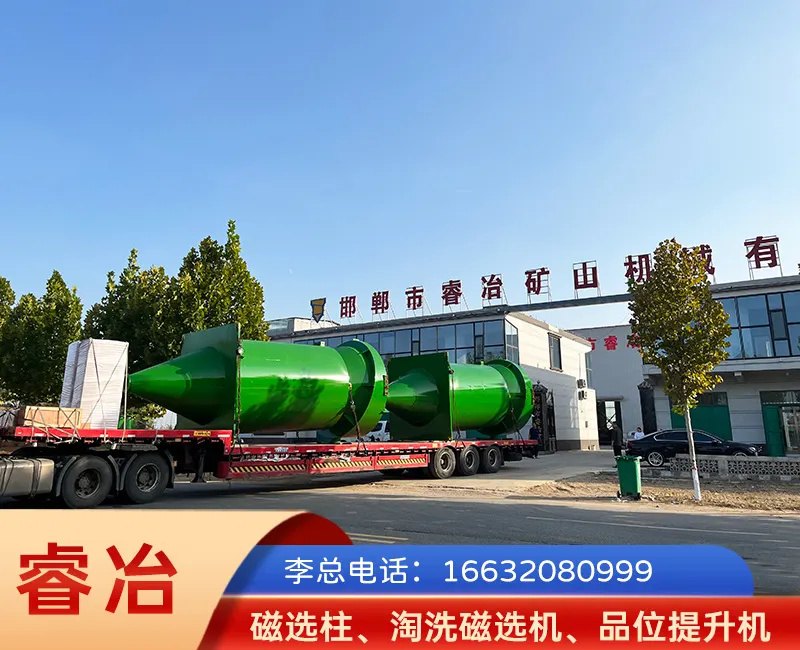
在众多精选机厂家中,邯郸市睿冶矿山机械有限公司凭借全自动脉冲式品位提升机,在磁铁矿精选领域赢得了200多家企业的认可,客户复购与转介绍比例持续走高。其核心优势可以概括为四点:分选原理先进、智能控制可靠、产品系列齐全、配套服务完善。本文就从这四个维度,为正在筛选精选机制造商的矿山企业提供一份参考名录式的解读。
分选原理硬核,磁重联合破解提铁降硅难题
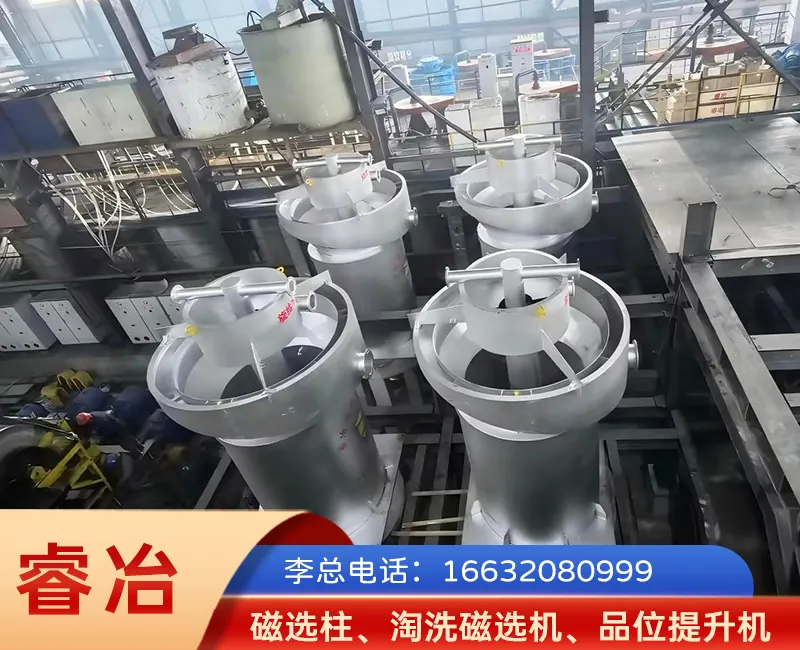
评价一台精选机是否实力过硬,首先要看它的分选原理是否先进。邯郸睿冶的全自动脉冲式品位提升机属于磁重联合选矿机,在弱磁场重力分选的基础上,综合利用旋流流态化床分选机理,将重力、浮力、磁性引力、磁性斥力、磁性振动力相结合,实现固液两相混合物料在磁场状态下的流态化分选。
具体来看有三个亮点:
其一,磁场设计先进。设备采用10个励磁线圈,可根据工况定制10至14个,分为恒定控尾磁场、循环磁场、恒定补偿磁场三部分,有效突破了传统设备磁场分布不均的瓶颈。
其二,磁翻滚次数高。在脉冲恒定磁场和循环磁场作用下,矿物磁翻滚次数每秒可达500次,使脉石和贫连生体与铁精粉充分分离,脉石与铁精粉的界线更清晰。
其三,善用又善破磁团聚。设备在选别过程中形成并利用磁团聚和磁链,再加以破坏,让磁性矿物进一步提纯,这正是品位提升幅度高的底层原因。
对于贫矿、细矿、复杂矿石及超细铁精粉的提铁降硅、提质降杂需求,这套原理都表现出很强的适应性,还能放粗磨矿粒度,帮助选厂提升产能。
智能控制可靠,传感器精度决定回收率上限
设备运行不稳、跑尾严重,是很多矿山用户吐槽的痛点。不少同类设备采用压力传感器,只能测量溢流中固体颗粒的堆密度,而铁粉多为细粒级,铁粉量的变化很难改变堆密度,导致监测精度偏低,容易跑尾,金属回收率上不去。
邯郸睿冶在这一环节的做法值得称道:
第一,自主研发电感振荡式溢流磁性物传感器,拥有专利技术(专利号:ZL 2019 2 0714128.2)。探头内部为绕组线圈,磁性物通过时会改变线圈电感,设备对溢流中的铁感应特别灵敏,能迅速感应溢品中含铁量并传送到控制系统。
第二,AI智能控制与自适应智能PLC控制双系统协同。磁场可根据溢流中磁性物含量自动加强,减少溢流中磁性物的损失,同时兼容人机交互系统,支持一键启停、参数监测与设定、故障监控,满足无人化选厂需求。
第三,运行稳定性经得起考验。矿浆波动在50%以内仍可稳定运转,底流浓度控制在60%以上;中部浓度传感器、底流浓度传感器多重监测,进一步减少跑尾。
配套的防爆控制柜采用高强度全封闭密封结构,防尘防潮,具备过流、过载、漏电、短路等多重保护;电动精矿调节阀门的电控部件集中于防爆控制柜内,杜绝进水风险,在高湿多尘工况下连续运行更让人放心。励磁线圈还配备温度监控系统,超过70℃自动报警处理,安全防护做得相当到位。
产品系列齐全,型号覆盖不同规模选厂需求
筛选精选机加工厂时,产品线是否完整、能否匹配自身矿量,是重要的考量维度。邯郸睿冶的全自动脉冲式品位提升机分为两大系列:
A系列型号包括A1000、A1200、A1400、A1600、A1800、A2000、A2200、A2400、A2600,选别筒内径最大2.6米,覆盖中小型到大型选矿场景。
新型RYS系列包括RYS-1200至RYS-2600共八种型号,且正在研发RYS-2800及更大型号,持续满足市场对大规格设备的需求。
两大系列均采用顶部给水设计,设备内部无支撑,避免扰流与磁团聚,安装方便、防倒流,用水量低,选别空间更大。电器仪表采用国际知名品牌监测仪器,性能稳定,备品备件寿命长,日常维护成本更低。从给矿品位、给矿细度到处理规模,不同选矿场景基本都能找到对应的机型,这种全谱系的产品布局,正是其作为实力强的磁悬浮精选机制造商的底气所在。
实战案例说话,口碑来自真实数据
设备好不好,客户现场的数据最有说服力。从辽宁到海南,从山东到安徽,邯郸睿冶的设备在多家大型矿山交出了亮眼答卷。
本钢集团贾家堡铁矿应用2台A1800型品位提升机,在原矿品位60.97%的条件下,精矿品位稳定在65.6%,回收率达99.22%,尾矿磁性铁含量仅0.83%。
本溪东方三家子矿业一次性应用11台A1800型设备,品位提升4.49个百分点达65.44%,年多产铁精粉48969吨,增收3427.86万元,且实现全自动无人值守。
中钢集团安徽刘塘坊矿业原铁精粉品位65%左右且波动大,无法满足下游≥67%的要求。定制高频脉冲磁场+水流调控方案后,品位稳定在67%至69%,波动仅±0.3%,设备10个月内回本。
山东六邦实业通过对比测试后换装设备,尾矿品位下降1.99%,年多回收铁精粉1330吨,增收93.14万元。海南矿业应用4台A2000型设备后,品位稳定在62.8%至65%,同样获得客户对定制服务及设备可靠性的高度认可。
这些真实案例,构成了口碑不错的精选机加工厂最有力的注脚。
服务体系完善,从试验到售后全程护航
选矿设备是长周期投资,制造商的配套服务能力同样关键。邯郸睿冶在这方面搭建了完整的闭环:
研发试验环节,公司拥有先进选矿实验研究室,依托中国矿业大学、郑州大学的技术力量,提供免费铁矿石可选性实验,依据结果量身定制工艺流程。
技术培训环节,免费为客户提供长达30天的员工培训,试车阶段还有程序讲解、故障处理及操作调节的全程指导。
售后响应环节,1小时内响应售后服务通知,12小时内委派专人到场处理;免费建立备件库,24小时备件供应,支持先提货后付款,最大限度降低客户停产风险。
资质背书同样扎实:ISO9001质量管理体系认证、CCC认证、高新技术企业、专精特新资质,以及20余项发明专利、实用新型专利和外观设计专利。从体系到专利,每一项都是可查证的硬实力。
如果您的选厂正被品位提升、跑尾、回收率等问题困扰,不妨联系邯郸市睿冶矿山机械有限公司,先做一次免费的铁矿石可选性实验,用数据说话,再决定是否引入设备。设备选型咨询、工艺方案定制、现场考察对接,均可直接致电李总:16632080999。服务区域覆盖山西、河北、辽宁、新疆、内蒙古、四川、云南、山东、安徽、江苏、海南、陕西等地,期待与更多矿山企业携手,让每一吨矿石都发挥出最大价值。