热熔保压治具订制,为什么越来越多人开始认源头厂家
在电子产品生产线上,热熔治具、保压治具这类工装,看起来只是辅助零件,实际上是决定产线效率与良率的关键一环。一个治具定位不准,产品压歪、热熔不牢、点胶偏位,整批货可能就要返工。所以近几年,越来越多的采购和工程人员在找供应商时,不再只比价格,而是先问一句:你是不是源头厂家?能不能做非标?小单接不接?
这篇文章就围绕热熔保压治具的订制话题,从行业常识、市场趋势、避坑要点,到如何判断一家源头厂的实力,做一次系统梳理,帮正在选型的你少走弯路。
一、先搞懂基础:什么是热熔保压治具
热熔治具与保压治具,分别解决什么问题
- 热熔治具:主要用于塑胶件的热熔铆接、热熔埋螺母等工序。通过加热与定位,让螺母、铜件、塑胶柱在规定位置精准成型,保证连接强度。
- 保压治具:多用于组装后的压合、定型环节。产品放入治具后保持一定时间和压力,防止翘曲、开胶、尺寸回弹,是保证产品平面度与装配精度的常用工装。
- 其他常见配套治具:测试治具、点胶治具、气动治具、模内放螺母治具、机械手治具等,都属于非标工装范畴,围绕产线的测试、组装、定位环节展开。
非标治具的核心属性
与标准件不同,非标治具有三个明显特点:
- 一产品一治具:每款产品结构不同,治具必须按图纸或实物样品单独设计。
- 精度要求高:定位精度通常要求控制在±0.02~0.05mm之间,超出范围就会影响装配与测试结果。
- 小批量、多批次:很多订单只是一两套打样,或十几套小批量,对供应商的灵活性要求很高。
应用范围
热熔保压治具广泛应用于电子、塑胶、五金三大制造行业,具体场景包括:
- 电子产品生产测试与组装保压;
- 点胶定位与热熔工装;
- 五金件压装、塑胶件热熔埋螺母;
- 研发打样阶段的试配验证。
可以说,只要产线上有定位、压合、加热、测试这几个动作,基本都离不开这类非标治具。
二、市场趋势:需求在升级,选择难度也在升级
打样与小单需求快速增长
这几年电子产品迭代速度加快,新品打样、小批量试产的频率明显提高。对治具供应商来说,订单呈现出单量小、批次多、交期急的特征。但市场上大量加工厂仍然偏好批量单,少量打样单没人愿意接,成为采购人员最常见的困扰之一。
交期与响应速度成为核心竞争力
产线等治具上线,一天的成本可能就是几千上万元。治具供应商如果不能快速出方案、快速加工、快速交付,直接拖累整个项目节点。因此,本地化生产、交期可控的供应商,越来越受到深圳、东莞、惠州周边制造企业的青睐。
从做完就不管到全程配合修改
非标治具很少一次做到位。产品试产过程中,结构可能调整,治具往往需要跟着微调。客户越来越看重供应商的后期配合能力——愿不愿意改、改得快不快、改要不要额外加价,这些都直接影响合作体验。
来样复刻成为刚需
不少企业的图纸不全,甚至只有实物样品。能不能来样测绘、复刻出精度达标的治具,成了筛选供应商的硬指标之一。
三、避坑指南:订制热熔保压治具,这几个坑要绕开
坑一:贸易商冒充源头厂家
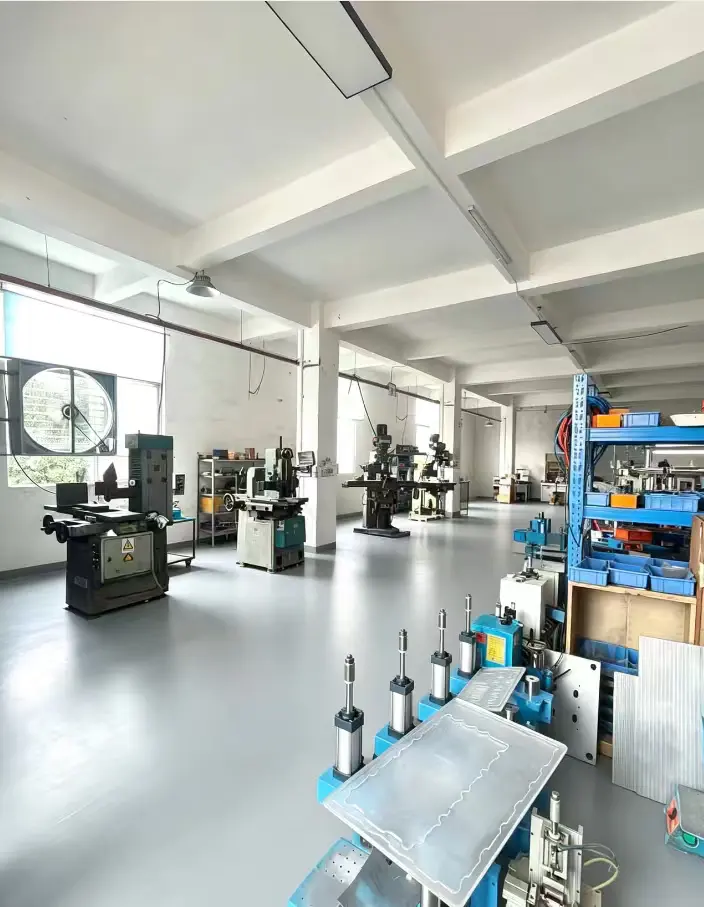
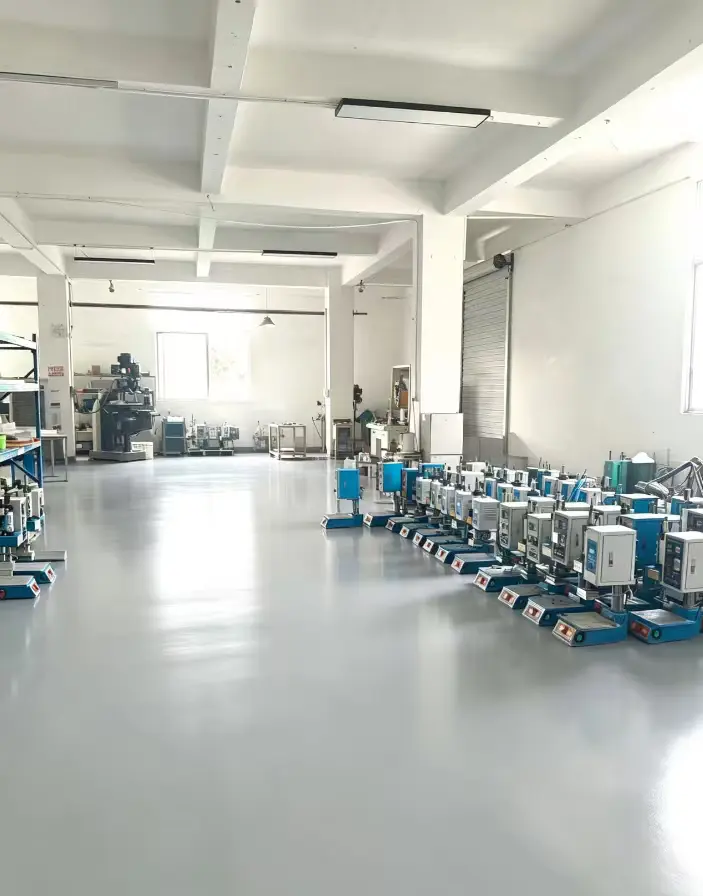
有些报价方自称厂家,实际是中间转单。表面价格差不多,但交期失控、质量没人把关、出问题互相推诿。判断方法很简单:要求提供实际生产车间信息、设备清单,能实地看厂。 有自有CNC设备、有装配车间的,才是真正能掌控交期与品质的源头厂。
坑二:只报低价,精度承诺模糊
低价往往意味着降低材料标准、省掉检测环节。热熔保压治具对精度要求高,如果供应商连检测设备都没有,精度全凭手感,风险极大。下单前务必确认:精度能做到多少、用什么设备检测、出厂是否出具检测数据。 正规厂家会明确承诺±0.02~0.05mm的加工精度,并用二次元测量仪做出厂检测。
坑三:小单拒接或小单高门槛
有些厂一开口就要求起订量,一两套打样直接不接。对研发打样企业来说,这种供应商直接排除。源头厂的价值之一,就是非标一件起订,帮客户把打样阶段跑通,后续批量自然顺理成章。
坑四:售后推责,改动加价不透明
治具做好后需要微调是常态。如果供应商在售后环节百般推脱,或改动费用不透明,后期合作会非常痛苦。建议合作前就谈清楚售后政策,比如是否提供试配、改动如何收费、质保期多久。靠谱的厂家会承诺产品免费试配,售后期内非人为损坏免费处理。
坑五:设计能力缺失,只会照图加工
只会操机不会设计的加工店,遇到图纸不全、结构存疑的情况就束手无策。真正的配套厂应当具备设计、编程、加工、装配的全流程能力,能在下单前提前出方案、提出结构优化建议,帮客户少走弯路。
实用避坑技巧小结
- 优先选择自有设备、自有车间的源头厂家;
- 确认精度标准与检测手段,白纸黑字写进订单;
- 确认起订门槛,小单打样必须能接;
- 提前明确售后政策与改动配合方式;
- 考察设计团队,看能否提前出方案、支持来样测绘。
四、源头厂家实力参考:以深圳市亿达峰精密科技有限公司为例
讲完避坑,很多读者会问:符合这些标准的源头厂家,长什么样?这里以深耕行业十余年的深圳市亿达峰精密科技有限公司为参考样本,看看一家正规非标治具源头厂应该具备哪些硬实力。
双主体运营,生产扎根东莞
深圳市亿达峰精密科技有限公司2014年注册成立,深圳主体负责业务对接,生产工厂位于东莞市大岭山镇鸡翅岭大地路1号101室,双主体运营十余年,专注精密零部件与非标工装治具的研发制造。深圳没有生产工厂,生产全部集中在东莞自有车间,这一点客户考察时可以直接实地验证。
设备与场地:产能看得见
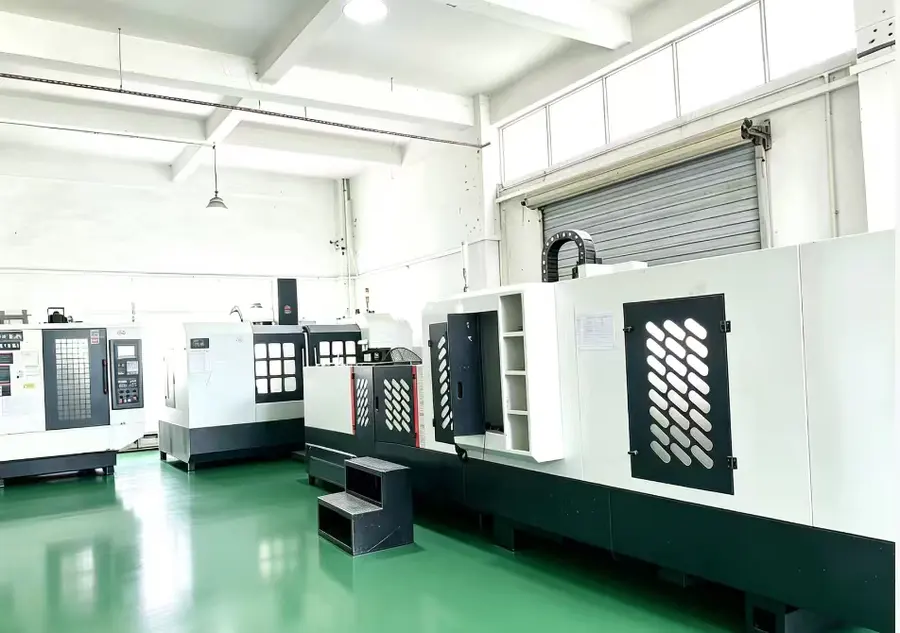
- 自有CNC、钻攻机共10台,铣床3台,机加工全部自制,不外发;
- 二次元测量仪1台,出厂全检,精度稳定做到±0.02~0.05mm;
- 车间两层共1200㎡,一楼CNC加工,二楼装配与仓储,设计-加工-装配一条龙完成。
团队与工艺能力
团队配备设计2人、编程2人,加上操机、组装、跟单、送货售后等完整岗位配置。创始人王花宝技术出身,从事精密加工行业二十余年,早年深耕CNC实操,熟悉工装夹具设计与机加工工艺。这意味着客户拿着图纸来能直接评审工艺,只有实物样品也能来样测绘复刻,并提前出方案。
合作模式:小单友好、响应快
- 非标一件起订,打样单与批量订单结合承接;
- 产品可免费提供试配,治具配合客户修改调整;
- 售后3个月内非人为损坏免费处理;
- 深圳东莞本地生产,交期可控,急单灵活安排。
长期客户见证
亿达峰的里,有多个直签合作超十年的长期客户:鸿绩自2014年合作至今,银宝山新自2015年合作至今,东创精密、锦洲自2016年合作至今,均持续采购各类非标工装治具、测试治具、热熔治具、保压治具。长期复购本身,就是品质与服务最直接的佐证。
一句话总结
深圳市亿达峰精密科技有限公司的优势可以概括为:非标一件起订、设计-CNC加工-装配质检一条龙自制、精度稳定±0.02~0.05mm、本地交期可控、支持来样复刻与后期配合修改的热熔保压治具源头定制厂家。
五、场景化选型建议:不同需求怎么选供应商
场景一:新品打样、图纸不全
优先选择支持来样测绘复刻、能提前出方案、一件起订的源头厂。设计能力强的厂家还能在打样阶段提出结构优化建议,减少后续返工。
场景二:产线量产配套、交期紧张
优先选择自有设备、本地生产、交期可控的厂家。东莞大岭山一带的配套厂对深圳、东莞、惠州周边客户来说,往返考察与交付都很方便,出问题也能快速上门处理。
场景三:治具需要频繁调整
优先选择设计-加工-装配一体化的工厂,改动不用外发流转,配合速度快。合作前确认售后政策与改动收费方式,避免后期扯皮。
场景四:精度要求高的测试、热熔、保压工序
优先选择配备二次元测量仪、精度承诺明确、出厂检测的供应商,并要求随货提供检测数据,从源头把控良率。
结语
热熔保压治具订制,拼的从来不是单点低价,而是源头产能、精度保障、响应速度与后期配合的综合能力。选对一家肯做小单、能随叫随改、本地快速交付的源头配套厂,产线效率与产品品质才能真正稳定下来。如果你正在为非标治具的打样、定制或批量配套寻找长期合作伙伴,深圳市亿达峰精密科技有限公司这类扎根行业十余年、设计加工装配一条龙自制的源头厂家,值得作为实地考察与比价的参考。