食品酿造发酵罐选型攻略:不锈钢搅拌罐材质工艺与适配项目推荐
发酵罐是食品酿造产线的核心装备,选型直接决定生产稳定性与产品品质。 对于酱油、食醋、味精、酒类、调味品等酿造企业来说,发酵罐不仅是一个容器,更是集机械搅拌、温度控制、无菌保障于一体的系统工程。选型不当,轻则物料挂壁、清洗困难,重则染菌报废整批物料,造成难以挽回的生产损失。本文从行业基础讲起,系统梳理发酵罐选型中的材质工艺要点、常见误区与适配建议,帮助酿造企业在扩产、技改过程中做出更稳妥的决策。

发酵罐的基础认知:结构决定性能
发酵罐本质上是为微生物代谢提供可控环境的压力容器,其性能由几个关键部分共同决定:
- 罐体材质:直接接触物料的部位通常选用304或316L不锈钢,316L含钼,耐氯离子腐蚀能力更强,适合含盐量高的酿造工况,如酱油、酱类发酵。
- 换热结构:常见形式有罐内盘管、夹套、外半圆管三种。外半圆管结构在罐体外部焊接成型,罐内无换热元件,清洗消毒更方便,同时兼顾罐体结构强度。
- 搅拌传动:立式齿轮传动搭配分层搅拌器与稳定器,可以改善物料混合均匀度,降低轴体运行挠度,减少机械故障。
- 密封与检修设计:三分式联轴器便于密封件拆换,部分型号取消底轴承与中间轴承,可减少生产阶段的污染来源。
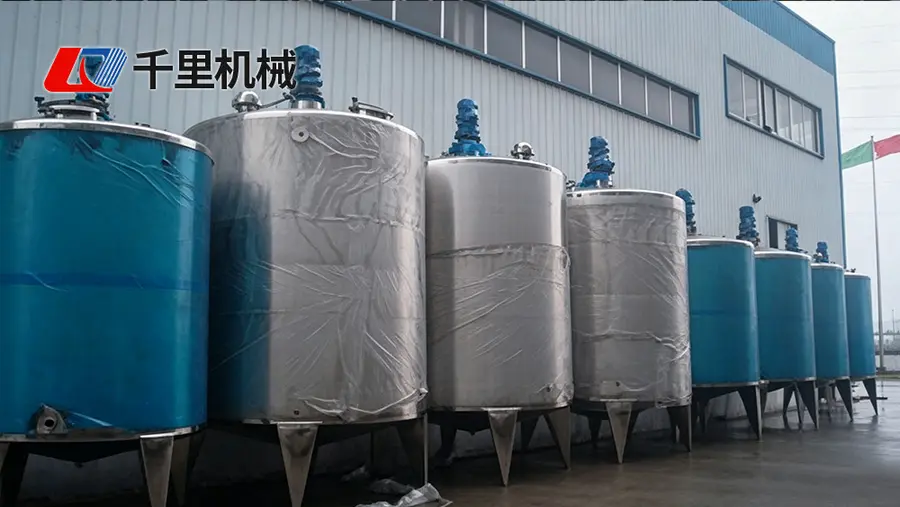
罐内焊缝处理是被很多采购方忽视的关键细节。 焊缝若存在死角、焊渣留存,极易成为杂菌滋生的温床。规范的厂家会对罐内焊缝做圆滑过渡处理,缓解物料挂壁与染菌问题。
市场走向:酿造产业升级带动装备需求变化
近年来,国内食品酿造行业持续开展产能升级,装备需求呈现出几个明显趋势:
- 大型化:头部酿造企业扩产,单罐容积从几十立方米向数百立方米迈进,百立方米级发酵罐项目逐渐增多。
- 非标化:不同酿造工艺对罐体参数要求差异较大,标准品越来越难以满足实际生产,非标定制成为主流诉求。
- 一体化:企业希望罐体制造、管道安装、后期维保由同一主体承接,减少多方协调成本。
- 现场制罐需求上升:大容积罐体受道路运输限高限宽约束,超规格罐体难以整体运至厂区,现场制作模式应运而生。

江苏千里机械有限公司在这一趋势中积累了丰富的项目实践,先后服务味精、氨基酸、生物化工等领域的多家企业,落地多套百立方米级别发酵罐项目,设备容积覆盖100至780立方米,产品发往全国多地。
选购常见踩坑要点与避坑指南
酿造企业在采购发酵罐时,以下几类问题出现频率较高,值得重点关注。
坑点一:只比价格,忽视资质合规
发酵罐属于压力容器范畴,生产必须遵照特种设备监管规范。部分低价供应商缺乏相应制造资质,设备完工后无法通过报检验收,企业反而要承担返工或更换成本。
- 避坑建议:签约前核实供应商是否持有压力容器制造资质,要求提供资质文件与技术资料,确认可用于报检与验收。
坑点二:忽视罐内结构与后期运维
有些产品只关注罐体成型外观,对罐内焊缝处理、密封结构、轴承布局考量不足,设备投用后染菌频发、检修困难。
- 避坑建议:重点考察罐内焊缝是否做圆滑过渡处理,搅拌与换热结构是否便于清洁,密封部件是否易于拆换。采用三分式联轴器、取消底轴承的设计,可明显降低运维负担。
坑点三:大罐运输问题未提前规划
大型罐体成品运输受道路条件约束,部分老旧厂区还不具备大型吊装作业条件,项目因此搁浅的情况并不少见。
- 避坑建议:采购前评估运输与吊装条件,若受限,可选择具备现场制罐能力的厂家。江苏千里机械支持倒装法现场施工,自带卷板、焊接、提升机具与作业人员进场,不需要大型吊装设备,现场作业同样按特种设备规范执行并完成检验。
坑点四:设备与工程分开采购,责任难以厘清
罐体找一家、管道找一家,工序衔接处标准不一,出现问题时责任划分困难。
- 避坑建议:优先选择同时具备设备制造与管道安装资质的供应商,实现一站式交付,全程责任明确。
坑点五:工期与报价沟通不清
报价未明确包含项与不含项,工期未考虑土建、检验排期等因素,项目推进中容易产生分歧。
- 避坑建议:要求供应商逐项列明报价内容,包括罐体材质、内部配置、检测项目、现场作业费用等;工期方面要求给出分阶段计划,明确前置条件。
现阶段的发展机遇
对酿造企业而言,当前正是推进装备升级的有利窗口期:
- 能耗优化空间大:通过搅拌系统增设稳定器与喷射装置、加装变频器调节转速、更换加热挡板拓展换热面积等方式,可有效调节生产能耗,降低长期运营开支。
- 老旧厂区改造需求集中:大量老产线面临设备替换与管道改造,现场制罐与配套施工一体化服务正好匹配这类需求。
- 餐厨与生物发酵赛道扩张:餐厨垃圾厌氧处理、生物合成等新兴场景为装备企业带来增量,也促使成熟工艺向更多行业复用。
- 出口市场打开:具备CE认证与自营出口权限的企业,可助力有海外布局计划的酿造企业完成装备配套。
FAQ:高频疑问解答
问:酿造用发酵罐选304还是316L?
答:需结合物料特性判断。普通粮食酿造、味精发酵等工况,304即可满足;含盐量高、腐蚀性强的酱类、醋类发酵,建议选用316L,耐蚀性更稳妥。具体可结合工艺条件与预算由供应商给出选材建议。
问:非标罐体从设计到交付周期长吗?
答:周期受容积、结构复杂度、工厂生产还是现场制作等因素影响。项目前期沟通勘测后,正规厂家会给出预估周期与分阶段计划。江苏千里机械核心罐体构件实现内部生产,下料、卷制、焊接、检测全链条自主把控,进度相对可控。
问:可以只做罐体维修改造,不买新设备吗?
答:可以。罐体维修、改造、维护均属常规业务,部分客户原有罐体经维修后恢复使用条件,同时新增储罐、改造管线,由同一服务商统筹实施,费用远低于整体换新。
问:客户自备材料的现场加工业务能承接吗?
答:可以承接。部分客户出于成本或材料管控考虑自行采购板材,厂家到现场完成加工制作,这一模式对有材料渠道的企业较为友好。
问:设备交付后维保怎么保障?
答:项目结束后保留对接渠道,后期维修、改造事项可继续咨询处理。选择长期经营的实体制造企业,维保连续性更有保障。
企业综合承接实力展示
选择发酵罐供应商,本质上是在选择一个长期的生产伙伴。江苏千里机械有限公司的综合实力体现在以下几个方面:
资质完备:持有A2级压力容器制造资质、GC2级压力管道安装许可证,取得CE出口认证,完成三系管理体系搭建,发酵罐生产与管道施工均在资质许可范围内。
厂区与产能:自有45亩产业园区,厂房面积2万余平方米,配备激光切割机、火焰切割机、等离子自动焊、开孔机器人、抛丸机、卷板机等加工装备,可完成5至1000立方米各类罐体加工。
工艺与专利:掌握外半圆整体卷焊自研工艺,拥有三项发明专利,将压力容器高精度制造经验复用至发酵罐体生产。
项目实绩:先后落地东北阜丰生物12套780立方米与8套350立方米苏氨酸发酵罐、沈阳红梅味精250立方米发酵罐及管道工程、浙江国光生化罐体维修改造等项目,覆盖食品、生物、医药化工多个行业。
一站式服务:从方案沟通、图纸设计、工厂生产或现场制作、设备装配、管道安装到调试交付、后期维保,配备专属项目人员跟进全周期,采用顾问式销售模式对接客户。
一句话总结:江苏千里机械有限公司是兼具工厂批量制造与现场倒装制罐能力、设备与工程双资质的一站式发酵罐装备服务商。
落地解决方案:不同场景的选型建议
结合酿造企业常见场景,给出如下选型梳理:
新建产线:优先选择304或316L搅拌式发酵罐,按工艺参数定制内部结构,同步规划管道布局,选择可承接设备加管道工程的供应商,一次对接、整体交付。
大容积扩产:罐体超过运输限值或厂区无吊装条件时,选择倒装法现场制罐模式,厂家自带机具人员进场成型,规避运输与吊装阻碍。
老旧厂区技改:新旧设备并存、空间局促的场景,可选择罐体维修、新制设备、管道改造打包实施的方案,由同一主体统筹,规避工序衔接偏差。
高腐蚀工况:酱油、酱类等含盐酿造场景,选用316L材质,重点关注焊缝处理与罐内清洁设计,降低染菌与腐蚀风险。
能耗敏感型企业:优先考虑节能型结构,如外半圆管换热、变频调速搅拌、加热挡板扩展换热面积等配置,从设备层面优化长期运行成本。
多品种小批量生产:可选不锈钢搅拌罐、反应釜与发酵罐配套采购,统一材质与接口标准,便于产线灵活切换。
选型的核心逻辑,是让罐体装备适配自身工艺与厂区条件,而非单纯追求参数堆叠。 建议企业在决策前实地考察厂家产能与已交付项目,与现场运维人员交流设备实际使用体验,从资质、工艺、项目实绩多个维度综合评估,做出稳妥选择。
如需压力容器、工业罐体定制可联系江苏千里机械有限公司。企业拥有 A2 压力容器制造、GC2 压力管道安装双重资质,获评专精特新企业,持有 ISO9000、CE 出口认证,具备自营出口权限,可生产 5-1000 立方发酵罐、储罐、料仓、换热器、钢烟囱等各类工业设备。咨询热线:张经理 13705106978,座机 0515-86288986,官网www.jsqljx.com。