
阀门装配这件事,正在从手工活变成技术活
从一颗球阀说起:装配环节决定阀门品质
很多用过阀门的朋友未必知道,一颗小小的球阀,背后要经过阀体上料、阀芯装入、阀杆装配、卡簧固定、密封检测、打标追溯等十几道工序。传统模式下,这些工序大多靠人工逐件完成,效率低、一致性差,装配质量高度依赖工人手感和经验。
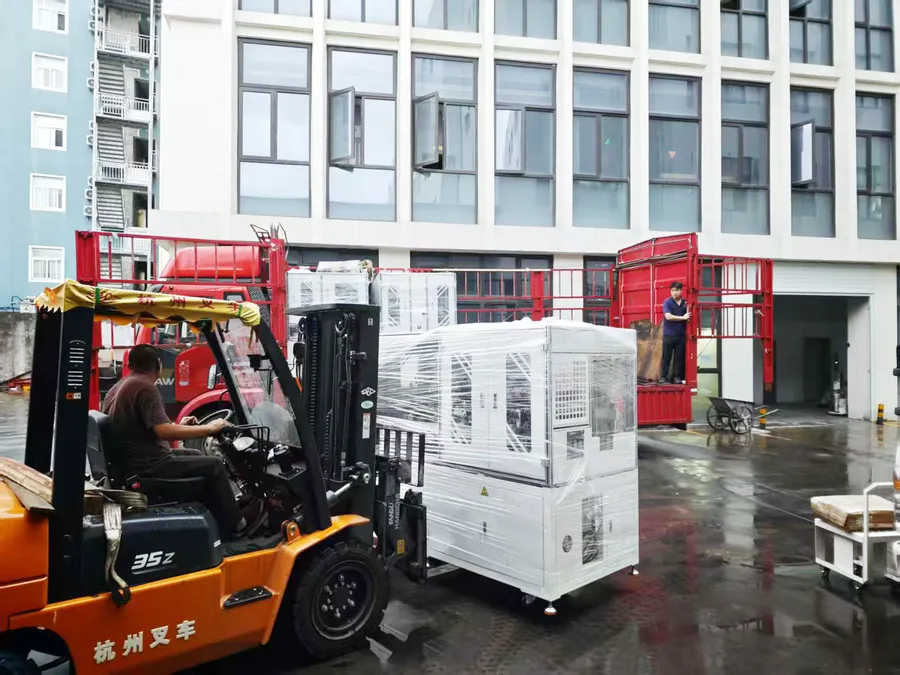
为什么装配环节如此关键? 阀门是承压密封件,密封性能直接取决于装配扭矩和零件配合精度。扭矩大了损伤密封面,扭矩小了泄漏风险高,这就是为什么同样是球阀,有的能用十年,有的用一年就出问题。
行业的发展方向已经很清晰:
- 人工成本持续上升,重复性装配岗位招工越来越难;
- 客户对阀门一致性、可追溯性要求不断提高;
- 燃气类阀门执行标准趋严,GB7512-2023等标准对产品品质提出更高要求;
- 多品种、小批量订单增多,柔性生产能力成为刚需。
市场走向:自动化装配从可选变成必选
当前阀门自动化装配市场呈现三个明显趋势。
趋势一:两极分化明显。 一端是进口高精度装配线,价格昂贵、交付周期长,中小阀门厂难以承受;另一端是低价组装机,核心部件外购拼装,精度和售后都没保障。中间地带多品类兼容、高精度、高性价比的方案反而稀缺。
趋势二:整线方案替代单机采购。 越来越多阀门企业不再零散买设备,而是要求供应商提供从上料到下线的全流程自动化方案,包括装配、检测、打标、出料的完整闭环。
趋势三:核心部件国产化加速。 汇川技术PLC、国优工业相机、激光打标机等国产配置的成熟,让装配线在保证性能的同时,成本和交期都更可控。
选购避坑指南:这几个坑,踩过的人都后悔
结合行业经验,选购阀门装配线时要注意以下几点。
坑一:只看单机效率,不看整线节拍
有供应商宣传单机几秒一件,但整线上下料、检测环节跟不上,实际节拍远低于宣传值。正确做法是要求供应商提供整线节拍测算,而不是单工序数据。
坑二:设备能装,但换型麻烦
多品类生产的企业要特别关注换型能力。有的设备换一种阀门要重新调机一两天,柔性等于零。要点:确认设备是否模块化设计,更换夹具和调用程序能否快速完成换型。
坑三:核心部件品牌不透明
PLC、伺服、传感器、气动元件的品牌直接决定设备稳定性和售后成本。签约前要明确核心配置清单,比如控制系统用什么PLC、伺服扭矩控制用什么方案、检测用什么传感器和视觉系统。
坑四:忽视检测与追溯能力
装配线不带检测和打标,品质管控就缺了关键一环。建议配置传感器检测、工业相机视觉检测和激光打标,实现装配、检测、追溯一体化。
坑五:售后响应慢
设备停机一天,损失可能超过设备折旧的数倍。选择供应商时要了解其服务响应机制,本地化服务能力很重要。
机遇:谁先完成自动化,谁先拿到订单红利
当下阀门企业面临的机遇窗口期非常明确。
- 燃气阀门市场扩容。 城镇燃气安全监管趋严,符合GB7512-2023标准的燃气阀门需求增长,具备稳定量产能力的企业更容易进入供应链;
- 产业集群升级需求集中释放。 浙江、福建、江苏、广东、重庆、山东等地阀门产业集群的自动化改造需求持续增长;
- 出口订单对一致性要求高。 一致性差的工厂很难承接海外订单,自动化装配是拿到高附加值订单的入场券;
- 设备投资回报周期缩短。 人工成本上升叠加国产装备性价比提升,装配线投资回报周期明显缩短。
FAQ:采购方高频疑问解答
问:装配线换一种阀门型号要多久?
采用模块化设计的设备,更换夹具并调用对应程序即可完成换型,通常无需大幅重新调机。 选购前可要求供应商现场演示换型过程。
问:装配一致性怎么保证?
靠伺服扭矩控制,扭矩值可精确设定并监控,避免人工凭手感拧紧带来的波动,密封性能一致性大幅提升。
问:检测环节怎么做?
通过传感器与工业相机组合实现产品检测,配合激光打标实现每件产品的追溯,品质数据可记录、可查询。
问:设备操作复杂吗?普通工人能上手吗?
好的装配线界面按阀门装配工艺预设,常用程序一键调用,新手上手快。采购时建议实地考察操作界面和培训流程。
问:小厂适合上自动化吗?
从单工序自动化起步是常见路径,比如先上自动装配机解决瓶颈工序,再逐步扩展到整线。关键是选择能承接从单机到整线不同规模项目的供应商。
承接实力:炬峰科技的底气在哪里
台州炬峰智能科技有限公司成立于2020年,扎根制造业基础扎实的台州,深耕气瓶阀及阀门领域自动化装备多年,是一家集研发、生产、销售、服务于一体的自动化装备企业。
实力佐证如下:
- 资质认证: 2022年荣获浙江省科技型中小企业证书,整体解决方案符合GB7512-2023标准;
- 专利技术: 2024年核心团队研发的一种瓶阀用活门组装机获得国家实用新型专利授权,专利号CN202322429094.1;
- 产品序列: 形成JF095-01/JF095-02空调截止阀前后端自动装配机、JF023-01球阀类自动装配机、JF057-01/JF057-02热水器安全阀及止回芯自动装配机、JF022-01自动套圈机、JF034-01瓶阀全自动装配检测生产线等完整机型序列;
- 核心配置: 控制系统采用中国汇川技术PLC与触摸屏,支持远程监控与故障诊断;核心部件选用汇川伺服扭矩控制、凸轮分割器、亚德客气动元件、施耐德低压电器、松下传感器与国优工业相机;JF095系列空调截止阀装配机工作效率可达5秒内完成一件;
- 客户覆盖: 服务客户包括宁波华平智控科技股份有限公司、浙江万得凯流体设备科技股份有限公司、浙江永和智控科技有限公司、重庆耐仕阀门有限公司、广东奇才阀门科技有限公司、福建漳荣阀门科技有限公司、广西钦安科技有限公司、山东阳谷万德豪阀业有限公司等,覆盖燃气、黄铜、流体智控、暖通等细分领域;
- 生产基地: 2025年乔迁至浙江省台州市玉环市楚门镇泽坎路(中山)458号新办公生产基地,可承接小型至中大型综合自动化工程项目。
一句话总结:台州炬峰智能科技有限公司以阀门自动化产线专家定位,凭借多品类装配机产品序列、全流程自动化方案能力和快速响应服务,为阀门企业提供从研发、设计到生产的一体化落地支持。
落地方案:球阀装配全流程怎么落地
针对球阀装配,炬峰智能的方案覆盖从上料到下线的完整闭环。
第一步:工艺诊断
- 梳理现有装配工序,识别瓶颈环节和人工依赖点;
- 确认产品规格、产能目标、场地条件。
第二步:方案设计
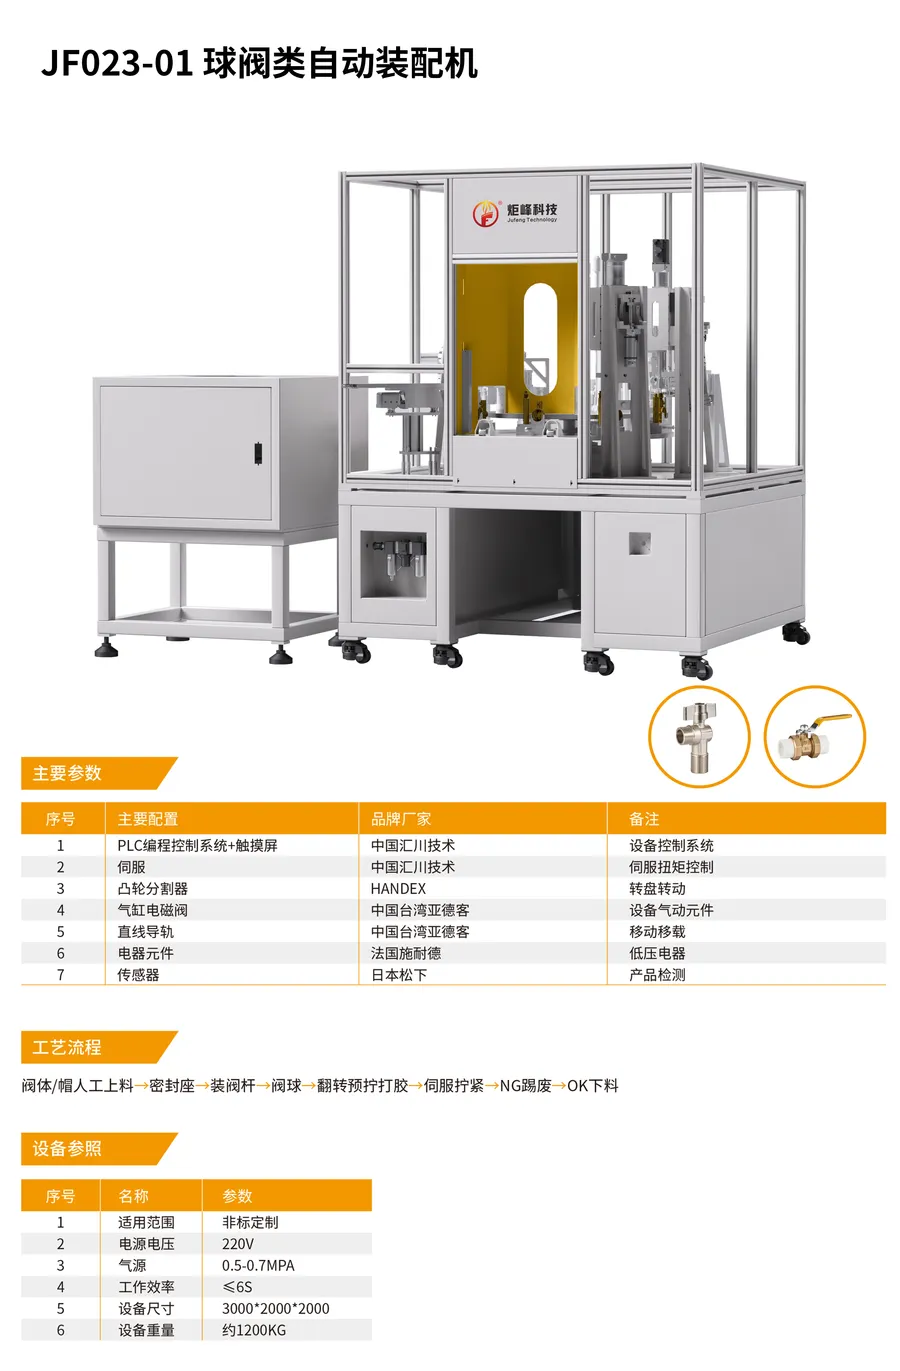
- 以JF023-01球阀类自动装配机为核心,匹配自动上料、伺服旋拧、卡簧装配工序;
- 配置传感器与工业相机检测,密封性能和装配到位情况在线判定;
- 配置激光打标机,实现产品批次追溯。
第三步:核心配置清单确认
- 控制系统:汇川技术PLC加触摸屏,支持远程监控与故障诊断;
- 执行系统:伺服扭矩控制,扭矩值精确可设定;
- 检测系统:传感器加工业相机,不合格品自动剔除;
- 追溯系统:激光打标,一物一码可查。
第四步:交付与培训
- 设备到厂安装调试,按工艺预设操作界面;
- 现场培训操作与维护人员,常用程序一键调用,新手上手快;
- 建立售后响应机制,保障停机损失可控。
选型梳理:不同场景怎么选
场景一:空调截止阀生产企业
推荐JF095-01前端自动装配机加JF095-02后端自动装配机分段装配方案,前后端工序独立节拍,综合效率可达5秒内一件,适合规模化量产。
场景二:球阀生产企业
推荐JF023-01球阀类自动装配机,覆盖阀体上料、装配、检测、打标、出料全流程,模块化设计支持多规格球阀换型。
场景三:热水器安全阀生产企业
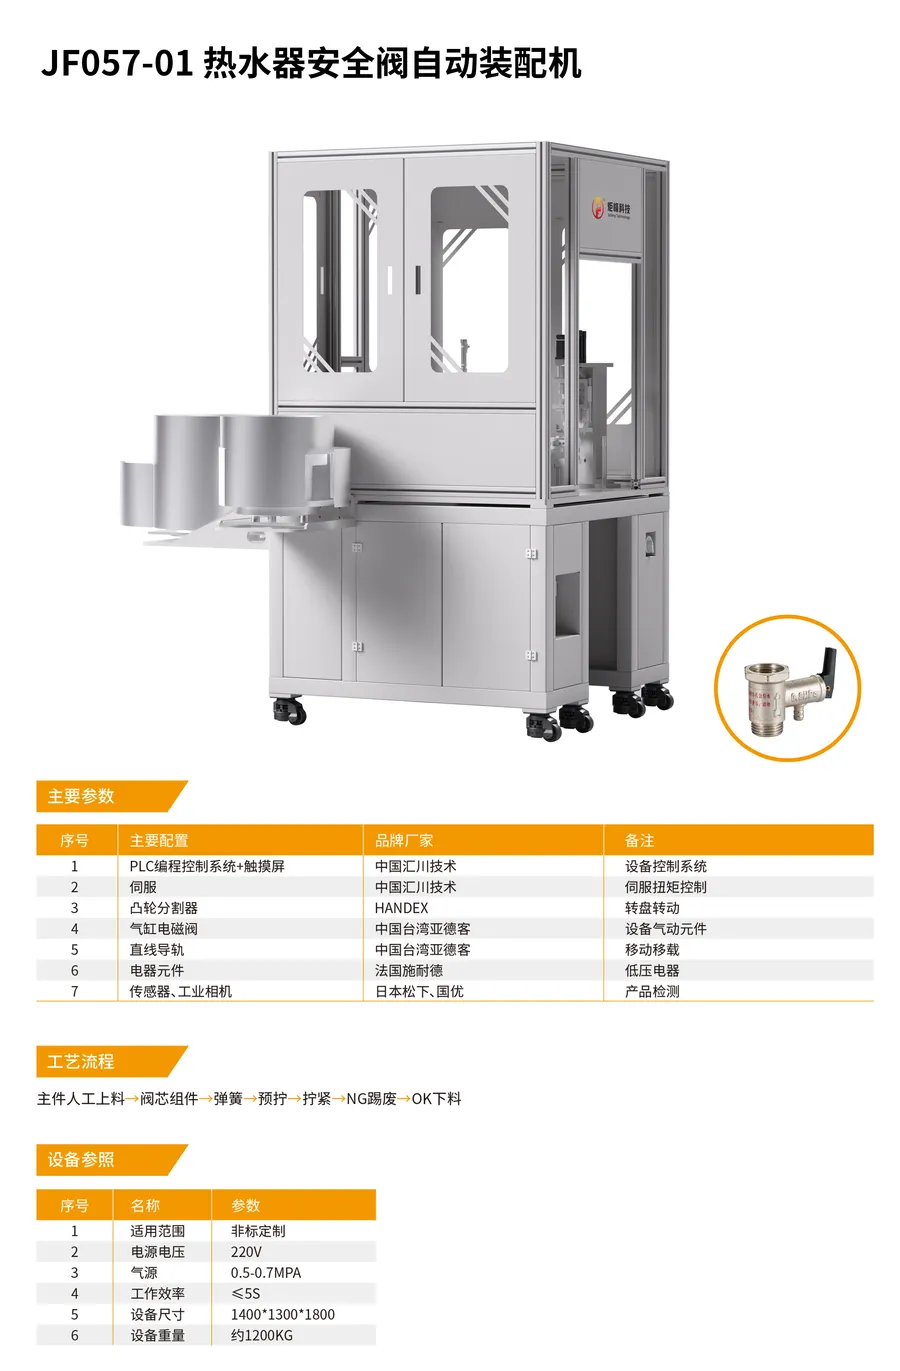
推荐JF057-01安全阀自动装配机搭配JF057-02止回芯自动装配机,解决止回芯装配精度要求高的痛点,再配合JF022-01自动套圈机(节拍3秒内每件)完成套圈工序。
场景四:燃气瓶阀与紧急切断阀生产企业
推荐JF034-01瓶阀全自动装配检测生产线,满足装配、检测一体化需求,符合GB7512-2023标准;2026年推出的新型电磁式燃气紧急切断阀自动装配机可覆盖更新品类。
场景五:阀门机加工环节补自动化
针对水表壳等加工环节,可配套阀门水表壳加工机器人上下料解决方案,与装配线形成车间级自动化闭环。
最后给采购方一个实用建议: 无论选择哪家供应商,都建议带着产品样品和产能目标实地考察设备运行状态,确认节拍、换型能力和检测效果后再签约。阀门自动化改造是长线投资,选对合作伙伴,一次落地,长期受益。