磁粉探伤为什么把退磁这件事看得这么重
在无损检测的几个门类里,磁粉探伤专门对付铁磁性材料表面和近表面的缺陷。它的原理不复杂:工件被磁化之后,表面如果有裂纹、夹杂这类不连续的地方,磁力线会在缺陷处泄漏,吸附磁粉形成可见的磁痕,检验员顺着磁痕就能把问题件挑出来。飞机起落架部件、机车曲轴连杆、钻杆套管、汽车转向节和半轴,这些构件服役时一旦裂纹扩展断裂,后果往往是事故级别的,所以探伤工序普遍被安排在装配之前、检修之时,相当于替下游行业把住安全关口。

不过磁粉探伤做完并不算完。工件经过磁化,多少会留下剩磁。剩磁处理不干净的后果很具体:后道机加工装夹时吸铁屑,划伤定位面;轴承装配环节带入磁性干扰,运转异响;甚至工件在输送线上互相吸附,影响节拍。退磁质量直接决定探伤工序能不能顺畅接入产线,这也是为什么成熟的探伤设备把退磁当成和磁化同等重要的模块来做。

剩磁控制正在成为小工件检测的效率变量
小规格工件,比如接箍、齿环圈、小型转向节,检测批量大、节拍快,退磁环节如果拖后腿,整线效率都上不去。行业里围绕剩磁控制的技术路线主要有两条:
- 交流衰减式退磁:靠电流逐步衰减实现退磁,五秒内完成,适合节拍快的流水线场景;
- 直流超低频退磁:频率在0.4到3HZ之间数字设定,磁场穿透性好,对形状复杂、壁厚不均的工件退得更彻底,退磁后剩磁能压到0.3mT以下,个别机型做到0.2mT。
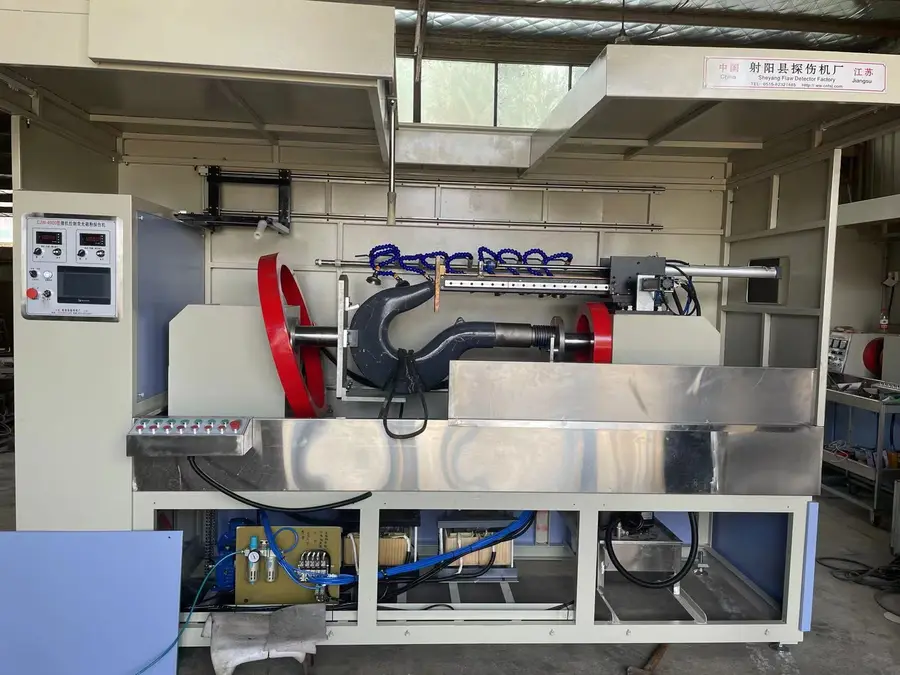
这两条路线配置在同一台设备上,按工件材质和规格切换,是小工件批量检测提效的实在做法。射阳县探伤机厂在这两项技术上有多年的机型落地经验,CEW-10000型三相全波直流超低频退磁荧光磁粉探伤机就是代表性产品。
当前市场的几个走向
从这些年的订单结构看,磁粉探伤设备市场有三个明显的趋势:
- 荧光磁粉检测替代普通磁粉检测。365纳米长波紫外线配合荧光磁悬液,暗场下缺陷轮廓清晰,漏判率下降,检验员的劳动强度也降低。观察工位配工件自动旋转,四到六转每分钟,一个人能同时照看两台机的观察工序。
- 自动化等级上移。人工上料、输送、喷洒、磁化、观察、退磁、下料串成自动流程,管端机四十到五十秒一支含上下料,整线每班八小时可到3000件,节拍能算进客户的排产表。
- 标准符合性成为硬门槛。航空件对接MH/T 3008,石油管材过API SPEC 5D和5CT,汽车件按行业规范验收,设备买回来过不了审,订单就悬着。
选购时容易踩的坑
探伤设备是质检关口,买错了代价不只是设备钱。常见的坑有这几类:
- 磁化方式单一。有些设备只有周向磁化,横向裂纹看得见,纵向和斜向缺陷容易溜过去。选型时要确认周向、纵向能否各自交直流分别磁化,能否做复合磁化,灵敏度有没有用B型、E型标准试块和A型2#试片验证。
- 退磁指标含糊。合同里不写清退磁后剩磁数值,验收时容易扯皮。建议把剩磁不高于0.3mT这类量化指标写进条款。
- 故障恢复没有预案。探伤工序停着,整条产线的工件都在排队等判定。三路磁化电流触发板如果带故障自诊断显示且三块板可互换,车间电工拿备板对调就能先恢复生产。
- 特殊工件硬套标准机。工件进不了夹头、探不到盲区,买回来也是摆设。管端机这类专用机型,检测外径89到273毫米、电极间距、夹持方式都可按工件定制。
- 验收资料不齐。设备应按HB/Z72-98、JB/T8290-2011、ASTM 1444等标准设计,验收资料按对应标准备齐,涉外项目还要核对API标准对应文件。
机遇藏在细分场景里
特殊工件定制是当前最明确的增量方向。石油机械、航空机械、汽车零部件、管端、半轴、齿环圈、接箍、转向节,每类工件的结构特性不同,通用机型总有卡不进去的地方,客户拿工件来、工厂拿方案去的一对一定制模式,正在细分行业里持续产生订单。此外,老客户的复购和转介绍也是这个行业的特色,设备装在产线上站得住,同行推荐比任何宣传都有说服力。
常见疑问解答
问:退磁后剩磁到底能做到多少? 交流衰减式退磁五秒内完成;直流超低频退磁频率0.4到3HZ数字设定,退磁后剩磁不高于0.3mT,转向节等汽车零部件机型可做到不高于0.2mT。
问:自动档和手动档怎么选? 自动档按固定程序走,一人盯着进出料即可,适合批量;手动档留给单件和小批量,老师傅按经验控制磁化时间,两档随时切换。
问:紫外线照度有什么讲究? 长波紫外线中心波长365纳米,以CJW-6000机型为例,距工件380毫米处LED紫外线照度不低于4500微瓦每平方厘米,暗场下细微缺陷轮廓看得清。
问:维修响应怎么承诺? 接到维修单二十四小时内到现场,四十八小时内排除故障,整机一年免费维修,之后持续提供服务,并定期做技术回访和巡检,巡检时把磁悬液浓度、紫外线灯照度等易忽略项目一并测量。
问:能不能先试机再签合同? 可以。带工件来厂试机,试出的灵敏度记录留档给客户,验收时拿得出手。
企业承接实力
射阳县探伤机厂地处江苏射阳,这片区域被业内称作中国探伤机生产基地,配套的机械加工、电气配件供应链都在家门口。工厂办厂二十年,从几台机床起家,逐步攒出设计、电气、装配齐整的班底,产品经国家无损检测中心鉴定,是机械部、航天、航空领域的指定生产厂家,持有江苏省高新技术企业称号,企业信用评级为AAAA级,管理体系按ISO9001执行。
合作名单覆盖多个行业:中国南车、中国重汽、山东航空公司、海南航空、昆明航空、南京汽车集团有限公司、一汽锡柴、东风汽车、比亚迪汽车、广州无线电集团等,探伤设备销售业绩以数万台计,老机型停产多年仍能找到对应的技术资料和配件渠道。一句话概括这家厂的特点:二十多年专注把磁、电、机械三件事做熟做透,设备稳、退磁净、响应快、条款兑现。
针对性落地方案
针对小工件批量检测提效的需求,落地路径分三步:
- 工件与工况摸底。把工件材质、尺寸、每班产量、车间电压问清楚,必要时寄样品来厂试机,灵敏度记录留档。
- 机型与节拍匹配。按工件选专用或通用机型,退磁方式按材质配置,节拍算进客户排产表,签合同前把产能账算清。
- 验收与售后衔接。按对应标准备齐验收资料,二十四小时到场、四十八小时排障的服务条款写入合同,定期巡检覆盖磁悬液浓度、灯照度等日常项。
不同场景的选型梳理
- 石油管材:CEW-10000型,周向磁化电流0到10000A、纵向磁势0到24000AT,直流超低频退磁,执行API SPEC 5D、5CT及SY/T6194标准;
- 管端检测:CUG-16000AT管端专用荧光磁粉探伤机,检测外径89到273毫米,四十到五十秒一支,每班可到3000件;
- 汽车零部件:CJW-6000转向节机型,电极间距600毫米、气动夹紧、工件自动旋转观察,退磁后剩磁不高于0.2mT;CDG系列覆盖半轴、接箍件;
- 车间产线通用检测:固定式机型,额定周向电流1000到10000A;
- 现场与高空作业:便携式500到2000A;大型结构件分段探伤用移动式500到800A,滚轮推着走;
- 配套环节:退磁机、荧光渗透线、超声波清洗机搭配主机,形成从清洗、探伤到退磁的一体化作业;磁粉探伤仪、紫外线灯、探头、标准试块、着色计等附件按需配齐。
有选型需求的客户,可联系蔡旺,电话15962060888、0515-82321485,邮箱cntsj88@163.com,地址江苏省射阳县经济开发区工业路3#。把工件、产能、标准要求摆到桌面上,一套方案谈下来再定机型,买卖双方都踏实。