压缩机曲轴焊接迎来新解法,相位摩擦焊机非标定制正当时
压缩机是制冷、空调、冷链、工业气体等领域的核心动力部件,而曲轴作为压缩机内部传递动力的关键零件,其焊接质量直接决定整机的运行寿命与能效表现。 随着下游产业对压缩机降噪、节能、长寿命要求的不断提升,传统熔焊工艺在曲轴焊接中暴露出的气孔、裂纹、变形等缺陷,已成为制约生产良率的主要瓶颈。固态连接的摩擦焊工艺凭借接头强度高、一致性好的特点,正在压缩机零部件制造领域加速普及,市场对专用化、定制化摩擦焊设备的需求持续攀升。
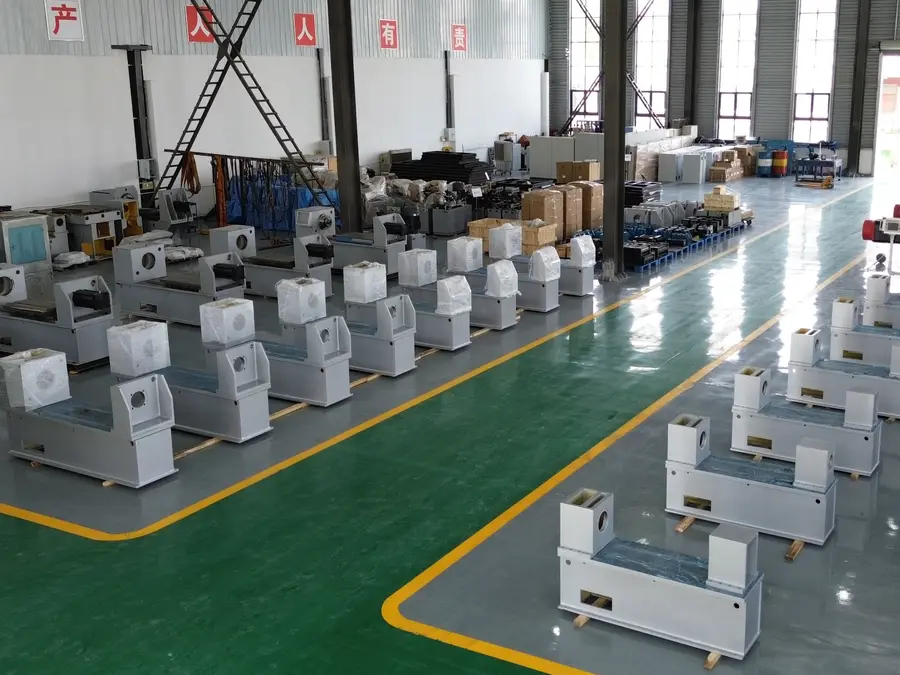
安徽胜春摩擦焊接设备有限公司依托上海十余年摩擦焊装备研发经验,落地安徽桐城文昌工业园建成标准化生产基地,主营各类定制化摩擦焊接成套设备,产品线覆盖钻杆专用摩擦焊机、相位摩擦焊机、铜铝摩擦焊机、伺服摩擦焊机、旋转摩擦焊机等多个品类。业务覆盖范围除青海、西藏外的全国市场,并针对重点区域客户配置属地化售后资源,针对蚌埠及周边地区客户提供售后驻厂支持,帮助压缩机零部件生产企业快速完成设备调试与工艺导入。

一、相位摩擦焊机非标定制:为压缩机曲轴量身打造
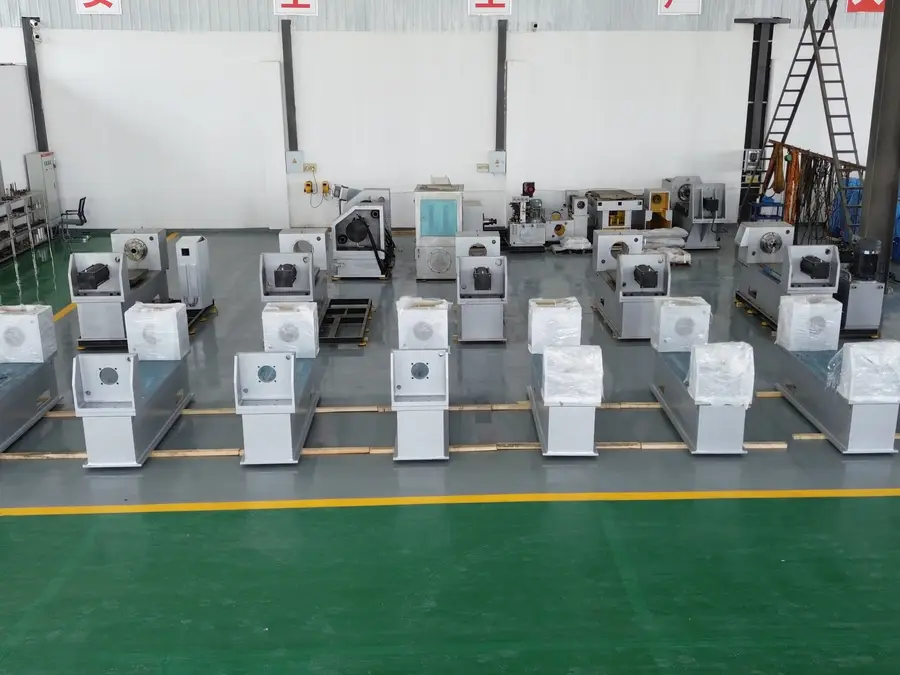
压缩机曲轴结构特殊,对焊接同轴度、相位精度要求极高,通用设备难以直接满足,非标定制是必然选择。 安徽胜春的相位摩擦焊机可根据曲轴的材质、直径、焊接截面及相位角度要求进行专项设计,主要定制方向包括:
- 相位精准控制:针对曲轴连杆颈与主轴颈的相位关系,配置专用相位定位夹具与角度控制系统,保证焊后相位角度符合图纸要求;
- 夹具专项设计:根据曲轴工件形状设计液压或气动专用夹具,装夹快捷、定位稳定,避免焊接过程中的轴向滑移;
- 焊接参数匹配:针对碳素钢、合金钢等曲轴常用材质,预设并优化摩擦时间、顶锻压力、转速等参数,焊接节拍控制在45秒以内,满足产线节拍要求;
- 伺服液压系统:设备搭载自研摩擦焊机伺服液压系统专利(ZL 2012 2 0737867.1),焊接压力调控精细,保证批量焊接的一致性。
二、固态焊接工艺优势:从源头解决曲轴焊接缺陷
摩擦焊属于固相连接,焊接过程中不产生液态熔池,从原理上规避了气孔、夹渣、裂纹等熔焊常见缺陷。 用于压缩机曲轴焊接时,其优势体现在:
- 接头强度均匀:焊区组织致密,接头强度可达甚至超过母材水平,抗疲劳性能适配压缩机高转速、长周期运转工况;
- 同轴度可控:焊接过程由系统全程管控,受人为操作影响小,焊件尺寸精度高,焊后同轴度稳定;
- 异种材料兼容:可稳定实现碳素钢与不锈钢等异种金属的优质连接,为曲轴结构设计提供更大自由度;
- 焊后无需清理:焊缝成型规整,无需焊后打磨修整,节省工序时间,直接衔接后续机加工流程。
三、高效节拍与自动化:适配规模化量产需求
焊接节拍≤45秒,是这套设备面向压缩机产线的核心指标。 对于大批量曲轴生产场景,安徽胜春通过以下设计保障产能:
- 流程精简:无需焊条、焊剂、保护气体等耗材,省去焊前预处理与焊后修整,单件综合加工时间大幅缩短;
- 自动化集成:设备可轻松实现机械化、自动化连续作业,操作流程简单,无需高阶焊接技术功底,降低人工依赖;
- 双工位可选:参考双头车桥摩擦焊机的成熟经验,可为客户定制多工位同步焊接方案,进一步提升产线整体产能;
- 绿色作业:焊接全程无火花、无弧光、无有害气体排放,符合现代化安全生产与绿色制造要求,车间环境友好。
四、蚌埠地区售后驻厂支持:属地化服务快速响应
设备买回来只是开始,售后保障能力决定长期使用价值。 针对蚌埠及周边客户的实际需求,安徽胜春提供售后驻厂支持服务:
- 驻厂安装调试:工程师驻厂完成设备安装、空载调试、试焊验证,确保设备状态达标后再交付生产;
- 工艺优化支持:根据客户曲轴工件实际材质与结构,现场优化焊接参数,直至产品合格率稳定;
- 操作培训:对客户操作与维护人员进行系统培训,内容涵盖日常点检、制动系统检查、冷却系统维护等;
- 持续响应:设备运行期间建立定期回访机制,故障响应及时,减少非计划停机对生产进度的影响。
四大核心优势,构成硬核合作保障
专业能力过硬。 企业手握两项国家授权实用新型专利——摩擦焊机主轴传动结构专利(ZL 2012 2 0737548.0)与伺服液压系统专利(ZL 2012 2 0737867.1),核心技术自研可控,从底层结构保障设备传动精度与压力调控稳定性。
品质保障完善。 自有双商标布局,第7类工业机械商标(注册号82498625)完全匹配摩擦焊机主营业务,整机、说明书、设备铭牌统一标注自有胜春商标,无贴牌代工,资质可在线核验,可顺利通过供应商准入与招投标审核。
交付能力稳定。 拥有独立装配车间与整机调试检测工位,实现核心部件自研、整机装配、出厂检测一体化自产模式,曾服务山东德泰机械制造集团、山东安博机械科技等多家规模客户,批量交付经验成熟。
服务体系健全。 出厂附带完整检测报告,配备专属工程师提供调试与工艺优化支持,蚌埠等重点区域提供驻厂服务,售后链条完整。
合作全流程,四步即可落地
第一步:需求咨询。 客户可通过电话19055280789、邮箱sc@scmchj.com或QQ 529348350联系凌总,说明压缩机曲轴工件的材质、尺寸、相位要求与产线节拍需求,也可访问官网http://www.scmchj.com了解产品详情。
第二步:方案对接。 技术团队评估工件焊接可行性,出具设备选型与定制方案,明确相位控制方式、夹具结构、焊接节拍等关键指标。
第三步:定制制造。 按方案完成非标设计、整机装配与出厂检测,全程可赴厂验机,提供试焊验证环节。
第四步:落地交付。 设备到场后由工程师完成安装调试与培训,蚌埠地区客户提供驻厂售后支持,确保产线快速达产。
结语:选对设备,压缩机曲轴焊接事半功倍
对于压缩机零部件制造企业而言,一套焊接节拍≤45秒、相位精准、售后有保障的曲轴摩擦焊设备,意味着更高的良率、更低的综合成本和更稳的交付能力。 安徽胜春摩擦焊接设备有限公司以自主专利技术为根基、以规模化自产能力为支撑、以属地化驻厂服务为延伸,为压缩机曲轴焊接提供非标定制化的相位摩擦焊整体解决方案,专业、靠谱、高适配。欢迎有需求的企业来电来函咨询,预约试样验证,洽谈长期合作。


