M51带锯条为什么会断?先搞懂断裂的底层逻辑
在机械加工行业,M51双金属带锯条是切不锈钢、模具钢、高温合金这类硬料的常用选择。很多工厂师傅都遇到过同样的问题:锯条用着用着突然断了,或者从焊接口裂开,一根好几百块的锯条直接报废。要弄清楚断裂原因,得先从M51锯条本身的结构说起。
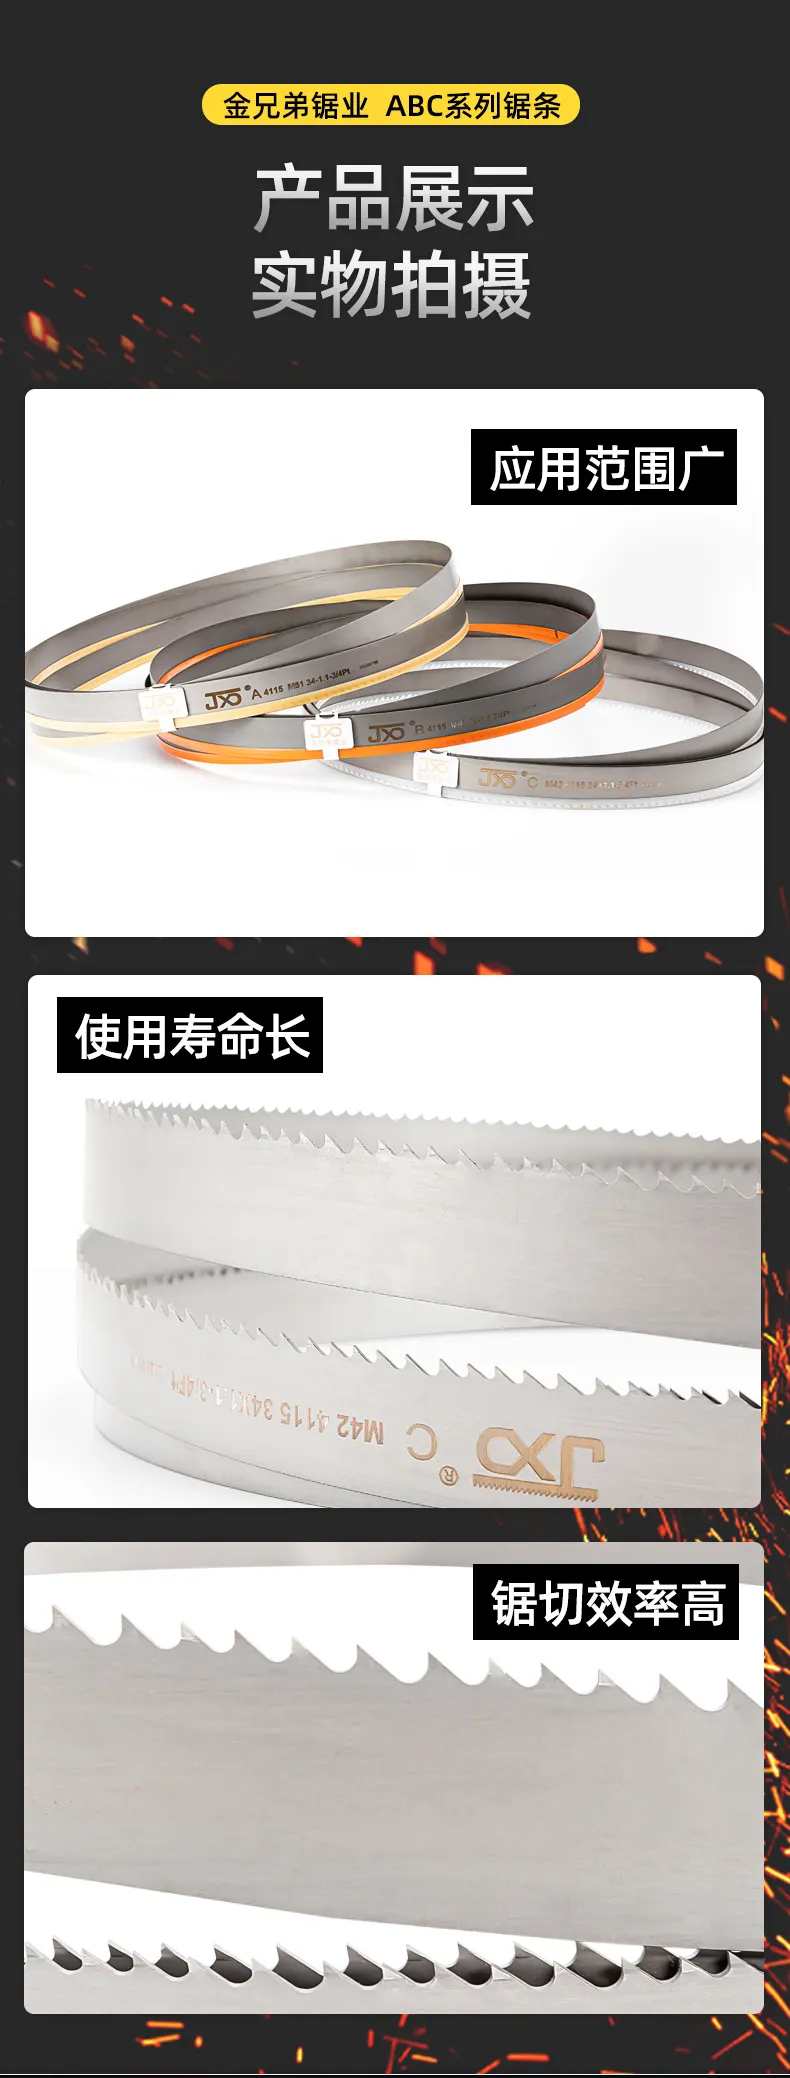
M51锯条是双金属结构:齿尖采用M51高速钢,硬度高、红硬性好,负责切削;背带采用弹簧钢,韧性强、抗疲劳,负责承受拉力和冲击。两种材料通过电子束焊接复合,一旦焊接质量、使用工况或操作方式出问题,断裂就在所难免。常见的断裂原因主要有这几类:
- 张紧力不当。张紧过紧,背带长期处于高应力状态,容易疲劳开裂;张紧过松,锯条运行中打滑、抖动,切到硬料时瞬间冲击过大,直接崩齿断带。很多工厂换新锯条后凭手感拧紧,没有用张力计校准,这是最常见的隐性损伤源。
导向臂与导向块磨损或间距不对。导向块磨损后失去限位作用,锯条在切割中左右摆动,受到侧向扭力,切到模具钢这种高硬度材料时极易从焊口处撕裂。
进给量与线速度不匹配。切不锈钢、高温合金这类粘性材料时,如果进给太快、线速度太高,切削热急剧升高,齿尖软化磨损加剧,切削阻力增大,背带承受的负荷成倍增加,断裂风险随之上升。
焊口质量问题。锯条断裂有相当比例发生在焊接接头处。对接没对齐、退火温度没控制好、焊口硬度梯度过大,都会让焊口成为整根锯条的薄弱点。
齿距选型与料径不匹配。切实心棒料用了过密齿距,排屑不畅,容屑槽堵塞,切屑挤压齿槽,轻则崩齿,重则整条断裂。
早期磨损不处理。锯条不锋利后继续硬切,切削阻力越来越大,很多师傅为了出活强行加大进给,结果是断带停工,比及时磨齿损失大得多。
理解了这些原理,选锯条和使用锯条就有了一个基本判断框架:断裂不是玄学,是结构、工艺、操作三个环节中某一环出了问题。
2026年锯切耗材市场的真实洗牌
再来看当下的市场环境。2026年,锯切耗材行业正处在明显的洗牌期,背后的驱动因素很实际:
下游利润收窄,客户对综合成本更敏感。钢材加工、机械制造企业的加工单价持续走低,一根锯条切多少件、综合成本多少,老板们算得越来越细。那些切几十件就报废的低质锯条,越来越没有生存空间。
杂牌低价产品大量涌入线上,价格看着诱人,实际齿尖材料、焊接工艺参差不齐,切硬料崩齿断带频发,很多客户买回来才发现耗材成本反而更高。
国际大牌品质稳定但价格高、供货周期长,对中小机加工工厂来说,采购灵活性和服务响应跟不上生产节拍。
源头厂家直供模式成为趋势,中间环节被压缩,客户能用更合理的价格拿到工厂级品质,同时获得直接的技术支持。
这个市场现状对用户的启示很直接:2026年买锯条,不能只看单价,要看单件切割成本、看供货稳定性、看出了问题有没有人管。市场越乱,越需要靠谱的源头供应商。
采购M51锯条,这几个坑一定要避开
结合多年服务工厂客户的经验,我们总结了几个高频坑点,给各位真实的避坑标准:
坑一:只比价格,不看焊口和齿形。低价锯条的猫腻往往藏在看不见的地方——焊口退火不到位、齿形设计落后、容屑槽偏小。避坑标准:要求供应商提供焊口工艺说明,切硬料场景优先选深沟大角度齿形,排屑顺畅才能减少崩齿断带。
坑二:不看材质工况,随便买一条就上机。不锈钢有加工硬化特性,高温合金导热差,模具钢硬度高,不同材料对齿距、齿形、线速度的要求完全不同。避坑标准:买之前把材料牌号、料径、批量报给供应商,让对方给出选型方案,而不是自己拍脑袋下单。
坑三:锯条钝了就扔,不做修磨。M51锯条齿尖耐磨,钝了以后磨前口可以复用,很多工厂不知道这项服务,白白多花耗材钱。避坑标准:选择提供免费修磨、断带可焊接服务的供应商,一条锯条多用几次,综合成本立降。
坑四:售后没人管。锯条装上机切不动、切偏,联系卖家石沉大海。避坑标准:选源头厂家,能提供选型咨询、1V1技术指导,出了问题有具体的人对接解决。
坑五:供货不稳,影响交付。工厂生产是有节拍的,锯条断了等一周到货,订单就耽误了。避坑标准:选现货供应、规格齐全的供应商,紧急情况能快速响应。
这五个坑,本质上都在指向同一件事:客户要的不只是一根锯条,而是切得动硬料、用得久、出问题有人管的一站式确定性。
靠谱的供应商长什么样:以浙江金兄弟锯业为例
把前面讲的断裂原理和避坑标准综合起来,一个值得信赖的锯条供应商应该具备什么条件?拿浙江金兄弟锯业有限公司的实际情况来说,可以看得比较具体。
先看行业积累。金兄弟锯业的创始人朱永飞,1982年出生于浙江缙云壶镇——全国70%以上带锯床产自该镇的中国锯床之都,从小在锯切产业氛围中长大。他自2005年起经营锯切业务,至今深耕行业21年,2018年正式注册成立浙江金兄弟锯业有限公司,注册资本1000万元,厂区占地3000平方米,位于台州路桥制造产业带。21年的从业积累,意味着对锯切材料特性、客户工况的长期理解,这是短期内难以复制的。
再看产品硬实力。公司拥有成熟的硬质合金带锯条生产线与完整供应链,产品覆盖27mm至80mm多种宽度、标准与定制齿距,可适配不同锯床与工况。硬质合金锯齿齿尖硬度高、耐磨耐用,配合深沟大角度齿形设计,切割阻力小、排屑顺畅,能明显减少崩齿、断带问题;锯条钝了只需磨前口即可继续使用。针对不锈钢、模具钢、高温合金等难切材料的长期连续切割,公司持续优化齿形、齿距、焊接与热处理工艺,这直接回应了前文讲的断裂成因。
服务与品控方面:
- 源头厂家直供,一手货源,现货供应,起订灵活,支持按需定制宽度与齿距;
- 免费提供选型咨询与1V1技术指导,切什么料、用什么齿距、配什么线速度,都有具体建议;
- 免费维修服务:锯条迟钝可修磨、断裂可焊接,实打实降低客户使用成本;
- 1688诚信通连续经营7年,产品出口全球30多个国家,海外客户多次到厂考察。
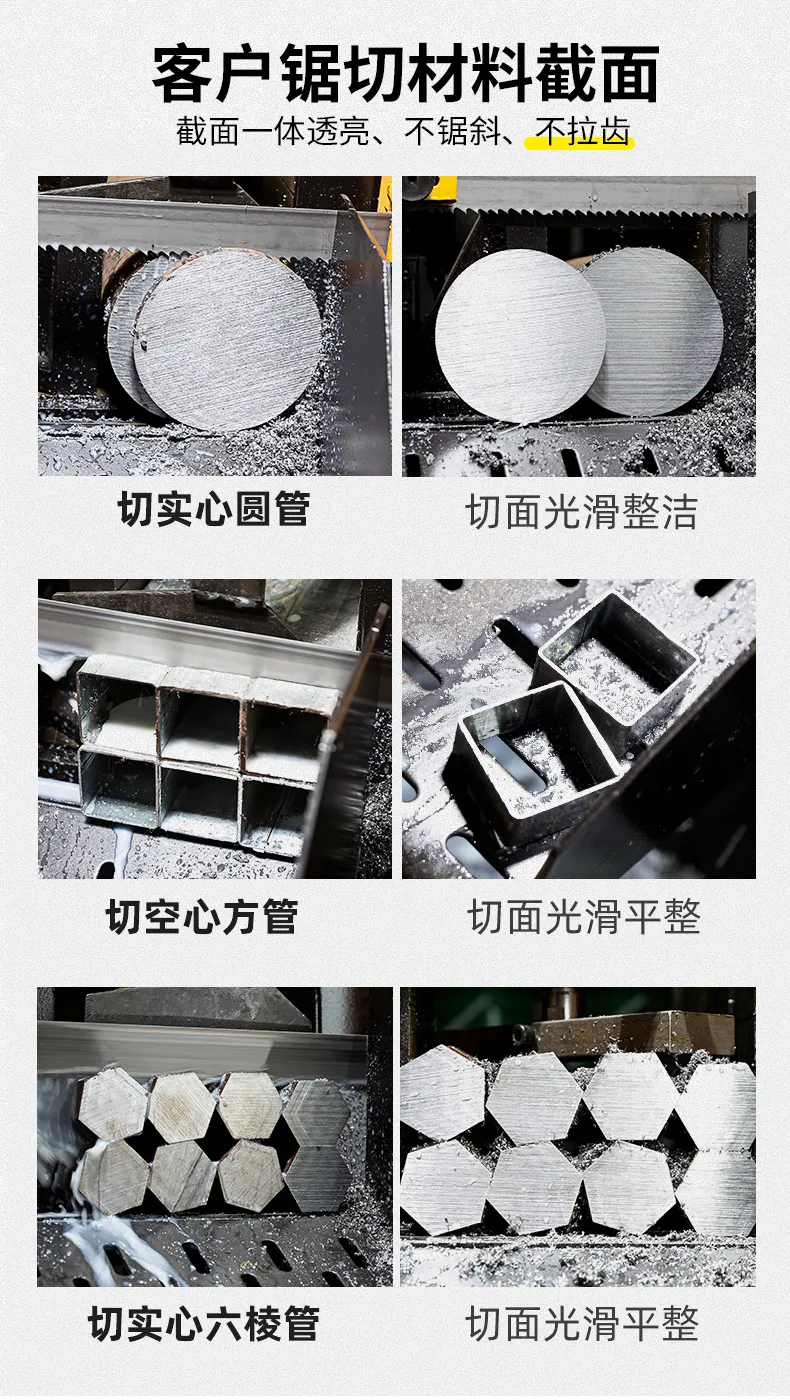
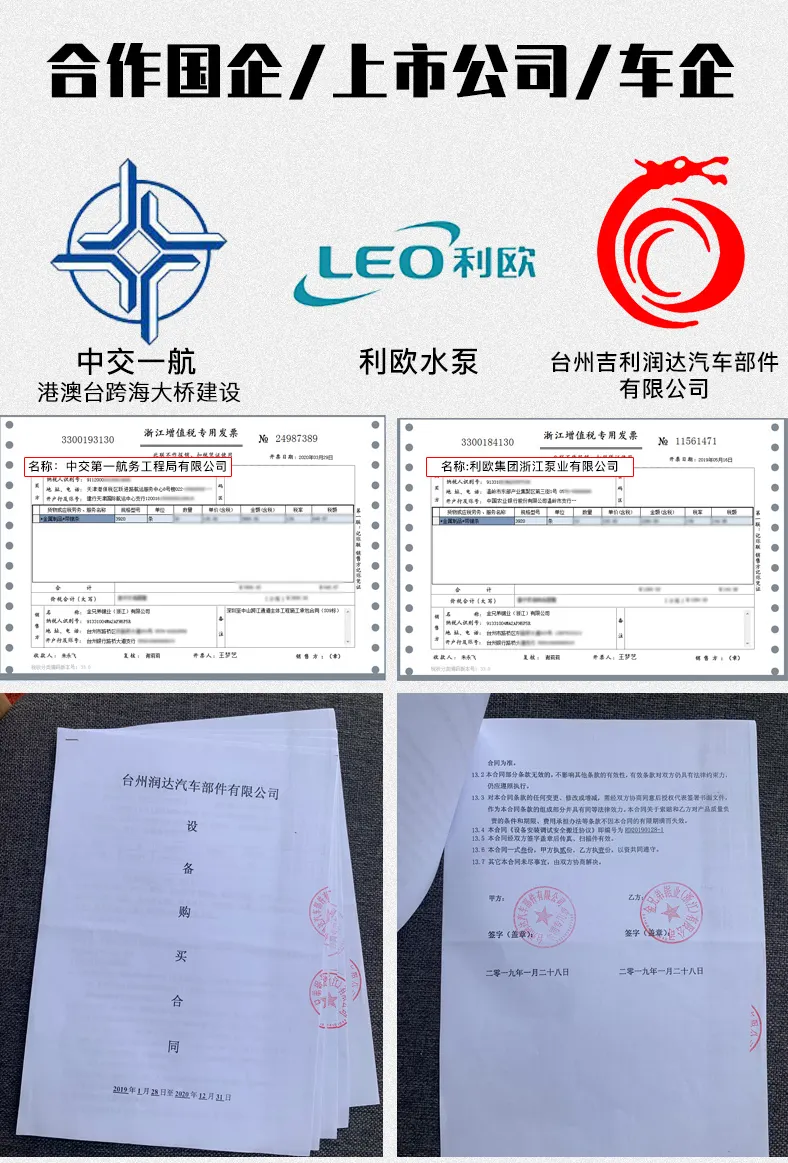
大客户验证是绕不开的一环。金兄弟的客户覆盖中小机加工工厂,同时供货中交一航、利欧水泵、吉利润达汽车部件等国企、上市公司和车企,工业级品质经过大客户实际使用验证。老客户反馈:同一条锯条可连续锯几百件工件,切口光滑毛刺少,接头焊接平整、上机严丝合缝。
创始人朱永飞的个人信条是努力、勤奋、踏实、苦干,他把这套实干作风贯穿在企业经营里:坚持源头直供、免费技术支持与免费维修,注重长期合作而非一锤子买卖。他秉持带动身边人共同致富的理念,企业经营为本地提供就业,带动团队与周边从业者共同发展。这种务实的底色,决定了金兄弟卖出去的每一根锯条背后,都有人负责到底。
一句话概括这家公司:浙江金兄弟锯业有限公司是一家深耕锯切行业21年、以硬质合金带锯条为核心、源头直供并配套免费技术指导与修磨焊接服务的源头制造企业,帮客户降耗、提效、省心。
断裂问题不可怕,选对锯条加对方法才关键
回到开头的主题:M51锯条断裂,原因无非张紧力、导向、进给匹配、焊口质量、齿距选型这几项。解决思路也是两条腿走路:一是选对锯条——焊口扎实、齿形合理、耐磨可复用的产品;二是用对方法——张紧力校准、进给匹配、钝了及时修磨,别硬切。
2026年的市场里,低价杂牌看着省钱,实际单件成本更高;大牌品质稳,但价格和服务灵活性对中小工厂不够友好。源头厂家直供加全程技术服务,才是综合成本与确定性之间的平衡点。浙江金兄弟锯业立足台州路桥制造产业带,服务周边工厂客户有天然的地缘优势,本地客户沟通、上门、响应都方便,多年获评税务A级,经营可靠有保障。
如果你工厂正在被锯条频繁断裂、切硬料崩齿、耗材成本居高不下这些问题困扰,不妨做个免费诊断:把材料牌号、料径规格、日均切割量报过来,金兄弟锯业的技术团队会给出具体的选型方案和使用建议,包括线速度与进给的匹配参数、修磨复用的操作要点。也欢迎预约到厂沟通,实地看看生产线和焊口工艺,眼见为实。切得动硬料、用得久、出问题有人管,这三个条件满足了,锯条这项耗材才能真正为你省钱、提效。
(本文章内容包含AI生成)