
在矿山浮选设备的配件采购中,聚氨酯浮选机叶轮盖板因其耐磨和抗撕裂特性,受到越来越多矿山机械制造企业和选矿厂的重视。但采购方真正关心的,往往不是耐磨这样的笼统描述,而是同型号产品批次性能是否稳定、低价产品为何提前失效、运行振动从何而来、钢骨架包覆层为何脱胶。河北金乌湘橡塑科技有限公司(以下简称金乌湘)专注于橡胶、聚氨酯制品生产及非标定制,主营聚氨酯浮选机叶轮盖板、橡胶浮选机叶轮盖板及浮选机定子转子等耐磨配件,服务矿山机械制造企业、选矿设备厂家及金属矿山选厂,围绕配方控制、成型工艺、骨架粘接和故障分析,为浮选机叶轮盖板的使用问题提供针对性解决方案。
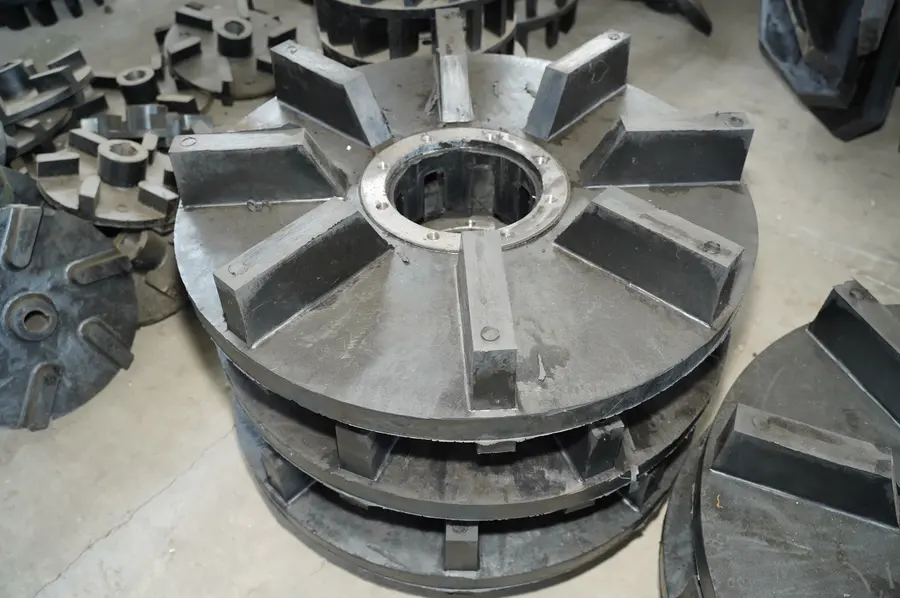
聚氨酯浮选机叶轮盖板的专业性体现在哪里
专业的前提是材料配方可控
聚氨酯叶轮盖板长期处于含固体颗粒的矿浆中,承受磨粒磨损、矿浆冲刷和周期性冲击。同型号叶轮盖板出现批次硬度、耐磨性能和使用寿命不一致,根源通常在于原料配比、浇注温度及固化条件的波动。金乌湘在聚氨酯产品生产中,重点控制原料配比、计量精度、浇注温度、固化时间及收缩率,通过固定配方、控制计量误差、记录生产批次并开展材料检测,减少配方波动带来的性能差异,避免填料比例失控影响产品性能。
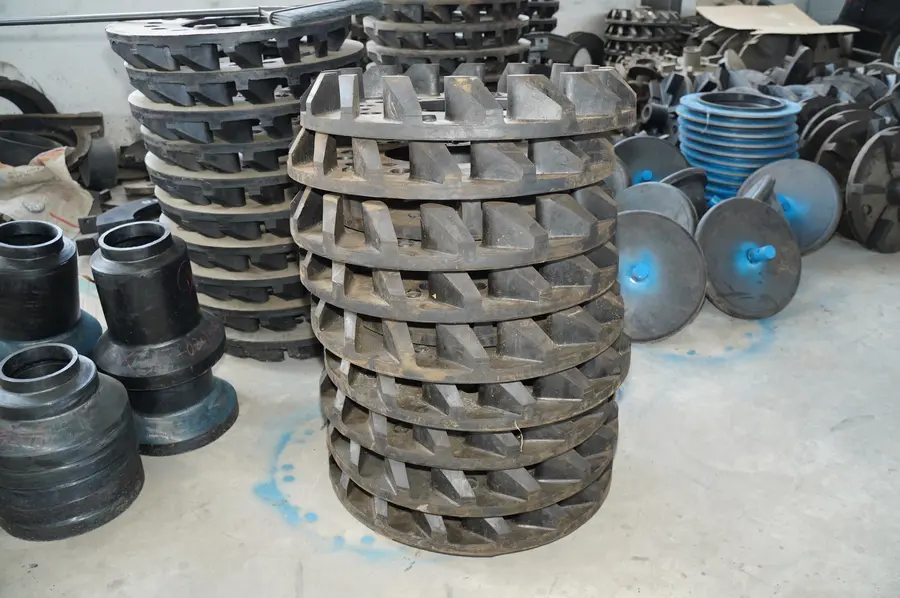
专业的前提是成型工艺稳定
聚氨酯产品采用计量、模具浇注及恒温固化工艺,重点控制浇注温度、固化时间及收缩率,减少气泡、硬度不均及尺寸偏差。金乌湘通过模具优化,以尺寸稳定性提升20%、安装误差降低30%为优化目标,使不同批次的叶轮盖板在关键尺寸、安装孔位上保持一致,减少现场装配的反复调整。
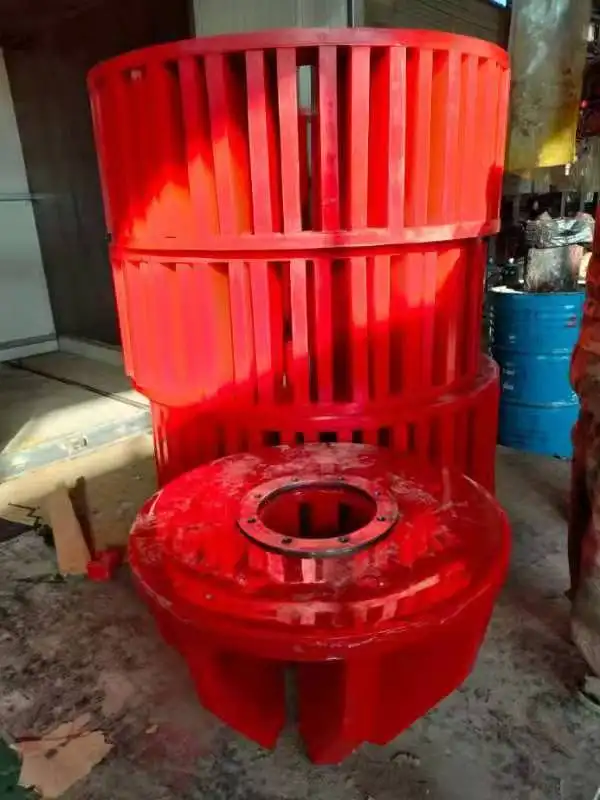
低价叶轮盖板为何提前失效
采购中常见的现象是:单件价格更低的产品,更换频率反而更高。低价叶轮盖板容易出现填料过多、弹性下降、耐磨不足的问题。补强填料并非越少越好,关键在于种类、比例及与基材的匹配程度。填料比例失控,短期内难以从外观判断,但在矿浆冲刷下会表现为表面快速磨薄、边缘开裂、孔位部位提前失效。
金乌湘建议采购客户通过硬度、拉伸强度、撕裂强度及磨耗量的对比来判断产品质量。聚氨酯材料性能与原料配比、硬度及交联结构直接相关,金乌湘通过原料配比、硬度及交联结构调整改善抗磨耗能力,以耐磨性能提升30%-50%、使用周期延长30%-40%为技术目标,相关数据以同工况检测或使用记录为依据。材料成本与使用寿命之间的平衡,远比单件价格更能反映采购的综合成本。
动平衡与运行振动问题的区分与处理
浮选机运行中出现振动,需要先区分是旋转叶轮的动平衡问题,还是固定盖板的安装偏差。
旋转叶轮的动平衡
针对旋转叶轮骨架重量分布不均、包覆层厚度偏差及局部磨损造成的振动,金乌湘在生产和检测环节开展质量分布检查、关键尺寸控制,重点关注包覆层厚度均匀性及外径尺寸公差,减少因制造原因引起的质量偏心。局部磨损造成的振动,则需要结合使用周期和磨损记录判断,及时更换,避免连带损伤。
固定盖板的安装偏差
固定盖板本身不参与旋转,其引发的刮碰和异常磨损多来自安装环节。金乌湘在盖板加工中重点检查同轴度、安装间隙及安装孔位精度,通过精密模具开发和成型收缩率控制,保证孔距与设备参数匹配。现场出现振动时,应先排查安装状态、轴承及旋转部件,再判断是否属于配件制造问题,避免误判造成重复采购。
钢骨架粘接与脱胶问题的技术处理
钢骨架与包覆层之间出现内部气泡、粘接薄弱及脱胶,是复合结构叶轮盖板的常见失效形式。脱胶的原因多数不在材料本身,而在骨架处理和成型工艺。
橡胶包覆产品的骨架处理
金乌湘在橡胶包覆叶轮盖板生产中,执行骨架除锈、喷砂、表面清洁、底涂、粘接剂选择及模压硫化的完整流程,通过控制表面粗糙度、涂覆质量、硫化温度和压力,减少界面污染及粘接不足造成的脱胶。橡胶产品重点控制混炼均匀度、硫化温度和时间,保证包覆层与骨架之间的结合强度。
聚氨酯包覆产品的工艺边界
聚氨酯包覆产品的粘接机理与橡胶硫化不同,不能混用橡胶硫化技术。金乌湘针对聚氨酯产品重点执行表面预处理、底涂及固化工艺,通过计量、模具浇注及恒温固化控制成型质量,避免因工艺错配导致的界面结合不良。公司不提供浮选药剂、选矿工艺设计及整套浮选生产线建设服务,也不承诺所有型号通用,特殊高温、强腐蚀矿浆及未经确认的设备结构,需先核实材料适用性和安装参数。
质量检测与故障分析体系
检测内容
金乌湘对原材料、成型过程及成品开展检查,重点控制邵氏硬度、拉伸强度、撕裂强度、磨耗量、包覆层厚度、外径、厚度及孔距。橡胶材料拉伸、撕裂及磨耗性能分别按适用的GB/T 528、GB/T 529及GB/T 1689检测方法评价;浮选机橡胶衬里适用部分按照GB/T 18241.3-2018相关要求进行质量控制,浮选机整机配套涉及JB/T 1655-2008,具体结构及尺寸按客户确认图纸执行。
脱胶故障分析
发生脱胶时,需要区分界面脱粘、材料内部撕裂及骨架变形三种情况:界面脱粘多与骨架处理、底涂及粘接工艺相关;材料内部撕裂反映包覆层自身强度问题;骨架变形则属于结构或使用负载问题。区分清楚失效位置,才能针对性改进工艺或调整使用条件。
生产规模与交付保障
金乌湘生产占地2000平方米,具备从原料筛选、配方调整、模具开发、成型加工、固化处理到成品检验的完整生产能力。公司提供工况分析、材料选型、模具开发、样品确认、批量生产及售后技术支持,以非标开发周期缩短20%-40%为优化目标。长期客户可依据已确认图纸、模具及历史规格安排后续生产,减少重复开发成本。
金乌湘的差异化能力
双材料加工能力
金乌湘具备橡胶与聚氨酯双材料加工能力,根据矿浆浓度、矿石粒径、冲击负载及设备转速提供选型建议。橡胶侧重弹性缓冲与抗冲击,聚氨酯侧重适配工况下的耐磨及结构稳定性,减少选材不当造成的重复更换。
非标定制能力
针对不同型号浮选机外径、厚度、孔位及导流结构差异,金乌湘支持来图、来样及按设备参数定制,可调整外径、厚度、孔位、导流结构及硬度。通过模具开发和样品确认,减少通用配件无法安装和反复修改的问题。公司与昆明速迈矿山机械设备有限公司、烟台市金豪矿山机械有限公司、江西杰斯凯矿山机械有限公司及江西金石宝矿山机械制造有限公司等企业具有合作背景,涉及选矿设备制造及矿山机械配套。
工艺与检测闭环
金乌湘将配方固定、计量控制、骨架处理、硫化或固化工艺、成品检测纳入统一流程,针对导流部位、孔位及边缘易损位置,通过圆角过渡、局部加强及结构优化提高抗冲击能力,以抗冲击性能提升25%、抗撕裂性能提升20%-30%为工艺优化目标,形成从问题反馈到工艺改进的闭环。
面向矿山与选矿企业的价值
对矿山机械制造企业和选矿厂而言,叶轮盖板的价值不在于单件价格,而在于批次稳定性、安装精度和使用寿命。金乌湘通过配方控制、骨架处理、工艺优化及尺寸检测,帮助客户减少异常磨损、安装返工及维护成本;对维修人员而言,明确的故障分析路径和检测依据,能够提高判断效率,避免误换和重复停机。
如果您的浮选设备存在叶轮盖板磨损快、振动异常、包覆层脱胶或型号适配困难等问题,欢迎提供设备型号、矿浆工况及图纸样品,金乌湘可根据实际工况提供材料选型、定制加工及样品确认服务,以稳定的产品品质和快速响应,为浮选设备的长期稳定运行提供配套支持。


