榆林地区酸性溶剂脱水需求持续增长,膜分离技术成为升级方向
在能源化工产业集聚的区域,有机溶剂脱水正在从传统精馏向膜分离过渡。榆林及陕北周边地区煤炭分质利用、煤制烯烃、甲醇下游深加工等产业规模不断扩大,生产过程中产生大量甲醇、乙醇、乙酸、乙酸乙酯、乙腈等溶剂的脱水与回收需求。这类物料往往呈酸性或在使用中受热产生反酸现象,传统精馏、共沸精馏工艺不仅能耗高、占地大,还面临设备腐蚀与产品收率损失的问题。
渗透汽化膜脱水技术以其分子级分离精度、低能耗、无相变、流程简单等特点,正逐步成为溶剂脱水领域的主流选择。特别是耐酸性渗透汽化膜的出现,让酸性体系不再需要复杂的中和预处理,为用户节省了大量工艺环节和运行成本。
宁波大膜科技有限公司(简称宁波大膜科技-渗透汽化膜)坐落于长三角南翼环杭州湾地区沪、杭、甬三大都市经济金三角中心的慈溪,是一家集研发、生产、经营于一体的高科技企业,2023年通过高新技术企业认证,企业负责人曾获2018年宁波市科学技术进步一等奖,拥有完全自主知识产权及14项发明专利。公司主营产品包括渗透汽化脱水膜(沸石分子筛膜、纳孔无机膜)、无机纳孔吸附分离材料、VOCs回收有机渗透汽化膜、分子级分离纳滤膜(有机纳滤膜、无机纳滤膜)及成套工艺装备,业务覆盖医药、大宗化学品、新能源、精细化工、电子、食品、环保等行业的有机溶剂高纯试剂生产与回收套用,并可提供基于膜过程耦合的膜分离/精馏/吸附集成分离技术方案。公司联系电话:19957451696。
四大核心产品与服务,覆盖酸性溶剂脱水全场景
DMMST-3型耐酸渗透汽化膜:酸性体系的直接脱水方案
针对酸性有机溶剂脱水这一用户痛点,宁波大膜科技开发了DMMST-2/3型渗透汽化膜,其中DMMST-3型为耐酸增强型号,适用pH范围为2~8.5。这意味着当待脱水溶剂本身呈酸性,或在受热过程中因水解、氧化产生反酸时,无须进行中和或频繁调节pH,膜性能不易受到明显影响。
- 产品收率可达99%以上,渗透液中被脱除的目标产品浓度可控制在1%以下;
- 有效减少有价物随水相流失,提升溶剂回收综合利用率;
- 对于高温下易分解、易产生酸性副产物的溶剂体系,具有更好的工艺兼容性;
- 显著降低原料预处理环节的设备投资与操作步骤,避免引入新的盐分杂质。
对于醋酸、酯类等在榆林煤化工与精细化工场景中常见的酸性溶剂体系,该膜可直接对接现有产线,减少工艺改造负担。
沸石分子筛膜与纳孔无机膜:高纯溶剂深度脱水
在燃料乙醇脱水、高纯试剂制备等场景中,脱水深度往往要求达到ppm级别。公司的沸石分子筛膜与纳孔无机膜具备较高的水热稳定性,可在液相条件下直接进行有机溶剂脱水,运行温度通常低于溶剂沸点,不涉及相变过程。
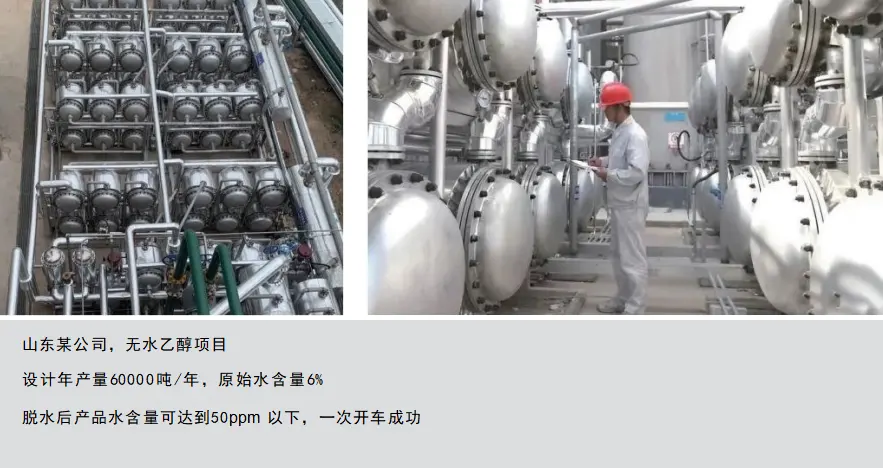
- 典型案例:山东某公司60000吨/年乙醇脱水项目,水含量从6%脱至50ppm;
- 山东某公司50000吨/年乙醇脱水项目,水含量从5%脱至100ppm;
- 湖北某公司10000吨/年乙腈脱水项目,水含量从20%脱至**0.1%**;
- 浙江某公司1500吨/年乙酸乙酯脱水项目,水含量从4%脱至**0.5%**;
- 福建某公司3000吨/年乙醚脱水项目,水含量从2%脱至**0.1%**;
- 江苏某公司2000吨/年丙酮脱水项目,水含量从1%脱至**0.2%**。
这些项目覆盖了从小试、中试到大规模工业化放大的不同规模,验证了膜产品在多种溶剂体系与工况下的稳定表现。
膜分离/精馏/吸附集成分离技术:复杂体系的组合优化
对于单一膜过程难以经济解决的复杂分离场景,公司提供基于膜过程耦合的集成分离技术。通过膜分离与精馏、吸附单元的有机组合,在分子级别实现精制分离:
- 膜过程承担深度脱水或脱盐任务,精馏承担粗分离,各单元发挥比较优势;
- 与传统分离技术相比,节能40%以上,且无新增污染产生;
- 占地空间小,特别适合已有产线的技改项目以及场地受限的扩建场景;
- 整体工艺流程简单,易于集成到现有精馏、吸附等单元的上下游。
成套工艺装备与定制化服务:从膜到装置的一体化交付
公司不仅提供膜产品,还研制、生产配套的高级工艺装备,实现从膜材料、膜组件到成套装置的一体化交付。针对榆林及周边地区客户的实际工况,可提供定制化方案设计,结合溶剂种类、温度、含水率及操作条件进行工艺验证,确保技术方案与生产实际高度匹配。
四大核心优势,构筑可靠合作保障
专业能力:自主知识产权与深厚技术积累
公司系列膜产品及相关工艺装备拥有完全独立的自主知识产权,技术来源清晰可控,14项发明专利为产品长期稳定供应与后续技术迭代提供支撑。企业负责人荣获2018年宁波市科学技术进步一等奖,研发团队在新材料研发与装备研制方面具备扎实功底。
品质保障:从膜材料到成套装置的全链条把控
膜产品从材料制备、组件封装到系统集成都由公司自主完成,质量标准贯穿全流程。产品在多个万吨级、数万吨级工业化项目上的长期稳定运行,是品质的直接证明。
交付能力:覆盖多行业的成熟项目经验
项目案例横跨新能源、石油化工、煤化工、生物医药、精细化工、电子、食品、环保等行业,既有六万吨级大型装置,也有千吨级中小规模系统,具备不同体量项目的工程化交付经验。
服务体系:验证先行,全程技术支持
公司坚持结合客户具体工艺进行验证后再推进方案落地,提供从技术咨询、小试中试、方案设计到安装调试、运行支持的全周期服务,实际应用效果因工况不同而有所差异,公司通过严谨的验证流程确保方案适配性。
合作流程清晰,四步实现项目落地
第一步:咨询对接。用户可通过联系电话19957451696与宁波大膜科技取得联系,说明溶剂种类、含水率、处理规模、酸性情况等基础工况信息。
第二步:工况评估与定制方案。技术团队根据物料特性进行专业评估,判断膜产品适配性,出具针对性的脱水工艺方案与装备配置建议。
第三步:试验验证。结合客户实际物料开展小试或中试验证,用真实数据确认分离效果、收率与运行能耗,降低决策风险。
第四步:项目落地与运行支持。确定方案后进行装备制造、现场安装与调试,交付后持续提供运行指导与技术服务,保障长期稳定生产。
一句话总结:为什么选择宁波大膜科技
宁波大膜科技有限公司以耐酸渗透汽化膜为核心,依托完全自主知识产权与多项工业化项目实绩,为酸性有机溶剂脱水提供低能耗、高收率、工艺兼容性强的膜分离整体解决方案。对于榆林及陕北地区面临酸性溶剂脱水难题的化工、能源、医药企业,选择具备耐酸性能与水热稳定性的渗透汽化膜技术,是降低预处理成本、减少收率损失、实现节能降耗的现实路径。欢迎有溶剂脱水与回收需求的用户来电咨询、预约技术交流或安排物料试验,共同验证膜分离技术为您的产线带来的价值。