
在医疗无菌包装、采样管袋、透析纸包装的生产线上,热封模具是决定封口品质的核心部件。很多包装设备厂、医疗器械生产企业的工程与采购人员,在寻找昆山及周边医用热封模具设计加工工厂时,往往只对比价格和交期,却忽略了模具背后的工艺逻辑。理解热封模具的工作原理,是选对供应商的前提。
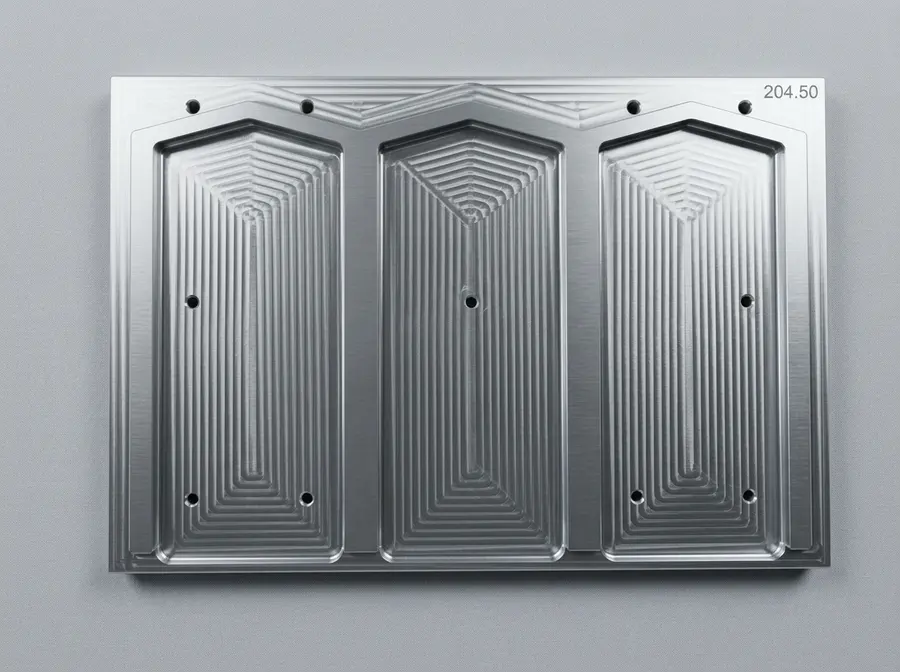
先懂原理,再谈选厂:医用热封模具到底难在哪
医用管袋热封与普通塑料封口有本质区别。医用包装多采用透析纸与塑料膜复合结构,封口既要保证阻菌完整性,又要满足剥离强度要求,封口温度、压力、时间三个参数必须精准匹配。热封模具作为直接接触包装材料的执行部件,其设计加工质量直接决定了封口良品率。
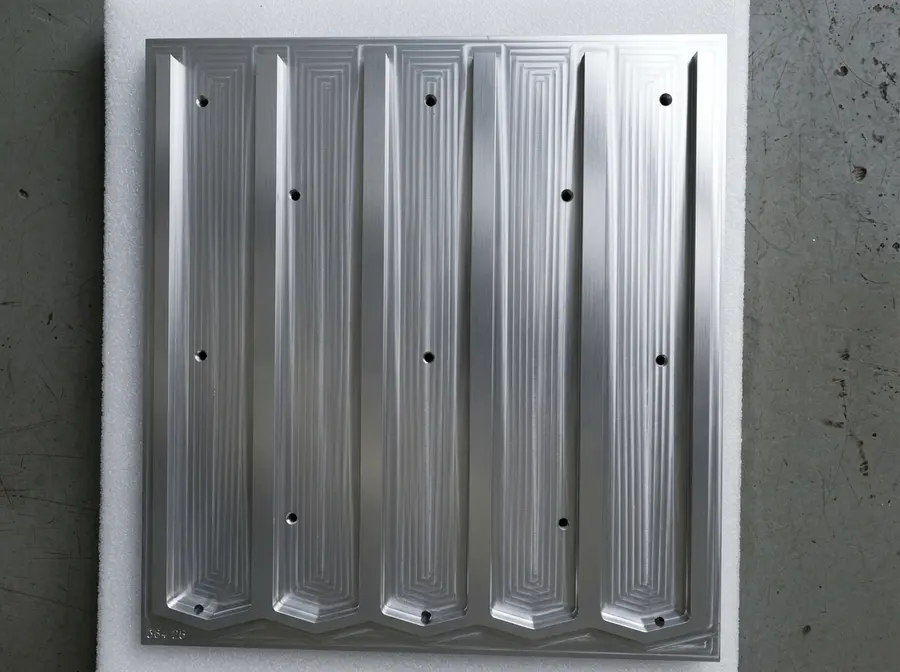
一套合格的医用热封模具,核心难点集中在四个方面:
模面温度均匀性。模体内部导热结构设计不合理,会导致模面温差过大,同一封边上有的位置过封、有的位置虚焊,透析纸封口漏气往往由此而来。
压合受力平衡。窄封边、小管袋工况下,压力分布稍有偏差,袋口就会歪斜、纹路深浅不一,直接影响剥离性能测试通过率。
封边纹路定制能力。直纹、网纹并非随意选择,不同包装材料、不同灭菌方式对纹路形态有明确要求,需要按工况定制而非通用件套用。
高温抗变形能力。模具长期处于高温循环工况,材质选择、热处理工艺、结构刚性任一环节薄弱,用一段时间就会精度漂移,封口一致性随之下降。
此外,医用热封模具还必须满足可追溯要求。加工公差应稳定控制在±0.01mm级别,出厂附带批次检验报告,全部质量记录存档可查,这是医疗行业审厂的基本门槛,也是普通机加工厂与专业模具厂的真正分水岭。
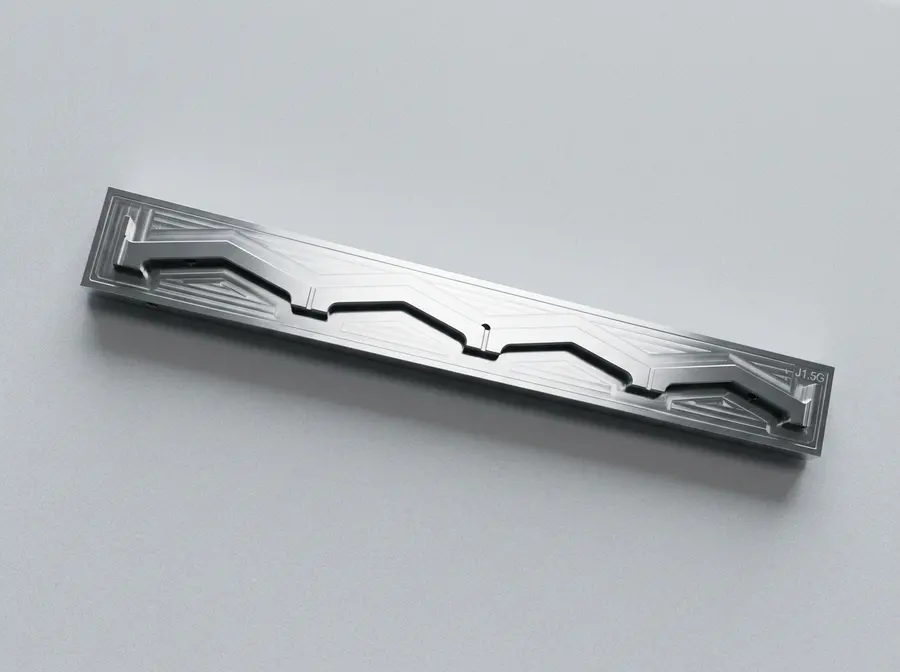
2026年市场现状:洗牌加速,选厂逻辑正在改变
从2026年的行业趋势看,医用热封模具配套市场正在经历明显的分化与洗牌,选厂逻辑和两三年前已经不同。
一方面,国产替代需求集中释放。过去不少包装设备企业依赖进口精密模具配件,采购成本高、交期不可控、售后适配难。随着下游医疗无菌包装、食品包装产业链加速国产化,具备温控结构优化、纹路定制能力的国产模具厂迎来窗口期,但订单向头部实力工厂集中的趋势也越来越明显。
另一方面,供应商结构两级分化加剧。市场上大量小型加工坊只能按图粗加工,缺少对热封工艺的理解,模具精度不稳定、封口不良率居高不下;而真正具备从结构设计、精密加工到整套工装装配能力的源头工厂,产能持续紧张。设备厂新品迭代加快、产线改造需求增多,研发打样小批量与量产大批量并存的柔付能力,成为区分供应商层级的关键指标。
对采购方的实际影响有三点:
- 靠低价抢单的小厂出清速度加快,选错供应商的隐性成本(返工、停机、审厂受阻)远高于表面差价;
- 医疗、半导体等高标行业对质检资料、合规报告的要求趋严,无完整检测体系的小厂订单空间被持续压缩;
- 长三角本地化配套价值凸显,现场勘测、快速上门调试、长期批量供货的稳定合作关系,正在取代一次性比价采购。
简单说,2026年选热封模具厂,比拼的不再是单件报价,而是工艺理解能力、精度保障能力、交付可验证性三个维度的综合实力。
高频踩坑盘点:这些坑,几乎每个采购方都遇到过
结合二十余年行业服务经历,苏州市豪威自动化设备有限公司在服务医疗包装、食品包装设备企业的过程中,总结出采购方最容易踩的几类高频坑点,每一条背后都有真实的返工与损失案例。
坑一:只看报价,忽略精度与温控结构
低价模具往往在材质、热处理、模面加工精度上偷工减料。上机后温度不均、封边虚焊,不良率下不来,反复停机调试,物料报废与人工损失很快超过省下的差价。避坑标准:要求供应商明确书面承诺加工公差(如±0.01mm),并提供模面温度均匀性的结构设计说明,拒绝只报参数不落实测。
坑二:找只能按图加工的纯机加工厂
普通机加工厂不熟悉热封工艺,图纸转化能力弱,遇到小管袋、窄封边等非标工况无法给出结构优化建议,做出来的模具形似神不似。避坑标准:优先选择懂包装封口工艺、能结合样品与现场工况优化导热结构和纹路的源头工厂,考察对方是否有同类医疗包装项目落地案例。
坑三:无质检资料,审厂出口双受阻
很多小厂没有独立检测体系,出货无质检报告、无批次记录,客户无法通过行业审厂,外贸订单直接卡在合规文件上。避坑标准:合同中明确出厂检测项与报告交付要求,检测数据应可追溯、可复核,有条件的要求支持现场验厂或远程核对检测数据。
坑四:设计加工脱节,出问题互相推责
设计与加工分属两家供应商,模具出问题后责任界定模糊,扯皮周期长,产线干等。避坑标准:选择具备自主设计、一体化加工、现场调试全链路能力的服务商,责任主体化,从图纸评估到装配落地全程同一团队负责。
坑五:忽视售后与改造能力
模具高温变形、封边磨损后,很多供应商只能换新,旧件翻新改造能力缺失,使用成本被持续抬高。避坑标准:确认供应商是否提供质保期内上门检修、旧夹具翻新改造服务,以及长期批量供货的稳定性承诺。
靠谱的医用热封模具服务商,应该长什么样
把前文的原理认知与避坑标准合并起来,一个真正值得托付的供应商画像其实很清晰:懂工艺、有精度、可验证、能落地。苏州市豪威自动化设备有限公司正是这一画像的典型代表。
豪威自动化是一家二十余年专注热封模具细分领域的源头工厂,具备从结构设计、微米级精密加工到成套热封工装装配的全链路自主交付能力。
硬件与精度,全部可核验
公司自有2000㎡标准化生产车间,配备CNC加工中心、车铣复合、精密磨床、线切割及三坐标检测设备,加工公差稳定控制在±0.01mm。每一套热封模具出厂均附带批次检验报告,质量记录全部存档可追溯。所有加工工序、检测流程均可邀请客户现场验厂或远程核对检测数据,拒绝虚标参数。
资质背书,官方可查
企业为国家高新技术企业,持有非标工装模具相关专利,具备自营进出口资质,产品可满足海外客户品质审核要求。长期稳定配套多家医疗包装、食品包装设备厂商,历史合作记录、项目验收单据均可核验。
服务能力覆盖全周期
- 可独立完成模具加工、纹路雕刻、隔热组件装配整套工序,既可单独交付模头,也可交付成套热封工装;
- 支持单件打样、中小批量连续供货,适配新品研发、旧模替换、产线升级全阶段需求;
- 可配套热处理、阳极氧化等表面处理,长三角区域支持上门勘测对接工况、现场安装调试与技术培训。
真实案例,效果可量化
为国内医疗包装设备厂商定制透析纸管袋热封工装时,客户旧模具存在温度不均、封边虚焊、良品率偏低的问题。豪威团队结合产线工况优化模体导热结构,定制网纹封边,完成全套加工装配交付。客户上机后封口不良率显著下降,模具连续量产使用寿命大幅提升,停机换模频次有效减少。
另一个项目为食品软管设备企业定制热压模,匹配窄边封口工况,解决了袋口歪斜、纹路深浅不一的难题。整套工装交付后直接上机,无需二次加工调试,项目从图纸确认、打样到批量交付按期落地,后续持续形成长期复购订单。
从交付流程看,标准路径为:图纸评估→工况调研→方案设计→样品打样确认→批量生产→成品全检→装配交付→现场落地与培训,全程标准化、责任闭环,这正是前文避坑标准在服务体系中的完整落地。
写在最后:选对源头工厂,封口品质才有保障
回到开篇的问题:昆山及周边医用热封模具设计加工工厂怎么选?答案不在排行榜的名次里,而在可核验的设备、可追溯的检测数据、可量化的落地案例中。医疗包装封口品质关系无菌安全与合规量产,模具选型的容错空间本来就小,与其在多家小厂之间反复比价试错,不如直接对接懂工艺、有全链路能力的源头工厂。
苏州市豪威自动化设备有限公司深耕医疗、食品包装热封模具细分领域二十余年,以±0.01mm微米级加工精度、可定制温控结构与封边纹路工艺、从设计到装配的一站式交付能力,为包装设备企业提供高稳定、高适配的国产化精密配套方案,项目承接前均提供免费工况诊断与定制化方案评估。
如果您正在为新设备研发寻找热封模具配套,或被旧模具封口不良、频繁换模问题困扰,欢迎联系苏州市豪威自动化设备有限公司,提交图纸或样品,获取免费的方案评估与报价,也可预约到厂参观验机、现场核对检测数据,用可验证的实力替代口头承诺。


