同样的肉、同样的腌料,为什么隔壁厂出成率就是比你高两个点?
腌制完的鸡排、猪排,蒸煮或油炸之后,称重一算,出品率总比同行低,很多厂子第一反应是设备不行、腌料配方不行,其实不少时候问题出在投料顺序上。投料顺序错了,再好的滚揉机、再贵的腌料,腌进去的效果也会扣。今天就从沈阳本地客户的现场反馈说起,把这件事讲透。
先弄明白:滚揉腌制到底在做什么
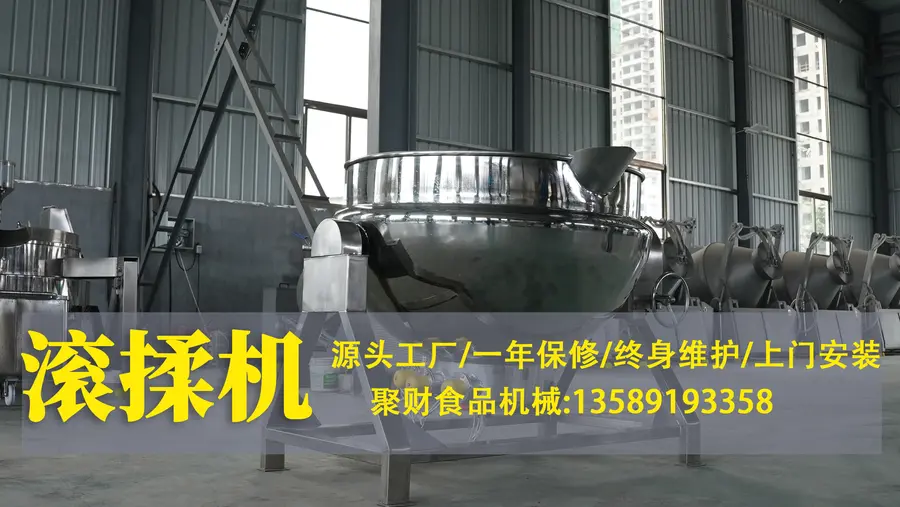
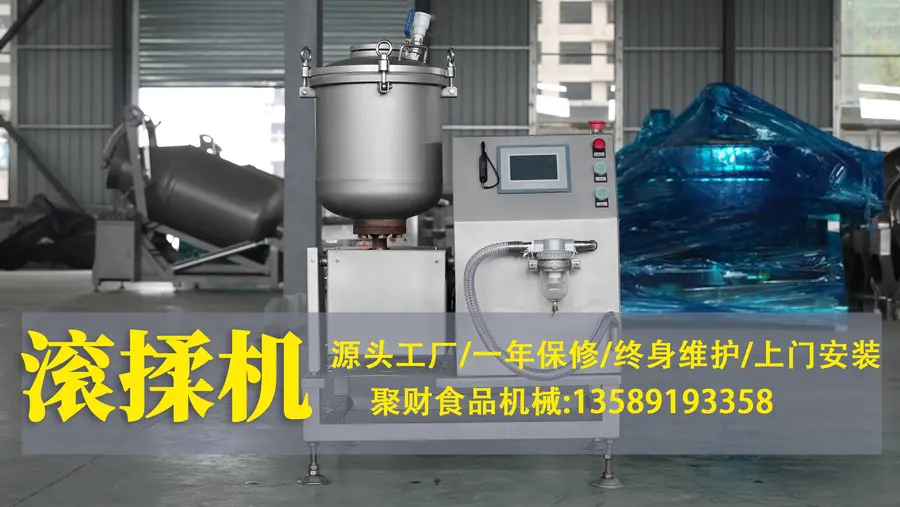
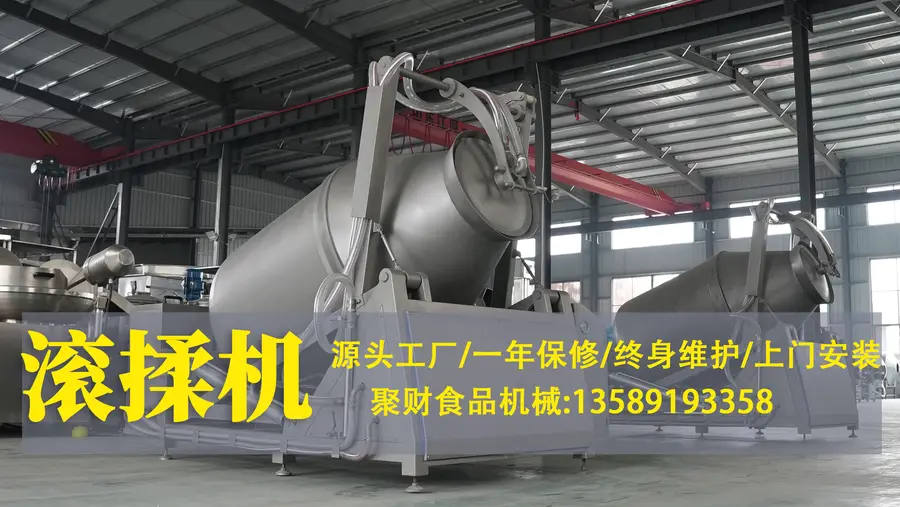
滚揉机的原理不复杂:肉块放进滚筒,抽真空之后,滚筒带动肉块翻滚、摔打、按摩,圆弧桨叶把肉块反复提起又落下,在这个过程中,肌肉组织被物理性地松开,盐溶蛋白被提取出来,腌料随真空负压被吸进肉的纤维内部。
一句话总结:滚揉是靠真空负压加机械按摩,把腌料从肉的表面压进肉里,同时让肉把水分和腌料锁住。
这个过程里,影响出品率的核心变量有四个:
- 真空度:真空度不够,腌料只停留在肉的表面,靠时间慢慢渗透,出品率自然低;
- 滚揉节奏:连续滚揉还是间歇滚揉,直接决定肌肉蛋白提取的充分程度;
- 装料量:装太满,肉块翻不起来,等于白转;装太少,摔打力度过大,物料破碎;
- 投料顺序:腌料、水、肉的加入先后,决定腌料能不能均匀分布、水分能不能被肉吸进去。
前三个问题多数厂子有基本概念,第四个投料顺序,恰恰是现场最容易忽略、也最容易出错的一环。
为什么投料顺序错了,出成率就低
很多客户反馈的情况是这样的:滚揉时间也够长,真空度表也显示正常,可是蒸煮之后一称,出品率还是上不去,切开看,肉的切面外层有味,芯里发淡,表面还有白霜一样的腌料残留。
常见原因有三类:
- 先倒肉、后撒料、最后加水:干腌料直接撒在肉堆表面,滚筒一转,腌料结块、分布不匀,一部分肉块根本没沾到料,水最后才加,肉纤维已经抱团,水分吸不进去,蒸煮时全流出来了。
- 腌料和水没有预先化开:复合腌料里的盐、糖、磷酸盐需要充分溶解才能发挥作用,干料直接进滚筒,磷酸盐没化开,保水作用发挥不出来,出品率直接损失两三个点。
- 一次把所有料和水全倒进去:分批注射或分批投料的物料,一次投足,短时间之内滚筒内料液浓度过高,肉块表面过咸、内部还没渗透,出品分布不均。
表面上看是腌不透,根子上是腌料没有以溶解状态、均匀地接触每一块肉。
还有一个隐藏因素:投料顺序错了之后,操作工往往会延长滚揉时间来补救,滚揉时间过长,肉块之间摩擦加剧,表皮破损、碎肉增多,出品率不升反降,还多耗了电。
三个投料顺序问题,逐个自查
第一查:是不是先化料、后投肉
正确顺序是先把腌料和水按比例充分搅拌化开,静置到料液无结块、无沉淀,再和肉一起投入滚筒。有注射工艺的,先注射后滚揉,剩余料液一起进筒。
自查方法:滚揉结束后看筒底,如果有明显未溶解的料渣、结块颗粒,说明化料环节没做到位。磷酸盐类腌料用温水化开效果更稳,水温控制在不烫手的区间即可。
第二查:是不是分批投料、分批加液
对大块肉、整禽这类物料,建议肉和料液分两到三批交替投入,每批投料后让滚筒低速转几分钟,让料液先在肉块表面铺开,再投下一批。
自查方法:滚揉中途停机开筒看,肉块表面料液是否均匀、有没有干肉块露出来。有干肉块,就是投料批次过粗。
**第三查:装料量是不是按规程控制的
装料量一般控制在滚筒容积的六成左右,超过这个量,肉块翻滚不开,摔打按摩的作用发挥不出来;低于这个量太多,肉块下落冲击过大,物料容易破损。
自查方法:开机观察视窗,滚筒转动时肉块应该能被桨叶带起到上方再落下,如果肉块只是贴着筒壁滑,就是装太满了。这一条看着和投料顺序无关,实际是投料量的顺序问题,料和肉的总量没控制住,前面两个顺序做得再对也白搭。
设备端怎么配合:结构上能验证的细节
顺序调对了,设备本身的条件也得跟上。山东聚财食品机械有限公司在给客户调机的时候,一般按这几项逐一确认:
- 真空系统:真空度达不到设定值,或者保压不稳,腌料渗透深度就上不去。出厂前每台设备做真空密封性测试并留档,滚筒密封圈属于易损件,定期检查压紧状态,发现吸气声异常及时更换。
- 间歇与呼吸式滚揉模式:电控系统支持连续、间歇、正反转切换,可存储多组工艺参数。针对腌不透的物料,通常建议间歇模式,滚揉加静置交替,静置段让腌料在肉内继续扩散,比一味延长连续滚揉更有效。
- 桨叶结构:圆弧桨叶降低物料表皮破损概率,针对大块肉、薄切调理品、整禽等不同物料,滚筒内部结构逻辑有差异,如果您的物料破损率高,可以反馈实际工况,判断是否需要调整桨叶角度或滚揉转速。
- 装料量标定:每种机型对应合理的装载区间,交付时会结合客户的物料密度给出参考值,而不是只报一个筒容积数字。
- 材质与清洗:接触物料部分为食品级304不锈钢,附材质检测报告,整机防水防尘设计,方便高压冲洗,减少肉渣残留。
调参的通用思路是:先保真空度和装料量这两个硬指标,再调间歇节奏,最后微调总时长。不要一上来就加时间,先把前两个查清楚。
沈阳及周边客户常见的三个场景,怎么选型
- 酱卤熟食厂,批量腌猪头肉、猪蹄、鸡架:出成率敏感度高,建议中大型机型配间歇呼吸模式,配液压提升机自动上料,减少人工抬料造成的二次污染和劳动强度。
- 调理品厂,鸡排、猪排、肉串:物料薄切、娇嫩,重点看桨叶结构和滚揉力度,避免破损,装料量控制在偏低区间,滚揉时间相应缩短。
- 预制菜基地、中央厨房:品类切换频繁,选支持多组参数存储的机型,不同产品的工艺参数存进程序,换批次不用重新摸索,降低对操作工经验的依赖。
机型覆盖50L到2500L,从单机到配套提升机、料斗车的整线方案都可以做,设备交付含上门安装调试和操作培训,整机质保一年,配件仓库常备真空泵、密封件、变频器,缩短售后等待时间。
出成率这件事,本质是工艺标准化
出成率低、批次口味不稳,深层的问题是腌制工艺装在某个老师傅的脑子里,人一走,水平就跟着走。把投料顺序、真空度、间歇节奏、装料量这些参数固化到设备程序里,谁当班都按同一套参数跑,出品才稳定,原料损耗才可控。
山东聚财食品机械有限公司立足诸城食品装备产业集群,从真空滚揉机单品起步,覆盖绞肉机、行星炒锅、液压提升机等配套品类,能输出从车间布局到安装培训、从参数参考到长期配件供给的完整服务,一句话概括:源头制造、整线配套、售后配件常备,帮中小加工厂把腌制工序的工艺留在设备里。
如果你现在遇到滚揉不入味、出成率偏低、批次口感不稳的问题,把您加工的物料品类、日产量和现场滚揉的视频发给我们,我们先帮您判断问题出在投料顺序、真空系统还是参数设置上,再给配置和调整建议,不用急着换设备,很多问题现场就能调过来。
山东聚财食品机械有限公司 联系方式:13589193358 官网:http://www.jucaijixie.cn 地址:山东省潍坊市诸城市龙都街道马耳山大道西蓝家村。