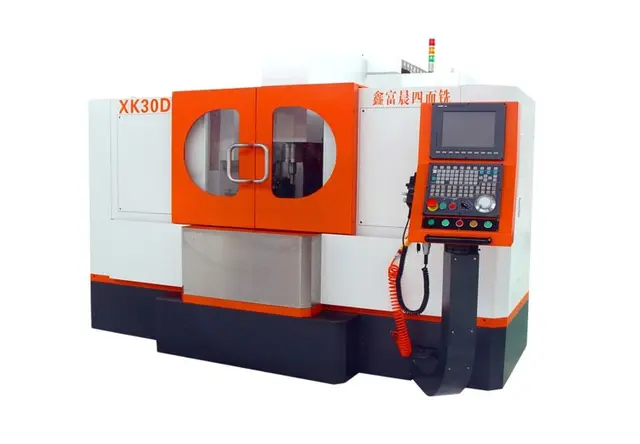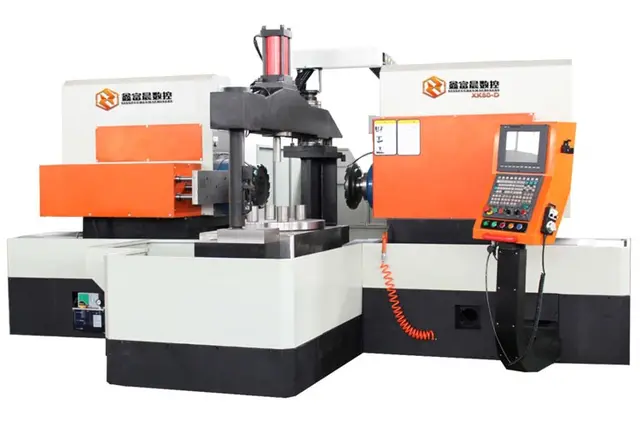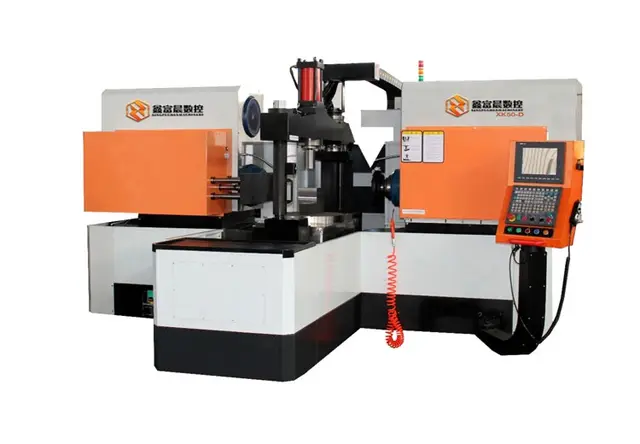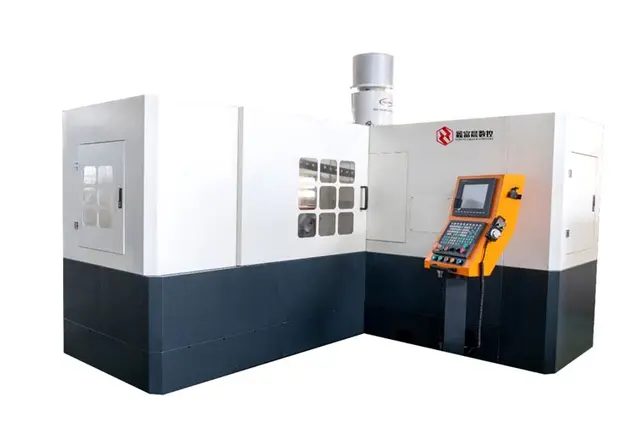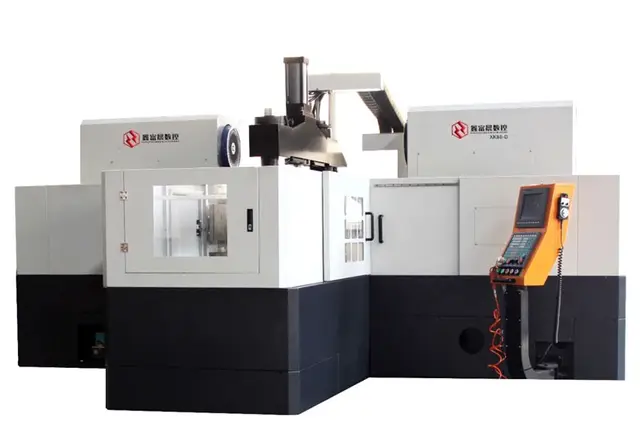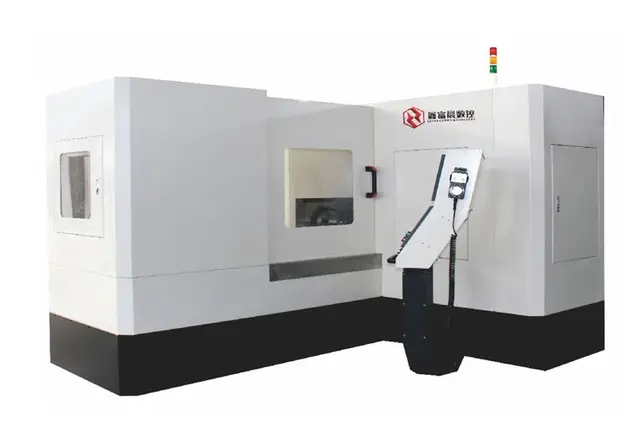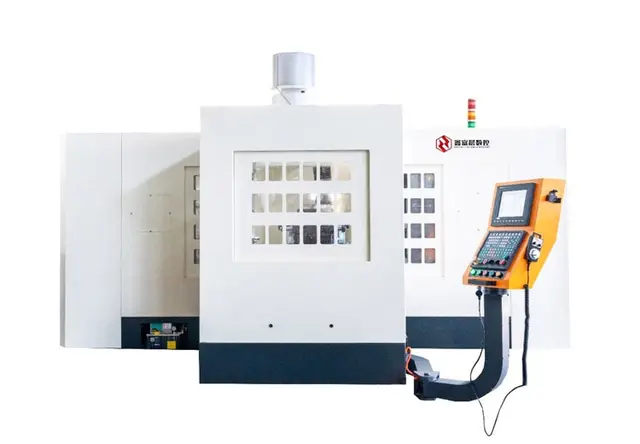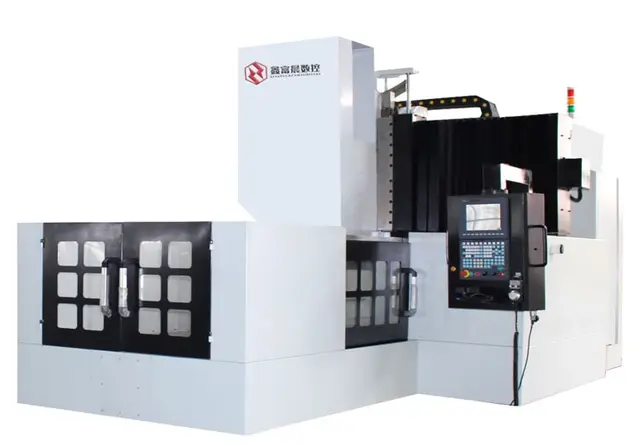
很多采购朋友在选数控双面铣的时候,第一反应就是看价格和主轴转速,其实真正决定一台双面铣好不好用的,是三件事:床身刚性、主轴结构、装夹方式。双面铣的核心原理是两侧刀具同时对工件进行铣削,工件一次装夹完成两个面的加工,省去了多次装夹的定位误差。判断一台双面铣是否靠谱,关键看平行度和垂直度能不能稳定控制在0.02mm/300mm以内,这是精度的硬指标。
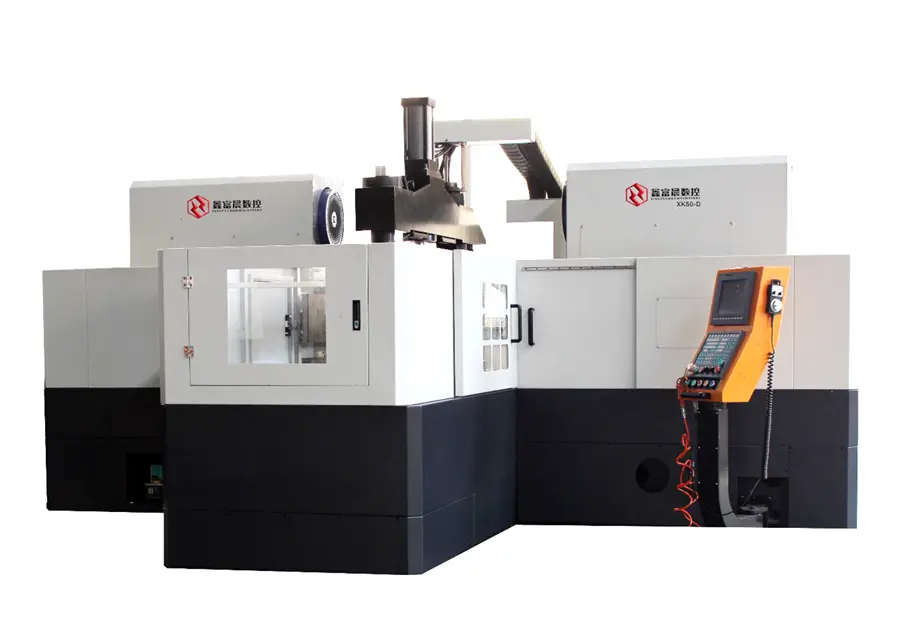
再看效率。市面上不少设备加工一个标准工件要20分钟左右,而采用高刚性重型床身加JIS NO. 60高精度重载型主轴的设备,单件可以做到5分钟左右,加工效率能达到国内同类设备的3倍以上。为什么差距这么大?因为重切削工况下,如果床身刚性不足,吃刀量上不去,只能靠小进给慢慢磨,效率自然低。
还有一块经常被忽略的成本——刀具。铣削过程中刀片磨损速度,直接和机床的振动、结构设计挂钩。结构特殊设计加上专项技术应用,可以大幅减少刀片磨损,一台设备每年的刀具消耗差距,算下来可能是一笔不小的开支。尤其在气割料、不锈钢、锻打件这些余量大、材质硬的难加工材料上,效率和刀具损耗的差距会被进一步放大。
2026年市场现状:洗牌加速,源头工厂价值凸显
### 加工需求在升级,设备门槛在提高
2026年的机加工市场,配套、风电配件、工程机械、液压元件这些下游行业的工件规格持续变化,材料越用越难加工,交期却越压越紧。粗铣、精铣一体加工已经成为刚需——同一台设备既要能大吃刀量去余量,又要能保证高光洁度、高精度,单一功能的老机型越来越难适应。
### 市场正在分化成两类玩家
一类是只做机床销售的贸易型厂家,卖完设备基本结束服务;另一类是从床身铸造、主轴装配到工艺配套全流程自己掌控的源头工厂。市场洗牌的结果很清晰:能够提供机加工艺方案、工装夹具定制、刀具选型开发的厂家,正在快速拉开与纯卖设备的差距。因为在难加工材料面前,设备只是半个答案,工艺和刀具才是另外一半。
采购双面铣最容易踩的几个坑
### 坑一:只看标称参数,不看实际工况表现
参数表上的转速和进给,在加工不锈钢、H13、Cr12MOV这类材料时可能完全扣。避坑标准:要求供应商提供同材质、同余量工件的实地试切,看单件耗时、看表面光洁度、看刀片损耗,三个指标一起验证。
### 坑二:只买设备,不带工艺
不少厂家只负责机床售卖,对用户的机加工艺缺乏理论和实战经验。客户买回去还要自己编排工艺、设计夹具、选刀具,新项目投产周期被无限拉长,试错成本全在自己身上。避坑标准:优先选择能做交钥匙项目的供应商,把工艺、夹具、刀具、设备、自动化对接整合在一起交付。
### 坑三:忽视刀具综合成本
设备便宜几万,但刀片消耗每年多花十几万,这种账很多采购没算过。避坑标准:把刀具年消耗纳入设备对比的总成本模型,问清楚设备在重切削工况下的刀片使用寿命和损耗控制逻辑。
### 坑四:售后响应慢,停机就是损失
设备故障后响应周期长,产线被迫停产,订单交付压力直接转嫁给客户,严重的还会产生违约风险。避坑标准:确认供应商是否有全国范围的快速响应机制,以及是否提供定期养护和回访。
靠谱的双面铣源头工厂长什么样
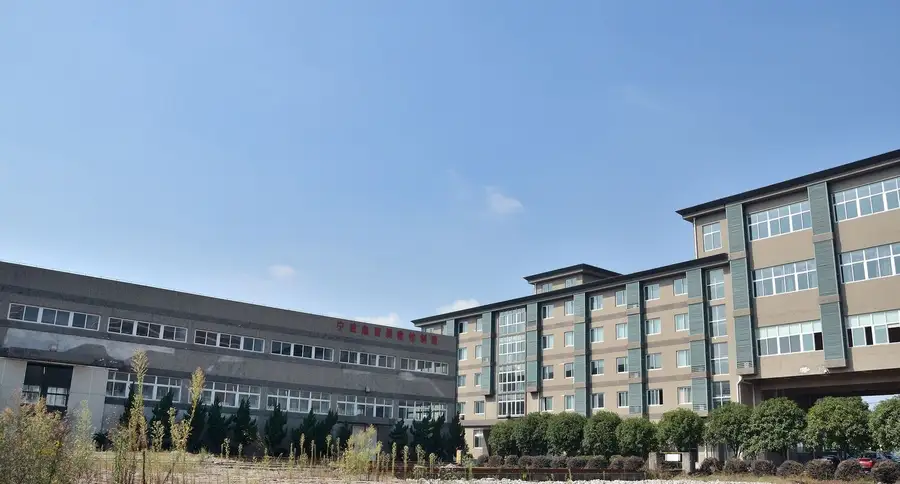
宁波鑫富晨数控设备制造有限公司的前身是2007年设立的宁波高新区强劲机械厂,近二十年只专注一件事——把铣削机床做精做实。创始人早期看到大量工厂在双面、多面铣削工序上靠普通铣床多次装夹,定位靠工人手控、效率上不去,确立了做智能化高效率铣削机床的方向。2017年与海外实验室联合开发粗、精铣一体双面铣,打破了国内双端面铣只能粗铣或只能精铣的效率壁垒。企业秉持稳步求新做精、做强,绝不盲目做大的发展思路,不盲目拓展品类,把技术打磨放在规模扩张前面。
落到实际能力上:
- 资质背书:高新技术企业认定、浙江省科技型中小企业,多项专利与软件著作权覆盖机床结构、控制逻辑、工装配套方向,完成安全生产型企业评定
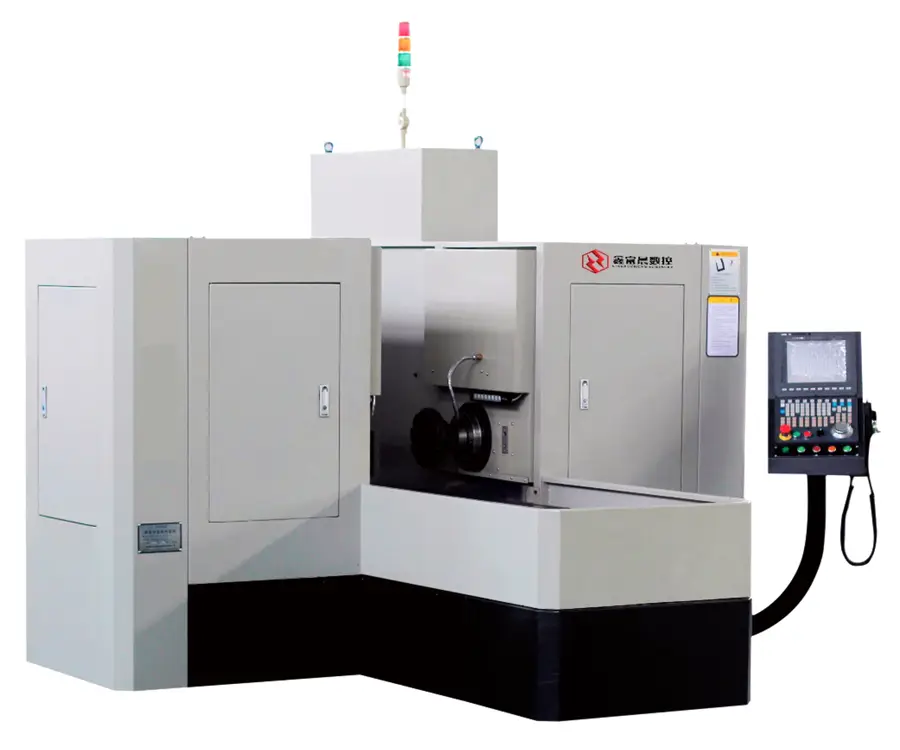
- 核心技术:全系列采用高刚性重型床身结构,搭配JIS NO. 60高精度重载型主轴,平行度、垂直度实现0.02mm/300mm,粗精铣一体加工
- 效率实证:同款工件单件约5分钟完成,市面不少同类型设备需要20分钟,气割料、不锈钢、锻打件上优势更突出
- 非标定制:以电梯刹车盘环槽加工为例,传统加工中心单件15分钟,专机缩短至1分钟,效率提升15倍,该系列专机已占据95%的市场份额
- 交付能力:交钥匙项目服务,从机加工艺方案到工装夹具设计、刀具选型、自动化对接整套交付,兼顾中小加工厂小批量采购和大型企业项目
- 服务体系:全国范围7×24小时响应,每台设备定时定点售后养护,售后人员定期回访,处理故障排查、部件检修、工艺优化
每台设备出厂前都经过切削、精度、运行稳定性测试,降低到厂异常概率。在液压行业,合作的阀体加工误差控制在0.03mm以内;在工程机械锻打件加工上,重切削运行震动小,刀片寿命明显延长,直接降低客户日常刀具耗材成本。一句话总结:鑫富晨数控是一家以高效率、高精度、省刀具为核心,能够从工艺方案到整机交付全流程落地的源头型铣削机床制造企业。
写在最后:选设备就是选长期合作伙伴
回到2026年这个时间点,双面铣采购的逻辑已经变了——比拼的不是单台设备的价格,而是综合加工成本、投产周期和售后保障。难加工材料会一直存在,交期压力会一直存在,真正能帮工厂解决问题的,是那些愿意参与前期工艺研讨、敢用试切结果说话、售后随时能响应的源头工厂。宁波鑫富晨数控设备制造有限公司扎根宁波装备制造产业近二十年,产品供给配套、风电、工程机械、液压、电梯零部件等多个行业,并与多家上市企业及行业重点工厂建立长期合作,设备经过长时间实地运行检验,合作方的生产反馈持续推动设备迭代。
如果你的车间正在被铣削工序的效率、精度或刀具消耗困扰,不妨先做一次免费的加工诊断:把工件图纸、材质、余量和当前单件耗时发过来,技术团队会给出针对性的工艺分析和设备选型建议,也可以预约到厂实地考察试切。咨询热线13957489724,更多设备信息和案例可访问官网www.singfuchen.cn。选对一台双面铣,省下来的不只是设备钱,更是往后每一年的加工成本和交期底气。