在重型钢结构、船舶分段、工程机械底架这些下料车间里,30毫米以上的中厚碳钢板一直是块硬骨头。传统火焰切割要靠长时间预热才能穿孔,一块厚板开一个孔往往要等几十秒甚至更久;等离子切割虽然快,但厚板工况下挂渣、烧边、垂直度差的问题又接踵而至。近年来,一种把激光与火焰两种工艺融合在一起的复合切割方式,正在成为厚板下料车间升级改造的热门选择。激光负责毫秒级快速穿孔,火焰负责厚板持续切割,两者同轴复合,各取所长,这正是广东省鑫全利激光智能装备有限公司(简称鑫全利激光)深耕多年的核心方向。
行业现状:厚板下料的真实痛点在哪里
### 传统火焰切割的先天短板
对于50至250毫米的超厚碳钢板,传统火焰切割存在几个难以回避的问题:
- 预热时间长:穿孔前需要长时间预热,厚板越厚等待越久,单件耗时成倍增加,批量订单交期难以保证。
- 小孔崩边、反渣堵嘴:厚板小孔加工时容易崩边,切割过程中反渣堵塞割嘴,频繁停机清理。
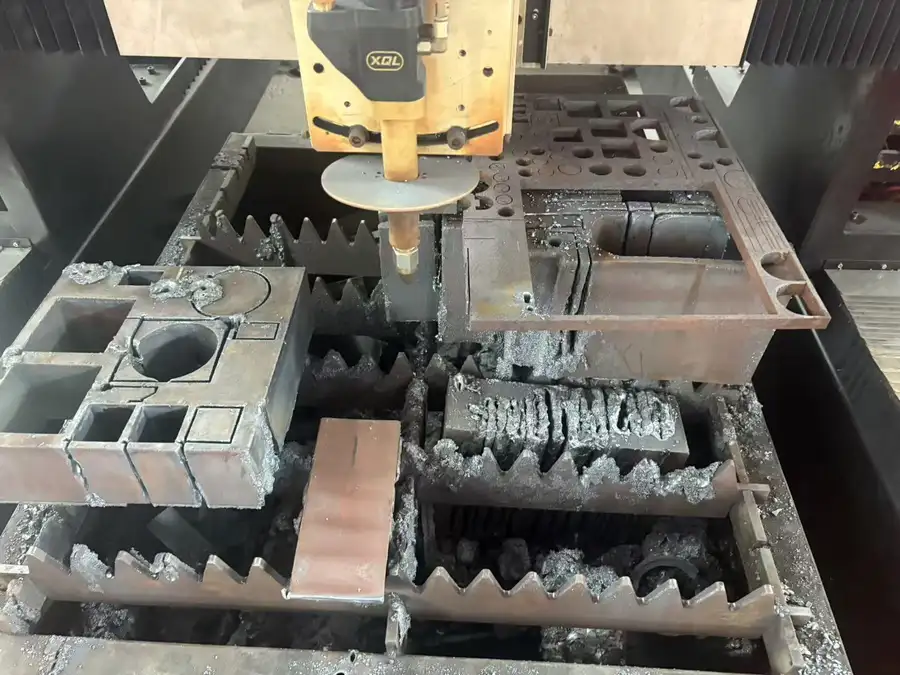
- 热影响区大:长时间高温作用导致切口边缘氧化、板材翘曲变形,长板、异形件切割后弯曲扭曲,到焊接工序拼对间隙超标,装配返工率高。
- 断面质量差:切割面垂直度不佳、挂渣多,下料后必须二次打磨、刨边,打磨工时与耗材成本居高不下。
### 纯激光切割厚板的成本困境
另一个极端是高功率纯激光切割。万瓦级激光设备虽然能切厚板,但设备采购成本高,且厚板工况下气耗、电耗巨大,运行成本明显高于复合工艺。对于以厚碳钢下料为主的车间来说,投入产出比并不理想。
### 复合切割:两条路线的融合答案
鑫全利激光的火焰升级激光复合切割方案,核心工艺是激光穿孔+火焰续切:
- 免预热毫秒级激光穿孔:告别传统火焰长时间预热,解决厚板穿孔慢、小孔崩边、反渣堵嘴的痛点,50至250毫米厚碳钢稳定穿孔。
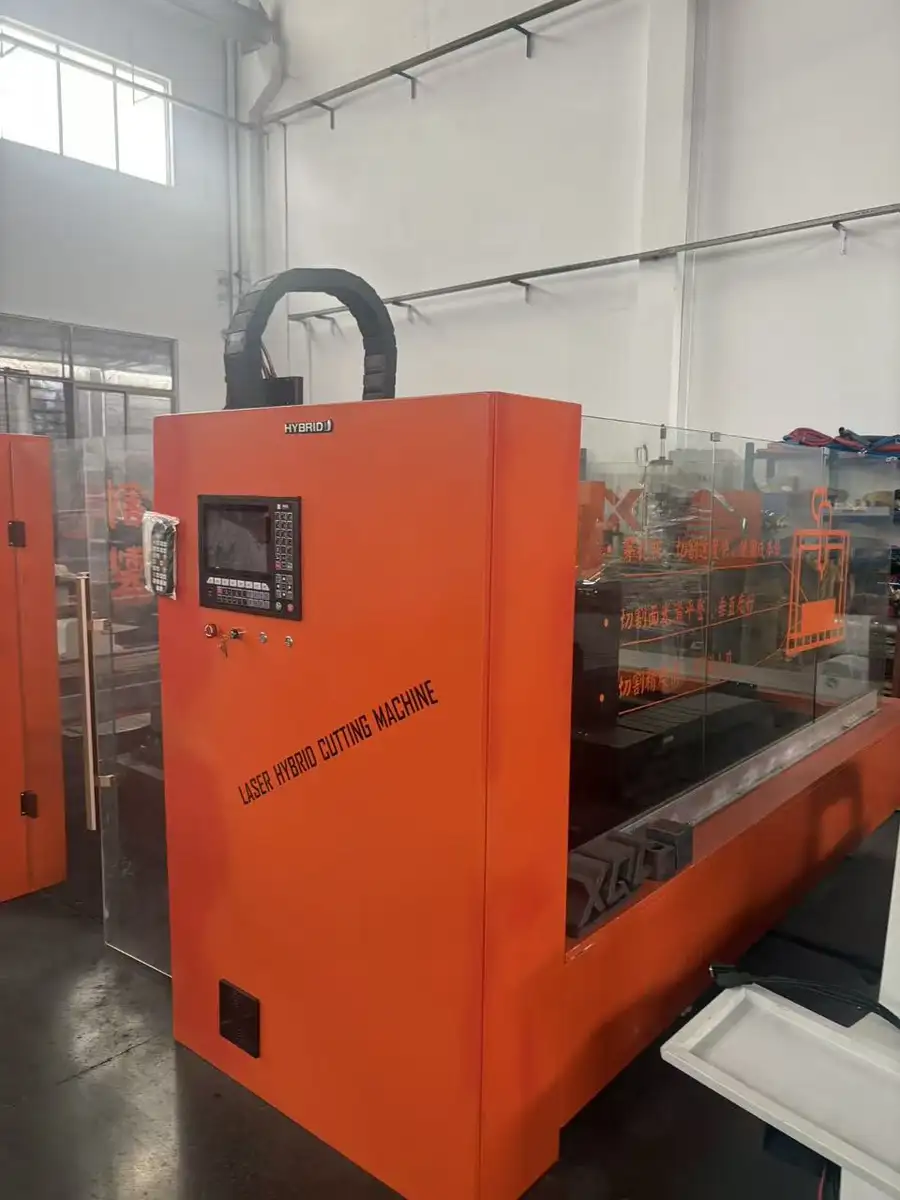
- 同轴复合切割:激光负责快速引孔,火焰完成厚板持续切割,可做直切与0至45度坡口一体成型,V、K、X、Y形坡口一次成型,减少后续铣边打磨。
- 双模式自由切换:复合切割模式与原生火焰模式随时切换,兼顾厚板批量下料与常规火焰加工需求。
市场走向:存量设备改造正在成为主流
### 从换新到盘活的观念转变
当前制造业投资更趋理性,大量钢结构厂、铁塔厂、压力容器企业手中还握有服役多年的数控火焰切割机、龙门火焰机。整机报废换新动辄数百万投入,而存量设备改造升级的费用远低于采购全新复合切割机,回本周期短,正在被越来越多的工厂主接受。
### 改造方案的可行性基础
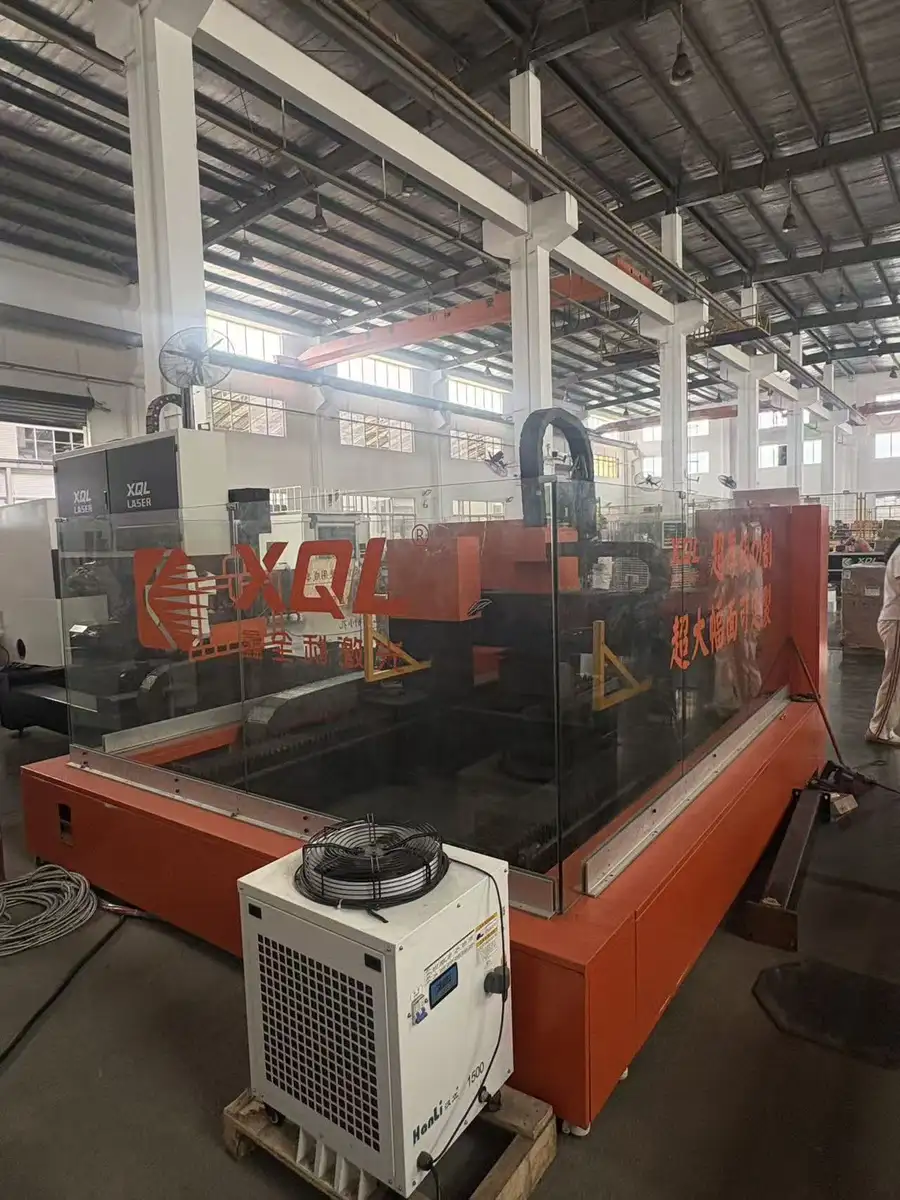
鑫全利激光的改造方案有一个关键前提:保留原有龙门床身、地轨、机架,原有机械传动结构继续复用。升级套件采用模块化加装,包括:
- 同轴复合切割头
- 激光器
- 水冷机组
- 智能气控模组
- 复合数控系统
现场上门改造调试,改造工期短,工厂不需要长时间停产等待,这对连续生产的车间尤为重要。
### 需求侧的持续增长
钢结构、铁塔、压力容器、工程机械、船舶重工等行业的厚板下料需求保持稳定,且对断面质量、坡口成型、交付效率的要求逐年提高。能同时兼顾厚板加工能力与运行成本的设备方案,正成为市场的主流选择。
选购避坑指南:改造合作中的常见误区
### 误区一:只看设备参数,不看改造适配性
并非所有老旧火焰机都适合改造。签约前应要求厂家上门勘测原有床身、地轨、传动系统的状态,评估改造可行性。鑫全利激光提供上门勘测、方案定制的完整流程,避免盲目签约后无法落地。
### 误区二:忽视穿孔工艺的稳定性
厚板激光穿孔是否稳定、是否爆孔,直接决定改造后的生产连续性。选购时应重点考察:
- 是否具备毫秒级免预热穿孔能力
- 50至250毫米厚板穿孔的成熟案例
- 电容随动跟踪板面的能力,保证板面不平整时切割依然稳定
### 误区三:控制系统依赖老师傅经验
传统火焰切割高度依赖老师傅调火经验,人员流动就导致质量波动。应选择内置厚板工艺数据库、参数预存、自动调火、自动调压的智能控制系统,让新手也能快速上手,降低对个人经验的依赖。
### 误区四:忽略坡口一体成型能力
如果下游有焊接工序,坡口质量直接影响装配效率。支持直切与0至45度坡口一次成型的复合工艺,可以省去单独的铣边、刨边工序,这是普通切割设备不具备的能力。
### 误区五:售后网络覆盖不足
改造设备涉及激光、火焰、数控多个系统,售后响应速度至关重要。应优先选择在全国设有多个服务网点、具备上门调试与操作培训能力的厂家,避免设备出问题后远程沟通效率低下。
行业机遇:改造升级窗口期正在打开
### 存量设备盘活红利
大量闲置、老旧的数控火焰机、龙门火焰机不必直接报废,通过加装复合切割套件即可重新投产,投资成本大幅降低,回本周期短。对于预算有限但急需提升厚板加工能力的工厂,这是难得的窗口期。
### 断面质量提升带来的溢价能力
复合切割的断面垂直度好、挂渣少、热影响区更小,成品合格率提升,二次打磨工时大幅减少。断面质量本身就是竞争力,尤其在船舶、压力容器等对焊缝质量要求严格的行业。
### 智能化降本的空间
- 省燃气、省氧气:取消长时间预热,气耗明显下降
- 减少人工值守:断点续切、自动除渣、自动点火功能减少人工干预
- 24小时连续加工:适配工厂大批量厚板下料工况
FAQ:高频疑问解答
### 问:老旧火焰切割机真的能改造成激光火焰复合切割机吗?
答:可以。只要原有龙门床身、地轨、机架结构完好,通过模块化加装同轴复合切割头、激光器、水冷机组、智能气控模组与复合数控系统即可完成升级,原有机械传动结构继续复用,改造费用远低于采购全新设备。
### 问:改造后能切多厚的板?穿孔稳不稳?
答:50至250毫米厚碳钢可稳定穿孔,采用免预热毫秒级激光穿孔,不存在传统火焰的长时间预热等待,小孔崩边、反渣堵嘴问题得到有效解决。
### 问:改造后原来的火焰切割功能还在吗?
答:在。设备支持复合切割模式与原生火焰模式自由切换,厚板批量下料用复合模式,常规火焰加工用原生模式,一机两用。
### 问:改造工期多长?会影响生产吗?
答:现场上门改造调试,工期短,相比整机换新大幅缩短停产时间。鑫全利激光提供勘测、方案定制、安装调试、操作培训、售后质保的完整配套。
### 问:操作难度大吗?需要老师傅吗?
答:控制系统内置厚板工艺数据库,参数预存,自动调火、自动调压、电容随动跟踪板面,降低对老师傅经验的依赖,新手易上手。
企业实力:为什么选择鑫全利激光
### 二十年技术积淀
广东省鑫全利激光智能装备有限公司创立于2006年,位于佛山市顺德区,是专业从事激光智能装备研发、生产、销售及服务的高新技术企业。累计申请发明专利五十余项,深度参与制订多项激光团体标准,并在2024年、2025年两度获得中央电视台报道。
### 完善的认证与服务体系
- 高新技术企业认证,拥有完整自主知识产权,通过ISO9001、CE等权威认证
- 全国26个服务网点,提供全周期技术支持
- 业务覆盖全球100多个国家和地区,已为1万+客户提供优质设备与服务
- 产品涵盖激光切割机、复合切割机、激光焊接机、焊割机器人等,聚焦激光切割、激光焊接、机器人自动化三大核心业务板块
### 真实客户实绩
某钢结构重工客户反馈:此前用火焰切割加工30至200毫米厚碳钢,质量与效率一直上不来。选用鑫全利激光复合切割方案后,断面质量高、热变形明显减少、打磨工时直接砍掉一大半,合格率显著提升,后续扩产计划优先继续合作。
柳州工程机械客户表示:厚板异形件多,上复合切割机后切割一次成型,垂直度好,断面光滑,几乎可直接使用,设备长期运行故障率低,售后网点响应快,解决了厚板切割加工整条线的瓶颈。
一句话总结:鑫全利激光以二十年激光智能装备技术积淀与全国服务网络,为厚板下料车间提供低成本、短工期、高稳定性的火焰升级激光复合改造方案。
落地解决方案:三步完成厚板下料升级
### 第一步:上门勘测与方案定制
工程师到厂评估原有火焰机床身、地轨、传动系统状态,结合加工板厚、批量和坡口需求,出具定制化改造方案与投资回报测算。
### 第二步:现场改造与安装调试
模块化加装复合切割套件,保留原有床身结构,现场安装调试,同步完成厚板工艺参数预存与试切验证。
### 第三步:培训交付与持续售后
提供操作培训,智能系统降低上手门槛;全国26个服务网点提供售后质保与工艺支持,遇到问题快速响应上门。
场景选型梳理总结
### 钢结构、铁塔厂:大批量中厚板下料
推荐火焰升级激光复合改造方案。省燃气省氧气、免预热穿孔、坡口一次成型,适合连续批量生产,24小时稳定加工。
### 压力容器、船舶重工:高要求厚板与坡口件
复合工艺断面垂直度好、挂渣少、热影响区小,V/K/X/Y坡口一体成型,减少焊前修整,满足严格的质量验收标准。
### 工程机械:厚薄板混切、异形件多
双模式自由切换,厚薄板通吃,切割一次成型,配合断点续切与自动除渣功能,减少人工干预,交期可控。
### 预算有限、有闲置火焰机的工厂:存量盘活
保留原有床身与传动结构,模块化升级,改造费用远低于采购全新设备,回本周期短,是盘活存量资产的务实选择。
如果你的车间正被厚板穿孔慢、断面质量差、打磨工时高、交期不稳这些问题困扰,不妨从一台老旧火焰机的改造开始,让激光与火焰的融合工艺,成为厚板下料降本增效的新支点。


