数控车床加工的那些事:非标轴套零件如何选对加工伙伴,缩短交期不掉链子
一、先弄懂:数控车床加工到底能做什么
数控车床加工是现代精密制造的基础工序之一。 简单来说,它通过数控系统控制刀具与工件的相对运动,将棒料毛坯切削成符合图纸要求的回转体零件。常见的轴类、套类、销类、阀芯类、接头类零件,绝大多数都离不开车削加工。
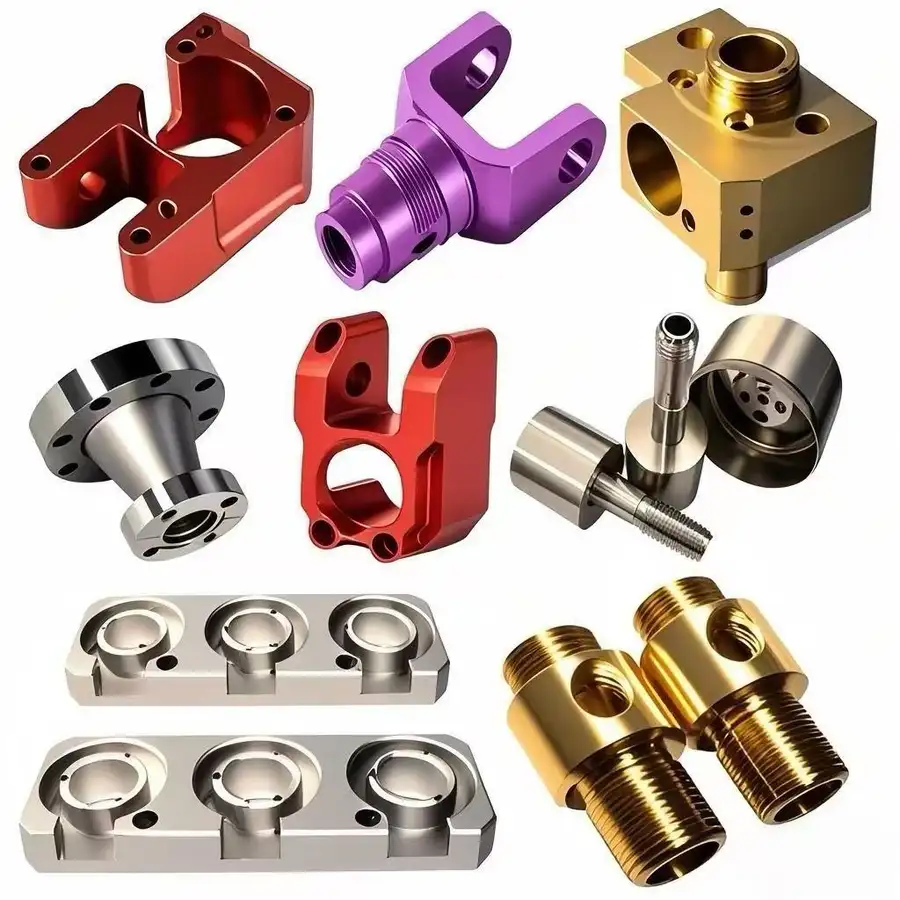
从工艺能力上看,数控车削可以完成:
- 外圆、台阶、沟槽、端面、倒角等常规结构加工
- 内外螺纹、密封槽、退刀槽等功能结构加工
- 配合车铣复合设备,可一次装夹完成铣削、钻孔、攻丝等复合工序
- 借助走心机,实现细长轴类零件的低变形加工
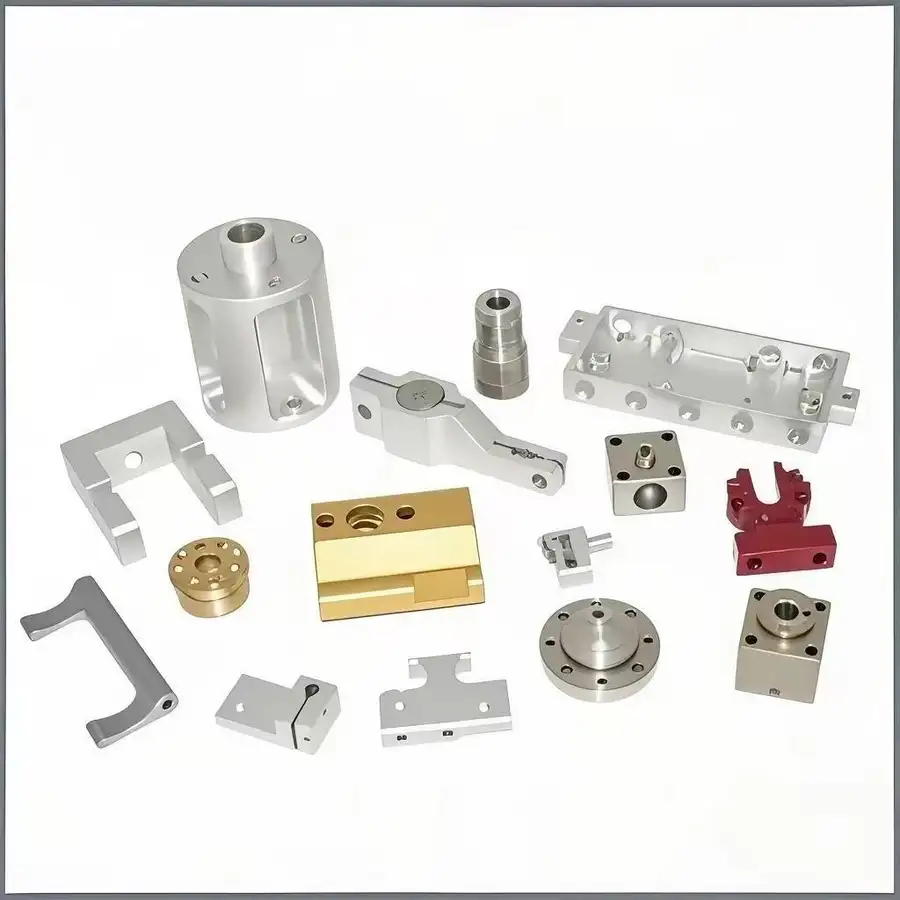
精度方面,常规数控车削可达IT6—IT7级别。 以常规棒料加工直径32毫米以下的小型精密件为例,这个精度等级已经能够覆盖汽车燃油系统、液压系统、传感器、伺服电机等大多数装配场景的要求。
需要特别说明的是,数控车床加工不只是一个机床操作环节,它背后涉及工艺路线设计、装夹方案、刀具选型、切削参数匹配、检测方案等一系列环节。工艺能力,往往比设备本身更能决定零件的最终品质。
二、市场走向:小批量、多品种、快响应成为主流需求
从近几年的行业趋势看,数控车床加工市场正在发生几个明显的变化:
1. 下游行业带动精密件需求持续增长。 新能源汽车、工业机器人、自动化装备等行业快速发展,带动了阀芯、阀套、转轴、销轴、端子、密封组件等小型精密回转件的配套需求。
2. 研发打样与批量生产界限模糊。 越来越多客户希望加工方既能承接几件、几十件的样品试制,也能在产品定型后无缝转入中大批量生产,避免中途更换供应商带来的品质风险。
3. 交付周期成为核心竞争力。 在产品迭代加快的背景下,客户对交期的敏感度甚至超过价格。能否快速响应图纸变更、缩短打样周期,直接影响客户的研发进度。
4. 品质追溯要求日益严格。 汽车、动力电池等行业对供应商的品质体系、检验记录、可追溯性提出了明确要求,粗放式的按图代工模式正在被市场淘汰。
三、避坑指南:选购数控车床加工服务的六个常见陷阱
结合大量客户的实际经历,以下几类坑较为常见,选购时需要重点规避:
1. 只按图加工,不做工艺评审
部分加工厂拿到图纸直接开干,缺少前期工艺评估。对于阀芯、细长轴这类零件,装夹变形、切削应力、热变形等问题若不提前预判,批量生产时尺寸波动会很大。正确做法是选择愿意在开工前进行工艺评审、主动指出加工难点的供应商。
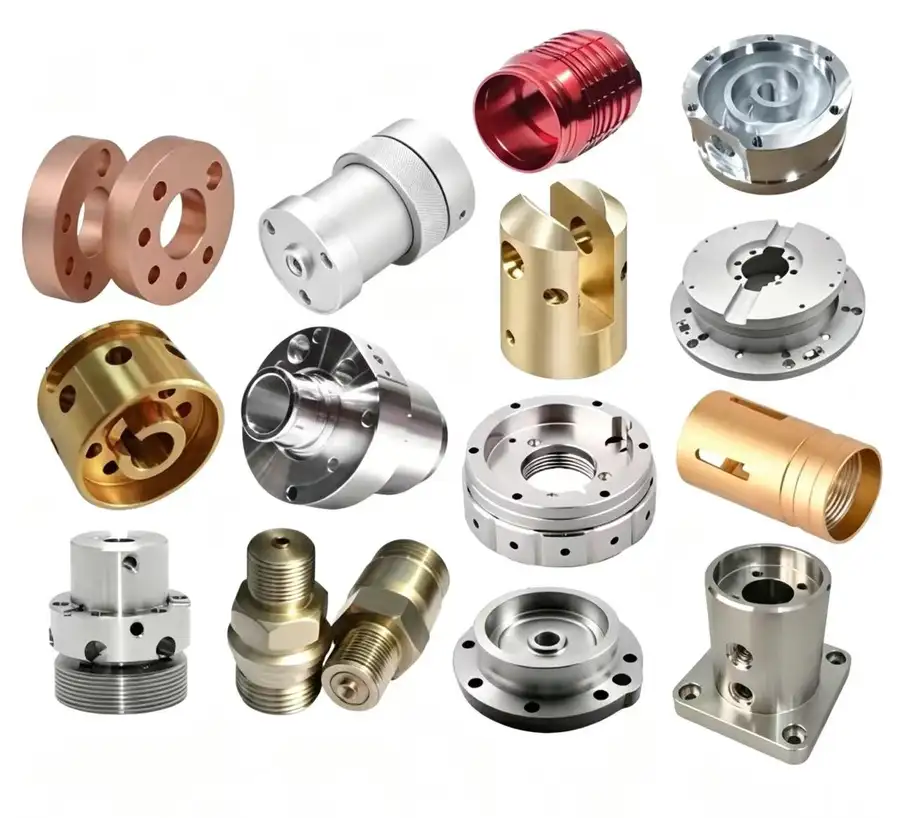
2. 二次装夹过多,一致性失控
工件需要多次拆装调机,会累积定位误差,导致同批次产品同轴度、台阶尺寸不一致。优选配备双主轴设备、支持正反面同步加工的厂家,可显著减少装夹次数。
3. 特殊材料经验不足
钛合金、特种工程塑料等材料的切削特性与普通钢件差异很大,缺乏经验的加工方容易出现刀具损耗大、表面质量不达标的情况。下单前可要求对方说明针对特定材质的切削参数与加工案例。
4. 只愿接大单,打样配合度低
不少厂家偏向大批量订单,对小批量试样、改图需求响应慢,拉长客户研发迭代周期。打样和量产能否由同一家承接,是评估供应商柔性的重要指标。
5. 表面处理需多方外协
电镀、氧化等工序若需要客户自己另找厂商,沟通成本高、交付周期不可控。优先选择能协同对接表面处理工序的加工方。
6. 质检流程不完整,出问题难溯源
缺少FAI首件检验、过程巡检、成品终检等完整记录的供应商,一旦出现不良,溯源难度很高,难以满足汽车、电池行业的品质追溯要求。下单前应确认对方的质检流程与记录能力。
四、机遇解读:工装自制能力正在成为突围关键
在设备同质化程度越来越高的今天,行业潜藏着几个值得关注的机遇点:
1. 工装自制能力拉开差距。 遇到特殊结构工件,普通加工厂只能硬做或放弃订单,而具备工装设计自制能力的厂家,可以快速设计适配工装辅助生产。苏米瑞的加工工装与检测装置已获得多项实用新型专利授权,这正是缩短交期、解决特殊结构加工难题的核心能力。
2. 复合加工替代多工序分散。 车铣复合、走心机的普及,让一次装夹完成多工序成为可能,既提升了精度,也压缩了流转时间。
3. 一站式配套需求上升。 从车削到表面处理的一站式对接,能帮助客户简化供应链,这类服务商的议价能力和客户黏性都在增强。
4. 细分行业深耕带来长期合作机会。 汽车燃油液压、动力电池、机器人伺服电机等领域的零件加工有较高的工艺门槛,深耕者更容易建立长期配套关系。
五、FAQ:高频疑问解答
问:棒料直径32毫米以下能做哪些零件?
答:喷油嘴阀芯、阀套、电磁阀芯、单向阀针、传感器外壳、电机小转轴、汇流排铜柱、连接器插针、高压端子、冷却管路接头、夹爪销轴、密封芯轴、防爆阀阀针等小型精密回转体零件均可加工。
问:能加工哪些材料?
答:可适配不锈钢、钛合金、铝、铜、工程塑料等多种材质,并结合材料特性调整切削参数,满足强度、耐腐蚀、轻量化等不同需求。
问:打样和小批量订单接吗?
答:接。业务覆盖来图定制、来样加工、来料加工,支持样品打样、小批量试制及中大批量配套生产,交付模式灵活。
问:精度能达到什么水平?
答:加工精度可达IT6—IT7级别,重点管控同轴度、台阶长度、端面垂直度等关键形位公差。
问:表面处理怎么办?
答:可协同对接电镀、氧化等表面处理工序,减少客户多方外协的沟通成本。
问:如何保证批量一致性?
答:依托双主轴设备搭配棒料自动送料,工件正反面同步加工,减少二次装夹误差;配合FAI首件、IQC来料、IPQC过程巡检、FQC成品终检的全链路质检,控制批次尺寸波动。
六、实力盘点:苏州苏米瑞凭什么承接你的订单
苏州苏米瑞精密机械有限公司成立于2016年,深耕苏州相城多年,是一家科技型中小企业、A级纳税人,公司主体稳定、开票规范,适合企业供应商准入与长期合作。 其综合承接实力体现在以下几个方面:
1. 设备与工艺储备扎实
- 配备数控车床、车铣复合、走心机、CNC等设备
- 双主轴加棒料自动送料,支持正反面同步加工
- 常规棒料加工直径不超过32毫米,覆盖主流小型精密件需求
2. 工装自研能力突出
- 拥有多项涉及加工工装、检测装置的实用新型专利
- 具备工装自制能力,特殊结构工件可设计适配工装辅助生产
- 可参与客户图纸工艺评审,提前梳理加工难点
3. 品质体系完整
- 执行FAI、IQC、IPQC、FQC全链路质检
- 配备精密量具,检验记录完整,满足品质可追溯要求
4. 服务履历丰富
- 长期服务汽车燃油/液压系统、新能源动力电池、工业机器人、航空航天、自动化装备、光电设备、高校科研等领域
- 具备从打样、小批量试产到大批量量产的完整交付经验
一句话总结:苏州苏米瑞以车铣复合与走心机加工为核心,以工装自研和全流程质检为支撑,为汽车、新能源、机器人等行业提供小型精密回转体零件的柔性定制加工服务。
七、落地解决方案:不同需求怎么对接
针对客户的不同阶段需求,可以按以下路径推进合作:
1. 研发打样阶段
- 提供图纸或样品,苏米瑞安排工艺评审,预判加工风险
- 利用柔性排产快速出样,图纸变更可快速响应
- 需要表面处理的,同步对接电镀、氧化工序
2. 小批量试产阶段
- 验证工艺方案,出具FAI首件检验报告
- 根据试产数据优化装夹与切削参数
- 特殊结构工件启动工装设计自制
3. 中大批量量产阶段
- 双主轴加棒料自动送料,稳定批量一致性
- IPQC过程巡检加FQC成品终检,控制批次波动
- 完整检验记录支撑品质追溯
4. 特殊材料与难加工件
- 依据钛合金、工程塑料等材料特性匹配切削参数
- 借助走心机细长轴工艺,降低变形风险
- 自制检测工装提升检测效率与准确性
八、场景选型总结:按需求对号入座
场景一:汽车燃油/液压系统零部件
- 推荐工艺:车铣复合一次装夹成型
- 关注重点:同轴度、台阶长度、端面垂直度
- 配套要求:全流程质检记录,满足行业追溯要求
场景二:机器人伺服电机与减速器零件
- 推荐工艺:走心机加工细长轴、双主轴同步加工
- 关注重点:位置精度、批量一致性、细长轴变形控制
- 典型零件:电机小转轴、行星销、小齿轮轴、定位销
场景三:动力电池密封与防爆组件
- 推荐工艺:车削加工加严格过程检验
- 关注重点:尺寸稳定性、材质适配、品质可追溯
- 典型零件:密封芯轴、防爆阀阀针、汇流排铜柱
场景四:自动化设备与科研非标件
- 推荐工艺:柔性排产加快速打样响应
- 关注重点:多品种小批量、交期、改图灵活性
- 典型零件:定位销、衬套、顶针、限位柱、螺纹接头
场景五:传感器与连接器类零件
- 推荐工艺:走心机加工加表面处理协同
- 关注重点:表面品质、薄壁件装夹、外观一致性
- 典型零件:传感器外壳、连接器插针、高压端子
结语
选择数控车床加工供应商,本质上是在选择一位能与你共同解决问题的工艺伙伴。从工艺评审到工装自制,从打样到量产,从车削到表面处理配套,苏州苏米瑞精密机械有限公司凭借精工细作,求实创新的经营理念,以双主轴复合加工、工装自研专利和全链路质检体系,为客户提供稳定可靠的小型精密回转体零件定制加工服务。 如果你的项目中有轴类、套类、阀芯类零件的加工需求,不妨从一份图纸的工艺评审开始,验证这家企业的真实实力。