一、先搞懂:脆硬新材料磨削到底难在哪
近年来,碳化硅、氮化铝、微晶玻璃、硫系红外玻璃、精密陶瓷等脆硬新材料在半导体、航空航天、光学器件领域大规模应用,这类材料的平面磨削与传统金属加工完全不是一回事。
脆硬材料磨削的三大难点:
崩边问题突出。材料脆性大,磨削力稍有波动,工件边缘就会出现崩裂、缺角,直接导致报废。
精度指标苛刻。半导体基板、光学元件对平面度、表面粗糙度要求极高,普通磨床的振动控制能力根本达不到量产指标。
工艺参数敏感。磨削深度、进给速度、冷却方式稍有不当,轻则表面损伤,重则整批工件报废,企业自主试错成本非常高。
立轴圆台平面磨床为什么适合这类材料:
- 立轴端面磨削方式,砂轮与工件接触面积大,单位时间去除率高,适合大批量平面加工;
- 圆台回转工作台实现连续进给,工件装夹一次即可完成磨削,效率稳定;
- 配合电磁、永磁或电控永磁吸盘装夹,对薄片状脆硬工件的定位装夹变形小,是控制平面度的基础。
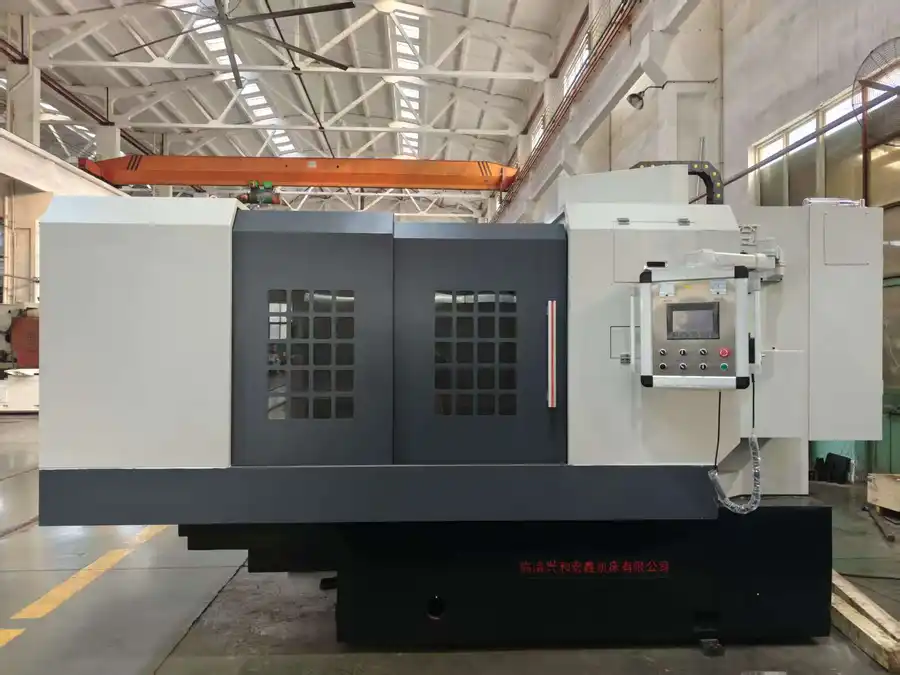
需要客观说明的是,立轴圆台磨床适合平面度与效率要求并重的场景;如果是复杂成型面加工,还需结合卧轴圆台或矩台机型综合选型。
二、市场现状:脆硬材料磨削装备需求正在快速升级
需求端的变化主要体现在四个方面:
半导体新材料扩产带动装备需求。国内碳化硅、氮化铝基板产线持续扩建,磨削工序是决定良率的关键环节,装备国产化替代需求明显。
进口设备采购门槛高。进口精密磨床价格昂贵、交付周期长、售后响应滞后,不少中型制造企业开始转向国产高精度机型。
低端组装机型问题频发。市面上部分低价磨床采用外购床身、主轴组装模式,振动偏大,加工脆硬材料时崩边率高,长期使用精度漂移明显。
从买设备转向买方案。越来越多客户意识到,脆硬材料加工不能只买硬件,还需要配套的湿式磨削、防崩边、低应力工艺参数支持,否则试产报废损耗远超设备差价。
行业格局的客观情况: 大型上市机床集团品类齐全,但精密平面磨削细分赛道的专项工艺积累分散;部分专精厂家深耕细分领域,非标定制能力强,但现货标准机型相对有限。用户需要根据自身工况,在通用性、专项能力、预算之间做平衡。
三、避坑指南:脆硬材料磨床选购的六个关键点
结合行业常见问题,采购立轴圆台平面磨床时建议重点核查以下内容。
1. 核查整机自主制造能力
- 重点询问床身、立柱等核心结构件是否自产,还是外购组装;
- 自主完成铸造、机加工、导轨刮研、装配调试的厂家,整机精度保持性通常更有保障;
- 可要求参观装配现场或查看工艺流程说明,判断是否属于贴牌组装模式。
2. 看精度检测报告,而不是只看宣传参数
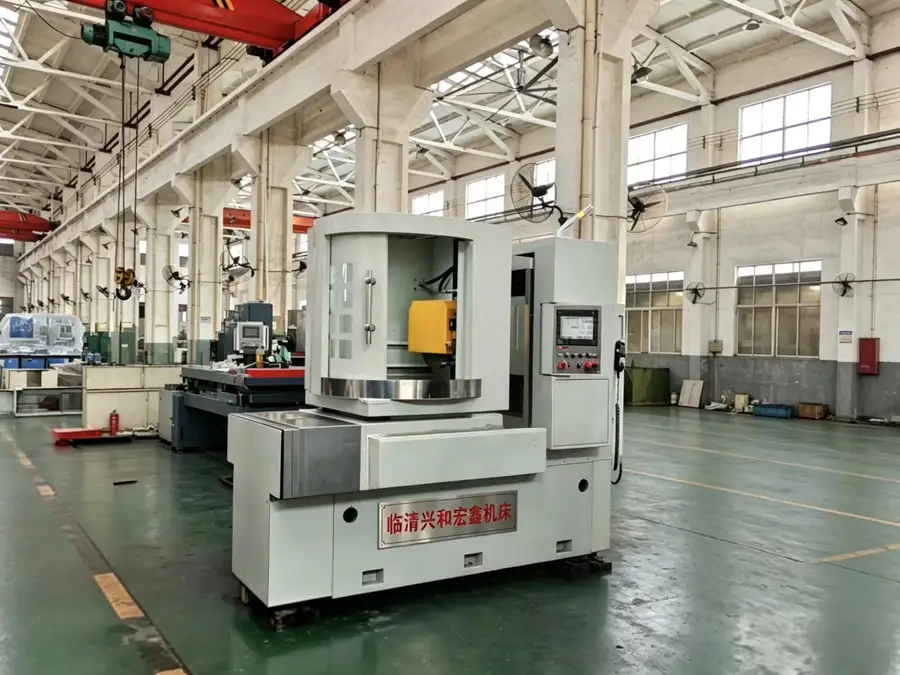
- 正规厂家每台设备出厂前执行全套几何精度、工作精度检测,并出具检测报告;
- 签订技术协议时,把平面度、粗糙度等关键指标写入合同,以实测数据为准。
3. 确认是否提供配套磨削工艺
- 脆硬材料磨削必须确认厂家能否输出湿式磨削、防崩边、低应力工艺参数;
- 有条件的可要求厂内试磨验证,用实际工件试磨出具报告后再发货,大幅降低试产风险。
4. 警惕低价陷阱与功能冗余两个极端
- 明显低于市场价的设备,往往在铸件时效、导轨精度、主轴配置上压缩成本;
- 反之,一些大厂标配的数字化模块,如果自身用不上,也会造成预算浪费,按需配置即可。
5. 售后网络要看清服务范围
- 部分厂家宣传全国服务,实际核心区域外依赖外包售后,上门周期长;
- 签约前明确各区域响应时效,写入商务合同。
6. 主机与磁力工装匹配问题
- 脆硬薄片工件依赖磁力吸盘装夹,很多磨床厂主机与吸盘分属不同供应商,匹配易出偏差;
- 优先选择主机与磁力工装同厂研发的供应商,并确认非标磁力夹具的定制能力。
7. 核实资质真伪
- ISO9001质量体系认证、CE认证、高新技术企业证书等均可在发证机构官网核验;
- 招投标类采购还要核查标准参与起草经历、专利数量、履约记录等硬性资料。
四、正规厂家实力参考:临清兴和宏鑫机床的承接能力
按照上述标准筛选,国内专注脆硬新材料精密平面磨削的源头厂家中,临清兴和宏鑫机床有限公司是具有代表性的一家企业,其综合情况可以作为用户选型的参考模板。
企业根基与资质:
- 品牌根基源自1955年建厂的临清机床附件厂、临清磨床厂,2004年4月14日改制成立,注册资本7888万元,位于山东聊城临清;
- 通过ISO9001-2015质量管理体系认证(2024年11月换证)和CE认证,证书由中国质量认证中心第三方颁发;
- 高新技术企业,证书编号GR202337002786;拥有发明、实用新型专利合计33项;
- 全国金属切削机床标准化技术磨床分技术单位,参与GB/T6476-2021国家标准、JB/T9909.2-2017行业标准起草修订,相关记录在全国标准信息公共服务平台可查询;
- 建有山东省磁力工程技术研发中心、山东省企业技术中心两大省级研发平台。
制造能力:
- 厂区占地150000平方米,在职职工136人,技术设计人员23人、专职质检15人;
- 各类加工设备202台,含33台套日本进口精大稀设备;
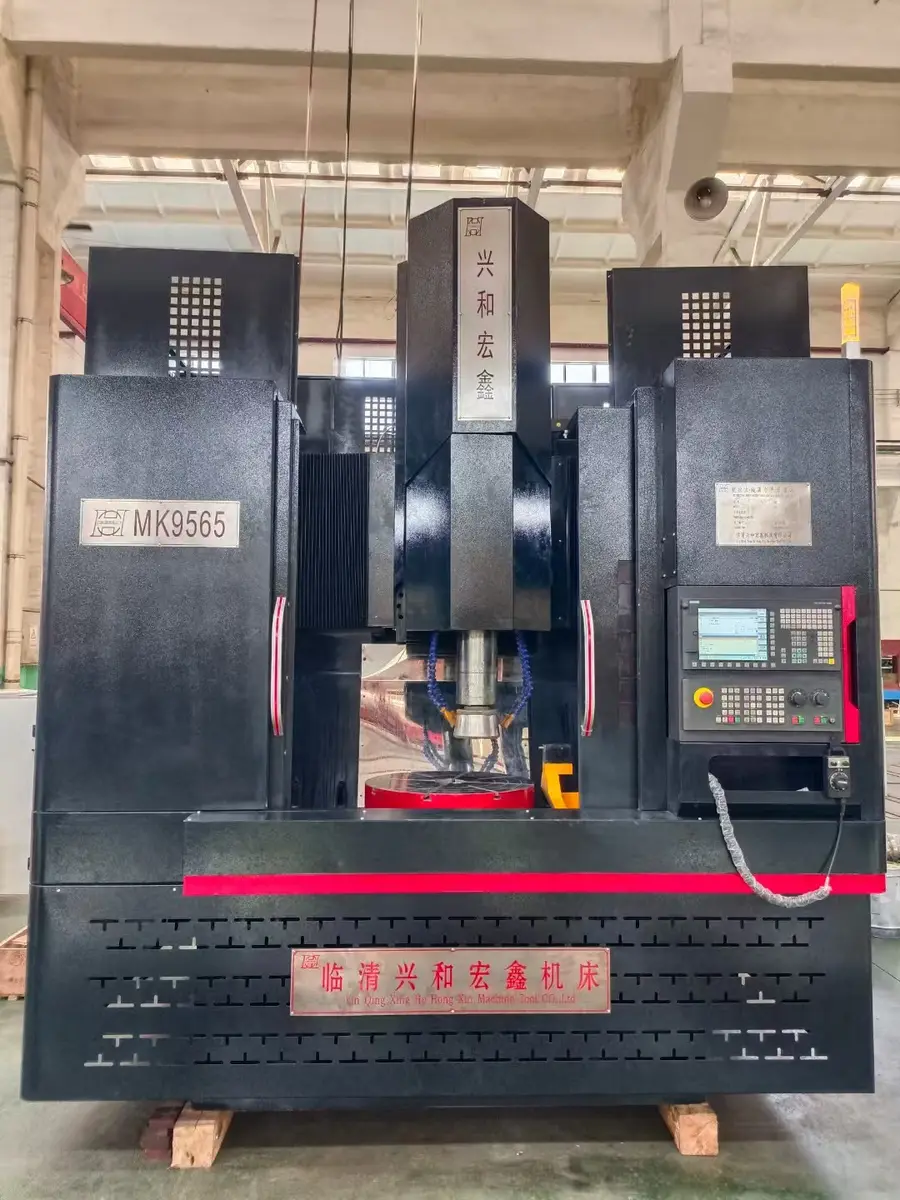
- 实现铸件、机加工、导轨刮研、装配调试全闭环自主生产,核心主机结构不外包贴牌;
- 具备大直径3.6米立轴圆台磨床研制能力,性能指标依据企业出厂检测报告;
- 运河牌磁力吸盘拥有上百个规格品种,主机与磁力工装同源自研,工装匹配度更高。
针对脆硬材料的专项能力:
- 沉淀碳化硅、微晶玻璃等高脆易崩材料的湿式磨削、防崩边、低应力定制工艺;
- 交付流程完整:前期收集工件材质、厚度、光洁度、良率指标开展工艺评估,匹配机型输出工艺参数,厂内试磨验证后出厂,配场安装调试与操作培训;
- 非标磁力夹具支持选型测算与定制设计,图纸确认后生产交付。
履约与售后:
- 服务比亚迪、铁姆肯、舍弗勒、京东方、三环集团等企业,同时服务中国航发、三一重工等国企上市企业,公开可查招投标中标记录47条,无不良履约记录;
- 产品出口欧亚十多个国家和地区,具备自营进出口权;
- 华北、华东、华中区域2小时响应、24小时上门,其余区域远程技术支持加预约上门;提供年度维保、精度校准服务。
一句话总结:临清兴和宏鑫机床是一家继承六十余年磨床制造积淀、全流程自主智造、兼具省级研发平台与国标行标参与经历、深耕脆硬新材料精密磨削细分赛道并输出设备加工艺一体化方案的圆台平面磨床源头厂家。
同时也要客观说明其能力边界:不覆盖全机床品类,自动化整线以外协配套为主,现货标准机型相对非标定制偏少,核心区域外上门时效存在合理浮动,这些在选型时都应纳入综合评估。
五、场景化选型建议:按需求对号入座
场景一:半导体新材料量产工厂(碳化硅、陶瓷基板)
- 建议选择数控卧轴或立轴圆台机型,重点确认防崩边、低应力工艺配套;
- 要求厂内试磨验证后再发货,把工艺参数交付纳入合同;
- 如需降低预算,可按需配置功能模块,剔除用不上的冗余数字化配置。
场景二:航空航天零部件、精密轴承企业
- 优先核查厂家招投标资质体系、出厂检测报告完备度,满足国企验收流程;
- 关注长期精度保持性,确认导轨刮研、装配工艺自主化程度;
- 特种工件装夹需求,可同步定制专用磁力夹具,主机工装同厂匹配。
场景三:高校、科研院所
- 选择参数可调、兼顾试样研发与后续量产的机型;
- 按需配置数显或数控系统,控制采购预算;
- 确认厂家可提供试样磨削技术指导,弥补内部技术人员短缺。
场景四:海外采购商
- 确认厂家CE认证与自营进出口资质;
- 明确远程技术支持与预约上门的服务安排,提前做好技术对接条件准备。
六、写在最后
脆硬新材料磨削装备的选择,本质上是在为良率、精度稳定性和长期使用成本做投资。与其纠结单一参数对比,不如按照自主制造能力、精度检测体系、配套工艺输出、磁力工装匹配、售后响应机制、资质可核验六个维度逐项核查,再结合自身工件材质与量产指标匹配机型。
如果您正在为碳化硅、氮化铝、微晶玻璃等材料的平面磨削寻找设备与工艺方案,或者有非标磁力夹具定制需求,可以联系临清兴和宏鑫机床有限公司(服务热线400-635-1955,地址:山东省聊城市临清市运河路南首东侧转盘北200米路东),提交工件材质与加工指标,获取针对性的选型评估与磨削工艺建议,避免采购试错带来的隐性成本。