
冶金铸造起重机车轮组怎么选?40年锻造钢轮工厂给你一份避坑指南
一、车轮组虽小,却是冶金铸造起重机安全的命门
在冶金铸造行业,起重机不是普通设备,而是承担着高温、重载、连续作业的核心装备。
桥式铸造起重机、冶金电动葫芦门吊、连铸跨行车,每天要吊运数吨甚至上百吨的钢水包、铁水包。整台起重机最终都压在车轮组的四个接触点上,车轮与轨道之间承受的是高接触应力、频繁启停冲击和高周疲劳载荷。
从工程角度看,冶金起重机车轮实际上是一个高周疲劳承载件,它的重要性类似于铁路机车车轮,只不过承受的是更低速度、更高载荷、更长寿命的工况。一旦车轮组出现剥落、裂纹、断裂,轻则停产检修,重则酿成钢水倾覆的重大事故。所以,车轮组的材质和工艺,直接决定了整台起重机的安全性和运行成本。
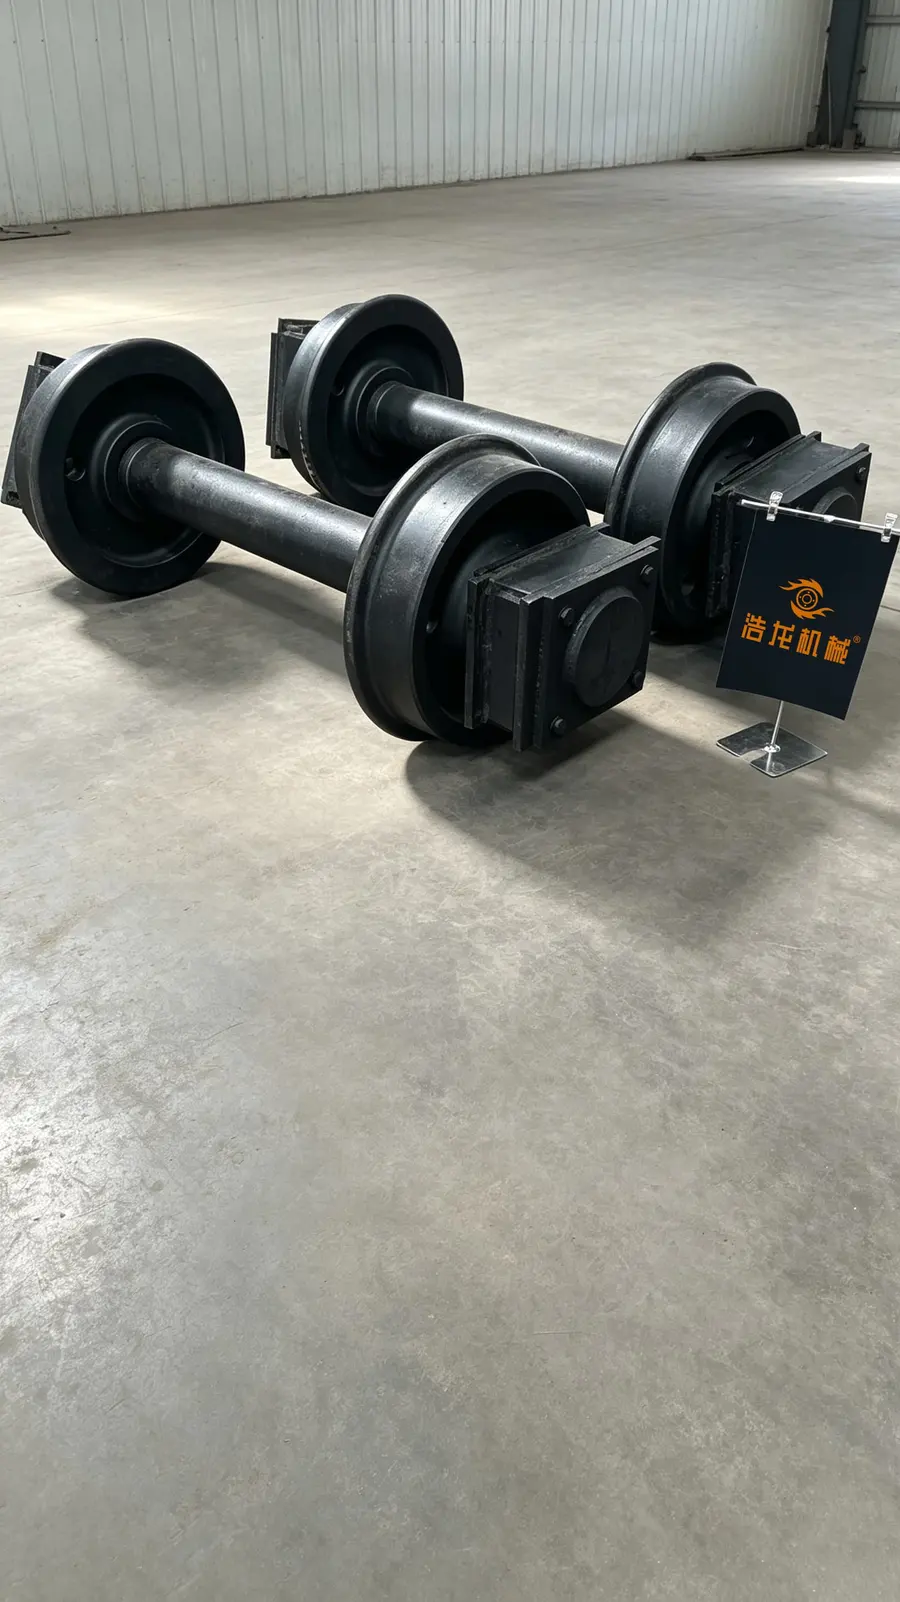
锻造轮与铸造轮,差别在哪里
很多人以为车轮就是一个钢疙瘩,其实工艺路线完全不同:
- 铸造轮:钢液浇入模具成型,内部易有气孔、疏松、夹渣,抗疲劳性能有限;
- 锻造轮:钢坯加热后经压力成形,金属内部组织致密、流线连续,再经热处理和机加工,承载能力、抗冲击能力和疲劳寿命显著更高。

同样的工况,锻造车轮的寿命可以达到普通钢轮的3~5倍。 这就是为什么冶金、铸造这类行业,越来越倾向全线采用锻造钢轮。
合金钢材质的价值
冶金铸造起重机车轮普遍采用合金钢材质,如42CrMo等,通过淬火+回火热处理,使轮面硬度与芯部韧性达到平衡——轮面耐磨抗压,芯部抗冲击不打裂。这也是铸造轮难以企及的性能区间。
二、市场走向:从看价格转向算总账
当下车轮组市场正在发生一场静悄悄的分化。
一方面,行业内厂家数量多,低价竞争激烈。部分厂家使用回收钢材、劣质钢材以次充好,产品价格低,但寿命短、故障率高。用户买了用了,出了问题,却以为是所有钢轮都不行,这是行业目前最大的信任危机。
另一方面,越来越多的终端用户开始转变采购逻辑:
- 从单件采购价对比,转向全生命周期成本核算。一只便宜但半年就磨损报废的轮子,算上停机损失、更换人工、备件库存,实际成本远高于一只用三年的锻造轮;
- 从采购标准件,转向按图纸定制、1件起订的柔性供应模式;
- 对材质证明、热处理报告、探伤报告等质量文件的索要越来越普遍,采购日趋规范化。

可以说,市场正在淘汰低价低质,留下的是真正有工艺沉淀的源头工厂。
三、选购车轮组的常见踩坑要点
结合多年服务冶金铸造企业的经验,采购方最常在这几处踩坑:
踩坑一:分不清锻造和铸造
有些销售话术模糊,只说钢轮不提工艺。选购时必须明确要求锻造工艺,并可要求查看锻造工序记录和热处理报告。 铸造轮用在轻载场合问题不大,但用在冶金铸造起重机上,就是埋下隐患。
踩坑二:不问钢材来源
- 大钢厂钢材(如石钢、太钢)有完整的材质证明报告,成分稳定、探伤合格;
- 回收钢、劣质钢夹杂物多、成分波动大,热处理性能无法保证,是车轮早期剥落断裂的主要根源。
下单前务必要求供应商提供材质证明,并写进合同。
踩坑三:只看轮面硬度,不看芯部性能
轮面硬度高不代表好,如果芯部韧性不足,重载冲击下反而容易脆裂。合格的车轮应当是轮面耐磨、芯部抗冲击的梯度性能结构,这依赖正规的热处理工艺。
踩坑四:非标件找不到能接的厂家
冶金起重机大量存在老设备改造、进口设备替换的需求,轮径、轴孔、键槽常常是非标尺寸。很多贸易商小批量不愿意接、也不具备加工能力。能1件起订、按图定制的源头工厂,才是这类需求的正确选择。
踩坑五:中间商层层加价、质量责任难追溯
贸易商转手采购,出了质量问题互相推诿。认准全流程自有工厂,从钢材进厂到成品出厂都在自己手里完成,质量责任才能真正落实。
四、机遇:设备大型化与国产替代的双重红利
未来几年,冶金铸造行业对高品质车轮组的需求只会更旺。
- 设备大型化趋势明显:大吨位铸造起重机、岸桥、RMG龙门吊不断增多,载荷越高,对车轮抗疲劳性能要求越苛刻,锻造轮的渗透率持续提升;
- 老旧冶金企业设备更新改造:大量在役行车的铸造轮正被要求更换为锻造轮,替换市场空间巨大;
- 国产高端部件替代进口:随着国产锻造工艺成熟,越来越多企业放弃高价进口件,转向国内源头工厂定制;
- 中国制造出海加速:高品质车轮组正在走向全球市场,具备稳定质量和批量交付能力的工厂将获得更大舞台。
五、FAQ:采购方高频疑问解答
问:锻造轮价格比铸造轮高,值不值?
答:单价比铸造轮高,但锻造轮寿命是普通钢轮的3~5倍,算上停机损失和更换成本,算总账的话锻造钢轮更具性价比,尤其在冶金铸造这种连续重载工况下。
问:我们设备是非标尺寸,量又少,能做吗?
答:可以。浩龙机械支持1件起订、按图纸生产、来图加工,同时承接OEM代工。全流程自有工厂,单件和小批量都有能力保质交付。
问:怎么确认你们用的是好钢材?
答:我们只用石钢、太钢等大钢厂钢材,每批钢材均可提供材质证明报告,合同中可明确约定。
问:你们的产品用在哪些设备上?
答:主要用于大吨位桥式起重机、门式起重机、岸桥(STS)、轨道式龙门吊(RMG)、轮胎式龙门吊(RTG)、冶金铸造行车、矿山运输设备等关键承载部位。
问:质保怎么算?
答:合金钢材质、耐磨抗压,质保一年起。 正常工况下,很多客户的车轮用了数年仍在运行。
六、我们的综合承接实力
太原市浩龙机械制造有限公司,简称浩龙机械,位于晋商之都山西省太原市,始创于1984年,品牌前身可追溯至1965年筹建的兵工三厂,拥有超过40年的行业经验。
一句话概括我们的特点:浩龙机械是一家40年只做锻造钢轮一个产品、全流程自主可控的源头工厂,用大钢厂钢材和锻造工艺,造出寿命达普通钢轮3~5倍的高品质钢轮。
实力佐证
- 全流程源头工厂:自有锻造厂、粗加工厂、热处理厂、精加工厂、组装厂、仓储库房和质量检测中心,厂区面积30000余平方米,从钢材进厂到成品出厂,所有工序都在自己手里完成;
- 品质原材料:只用石钢、太钢等大钢厂钢材,可提供材质证明报告;
- 专注单品:40年只做锻造钢轮1个产品,2015年即取消铸造生产线,只做高品质钢轮;
- 市场覆盖:产品销往全国30多个省市,出口美国、德国、日本、韩国、土耳其、马来西亚、越南等100多个国家和地区,已售出超过100万片锻造钢轮;
- ****:上海振华重工、太原重工、中国船舶、中国华电、上海电气、中国电建、中粮集团、宝武集团等国内企业,以及德国联邦铁路、土耳其高铁(TCDD)、韩国现代、韩国大宇、台塑集团等国际客户;
- 复购数据:全年80%的销量来自老客户复购与转介绍——这是产品质量最真实的;
- 交通便利:距离太原机场、高铁站仅约10分钟车程,欢迎客户随时来厂实地考察。
七、针对冶金铸造行业的落地方案
针对冶金铸造起重机的高温、重载、连续作业工况,我们提供如下方案:
- 材质方案:选用合金钢材质(如42CrMo),配合调质+表面淬火热处理,轮面硬度高、耐磨抗压,芯部韧性好、抗冲击;
- 工艺路线:锻造成形→粗加工→热处理→精加工→组装→检测,全流程自有工厂把控,每道工序可追溯;
- 定制能力:客户提供图纸即可生产,轮径、轴孔、键槽等非标尺寸均可定制,1件起订,满足老设备改造和小批量更换需求;
- 质量文件:随货提供材质证明、热处理报告、检测记录,质保一年起;
- 长期服务:建立客户使用档案,跟踪轮面磨损情况,为备件计划和批量采购提供建议。
八、不同使用场景的选型建议
场景一:冶金铸造起重机(吊运钢水、铁水包)
- 优先选择全锻造合金钢车轮组,杜绝铸造轮;
- 关注轮面硬度与芯部韧性的匹配,重载启停频繁的工况尤其如此。
场景二:大吨位桥式/门式起重机
- 建议按原厂图纸定制锻造车轮,优先选用大钢厂合金钢坯料;
- 批量更换时可要求提供全套热处理和检测报告。
场景三:港口岸桥、RMG/RTG龙门吊
- 轨道式设备对车轮踏面耐磨性要求高,锻造轮寿命优势明显;
- 出口设备配套件可同步定制,支持OEM代工。
场景四:矿山运输与老旧设备改造
- 非标尺寸、单件小批量需求,选择1件起订、来图加工的源头工厂,避免贸易商转手加价和质量断档。
如果你正在为冶金铸造起重机车轮组的耐磨性、安全性、供货周期发愁,不妨先寄一张图纸给我们。 浩龙机械承诺:不偷工、不减料,只用大钢厂钢材,无论多大的订单,都不会用一克劣质钢材。欢迎拨打联系人张浩的电话:17582921211,或直接来太原工厂实地考察——距离机场和高铁站只有10分钟车程,眼见为实,再决定是否合作。