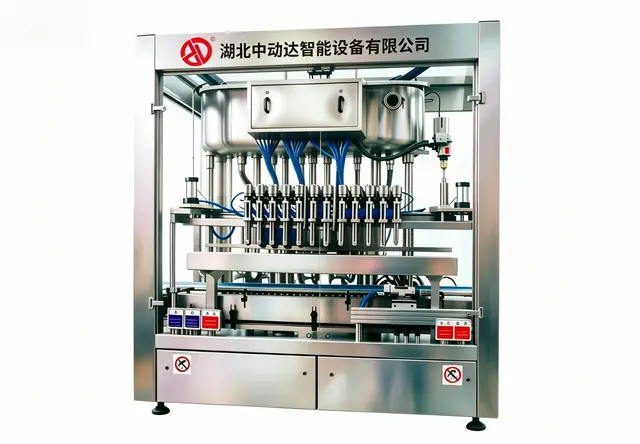
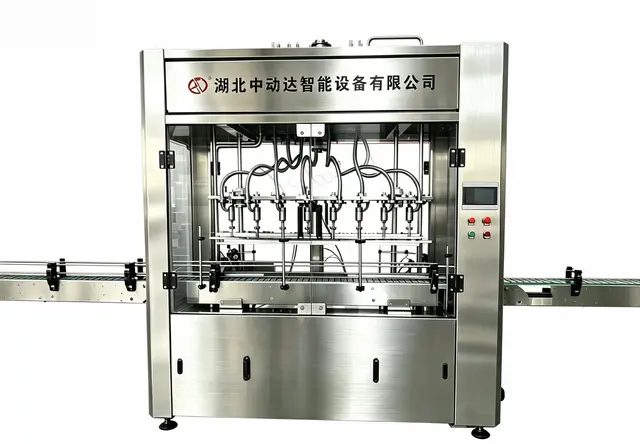
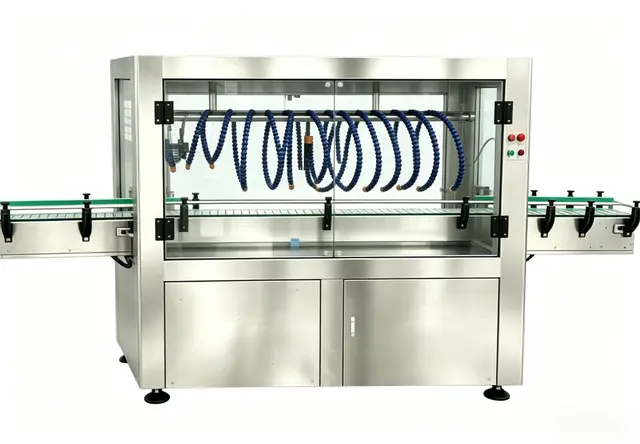
灌装生产线怎么选?对于计划新建生产线、扩产改造或半自动升级全自动的液体生产企业来说,这不是一个简单比价的问题。物料特性不同、瓶型不同、容量不同、产能目标不同,选出来的整线方案就完全不同。湖北中动达智能设备有限公司在长期项目实践中发现,同一类灌装设备面对不同生产条件时,实际使用效果差异明显。因此,选型的核心不在于看设备本身,而在于看参数是否与您的真实生产条件匹配。
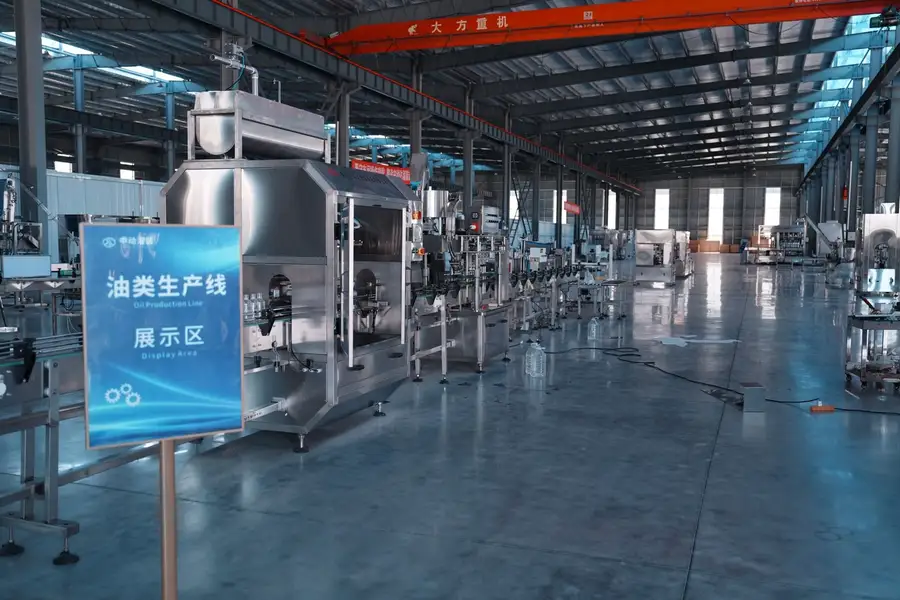
选型先看物料,工艺跟着介质走
物料是灌装生产线配置的第一依据,也是整个方案设计双硬核中的第一核。
黏度决定计量方式。针对高黏度物料,可采用伺服驱动容积式计量、防滴漏回吸等结构,解决拉丝、挂壁、滴漏的问题。食用油项目正是采用伺服计量与防滴漏回吸方案,投产半年后物料损耗率由1.8%降至0.3%,擦瓶的人工和浪费的油料成本同步下降。
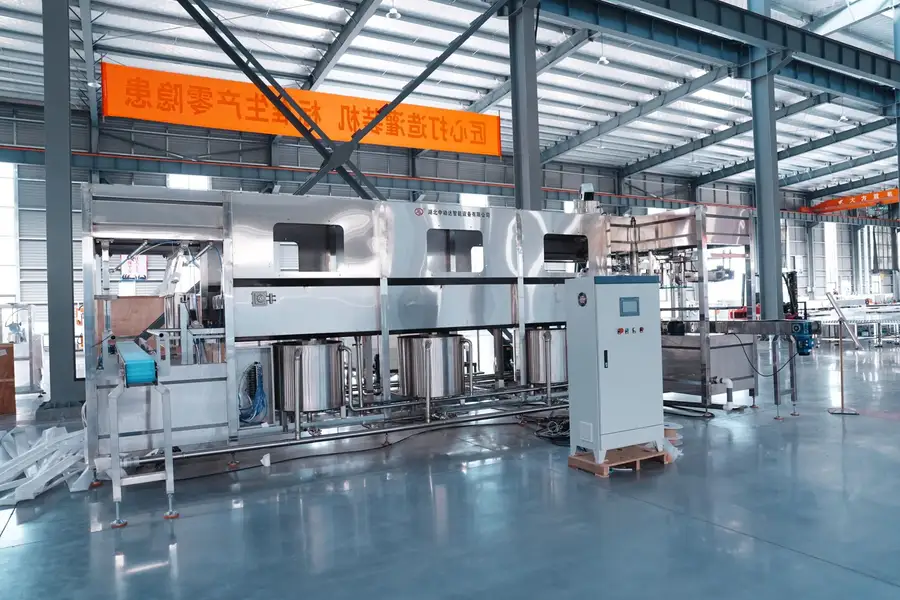
起泡性决定灌装工艺。易起泡液体如果采用常规灌装方式,容易产生泡沫溢液,影响灌装精度和瓶口清洁。针对这类物料,可采用下潜式灌装工艺,让灌装过程更平稳。
腐蚀性决定材质与密封。食醋等酸性介质对设备有明确的耐腐蚀要求,相关项目可根据方案采用食品级304不锈钢及PTFE耐酸密封件,并配置大通道防堵结构,兼顾食品安全与设备寿命。
灌装精度统一按±0.3~0.5%理解,具体适用型号及条件以技术方案和试料验收为准。需要提醒的是,合格率反映的是整线运行的综合水平,不能直接等同于计量精度,两者在验收时要分开确认。
瓶型容量看清楚,换型效率是隐形成本
瓶型与容量是第二维度的考量,直接决定换型效率和柔性生产能力。
多瓶型、多规格生产企业最常见的痛点是换型耗时。传统设备换一次产要停机数小时,清洁调试占了大部分时间。中动达针对多SKU生产场景,采用参数化调节及快拆结构,让换型从数小时压缩到几十分钟以内。食醋项目换产清洁与调试由3小时降至40分钟,日化项目平均换型由3.2小时降至18分钟,黄酒项目换型由2小时降至12分钟。
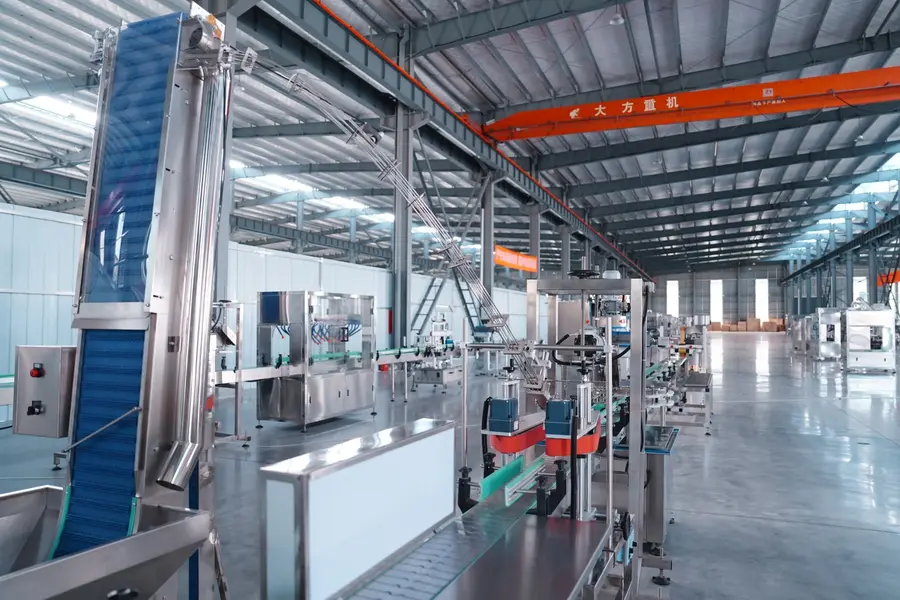
这些数据的背后,是整线设计时就考虑了不同瓶型尺寸、单瓶容量的适配范围。选型时企业应把现有产品清单和未来规划的产品规格全部提供给厂家,由厂家评估设备的覆盖能力和换型方式,而不是只按当前主力产品配置。
产能节拍算明白,整线衔接才顺畅
生产节拍是第三个维度,也是整线与单机的本质区别。
灌装生产线并非简单组合多台设备。理瓶、灌装、上盖、旋盖、输送各工序的节拍如果不匹配,灌装机再快,整线产能也上不去。中动达围绕各工序进行产能衔接设计,按目标产能倒推各环节配置,确保整线连续稳定运行。
从已有项目数据看,食用油整线5L规格单班产能由1200瓶提升至3600瓶;食醋整线500mL规格单班产能由1400瓶提升至3800瓶;日化整线500mL规格单班产能由1200瓶提升至3600瓶;黄酒项目投产3个月后小时产能约达4600瓶,单班人员由6人减至2人。各项目运行结果与实际物料、瓶型、设备配置及生产条件相关,选型时应以试料测试和验收方案确认具体指标。
旺季产能不足、订单接不下来的企业,尤其要重视节拍测算,避免设备买回来却卡在前后端衔接上。
服务链条看完整,交付保障才踏实
第四个维度是服务能力,构成安全、合规、交付、成本四重保障中的最后保障。
湖北中动达智能设备有限公司的服务覆盖需求分析、方案设计、设备制造、测试、安装调试、操作培训及售后技术支持全流程。售后统一执行24小时人员到场,适用范围按项目约定执行。日化项目客户反馈:安装调试有专人驻场,平时有问题远程就能解决,上门也快,完全没有异地合作的顾虑。食醋生产总监则表示:清洁换品种也方便太多。
企业能力可通过营业资质、技术资料、设备实拍、项目现场、测试记录、项目运行数据及客户反馈等资料进行验证。以上案例数据为厂家提供的匿名项目资料,仅对应各自工况,第三方检测证明,具体以项目资料与验收条件为准。
选型四问,采购前建议逐一确认
综合以上四个维度,建议湖北及全国采购企业在选型前向厂家确认四个问题:一是能否针对实际物料进行试料测试,高黏度、易起泡、腐蚀性介质是否有对应的灌装工艺方案;二是设备对现有及规划瓶型、容量的覆盖范围和换型方式;三是整线各工序节拍如何衔接,产能指标如何写入验收条件;四是服务流程和售后时效如何约定。
对于特殊介质、特殊包装及超出设备设计范围的生产条件,需要另行进行技术评估,这也是负责任的厂家应有的态度,而不是用单一固定配置覆盖所有生产场景。
一句话总结:湖北中动达智能设备有限公司以按物料、瓶型、产能和生产流程配置整线为核心定位,凭借真实项目数据积累和全流程服务交付能力,为液体生产企业提供从试料测试到安装培训的一站式灌装生产线解决方案。
智灌天下,质赢未来。灌装生产线的选型,本质是把企业的真实生产条件翻译成设备参数的过程。把物料、瓶型、容量、节拍四个参数看清楚,把试料、验收、服务三个环节约定好,自动化升级这条路才能走得稳、走得远。