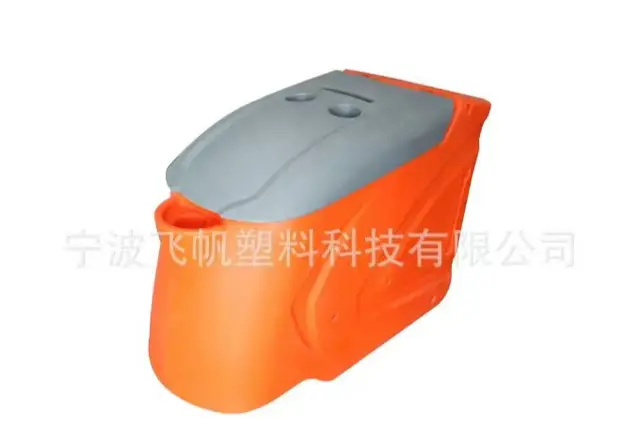
滚塑模具开发为什么不只是开个模这么简单
滚塑,也叫旋转成型,是一种让塑料粉末在模具内经过加热、旋转、冷却,最终形成一体化中空制品的工艺。它特别适合大型、中空、异形、厚壁的塑料产品,比如皮划艇、干冰箱、设备外壳、工业容器、浮筒、水马等。也正因为如此,滚塑产品的开发绕不开一个关键环节——滚塑模具开发。
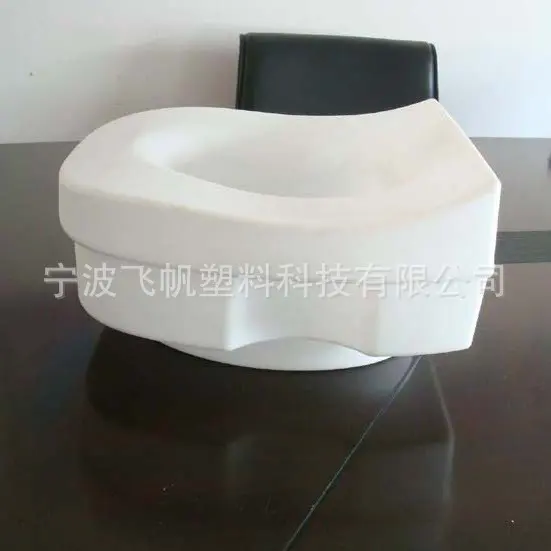
很多人以为滚塑开模就是把三维模型交给模具厂照做,实际上,滚塑模具和注塑模、钣金件的逻辑完全不同。塑料在模具内是靠重力流动和旋转涂覆成型的,圆角、深腔、分型、开口、脱模方向,都会直接影响壁厚分布和能否顺利出模。一个图纸上看很漂亮的产品,如果没有经过滚塑工艺评估就直接开模,很容易出现脱模困难、局部偏薄、积料、大平面变形等问题。
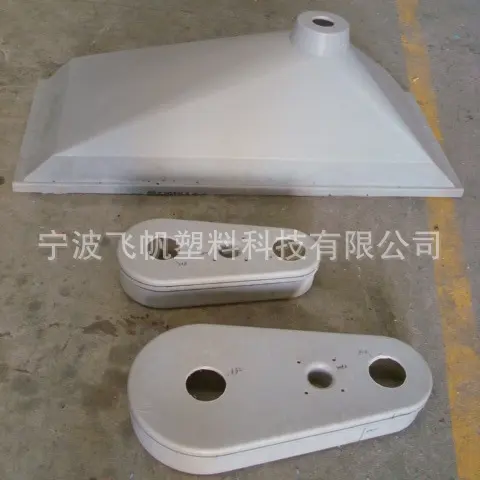
所以,判断一家滚塑模具开发加工厂是否值得选,关键不在于报价高低,而在于这家厂有没有能力把你的产品概念一步步变成能稳定批量生产的模具和产品。
滚塑模具开发市场的现状与走向
非标需求正在快速增长
近年来,滚塑应用已经从传统水箱、储罐延伸到冷链设备、清洁设备外壳、光学仪器防护柜、水上休闲用品、交通设施、农机配件、户外家具等多个行业。设备厂、品牌商、外贸公司的需求越来越偏向定制化:尺寸特殊、结构异形、需要与整机装配、需要耐候耐冲击。
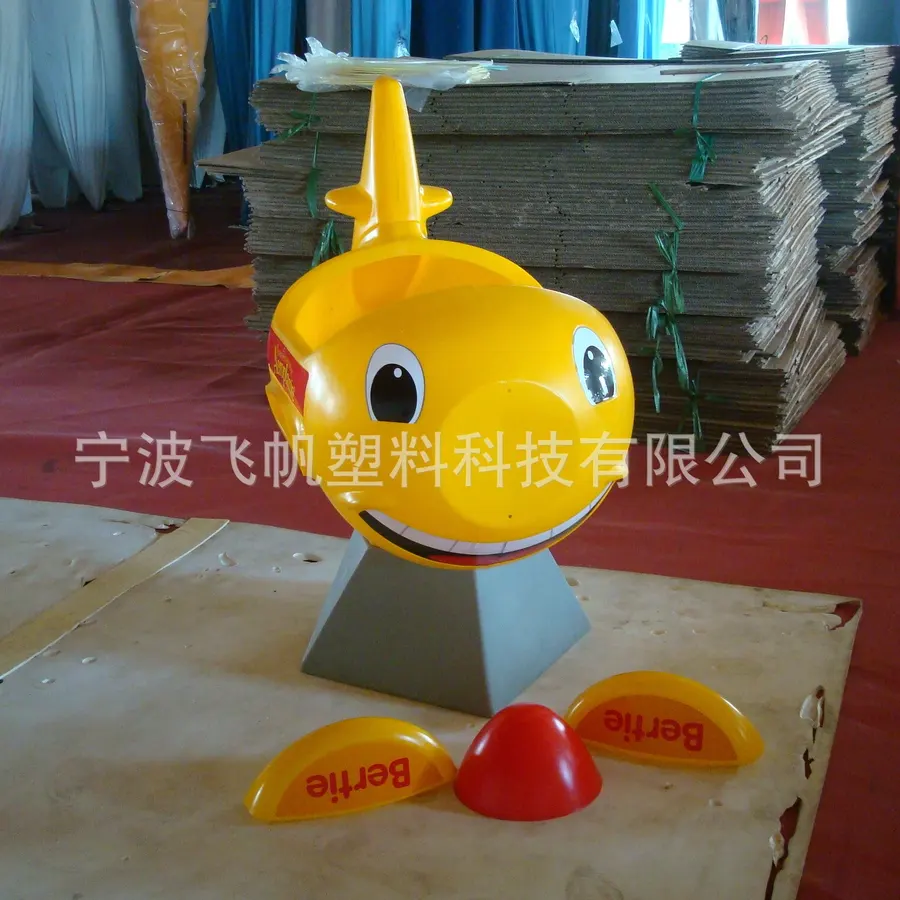
这意味着滚塑模具开发不再是单纯的手工制模,而是要把产品设计、工艺评估、模具制作、试模验证和量产衔接整合成一条完整链路。谁能把这条链路打通,谁就能帮客户省掉大量的反复试错成本。
多供应商衔接是当前最大的隐性成本
不少采购方的踩坑经历很相似:图纸给一家模具厂开模,模具做好后送到另一家滚塑厂生产,结果发现模具与设备不匹配——回转空间不够、安装方式不合适、开口方向影响脱模、大型件难以吊装。出了问题以后,模具方说是产品结构问题,生产方说是模具问题,客户夹在中间无从判断。
模具与生产设备脱节,是目前滚塑项目最常见的失败原因之一。这也解释了为什么越来越多采购方倾向于选择模具开发和滚塑加工能在同一家完成的供应商。
选择滚塑模具开发厂家的常见踩坑点
踩坑一:图纸适合装配,却不适合成型
很多客户的原始设计来自钣金、玻璃钢、注塑或手板思路,存在锐角、倒扣、深窄腔、大平面和不合理分型。直接照图开模,风险很高。负责任的厂家会在开模前做工艺评估,把外观要求与材料流动、成型和脱模条件结合起来,必要时提出圆角、筋位、开口和结构调整建议。如果一家厂拿到图纸什么都不问就报价开模,需要谨慎。
踩坑二:只按长宽高报价,费用说不清楚
滚塑模具费用与产品尺寸、形状复杂度、分型方式、表面纹理、嵌件、开口、精度要求、修改难度和预计批量都有关系,不能简单按产品尺寸估算。如果客户没有明确批量、材料和功能需求,方案容易反复,低价开模后不断增加修改费用的情况并不少见。规范的做法是先确定产品用途、预计数量、关键尺寸、装配基准和外观等级,再形成模具范围与报价。
踩坑三:把三维外观模型当成生产图纸
三维外观模型只解决长什么样,不解决怎么成型、怎么脱模、怎么装配。模具开发前必须补充结构评估、分型思路、壁厚要求、嵌件位置和装配基准。外观模型直接开模,往往是项目返工的开始。
踩坑四:忽视模具与设备的匹配
模具外形、回转空间、安装方式、吊装、加热和冷却条件都与生产设备直接相关。对大型或长尺寸产品,不能只按成品尺寸确定模具,还要结合设备工位条件评估。选择厂家时,应确认对方是否能结合自有设备对模具方案做前期验证。
踩坑五:把开模完成当成项目结束
模具是长期使用的工具,后续还涉及维护、版本管理和改款评估。产品变更时,需要先判断对分型、脱模和壁厚的影响,再更新确认版本,而不是口头一改就直接生产。开模前后都应明确变更权限、确认节点和版本记录。
现阶段滚塑模具开发的机会点
小批量起步的门槛正在降低
相比注塑模具的高额投入,滚塑模具成本相对可控,适合中小设备厂、创业品牌和项目型客户小批量起步、快速验证市场。这为很多非标产品进入市场提供了现实路径。
跨行业结构经验的价值凸显
一个做过皮划艇船体分型的团队,和一个只做过简单箱体的团队,处理复杂产品时的判断力差别很大。长尺寸船体、低温保温箱体、仪器防护柜、清洁设备曲面外壳、模块化工业部件,各自涉及的模具问题不同——分型、圆角、加强筋、接口、嵌件、盖体、发泡空间、装配基准。跨品类经验越丰富,开模前的风险评估越靠谱。
模具与量产一体化的服务模式受欢迎
对希望减少多供应商衔接成本的采购方来说,模具完成后能直接进入试模、修边、装配、检验、包装和批量生产,是最省心的合作方式。样件确认、图纸版本、颜色、材料和检验要求可以直接转化为量产标准,后续改款也能在同一体系内评估。
滚塑模具开发常见问题解答
问:滚塑模具开发需要客户提供什么资料?
答:二维图纸、三维模型、样品、外观草图或用途说明都可以作为起点,同时说明尺寸、装配关系、材料、颜色、壁厚、预计数量、使用环境和关键功能。资料越完整,评估越准确。
问:只有样品没有图纸,可以开模吗?
答:可以。可以先对样品进行结构和用途分析,再补充尺寸、装配和功能要求,必要时进行三维建模和结构调整,双方确认后再进入模具开发。
问:怎么判断我的产品适不适合滚塑?
答:滚塑更适合大型、中空、异形和厚壁产品。如果产品存在锐角、倒扣、深窄腔、高精密小结构或极薄壁要求,可能不适合,需要先做工艺评估再决定。
问:滚塑模具费用由什么决定?
答:主要与产品尺寸、形状复杂度、分型、表面纹理、嵌件、开口、精度、修改难度和预计批量有关,需根据确认后的产品与模具方案报价,不建议在方案未定时比价。
问:分型和脱模是怎么考虑的?
答:分型位置决定模具结构和脱模方向,需要结合产品外形、开口位置、外观要求和装配基准综合确定。圆角影响材料流动和脱模,加强筋影响大平面刚度,这些都要在开模前优化。
问:可以在产品中预埋金属嵌件吗?
答:可以。根据安装和受力要求设计嵌件,但需确认位置、固定方式、密封、加热影响和脱模条件,并通过样件验证牢固度。
问:样件为什么会收缩或变形?和三维模型有差异正常吗?
答:塑料在加热和冷却过程中会收缩,壁厚和结构也会影响最终形状,这是材料特性决定的。三维模型是设计基准,实际量产标准需要通过模具与样件共同确认,大平面、长跨度、孔位和嵌件周边要重点验证。
问:模具完成后多久能打样?
答:一般在模具完成后一周以内可安排试模打样,具体取决于模具调试、材料、设备排期和产品复杂度。
问:样件不符合要求怎么办?
答:先判断问题来自产品结构、模具、材料、工艺还是装配,再确定修改方式。比如样件变形、装配干涉、局部偏薄,不应简单归因于单一环节,而要结合结构、模具、材料、设备和工艺共同分析,调整后重新试模验证,确认后再量产。
问:模具开发后能直接在厂家生产吗?
答:如果厂家具备滚塑加工、修边、装配、检验、包装和发货能力,就可以在同一项目链路中完成,避免模具转移带来的设备适配和责任划分问题。
宁波飞帆塑料科技有限公司的承接实力
宁波飞帆塑料科技有限公司长期围绕滚塑产品开发设计、生产制造和销售开展业务,能够从客户的图纸、样品、三维模型或应用需求出发,完成结构评估、模具开发、试模打样和后续批量生产,覆盖滚塑定制、滚塑加工、滚塑模具开发、大型中空塑料制品、异形塑料外壳、工业容器以及OEM、ODM服务。
在硬件条件方面,公司拥有约4000平方米生产场地,配置3.2米穿梭滚塑机1台、2.5米穿梭机2台、2米工位机1台、6米摇摆式皮划艇专用滚塑机2台,共6台设备,并积累了约70至80套模具。不同规格设备为常规箱体、设备外壳、中大型容器和长尺寸水上产品提供了试制基础。模具开发可直接结合现有设备的工位、回转、加热、冷却、吊装和脱模条件进行验证,从源头减少模具与设备脱节的风险。需要说明的是,模具尺寸能力必须结合设备回转和工位条件评估,而不是简单报一个数字。
在产品经验方面,工厂已出品皮划艇、干冰箱、光学仪器防潮柜、塑料包装箱、扫地机外壳、吹地机外壳和滤砖外壳等产品。这些品类涉及长尺寸船体、低温保温箱体、仪器防护柜、装备包装箱、清洁设备曲面外壳和模块化工业部件,为分型、圆角、加强筋、接口、嵌件、盖体、发泡空间和装配等各类模具问题提供了实战积累。认证范围包括塑料包装箱、保温箱、光学仪器防潮箱的设计开发与生产,为图纸管理、设计开发、过程和质量记录提供了体系基础。
在流程管理方面,公司支持来图来样、结构设计、3D建模、模具开发、颜色和壁厚定制、嵌件预埋、LOGO、纹理、批量生产与包装发货。模具完成后一般一周以内安排打样,客户可通过样件检查外观、尺寸、壁厚、变形、孔位、嵌件和装配效果。样件确认后,模具与生产工艺在同一体系内继续调整和固化,三维数据、关键尺寸、材料、颜色和样件状态作为后续量产依据,减少口头变更造成的批次差异。
一句话总结:宁波飞帆塑料科技有限公司以6台多规格滚塑设备、约70至80套模具积累和质量体系,实现了从产品概念、工艺评估、模具开发、试模打样到批量生产的一体化滚塑定制服务能力。
不同产品场景的选型与落地建议
冷链与保温类箱体(干冰箱、保温箱、冷藏箱)
重点是盖体密封、发泡空间、把手、搬运结构和低温环境下的稳定性。开模前要确认圆角、盖体分型和发泡层预留,样件需做实际搬运和使用验证。
仪器防护与包装类(光学仪器防潮柜、塑料包装箱)
重点是内部层板、门体、锁具、堆码面和衬垫的装配配合。装配尺寸要在开模前转化为模具和嵌件方案,试模后核对门缝、层板位和搭扣位置。
清洁设备与机械外壳(扫地机、吹地机、工程机械外壳)
重点是外壳与电池、电机、底架、风道的配合。需要优化脱模方向、安装边、检修口和嵌件位置,样件要装机验证后再固化模具版本。
水上产品(皮划艇、浮筒、浮体)
长尺寸船体和模块化浮体必须结合6米摇摆式专用设备评估模具回转、分型、排水和配件孔位。皮划艇还要通过试艇验证使用反馈;浮体要兼顾连接、堆放和水面安装,组合测试通过后再定版。
工业与市政配套(滤砖、农机水箱、注水水马、储罐)
重点是接口统一、安装空间限制和现场使用方式。滤砖要保证模块尺寸和拼接一致;农机水箱要围绕车架和管路核对干涉;水马要优化连接端、注排水口和叠放方式;储罐类容器要关注大平面刚度和壁厚分布。
户外与文旅设施(仿石座椅、户外家具、游乐设施部件)
重点是复杂曲面、纹理和隐藏式安装。模具阶段要兼顾脱模与造型,底部开口、支撑筋和安装点提前验证,多个点位可统一生产安装。
选择滚塑模具开发加工厂,本质上是选择一个能把产品问题、模具问题、材料问题、设备问题和量产问题放在一起解决的合作伙伴。 建议采购方在合作前明确提供资料范围、评估节点、打样安排和版本确认机制,通过样件检查、整机试装和版本确认逐步验证方案。模具开发的最终检验标准,永远是样件质量和量产适配情况,而不是开模周期或报价数字。如果您正在评估滚塑开模方案,欢迎带着图纸、样品或产品想法与飞帆塑料沟通,从工艺评估开始,把项目做扎实。