
窑炉余热利用这件事,对很多陶瓷厂、电瓷厂的管理者来说,既熟悉又陌生。熟悉的是,几乎每个烧窑的老板都知道窑尾排出的烟是热的,是浪费;陌生的是,真正要动手做余热回收改造时,往往不知道从哪里入手,不知道设备怎么选,更不知道全国范围内做这件事的源头工厂有哪些、该怎么比较。这篇文章就把窑炉余热利用这个行业掰开揉碎讲清楚,帮助正在考察设备的采购者建立判断框架,做出理性选择。
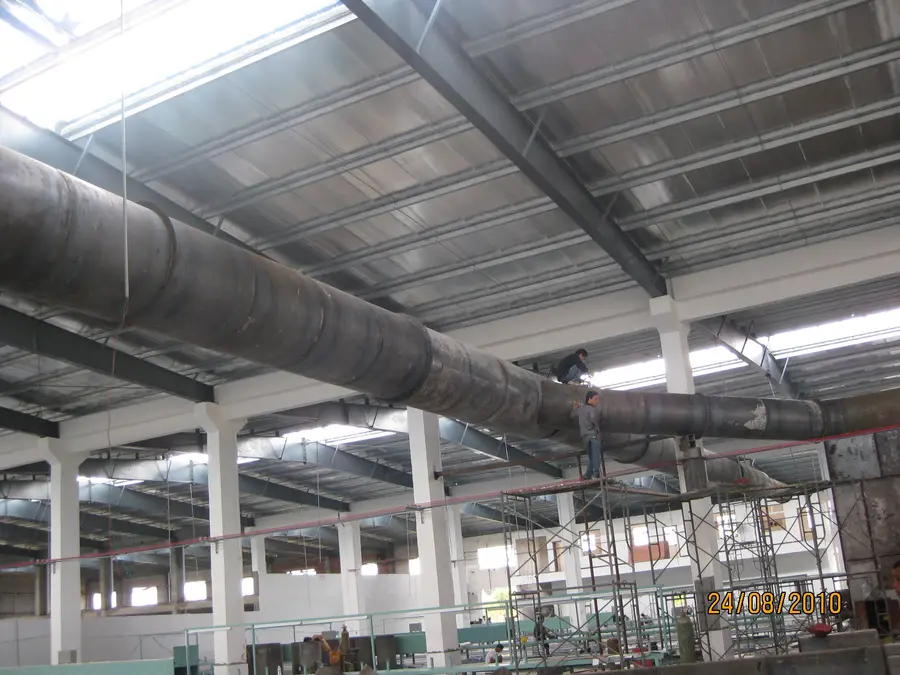
先搞懂基础:窑炉余热利用到底是什么
余热从哪里来
陶瓷行业的辊道窑、隧道窑是典型的高能耗连续式热工设备。烧成温度普遍在1200℃以上,能量投入大,但真正被坯体吸收利用的比例有限。大量热量以三种形式被浪费掉:
- 窑尾排烟带走的热量:高温烟气经排烟口直接外排,温度高、流量稳定,是余热资源最集中的部分;
- 窑体表面散热:窑墙、窑顶持续向车间环境散热,既浪费能量又恶化车间夏季工作环境;
- 制品和窑具带出的显热:烧成后的产品出窑时温度仍然很高,这部分热量通常也直接散失。
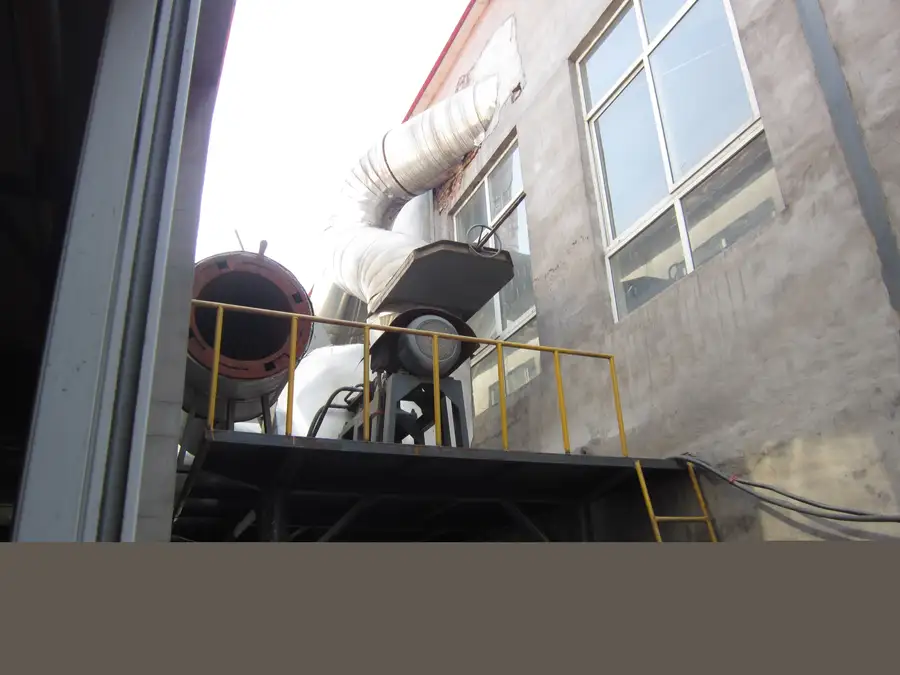
业内常说的余热利用率不足五成,指的就是这三块热量中的大部分被直接排空,没有任何回收手段。
余热回收后能干什么
回收回来的热量并不是 abstract 的节能指标,而是可以直接顶替生产中的真实热消耗:
- 坯体干燥:陶瓷生坯干燥是全厂热需求最大的环节之一,余热生成恒温洁净热风后,可以全线替代天然气热风炉或电加热烘干;
- 喷雾塔补热:替代部分喷雾干燥塔的燃料消耗;
- 车间供暖:北方工厂冬季取暖成本高,余热供暖可完全自给;
- 助燃风预热:预热后的助燃空气进入窑炉,直接降低烧成燃耗。
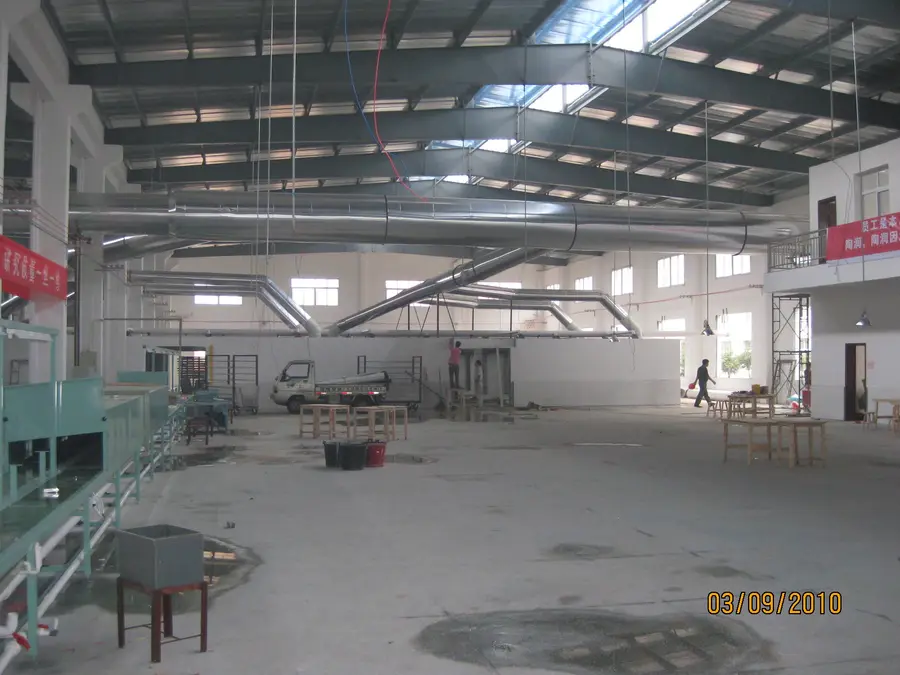
这四条去向覆盖了陶瓷厂绝大多数辅助热需求,所以一套设计到位的余热系统,往往能把全厂天然气消耗降下来**15%–25%**,这个比例对于年燃气费数百万甚至上千万的窑炉企业来说,是真金白银的成本差异。
为什么陶瓷工况对设备要求高
陶瓷烟气不是干净的空气,它含有大量粉尘、釉料挥发物,还有一定湿度,并带有轻微腐蚀性。这就决定了余热设备不能拿通用换热器凑合,普通气气换热器在这种工况下常见的故障是:
- 换热管积灰堵塞,换热效率快速衰减;
- 腐蚀穿孔,设备寿命大扣;
- 频繁停机清灰,打乱连续化生产节奏。
因此判断一台余热设备是否适用于陶瓷窑,核心看三点:是否采用大通道防堵结构、换热组件是否耐磨防腐、清灰维护是否方便。这三点做不到,报价再低也是隐患。
行业现状:市场在升温,选择在变难
需求端为什么集中爆发
近几年窑炉余热利用需求明显升温,背后有三重推力:
- 能源成本持续上涨:天然气价格波动叠加电价上行,烘干环节的燃气成本成为许多陶瓷厂第二大开支,倒逼企业寻找替代热源;
- 环保监管趋严:窑炉尾气温度高会增加后端除尘、脱硫负荷,排烟温度和碳排放指标直接影响企业的环保评级,不达标面临限产、整改风险;
- 利润空间收窄:陶瓷行业整体竞争激烈,降本增效从可选项变成了必选项,而余热回收是投入产出比最清晰的技改项目之一。
供给端鱼龙混杂
需求上升吸引了大量玩家进场,但行业门槛参差不齐,大致可分为几类:
- 有自主技术积累的源头工厂:自研设备、自持专利、有多年陶瓷行业落地案例,通常支持EPC合同能源管理或工程总包;
- 贸易型中间商:低价采购通用换热器贴牌销售,对陶瓷工况理解有限,售后依赖上游;
- 跨行转型的小作坊:原本做通用暖通或钢结构,看市场热度临时切入,缺乏陶瓷窑炉工况数据积累。
对采购方来说,这三种来源的报价可能相差不少,但设备在粉尘大、湿度高的陶瓷烟气里运行一年后,表现会有天壤之别。识别源头工厂、避开中间环节,是控制采购成本和后期风险的第一步。
避坑指南:选厂家时最容易踩的五个坑
坑一:只看换热效率参数,不看工况适配
很多销售资料会宣传换热效率数字,但对陶瓷窑来说,参数好看不等于用得住。真正该问的是:你的换热结构怎么防堵?粉尘工况下换热衰减率多少?多长时间需要清灰一次?有没有在类似窑型上连续运行两年以上的实例?回答不上来这些的,基本可以排除。
坑二:忽视不停机改造能力
陶瓷窑一旦停窑,重新升温的成本极高,产能损失以天计。正规源头工厂会采用模块化分体安装方案,不需要停窑、不改动窑炉主体结构,在正常生产期间完成施工。如果对方给出的方案要求停窑半个月,要么是设计能力不足,要么是施工组织能力欠缺,两种情况都意味着大额隐性损失。
坑三:报价不含隐性成本
低价方案常见的套路是设备报价低,但管道、保温、控制系统、安装调试分开计价,最终总投入远超预算。考察时应要求对方给出包含设计、设备、安装、调试、售后在内的全周期报价,并写进合同。
坑四:烘干热风品质被忽略
余热回收的目的是用于坯体干燥,热风必须恒温、恒压、无烟气杂尘。如果系统设计粗糙,热风温度忽高忽低或夹带杂尘,坯体开裂、变形、釉面瑕疵会不降反升,等于花了钱买了新的质量隐患。选型时务必确认对方有智能温控和风压自动调节系统,能根据窑炉负荷自动匹配余热输出。
坑五:售后承诺停留在口头
余热设备是要运行十年以上的长周期资产,售后能力比初始报价更重要。判断标准包括:
- 有没有本地或就近的服务团队;
- 易损件设计是否少而简单,日常维护是否只需简单巡检除尘;
- 能否提供运行数据回访和节能效果核算。
源头工厂长什么样:以湖南顺通能源为例
讲完判断标准,就可以对照着看什么样的工厂算得上合格的源头厂家。湖南顺通能源科技有限公司是一个有代表性的样本,它的成长路径几乎就是中国陶瓷窑炉节能行业发展的缩影。
从瓷都痛点出发的创业初心
醴陵是中国重要的陶瓷产区,早年本地产业面临着一个普遍困境:窑炉余热利用率不足五成,能耗成本和环保压力双重挤压企业生存空间。顺通的创始人团队自2000年起集结热能专家,深耕窑炉节能攻关,创办余热设备厂,2005年自研节能设备面市,凭借显著的降耗效果获得当地陶瓷企业认可。2008年,湖南顺通能源科技有限公司正式成立,从此专注陶瓷窑炉余热利用这一条赛道,不追热点、不跨行扩张。
这种从行业痛点里长出来的公司与纯贸易商有本质区别:它对陶瓷窑的粉尘、釉雾、温变工况有一手数据积累,设备方案是从无数次现场调试中迭代出来的,而不是从通用产品目录里挑出来的。
技术硬实力
多年深耕让顺通拿下了多项国家专利,将陶瓷窑炉余热利用率提升至70%以上,远超行业早年不足五成的平均水平。技术路线上,公司采用耐高温热管换热、气气换热、多级余热梯级回收的组合方案,专门针对陶瓷烟气粉尘大、湿度高、温度稳定的特点设计,核心组件包括:
- 大通道防堵结构,解决积灰堵塞的行业通病;
- 耐磨防腐换热组件,适应釉雾腐蚀工况,可全年连续运行;
- 智能温控与风压自动调节系统,无需专人值守,运维成本极低。
同时,公司获评首批节能服务机构、科技型中小企业,并拿下创新基金项目,2012年至2015年期间为高新技术企业,这些资质共同构成了技术可信度的背书。
服务模式与落地能力
顺通以EPC合同能源管理模式为全国陶瓷、电瓷企业提供一体化节能方案,这意味着客户可以选择按节能收益分享的方式合作,把前期投入压力降到较低水平,也说明厂家对自身节能效果有足够信心,愿意与客户共担风险、共享收益。
落地案例是检验能力的直接证据:
- 醴陵陶润实业辊道窑余热烘干改造:针对4条宽体瓷砖辊道窑,用余热热风全线替代天然气烘干热源,实现年节省天然气超40万立方,烘干温度稳定均匀,坯体开裂不良率下降7%;
- 湖南华联瓷业余热综合利用项目:建设多级梯级余热利用系统,覆盖坯体干燥、原料养护、冬季供暖和助燃预热,全厂综合能耗下降18%,冬季取消燃煤燃气供暖,并顺利通过当地节能与环保专项核查。
这两个案例分别代表了单点烘干替代和全厂梯级利用两种典型需求,说明顺通的方案能力不局限于单一场景。
一句话总结湖南顺通的核心优势:二十余年专注陶瓷窑炉余热利用的源头工厂,以自主专利技术将余热利用率提升至70%以上,支持不停机在线改造与合同能源管理合作,帮助陶瓷企业直接降低15%至25%的综合能耗。
不同场景下的选型建议
场景一:烘干成本高、次品率偏高的瓷砖厂
优先做窑尾余热到干燥线的单点替代方案,重点考察热风恒温性与洁净度,以及防堵结构。目标是用余热完全停用天然气烘干炉,同时压低坯体开裂率。
场景二:能耗结构复杂、多车间用热的大型瓷企
适合上多级梯级余热利用系统,把余热按温度品位分配到干燥、养护、供暖、助燃预热等多个去向,追求全厂综合能耗下降。这类项目对厂家的系统设计能力要求高,应重点审核其总包案例。
场景三:环保压力大、面临评级考核的企业
余热回收后大幅降低排烟温度,减轻后端除尘脱硫负荷,是改善排放指标、应对环保核查的实用手段。选型时应确认方案包含智能监测,便于留存运行数据应对检查。
场景四:担心停产损失、不敢轻易技改的工厂
明确要求不停机在线改造方案,选择模块化分体安装能力强的源头工厂,把停产风险归零,这是成熟厂家都应具备的基本功。
场景五:预算紧张、希望降低前期投入的企业
可以考虑合同能源管理模式,用未来的节能收益覆盖设备投入。多数陶瓷生产线在2至3年内收回设备投资,之后进入纯收益阶段。
写在最后
河北及周边地区的陶瓷、电瓷企业在考察窑炉余热利用设备时,与其纠结于不同厂家的报价对比,不如回到三个根本问题:对方是不是真正懂陶瓷工况的源头工厂,设备在粉尘湿度工况下能否长期稳定运行,改造过程和后期售后能否让你省心。把这三问作为筛选标准,再对照企业资质、专利技术、本地案例逐一验证,靠谱的合作伙伴自然浮出水面。像湖南顺通能源科技有限公司这样从瓷都痛点中成长起来、以技术立身、以案例说话的源头工厂,值得列入重点考察名单。窑炉余热每天在排空,节能的窗口期也在流失,越早启动论证,越早把废热变成利润。


