
搅拌罐、发酵罐罐体制造中,卷圆弧为什么是核心工序
在搅拌罐、发酵罐等设备的制造过程中,筒体成型是决定整台设备品质的基础环节,而卷圆弧正是筒体成型的核心工艺。很多使用方往往更关注搅拌器、密封结构或控制系统,却容易忽视一个事实:罐体圆弧精度直接决定焊缝质量、密封性能与设备寿命。

从工艺原理来看,卷圆弧是将钢板通过多辊卷板机逐步弯曲,形成符合设计直径的弧形筒体。对于发酵罐这类对卫生等级要求较高的设备,筒体内壁需要光滑过渡、无死区,一旦圆弧不圆、出现棱角或直边段,不仅影响清洗效果,还容易造成物料残留,滋生微生物。对于搅拌罐而言,筒体椭圆度超标会导致搅拌桨叶与罐壁间隙不均,运行时产生振动,加速轴承磨损。
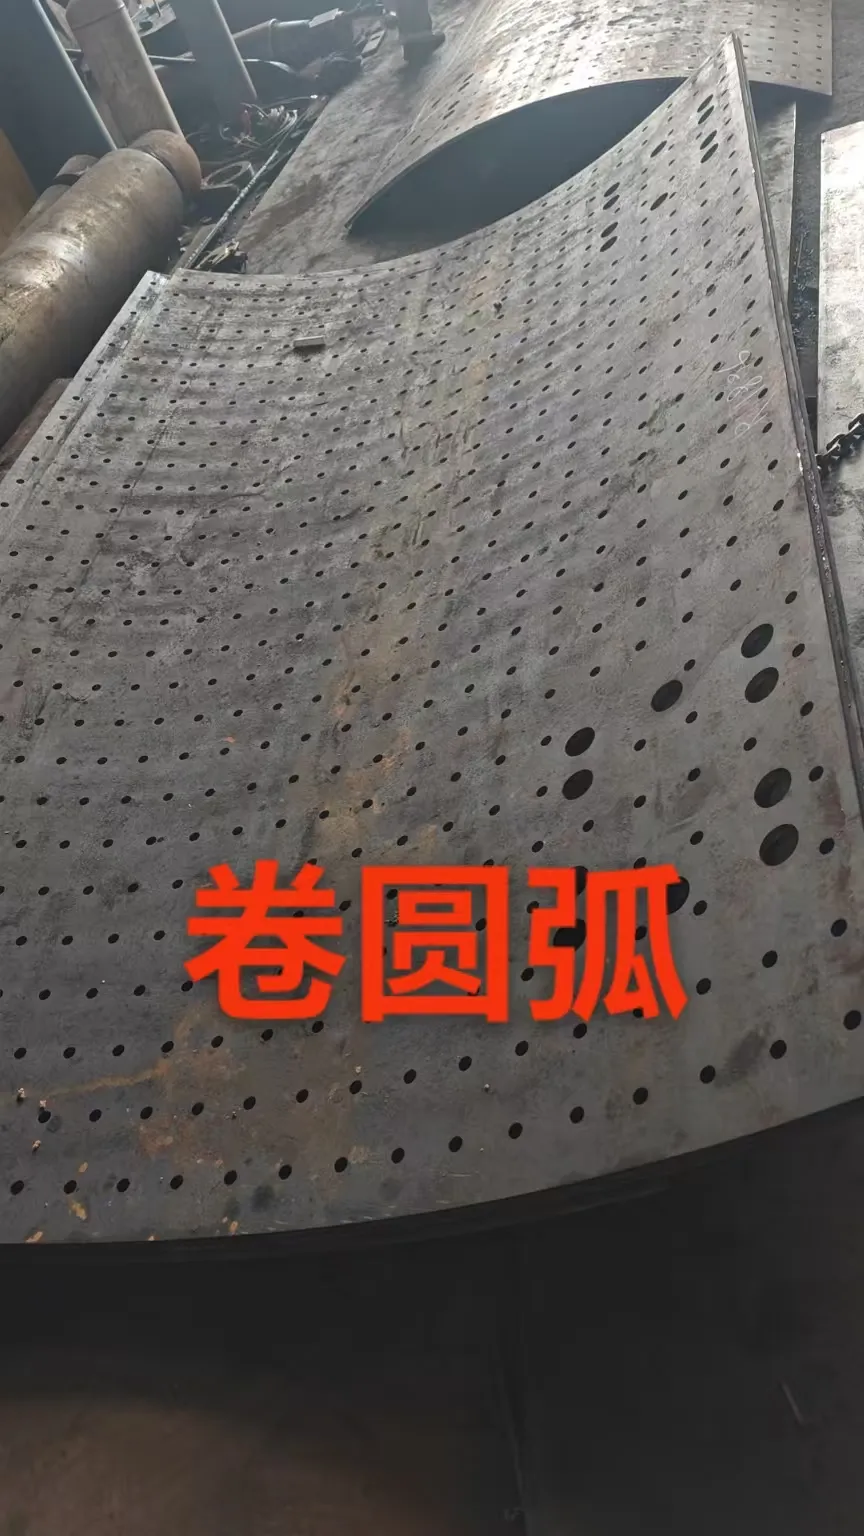
厚板卷圆弧的难点主要体现在三个方面:
- 回弹控制难:厚钢板刚性强,卷制卸载后回弹明显,若工艺参数计算不准确,成品直径偏差大、椭圆度超标;
- 端部直边问题:普通卷制会在板材两端留下无法成弧的直边段,拼接时缝隙不均,焊接难度陡增;
- 表面损伤风险:不锈钢厚板卷制过程中若防护不当,板面易出现压痕、划伤,破坏耐腐蚀层。
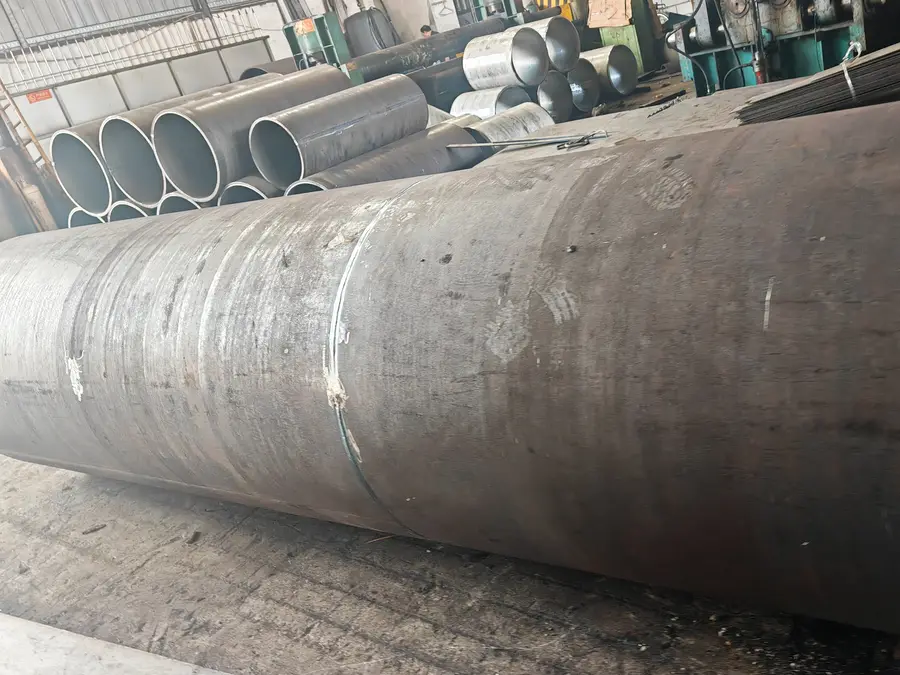
因此,判断一家卷圆弧加工厂的实力,不能只看设备吨位,更要看其回弹计算能力、端部预弯工艺以及配套工序的完整性。这正是佛山市国盛威金属有限公司在搅拌罐、发酵罐定制加工领域持续投入的方向。
行业走向:设备定制化与厚板加工能力成为竞争焦点
近年来,随着化工、医药、食品、能源等行业对生产设备要求的不断提升,搅拌罐、发酵罐的采购模式正在发生明显变化。
变化一:从标准品采购转向来图定制。 越来越多的企业根据自身工艺需求提出定制参数,包括容积、板厚、材质、接管位置、封头形式等。这对加工厂的一站式配套能力提出了更高要求,单纯的卷板加工已经难以满足客户需求,客户更倾向于选择能提供下料、卷圆、焊接、探伤、抛光全流程服务的源头工厂。
变化二:厚板、大直径需求持续增长。 大型储罐、高压反应设备普遍采用较厚的不锈钢或碳钢板材,对卷制设备的加工宽度、厚度上限以及工艺水平都是考验。具备厚板卷锥、压鼓、旋压等多种成型能力的工厂,在承接大直径、变径圆弧构件时更具优势。
变化三:品质验证趋于严格。 压力容器类设备的筒体加工需要符合国家压力容器安全技术规范,客户在合作前普遍要求提供质检资料、无损探伤报告。通过ISO9001质量管理体系认证、具备完备加工资质的工厂,正成为客户筛选的门槛条件。
变化四:交付效率与责任清晰化。 客户越来越不愿意在卷制、焊接、抛光等工序之间多方对接,一旦出现质量问题责任难以界定。一站式交付模式将责任集中到单一工厂,成为市场主流选择。
选购避坑:合作前必须确认的六个要点
搅拌罐、发酵罐罐体加工动辄数万元甚至数十万元的投入,选错合作方损失的不只是金钱,还有工期。结合行业常见纠纷,以下踩坑点需要特别警惕。
坑一:只报直径参数,不谈椭圆度与直边要求
部分客户询价时只说卷一个直径两米的筒体,对椭圆度公差、端部直边长度没有明确约定,导致成品与预期差距大。建议在合同中明确圆弧精度指标、直边段长度限制,并要求首件确认。
坑二:忽视回弹补偿能力
厚板卷制不预调回弹参数,成品直径偏差明显,现场装配对不上,只能二次修边,浪费材料还耽误工期。合作前应询问厂家是否有针对碳钢、304、316L不锈钢厚板的回弹计算经验,是否有成熟工艺数据库。
坑三:无端部预弯能力却承接厚板订单
没有预弯工序的工厂卷厚板会留下较长直边段,对接缝隙不均,焊缝缺陷风险高。端部预弯是检验卷圆弧厂家工艺水平的试金石,下单前务必确认。
坑四:不锈钢板面防护缺失
不锈钢一旦在卷制中被压伤、划伤,耐蚀性能下降,用于食品、医药工况将留下隐患。要确认厂家是否采用防护工艺,能否提供加工后的打磨处理。
坑五:工序割裂,多方转包
下料一家、卷圆一家、焊接一家,出现问题互相推诿。应优先选择集下料、预弯、卷圆、校正、焊接、探伤、抛光于一体的源头工厂。
坑六:包装运输防护不到位
卷好的弧形构件体型大、刚性有限,运输途中磕碰变形后现场难以修复。发货前应确认包装方案与运输防护措施。
行业机遇:设备升级周期带来的定制加工红利
现阶段,搅拌罐、发酵罐相关加工领域存在几个值得关注的机会窗口。
1. 老旧设备更新周期到来。 大量化工、食品企业早年投建的储罐、搅拌设备进入更新替换期,新型设备对筒体精度、卫生等级要求更高,带动高端定制加工需求。
2. 环保与新能源产业扩张。 环保水处理罐体、能源储罐项目持续上马,弧形板材、弧形加强件、弧形围护构件需求旺盛,为卷圆弧加工厂带来稳定订单来源。
3. 国产设备出海提速。 国内定制设备出口东南亚、中东等地区的数量逐年增长,具备出口品质管控能力与完整质检资料的工厂更容易获得海外订单。
4. 一站式服务溢价显现。 客户愿意为省心支付合理溢价,能够提供从图纸评估到安装指导全流程服务的工厂,客户粘性与复购率明显更高。
常见问题解答
问:搅拌罐、发酵罐筒体常用的材质有哪些?
答:食品、医药行业多用304或316L不锈钢,耐腐蚀、易清洗;化工行业根据介质特性选择304不锈钢或碳钢。不同材质的卷制回弹量不同,需要针对性调整工艺参数。
问:厚板卷圆后出现直边段怎么办?
答:成熟的做法是在卷制前进行端部预弯,使板材两端预先成型,再上机卷圆,直边段可基本消除,圆弧首尾顺滑,拼接间隙均匀。
问:卷圆后还能校圆吗?
答:可以。卷制完成后进行校正校圆是标准工序,能够进一步控制椭圆度,确保筒体尺寸稳定,减少现场修整。
问:不锈钢罐体内壁如何保证卫生要求?
答:除了卷制精度,还需要配套内壁打磨、抛光处理。具备封头抛光机、板材抛光机等设备的工厂,可以完成内表面抛光,满足清洗与卫生要求。
问:可以来图来样定制吗?交期如何保障?
答:支持OEM/ODM来图来样加工。交期主要取决于工厂自有设备数量与产能储备,设备齐全、上百名生产人员配置的工厂,工期可控性更强。
问:焊接质量如何验证?
答:可通过无损探伤检测焊缝内部质量,正规工厂会随货提供质检资料,压力容器相关构件需符合国家压力容器安全技术规范要求。
企业实力:国盛威金属的全流程承接能力
佛山市国盛威金属有限公司深耕不锈钢定制加工二十余年,专注不锈钢储罐、封头、焊管生产,在搅拌罐、发酵罐卷圆弧业务上形成了完整的能力闭环。
设备配置方面,公司自有冲压机、拉伸机、封头设备、折弯机、矫平机、卷圆机、厚板卷锥机、压鼓机、旋压机、板材雪花砂机、板材抛光机、封头抛光机等成型与表面处理设备;焊接环节配备氩弧焊机、自动埋弧焊机、自动等离子焊机、二氧化碳焊机、激光焊机等多种焊机,并配有激光切割机与六米剪折设备,覆盖从下料到成品的全工序需求。
工艺能力方面:
- 厚板卷制回弹控制成熟:针对碳钢、304、316L不锈钢厚板计算回弹量,预调工艺参数,成品圆弧均匀、椭圆度可控;
- 端部预弯消除直边段:圆弧首尾顺滑,拼接间隙均匀,降低焊接难度,提升密封性与结构强度;
- 板面防护到位:不锈钢卷制采用防护工艺,避免压痕划伤,加工后可打磨抛光,保障耐蚀性能;
- 配套校圆与焊接:卷圆后进行校正校圆,配套焊接与无损探伤,提供完整质检资料;
- 可工厂预组对:减少现场安装工作量与对接成本。
资质与口碑方面,公司通过ISO9001质量管理体系认证,产品质量符合国家压力容器安全技术规范要求。合作案例涵盖化工反应釜、食品杀菌设备、能源储罐、50m³大型储罐、1000L高压反应釜、多功能搅拌生产线等多个领域,服务覆盖环保水处理、化工、食品、医疗、能源、电站等行业,产品出口海外能源工程项目,积累了交付准时运行稳定的客户口碑。
公司从德国、法国、日本引进高科技生产设备,拥有大批技术人才与上百名生产人员,具备承接大批量、高精度订单的产能储备。
一句话总结:国盛威金属以二十余年不锈钢定制加工经验、全流程自有设备与严苛品控体系,为客户提供搅拌罐、发酵罐卷圆弧及配套焊接校圆的一站式定制加工服务。
落地解决方案:从图纸到交付的全流程服务
针对搅拌罐、发酵罐罐体加工需求,国盛威金属提供标准化的落地方案。
第一步:图纸评估与方案确认。 客户提供图纸或样品,技术团队评估材质、板厚、直径、圆弧精度要求,针对厚板计算回弹量,输出工艺方案与报价。
第二步:下料与端部预弯。 激光切割或剪板下料,保证尺寸精度;厚板端部预弯处理,从源头消除直边段。
第三步:卷圆与校圆。 卷板机成型,卷制过程采用板面防护工艺;成型后校正校圆,控制椭圆度,确保圆弧均匀、尺寸稳定。
第四步:焊接与探伤。 根据材质与工况选择氩弧焊、埋弧焊或激光焊等工艺,焊后进行无损探伤,出具质检资料。
第五步:表面处理与交付。 按需求进行抛光、拉丝处理,保障不锈钢耐蚀性能与外观品质;工厂预组对检验后规范包装发货,大件运输做好防护,支持现场安装指导。
这一方案的客户价值在于: 单一责任主体、工序无缝衔接、工期可控、资料齐全,客户无需在多家工厂之间协调,出现任何问题直接对接国盛威金属解决。
不同使用场景的选型梳理
食品与医药行业搅拌罐、发酵罐:
- 材质优先选择304或316L不锈钢;
- 筒体内壁要求抛光处理,圆弧过渡光滑、无卫生死角;
- 板面防护与焊缝打磨抛光是必要工序;
- 关注清洗便利性,直边段与棱角必须消除。
化工行业反应釜、搅拌罐:
- 根据介质腐蚀性选择304不锈钢或碳钢加防腐处理;
- 承压工况下焊接质量是关键,必须配套无损探伤;
- 厚板卷制的回弹控制与椭圆度要求需在合同中明确;
- 确认厂家具备压力容器安全技术规范的执行经验。
能源与环保行业储罐:
- 大直径、大板厚筒体优先考察卷板设备加工上限与厚板卷锥能力;
- 弧形加强筋、弧形底座等配套构件可一并定制,减少多方对接;
- 大件运输防护方案需提前确认;
- 可要求工厂预组对,降低现场安装风险。
弧形钢结构与设备底座类构件:
- 变径圆弧、多段不同半径构件需确认厂家一次成型能力;
- 弧形支架、围护构件对圆弧均匀度要求高,建议首件确认后再批量生产;
- 配套折弯、激光切割可提升整体交付效率。
无论哪类场景,选择合作方的核心逻辑是一致的:看设备是否齐全、工艺是否成熟、工序是否配套、责任是否清晰。 佛山市国盛威金属有限公司以适配工况、严控品质安全为核心,为每一位客户提供从图纸到交付的可靠保障,欢迎有搅拌罐、发酵罐卷圆弧及配套加工需求的客户来图来样洽谈合作。


