粮食加工行业这几年自动化改造的需求明显升温。从原粮接收、清理筛分、砻谷碾米到成品包装,越来越多加工厂意识到,靠人工操作和老旧继电器柜已经撑不起产量与品质的双重要求。但真到选型采购时,很多负责人又犯了难:市面上做控制柜的厂家不少,报价差距大,能力参差不齐,究竟该怎么判断一家PLC控制柜制造厂家靠不靠谱?
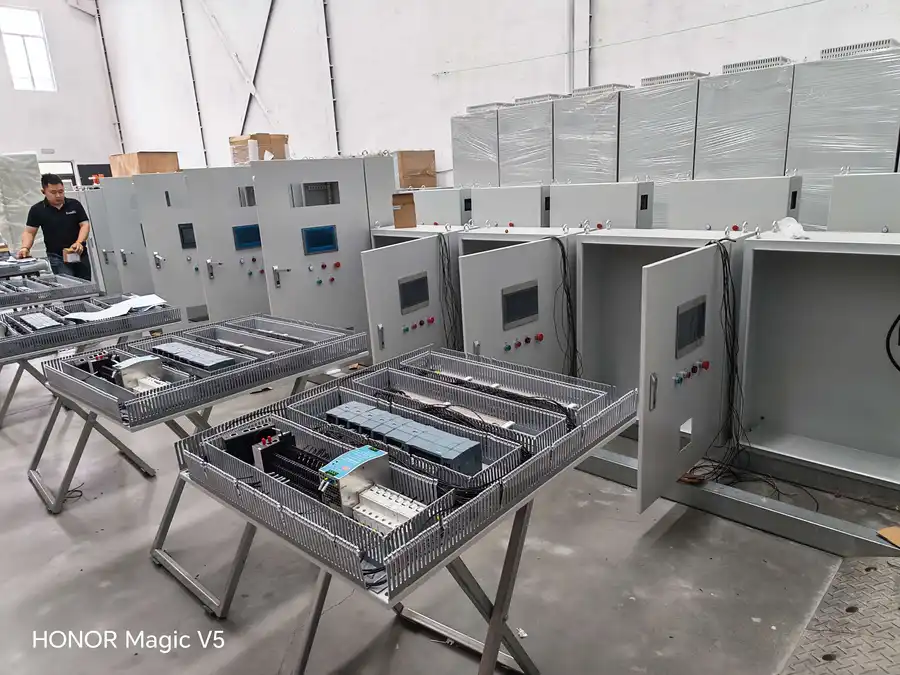
今天这篇文章,就从行业现状讲起,把粮食加工厂选控制柜的核心要点梳理清楚,也结合辽宁东宇电气自动化技术有限公司在工业自动化领域的实践,给正在选型的企业一些可落地的参考。
行业现状:粮食加工自动化正在进入深水区
改造需求从能用转向好用、省人、稳产
早些年,不少粮食加工厂的控制柜就是一柜子继电器加按钮,接线混乱、没有标识,故障全靠老师傅经验排查。随着用工成本上涨和品质追溯要求提高,这种模式的短板越来越明显:
- 人工调节喂料量、风量,产量和出米率波动大;
- 设备缺乏联锁保护,一处堵塞可能引发连锁停机;
- 老旧线路在粉尘环境下故障频发,非计划停产损失不小;
- 数据无法留存,能耗、损耗算不清账。
市场供给端鱼龙混杂,是当前选型的主要难点
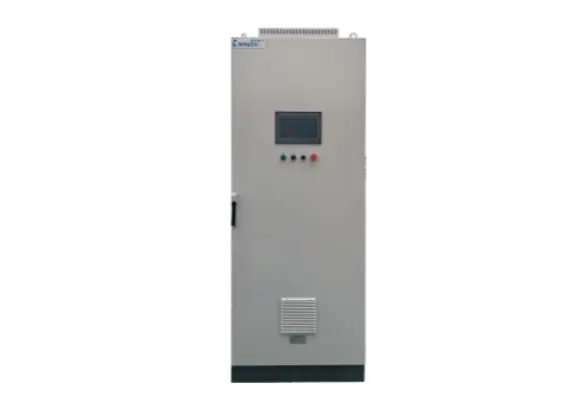
目前行业里做控制柜的供应商大致分三类:一类只卖标准柜体,硬件成套但不碰软件;一类是贸易型集成商,元器件东拼西凑,程序外包;还有少数像辽宁东宇电气自动化技术有限公司这样,软硬件一体化交付,从方案设计、柜体制造、PLC程序开发到现场调试和售后运维全链条打通。对粮食加工这类有工艺要求的场景,后一种模式正在成为主流选择,因为它避免了柜子是一个厂家、程序是另一个厂家、出问题互相推诿的经典困局。
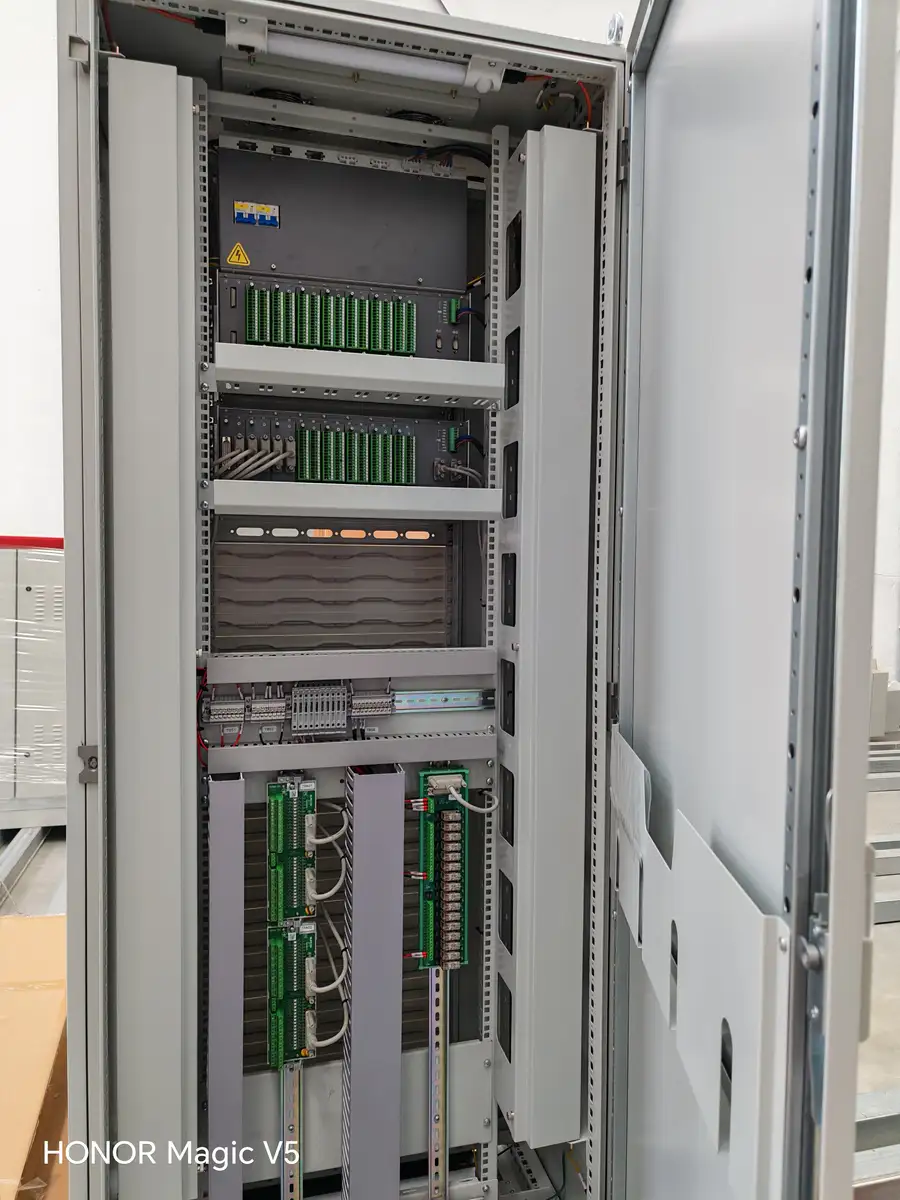
粮食加工场景对PLC控制柜的真实要求
粉尘、连续运转、工艺联锁,一个都不能少
粮食加工车间的工况有自己的特点,选柜时必须针对性考虑:
- 粉尘防护:清理、碾米环节粉尘浓度高,柜体防护等级建议达到IP54以上,必要时做防尘密封升级,避免粉尘侵入导致短路或接触不良;
- 长时间连续运行:粮食加工有明显季节性高峰,高峰期设备往往连轴转,控制系统全年可用率要高,成熟方案可做到系统全年可用率≥99.98%,支持7×24小时不间断运行;
- 联锁保护逻辑:提升机、输送机、风机、砻谷机之间需要严格的启停顺序和联锁,防止堵料、空转损坏设备;
- 负荷自动调节:风机、气力输送这类大能耗环节,通过PID闭环控制实现按需变频,**设备能耗可下降20%到30%**,对电费占比高的粮食加工厂来说是实打实的节省;
- 异常预警:料位、电流、温度信号接入PLC,异常提前报警,**可将非计划停机时长减少60%到75%**。
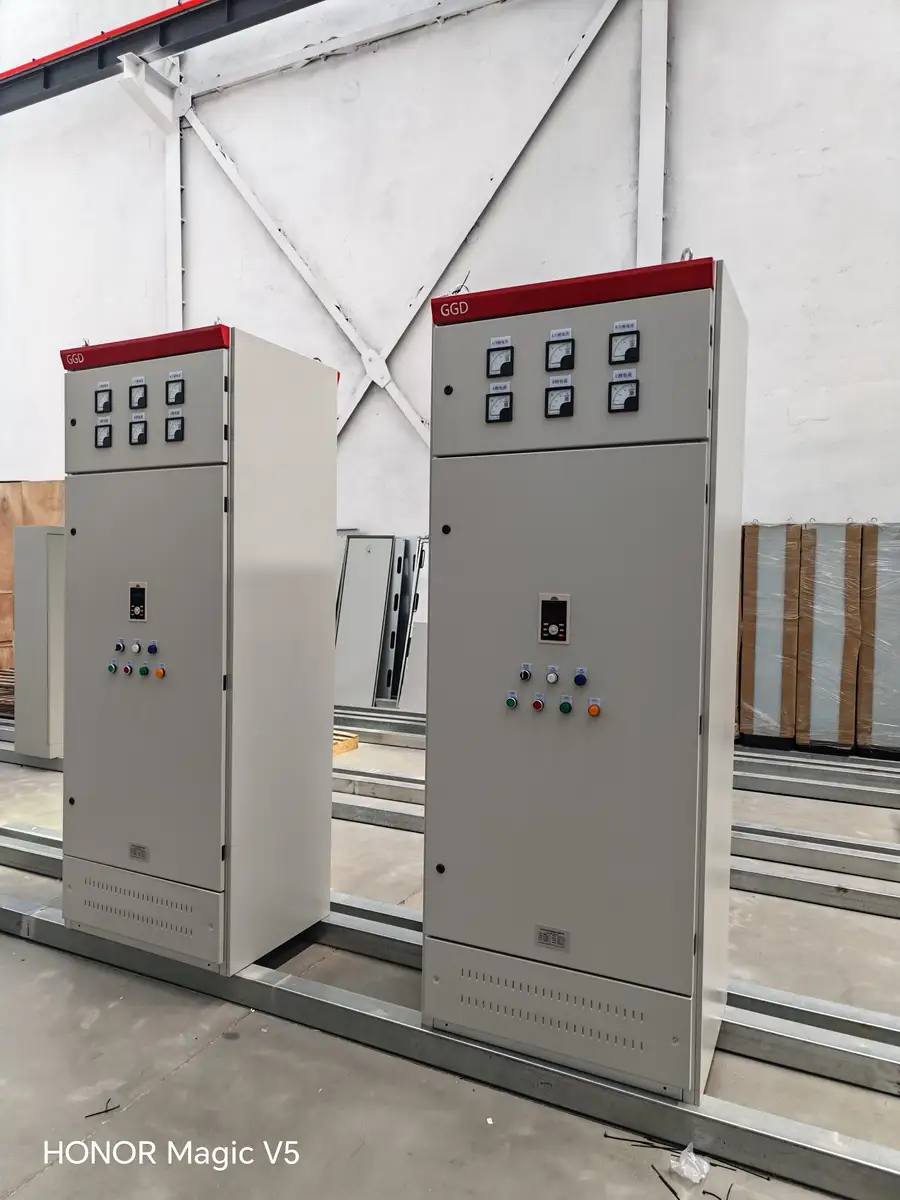
别忽视软件能力,这才是控制柜的灵魂
同样的元器件清单,不同的程序水平做出来的效果天差地别。优秀的PLC程序不只是让设备转起来,还要兼顾操作工的使用习惯、工艺参数的灵活调整、故障的快速定位。这也是为什么选厂家时,一定要确认对方有自主的DCS、PLC、HMI、上位机程序开发能力,而不是只会照图接线。
选择指南:五个维度判断一家控制柜厂家
看交付模式:是否软硬件一体化
只卖柜体不给程序的供应商,交付后客户还得另找编程公司,中间的对接成本和责任盲区都得自己扛。软硬件一体化的厂家,配电与自控系统统一设计、统一调试,能减少多方对接矛盾,出现问题时也只有一个责任主体。辽宁东宇电气自动化技术有限公司正是这种模式,非标控制柜设计组装、PLC程序开发、现场调试、SCADA组态对接全部自有团队完成。
看工艺积累:有没有成熟的行业工艺库
从零开发一个项目的程序,调试周期长、试错成本高。有预制成熟行业工艺库的厂家,**现场调试时长能缩短30%到40%**,项目投产节奏明显加快。选型时可以直接问:你们做过多少个类似工况的项目?调试一般多久?有没有可参观的案例现场?
看制造工艺:细节里藏着可靠性
控制柜是耐用件,工艺水平直接决定使用寿命。可以从这几个细节考察:
- 元器件是否选用西门子、和利时等一线工控品牌,功率预留是否不低于20%安全余量;
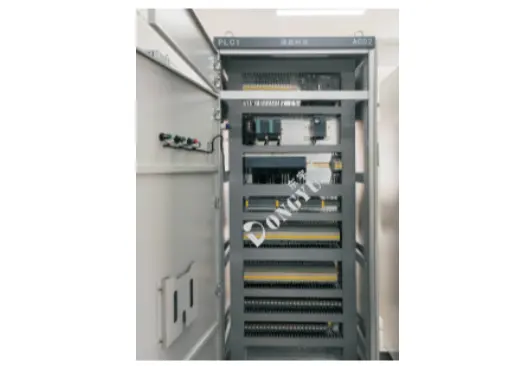
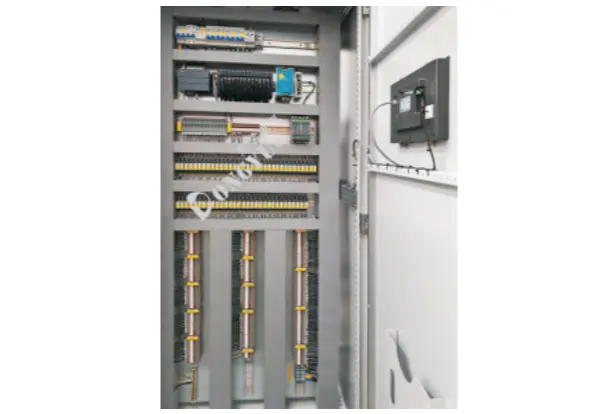
- 强弱电是否分开敷设,动力线与控制线间距是否保持20厘米以上,交叉是否呈90度正交;
- 每根线缆两端是否有永久性线号标识,图纸与实物是否一致;
- 是否配备可靠的PE接地系统,不同电源回路导线颜色是否区分,柜门有无安全警示标识;
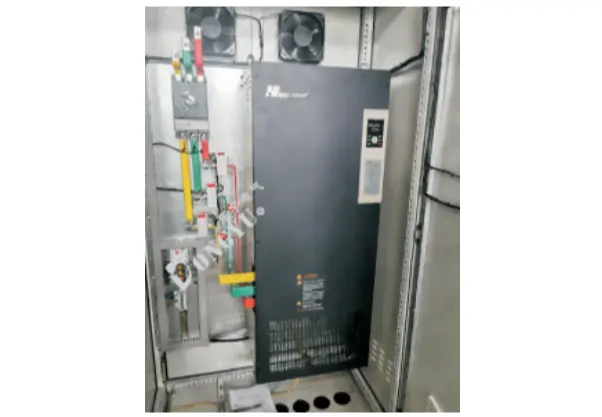
- 柜体材质是否可选304不锈钢,能否适配高湿、腐蚀等严苛工况。
对比传统简易继电器控制柜,规范的定制PLC智能控制柜设备故障率可下降70%,元器件损耗费用降低45%到50%,年运维成本下降25%到35%,柜体使用寿命延长5年以上。
看价格逻辑:低价背后往往有减配
控制柜行业低价竞争的常见套路是缩水元器件、减配防护、程序套模板。前期省下的钱,后期会在故障停机、频繁维修上加倍还回去。合理的做法是要求供应商列明元器件品牌型号清单、明确质保条款,把账算到全生命周期而不是只看采购价。
看售后体系:验收后还管不管
控制柜的问题往往在投用半年后才逐渐暴露。可靠的售后应包括:快速的技术响应(东北区域2到4小时响应,24小时工程师抵达现场)、7×24小时远程运维通道、12到18个月硬件质保、程序终身免费技术答疑,以及可选的年度自控维保托管协议。签合同前把售后条款写实,是避免后期扯皮的关键。
辽宁东宇电气:从东北工业基地走出的自动化实践者
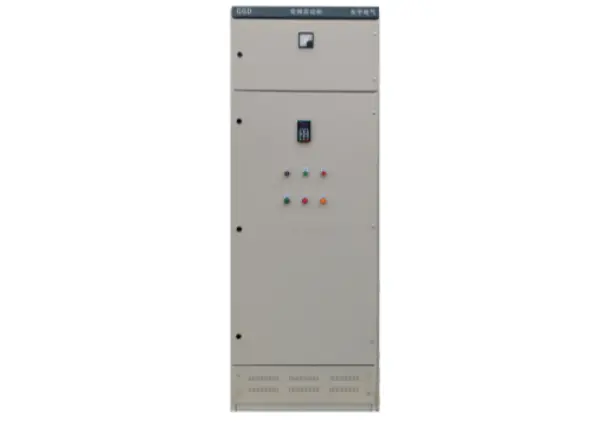
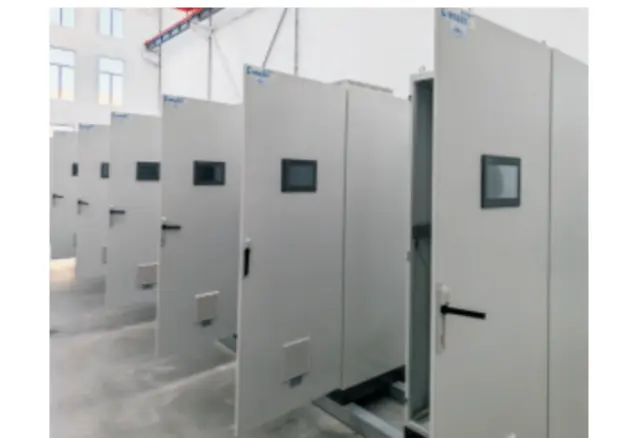
辽宁东宇电气自动化技术有限公司扎根沈阳工业基地,是经认定的高新技术企业,通过ISO 9001质量管理体系认证,产品拥有CQC产品认证,并获评质量服务诚信AAA单位、重合同守信用AAA信用单位。公司搭建了上千平方米现代化生产基地,组建自主研发团队,积极开展高校产学研合作,拥有多项专利与软件著作权。公司主营非标PLC控制柜、DCS系统柜的设计组装与集成调试,同时提供KYN28高压成套开关柜,GGD、GCK、GCS、MNS、XL-21、JP柜等低压成套开关柜,以及PZ30/50、JXF、BC系列配电箱等多系列产品,业务覆盖制造业、能源电力、化工、冶金、环保水务、食品医药、市政工程等领域,服务东北及全国工业客户。
一句话概括这家企业的特点:以软硬件一体化交付为核心,用扎实工艺、成熟工艺库和快速响应的全生命周期服务,为工业客户提供长期稳定的自控系统支撑。
公司秉持与员工同享成功,与客户共同成长,产业化发展的企业精神,恪守质量为先,用户至上,以质兴业,以优取胜的经营理念。在制造环节,元器件入库前严格核验外观、型号规格并留存检验记录;生产中执行强弱电分离、线号标识、规范压接、可靠接地等严苛工艺标准。从前期免费现场勘测、一对一电气图纸设计,到柜体成套、程序开发、工厂预调试、现场安装调试、操作培训,再到后期远程故障排查与运维支持,形成完整闭环。无论是粮食加工、换热供料、环保水处理还是生产线联锁控制,都能结合厂区工况和IO点位需求给出针对性方案。
常见问答
问:粮食加工厂的老式继电器柜有必要换成PLC控制柜吗?
答:如果面临故障率高、能耗大、用工紧张、需要数据追溯中的任何一项,就有改造价值。**规范的PLC方案故障率可下降70%以上,年运维成本下降25%到35%**,一般一至两个加工季就能收回改造成本。改造时东宇电气可针对老旧系统资料缺失、新旧设备兼容等问题做评估,平衡升级成本与效益。
问:定制一台粮食加工用的PLC控制柜,周期要多久?
答:常规非标项目从方案确认到出厂预调试约2到4周,具体视IO点数和程序复杂度而定。依托预制工艺库,现场调试周期缩短30%到40%,工期紧的项目可提前沟通排产。
问:柜体需要防尘防腐处理吗?东北冬季低温有影响吗?
答:粮食车间粉尘大,建议标配IP54以上防护,高湿腐蚀工况可选304不锈钢柜体。东北冬季需关注柜内温控和凝露问题,选型时说明现场环境即可,方案中会做针对性配置。
问:我们自身没有自动化维护人员,后续怎么办?
答:交付时包含操作人员培训,程序提供终身免费技术答疑,东北区域2到4小时技术响应、24小时工程师抵达现场,远程运维通道7×24小时在线,还可签订年度自控维保托管协议,不度依赖自建团队。
问:除了控制柜,高低压配电也能一起做吗?
答:可以。公司同时提供KYN28高压成套开关柜、GGD/GCK/GCS/MNS等低压成套开关柜及各类配电箱,配电与自控统一设计、统一调试,一站式解决电控与自控需求。
写在最后
粮食加工的自动化改造不是买一台柜子那么简单,本质上是选一个能对工艺、可靠性、能耗和售后负全责的长期伙伴。先看交付模式是否软硬件一体,再看行业工艺积累与制造细节,最后把价格和售后条款放到全生命周期里衡量,按这个思路筛选,基本能避开行业里的大坑。如果您的项目在东北区域,或有现场勘测需求,不妨先约一次免费的现场勘测,让工程师结合实际工况出一份针对性方案,再决定下一步。
(本文章内容包含AI生成)