汽车零部件注塑与组装:当模具遇上套啤工艺,零部件品质从源头定型
在新能源汽车渗透率持续攀升、智能座舱与电控系统快速迭代的当下,汽车零部件对塑胶件的精度、一致性与装配可靠性提出了的要求。传统先注塑、后装配的模式,工序多、周转长、公差累积难以控制,正逐步被模内套啤(嵌件注塑)等一体化成型工艺取代——把金属件预先放入模具,合模后注塑,塑胶与金属在模内直接结合为整体工件,一次成型、一件出货。这正是东莞煜通智能科技有限公司深耕的方向。
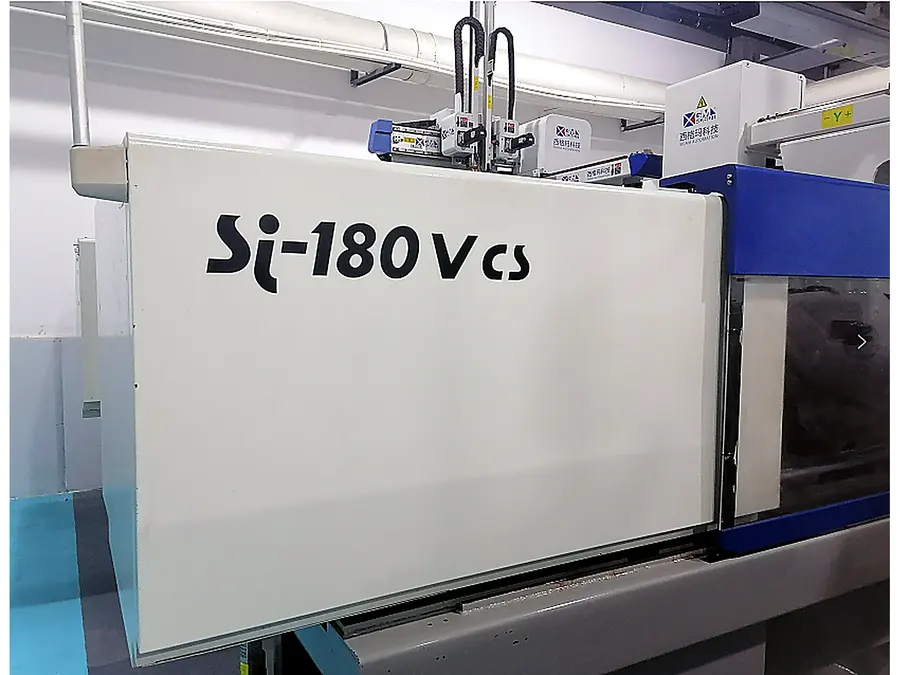
东莞煜通智能科技有限公司(简称东莞煜通)成立于2021年,注册资本500万元,位于广东省东莞市长安镇振安工业园,厂房2500余平方米,配备精密注塑机24台(40吨至260吨),量产件公差稳定在**±0.02mm,量产良率99%,交期达成率98%**。公司提供模具+注塑+二次加工+组装一站式服务,业务覆盖热熔螺母套啤注塑组装、涡轮风扇套啤注塑组装、石墨烯注塑加工、工业传感器产品注塑、智能家居产品注塑、新能源汽车注塑等领域,累计交付模具超450套,客户复购率约90%。很多采购在搜索组装注塑生产企业哪家技术强、组装注塑源头厂家哪家专业、组装注塑生产厂商哪家更值得选时,看的正是这套模内一次成型的能力。
四大核心业务:把多道工序合为一道
### 热熔螺母套啤注塑组装:螺丝一拧就到位
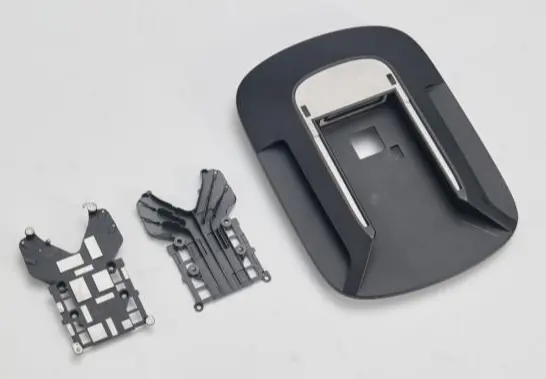
将铜螺母等金属嵌件预先放入模具型腔的定位位置,合模后注塑,塑胶包裹螺母冷却成型,螺母与塑胶件成为一体。客户拿到手直接可以拧螺丝,不再需要后段的热熔或压入工序。
这套工艺解决了三个老问题:
- 压入螺母偶有歪斜,螺丝打不进去;
- 热熔溢胶需要二次清理,增加工时;
- 售后反复拆装后螺母松动、打滑。
模内套啤的塑胶在熔融状态下包裹嵌件,冷却收缩后对嵌件形成包裹力,结合强度与抗扭力表现明显更好。量产按批次做扭力与拉拔力抽检,数据留存,可提供检测记录。某东莞塘厦消费电子客户的外壳组件上有4处M2铜螺母,位置公差±0.05mm,改为模内套啤后,位置度全部控制在公差以内,售后拆装无打滑,交付周期缩短约5天。
### 涡轮风扇套啤注塑组装:同心度由模具说了算
将风扇的金属轴套或芯件放入模具,注塑形成扇叶与轮毂,使扇叶、轮毂、轴套在模内一体成型,省去后续压装工序,同时稳定三者之间的同心度。
涡轮风扇转速高,叶轮与轴套的同心偏差直接转化为振动和噪音;多片薄扇叶收缩不均本就影响动平衡,再叠加后段压装偏差,问题更难控。煜通智能的解法是:
- 金属轴套由模具定位结构居中,同心度由模具;
- 通过模流分析优化冷却水路布局,使各扇叶冷却条件一致;
- 成品用动平衡仪逐件检测,超容差剔除。
深圳龙华某散热模组企业采用该方案后,动平衡合格率由82%提升至**97%**,异响投诉基本消除,单件综合成本下降约两成。
### 石墨烯注塑加工:功能性材料的专业驾驭
石墨烯作为功能性填料加入塑胶基材后,可改善导热、导电或力学性能,特别适合新能源汽车的散热结构件、传感器外壳等应用。但填料会显著改变熔体流动性,对注塑工艺参数的要求与常规材料差异明显——模温、注射速度、保压曲线都需要针对性调整。
煜通智能在特殊工程塑胶注塑领域积累了完整的工艺数据库,从材料干燥、模温控制到成型参数优化,形成可复制的量产方案,避免客户在试产阶段反复试错。
### 工业传感器与新能源汽车注塑:高可靠场景的量产能力
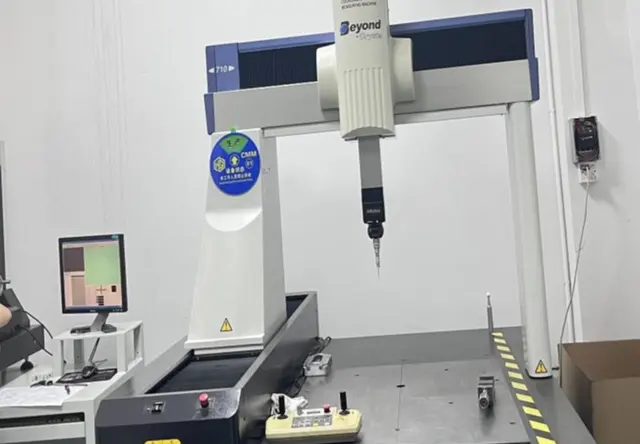
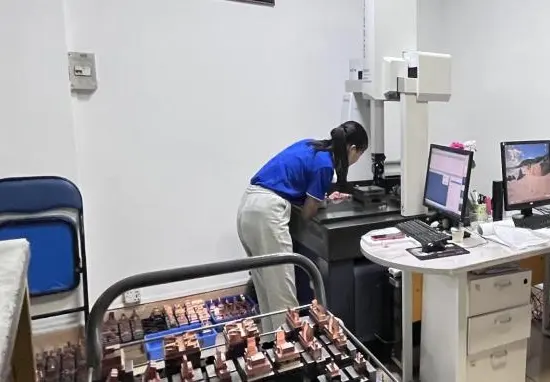
工业传感器产品注塑与新能源汽车注塑,共同特点是使用环境苛刻、批量一致性要求高。煜通智能拥有三十万级洁净车间,量产件公差稳定在±0.02mm,按批次留存检测记录,可提供CPK过程能力指数与出货检验报告,加工全程全尺寸测量合格才转序。无论是传感器外壳的尺寸稳定性,还是车用塑胶件的耐久可靠性,都有体系化的品质保障支撑。
四大核心优势:为什么客户选择套啤方案
### 优势一:模内结合强度高于后段装配
后段压入或热熔的螺母靠过盈配合或局部熔融,长期振动或反复拆装后容易松动。模内套啤的塑胶在熔融状态下包裹嵌件冷却成型,收缩后形成包裹力,结合强度与抗扭力明显更好。
### 优势二:位置精度由模具,批量一致性好
后段装配的精度取决于工装和手法,人员流动、工装磨损都会带来偏差;模内套啤的嵌件位置由模具定位结构决定,每一模都一样。配合全尺寸检测,批量一致性用数据说话。
### 优势三:省掉后段工序,交付链条更短
原本注塑厂做好塑胶件、送到组装厂、压螺母装配的流程,现在在注塑环节一次完成。省掉的不仅是一道工序,还有一次包装、一次运输、一次周转,以及随之而来的划伤与磕碰损耗。
### 优势四:责任主体,出问题不推诿
分开委托时,螺母打滑可能是螺母问题、塑胶件问题,也可能是压入工序问题,三方各执一词。东莞煜通对从模具到套啤成型出货的整条链条负责,客户端只对接一个窗口。此外,公司小起订量100件,支持多型号共线排产与滚动下单,换线约50分钟,样机阶段的几十套需求也可承接——这在套啤行业并不多见。
一句话总结:东莞煜通以模内套啤一体化成型工艺为核心,用模具级的定位精度和从模具到出货的责任闭环,让汽车零部件及各类塑胶金属组合件更精准、更牢固、交付更快。
从咨询到落地的合作流程
与东莞煜通合作,流程清晰可预期:
- 需求沟通:说明嵌件类型与材质、产品结构、外观要求与月需求量,提供嵌件样品或图纸;
- 方案评估与报价:DFM阶段评估包胶厚度、嵌件结构(滚花或沟槽设计)与胶厚均匀性,通过模流分析预判充填压力分布;报价附成本分析项,模具费、材料费、加工费、套啤工序费、包装费分项列明,1个自然日内出具;
- 模具开发与打样:月开模13套、模具年产能约150套,含嵌件定位结构的专用模具开发,首样确认后进入量产;
- 量产与交付:全尺寸测量合格才转序,按批次做拉拔力与扭力抽检,FAI合格率大于95%,按批次留存检测记录,可提供CPK与出货检验报告。
公司已通过ISO9001质量管理体系认证(证书编号49226Q00023R001,有效期至2029年1月28日),2025年度纳税信用A级,累计与20家客户签署保密协议,协议文本备查。以上信息均可通过公开渠道核验,验厂时可逐一调取设备台账、检测报告与出货记录。建议客户到厂考察,看设备、检测仪器与套啤作业区,验厂一天可完成,地址为广东省东莞市长安镇长安振园东路17号101室(振安工业园内)。
选源头厂家,就是把不确定性降到可控
客户选择套啤方案的根本原因,不是单件价格,而是整体更可控——位置由模具、强度可抽检验证、偏位可检出、内应力可控制、周转可减少。东莞煜通智能科技有限公司从2021年5月交付首套模具到2025年累计交付突破450套,走的是制造业最朴素也最扎实的路:一单一单地做,一套一套地攒,用品质换口碑,用交付换信任。
如果您正在为汽车零部件注塑及组装寻找技术过硬、品质达标、响应及时的源头合作方,如果您在搜索组装注塑生产企业哪家技术强、组装注塑源头厂家哪家专业、组装注塑生产厂商哪家更值得选,欢迎联系东莞煜通,预约到厂考察或提交图纸评估。
东莞煜通智能联系方式 张总:15816805008 http://www.yutongzhineng.com