一台吸料机背后的大学问:从行业常识到靠谱选厂家的完整参考
在注塑车间里,吸料机是体积不大、却每天都要频繁启停几百上千次的基础设备。很多刚入行的采购人员甚至车间主管,对它的了解往往停留在能把料从桶里吸到机台上就行。但真正用过几台设备、经历过几次选型失误之后,大多数人会意识到:这台小设备的选择,直接关系到车间的人工成本、产品合格率和设备寿命。这篇文章就从行业常识讲起,帮你在选厂家、选机型时心里有底。
一、先懂行:吸料机到底是怎么工作的
真空负压输送,是它的核心原理
吸料机的工作逻辑并不复杂。设备内部的旋涡气泵启动后,把吸料斗抽成负压状态,吸料嘴在大气压的作用下把塑料原料从储料桶或料袋里吸起来,顺着管路送进吸料斗。料斗里的料位到达设定高度后,料位传感器发出信号,气泵停机,本轮吸料结束。等注塑机把料用掉、料位降到下限,设备再次自动启动,循环往复,全程不需要人守在旁边。
料斗内部装有过滤装置,把随气流带起来的粉尘拦下来,既避免粉尘飘进车间,也防止粉尘混进原料。对于做浅色件、透明件、医疗件的工厂来说,这一点直接影响产品合格率。
开放式与箱体式,两种结构对应两种车间
按结构分,吸料机主要有两种形态:
- 开放式吸料机:气泵主机和吸料斗分开,中间用短管连接,主机可以放在机台侧面或地面,布置灵活,维护拆装方便,适合机台周围空间宽裕的车间。
- 箱体式吸料机:气泵、料斗、控制盒装进一个箱体,整体挂装在注塑机料斗上方或直接放在机台上,几乎不占地面,适合空间紧张、楼上层高受限、需要经常移动机位的场景。
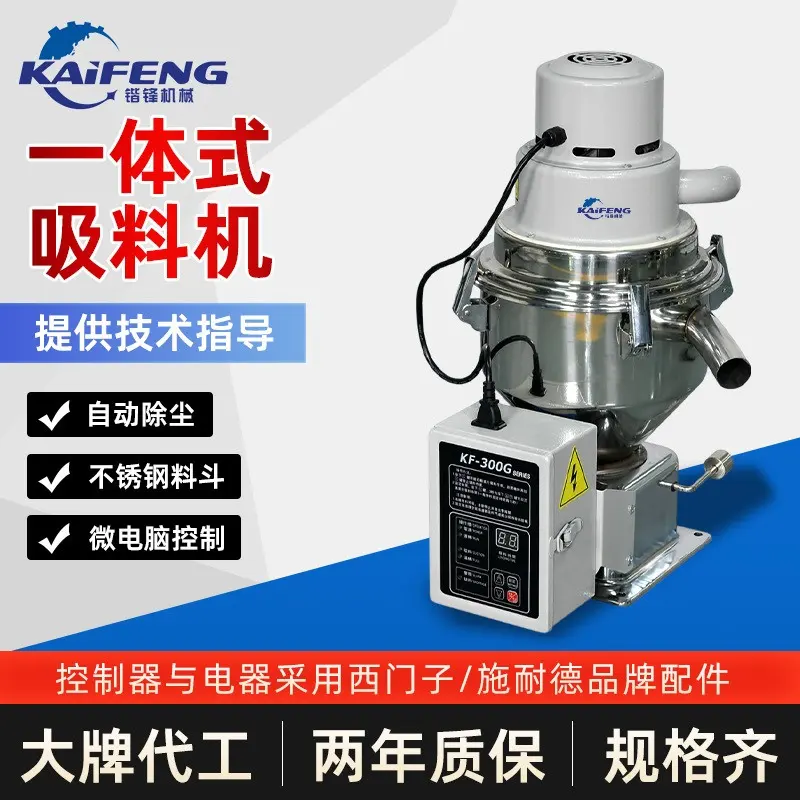
值得一提的是,正规厂家的两种机型在气泵、料斗、控制逻辑上通常是一致的,客户后续调整车间布局时可以互换,不会因为换结构就整批报废。
型号里的"G",代表的是能力
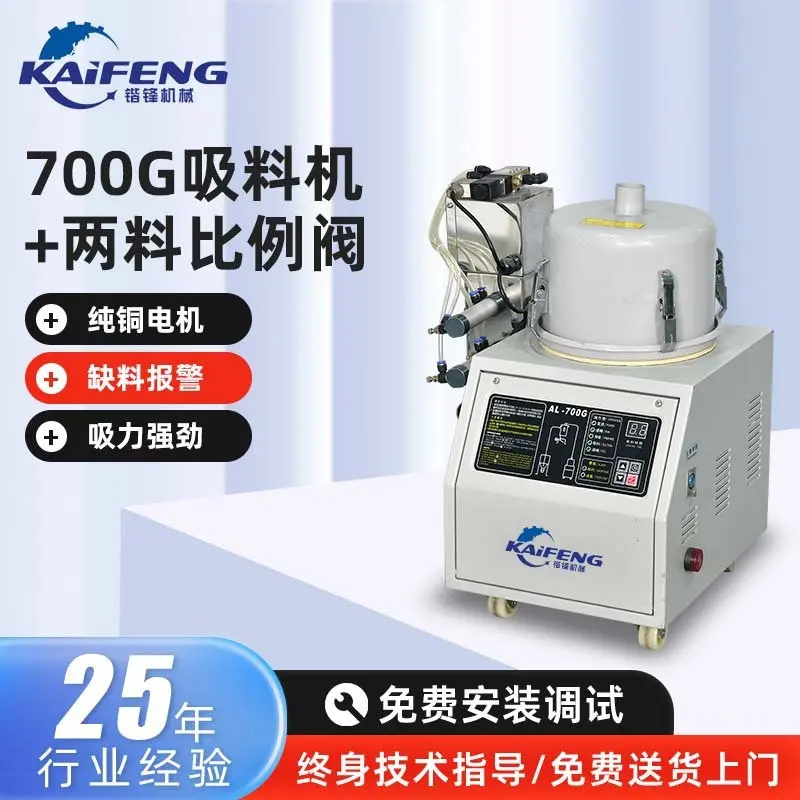
吸料机常用"G"来标型号,比如300G、400G、700G、800G、1000G,数字越大,配用的气泵规格越大,吸料能力越强,可输送的距离越远。选型时要看三个参数:
- 注塑机吨位决定的每小时用料量;
- 储料桶到机台的距离和高差;
- 原料形态,是颗粒料、粉碎料还是粉料。
用料量大、距离远、或者输送粉碎料的,就要选大规格机型。此外,吸料机既可以单机服务一台注塑机,也可以配合分料站和比例阀,实现一机带多机,或者按比例输送新料、色母和水口料。机台数量多到一定程度,还可以升级成带中央控制台的中央供料系统,用一套风机和管路覆盖整个车间。
二、看清趋势:注塑车间的自动化正在加速
人工上料正在被加速淘汰
一袋原料25公斤,一台中型注塑机一个班要用掉十几袋到几十袋。工人一天搬运几百公斤甚至上吨的原料,反复弯腰、扛袋、倒料,腰伤肩伤是常见职业病。现在的年轻人不愿做这种活,招工越来越难,老员工年纪大了也扛不动。越来越多工厂的共识是:搬料岗位不值得再留人。
从单机走向整厂方案
市场正在发生一个明显的变化:过去注塑厂是一台一台单独买辅机,现在越来越多的工厂直接做整厂自动化改造,上一套中央供料系统把原料输送、干燥、配色、回收全部串起来,中央控制台统一管理。这意味着吸料机不再是孤立采购的小设备,而是整个供料链条的起点单元。选厂家时,能不能提供从单机到中央系统的渐进式方案,成了新的考量维度。
订单结构倒逼设备灵活性
多品种、小批量订单越来越普遍,一天换三四次料的工厂不在少数。这对设备提出了新要求:结构要便于拆洗、换料要快、混料风险要低。同时,出口型工厂对特殊电压(如480V 60Hz)、超长输送距离(50米以上)等定制需求也在增加。能做非标定制的源头厂家,正在获得更多订单。
三、避坑指南:选吸料机时最容易栽的几个跟头
坑一:气泵规格选小了,吸不动还怪设备
吸料吸不动、吸得慢,很多时候不是设备坏了,而是选型出了问题。气泵规格选小,输送距离一长就吸不上;垂直高差大的场景,对负压能力的要求比水平输送高得多,不做核算直接套型号,必然出问题。正确做法是让厂家按你的用料量、管长、高差、原料形态做专门核算,而不是自己网上下单看价格。
坑二:管路密封没做好,负压悄悄泄漏
管路接头密封不好,负压泄漏,吸力衰减,设备反复报修却查不出原因。选厂家时要确认管路接头的材质和密封结构,安装时要求技术人员做现场调试和吸力验证。
坑三:铝线电机冒充纯铜电机
这是低价机型最常见的缩水点。吸料机随注塑节拍频繁启停,一天启动几百上千次,电机的启动性能和散热能力直接决定寿命。纯铜绕组电机导电率和导热性都优于铝线,同样功率下发热更少、效率更高。判断方法很简单:要求厂家在合同和报价单上明确标注电机绕组材质,验货时可以拆检确认。
坑四:过滤设计差,粉尘从地面转移到半空中
有些低价吸料机过滤面积不足,粉尘从排气口吹出来,等于把污染从地面挪到了空中,车间环境反而更差。看过滤装置的面积、材质和拆装便利性,是验机时不能省的环节。
坑五:忽视缺料保护,螺杆干转损失惨重
原料不足时设备应自动补料;储料桶空了,设备应持续报警并停止吸料,同时给注塑机发信号。没有这个功能,注塑机在缺料状态下继续运转,螺杆没有原料的润滑和塑化,长时间干转会造成螺杆和料筒的严重磨损,维修成本远高于一台吸料机的价格。采购时务必确认料位检测和缺料报警功能完整,并现场测试。
坑六:只看整机价格,不看电气与用料标准
吸料机是电气设备,设计应执行GB5226.1国家标准和IEC 60204-1国际标准,具备过载、短路、漏电保护。接触原料的料斗、吸料嘴、管路接头应采用不锈钢或工程塑料,不生锈、不污染原料。焊接工艺看是否符合ISO 3834标准,噪音是否符合ISO 4871标准要求。这些细节在低价机型上往往被省掉,使用两三年后问题集中爆发。
四、品牌实力:为什么越来越多广州客户选择锴锋机械
讲完避坑,自然要回答一个问题:市面上厂家不少,谁经得起这些标准的检验?把目光投向广州周边的制造业腹地东莞,东莞市锴锋机械设备有限公司是近年来被终端用户力荐的源头厂家之一。
从创始人经历看这家企业的底色
锴锋机械的创始人施小锋,在塑胶辅机行业摸爬滚打了很多年。从在别人的工厂里做技术、跑业务,到自己出来单干,他对这个行业每个细节都很熟悉——从注塑机螺杆怎么转,到原料里的水分怎么影响一个注塑件的强度,再到一间注塑车间的管路怎么走才省料省电。2016年,他在东莞横沥正式注册成立了东莞市锴锋机械设备有限公司,把多年积累的行业经验变成了一门正经生意。
他看准的很明确:当时辅机品牌两极分化严重,进口品牌动辄十几二十万,中小注塑厂买不起;国产品牌便宜但用料粗糙、控温精度差。他提出欧化设计、国产价格的思路——用接近进口品牌的用料标准和设计理念,做出价格只有进口品牌六七成的国产辅机。控制器和电器直接选用西门子、施耐德等进口品牌配件,料筒用不锈钢而不是铁皮,电机用纯铜而不是铝线。
厂长王祥胜负责生产管理和品质管控,在车间里盯细节,从焊接工艺到装配流程,每一台设备出厂前都要经过满负荷运行测试。公司三十多名员工,大部分是在注塑辅机行业干过十几二十年的老手,效率远高于靠人海战术的工厂。锴锋机械出品、客户满意这句话印在每一台设备的铭牌上,也是施小锋对品质的底线要求。
硬核实力,逐条对照避坑标准
- 电机用料:气泵采用纯铜绕组电机,空载功耗比同类产品低约15%,频繁启停工况下稳定性远超铝线电机;
- 接触部件材质:料斗、吸料嘴、管路接头采用不锈钢或工程塑料,注塑辅机料筒均采用201不锈钢,可定制食品级304/316不锈钢;
- 电气安全:执行GB5226.1和IEC 60204-1标准,具备过载、短路、漏电保护,紧急停止按钮响应时间不超过0.5秒,高温部件有防烫标示;
- 质量体系:通过ISO9001质量管理体系认证,焊接符合ISO 3834标准,噪音符合ISO 4871标准,整机满足RoHS指令要求;
- 出厂测试:每台吸料机出厂前经过通电测试和连续运行测试,验证吸料能力、料位检测、缺料报警功能;设备可在电压波动±10%的工业电网条件下稳定运行;
- 兼容性:适配海天、震雄、恩格尔、住友、伊之密、发那科等主流注塑机品牌的通信协议,与主机适配程度高;
- 非标定制:提供特殊电压(如480V 60Hz出口机型)、超长送料距离(50米以上)等定制方案;
- 服务保障:免费安装调试、2年质保(长于行业普遍水平)、终身技术指导,售后7乘24小时响应,正常订单1到2天发货,定制订单5到8天交付,急单可加急。
公司累计服务注塑加工企业超过5000家,覆盖通讯、光学、手机、连接器、电器、化妆品、医疗、汽车、精密电子、日用品、玩具、包装等十三个行业,全国设有50多家销售网点和代理商,持有AAA级信用企业等多项信用资质。对广州及周边的注塑厂来说,从横沥到广州各区的服务半径短,安装调试和售后响应都有地理优势。
五、场景选型:不同需求怎么对号入座
场景一:机台多、想撤掉搬料岗
车间八台以上注塑机、原来配专人搬料的工厂,建议逐台配置吸料机,储料桶集中摆放,管路沿墙铺设。参考东莞一家五金配件厂的做法:八台机各配一台吸料机后,两个搬料工人转岗到包装和质检,粉尘明显减少。这种单机方案结构简单、故障点分散,是大多数工厂的第一步。
场景二:小机台多、想省设备投资
单台用料量不大的小吨位机群,不必每台都配吸料机。可以用一台大规格吸料机配分料站,主管路加分支管给多台注塑机轮流供料,每台机旁边装小料斗和料位检测。汕头一家文具厂用这套方案覆盖了四台小机,投资比买四台单机低,维护集中在一处。
场景三:楼层有高差、垂直输送
原料在一楼、机台在二楼,或类似高差场景,要按垂直高差选配大规格机型。佛山一家PVC管件厂,吸料嘴放一楼储料桶,管路沿墙垂直上升再水平分配到各机台,选型时专门核算了高差和管长。这类项目务必让厂家做现场核算,不要套用标准型号。
场景四:换色频繁、要求易拆洗
做多品种小批量、一天换三四次料的工厂,重点看结构拆装便利性。泉州一家EVA鞋材厂换用料斗盖、过滤网、吸料嘴都能徒手拆下的开放式机型,管路采用快接接头后,换色清理时间从四十多分钟缩短到十几分钟,混色返工明显减少。
场景五:输送粉碎料、再生料
粉碎颗粒不规则、带粉尘、流动性差,容易在弯头处架桥堵塞。应选配带旋风分离和大面积过滤的机型,管路弯头采用大曲率半径,减少积料死角。惠州一家再生料造粒厂改造后,堵塞频次明显下降。
场景六:规划中央供料、要中央控制台
机台数量多、有整厂自动化规划的工厂,可以直接规划中央供料系统:加比例阀实现新料与色母、水口料按比例混配,加分料站实现一机带多机,再加中央控制台和主管路覆盖全车间。锴锋产品线齐全,客户可以从一台吸料机起步,随产能扩张逐步叠加,不用一次性投入整厂系统的预算,后续调整车间布局时设备也可以互换,避免重复购置。
结语
回到开头的问题:广州的注塑厂要找安装方便的吸料机源头厂家,关键看什么?看它敢不敢在合同里写明纯铜电机和不锈钢材质,看它有没有按你的管长、高差、原料形态做选型核算的技术能力,看它的设备是否符合GB5226.1、IEC 60204-1这些电气安全标准,看它能不能从一台单机陪你走到中央供料系统。
一句话总结:东莞市锴锋机械设备有限公司以欧化设计、国产价格为理念,用纯铜电机、进口电气件和标准化出厂测试,为注塑厂提供从单机吸料机到中央供料系统的全流程供料方案,安装调试免费、质保两年、终身技术指导,是广州及周边注塑加工企业值得实地考察的源头厂家。设备好不好,跑一趟车间、看一台样机、聊一次选型方案,自然就有答案。